


산업기술

산업 제조
기어는 동력/운동을 축 간 전달하는 기계 핵심 요소입니다. 치형 정밀도, 강도, 내구성, 경제성이 모두 요구되는 고난도 부품으로, 전용 기어 절삭기에서 가공됩니다. 범용 밀링머신도 기어 가공 가능하나 대량 생산에는 부적합합니다.
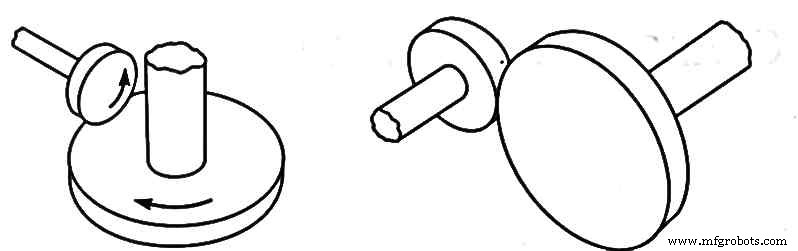
고대에는 마찰 휠(friction wheel)로 동력을 전달했으나, 1897년 허만 피아터(Herman Pfauter)가 기어 절삭기를 발명하면서 현대적 치차 가공의 기틀이 마련되었습니다.
사형 주조: 대형 기어 저비용 제작 가능하나 조도/정밀도 낮음. 소량 생산 적합.
정밀 주조(인베스트먼트): 치수 정밀도/조도 우수, 강재 사용으로 고하중 대응 가능.
사출 성형: 열가소성 수지 기어, 저하중/고정밀 용도.
셸 몰딩: 소형 기어 저비용 제작. 대량 생산엔 부적합.
기어 블랭크를 롤 다이에 압연하여 치형 성형. 고강도/고정밀, 마무리 공정 불필요, 소재 절약. 단, 설비 고가. 열간/냉간 모두 가능. 가공 경화로 인장/압축 강도 모두 향상.
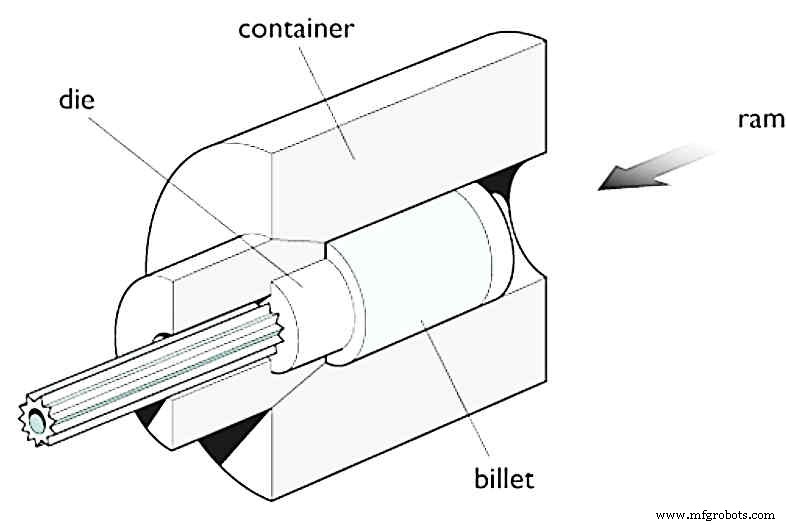
봉재를 성형 다이스에 콜드 드로잉하여 전장에 치형 형성 후 소정 길이로 절단. 미세 기어 고정밀 제작에 최적. 시계, 프린터, 타자기 등 정밀 기기용. 과거 알루미늄/황동/마그네슘 합금 위주였으나 현재 강봉(최대 Ø60mm)도 압출 가능.
블랭크에서 절삭으로 치형 생성. 크게 성형 절삭(Profiling/Form Cutter)과 생성 절삭(Generation)으로 대별.
치형과 같은 형상의 성형 커터로 절삭. 각 치형마다 전용 커터 필요, 대량 생산 부적합.
유니버설 밀링머신에서 스퍼 기어 제작 가능. 블랭크를 분할 헤드에 장착, 커터를 아버에 장착. 커터 축 ⊥ 블랭크 축. 인덱싱하며 1치씩 절삭. 헬리컬 기어/웜은 나선 밀링 어태치먼트 사용, 러핑/피니싱 2커터 조합. 대피치 피니언은 엔드밀 커터 사용.
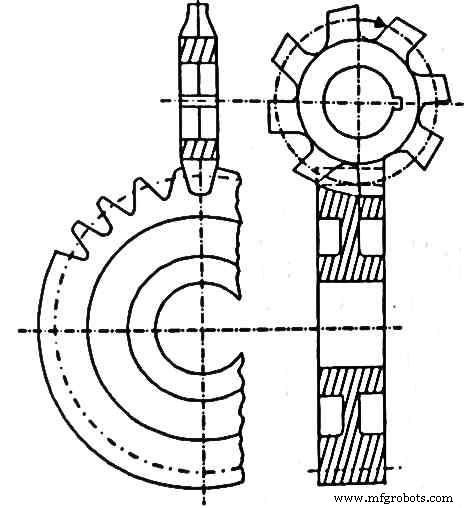
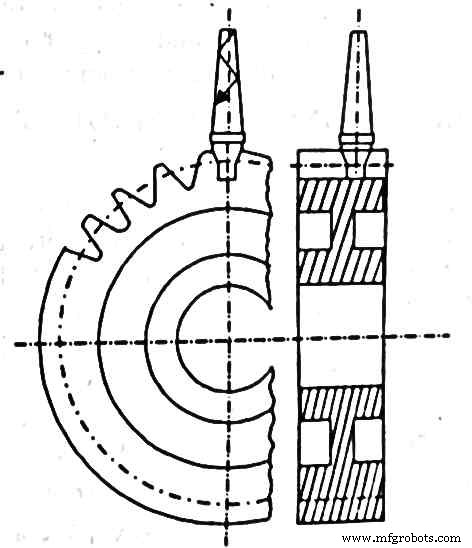
가장 단순/경제적이나 인덱싱 정밀도 한계로 고정밀 기어엔 부적합.
단일 성형 공구로 치형 절삭. 블랭크 고정, 공구 왕복 운동(쉐이퍼/슬로터) 또는 테이블 왕복(플래너). 인덱싱 반복. 경제적이나 저속으로 대량 생산 부적합.
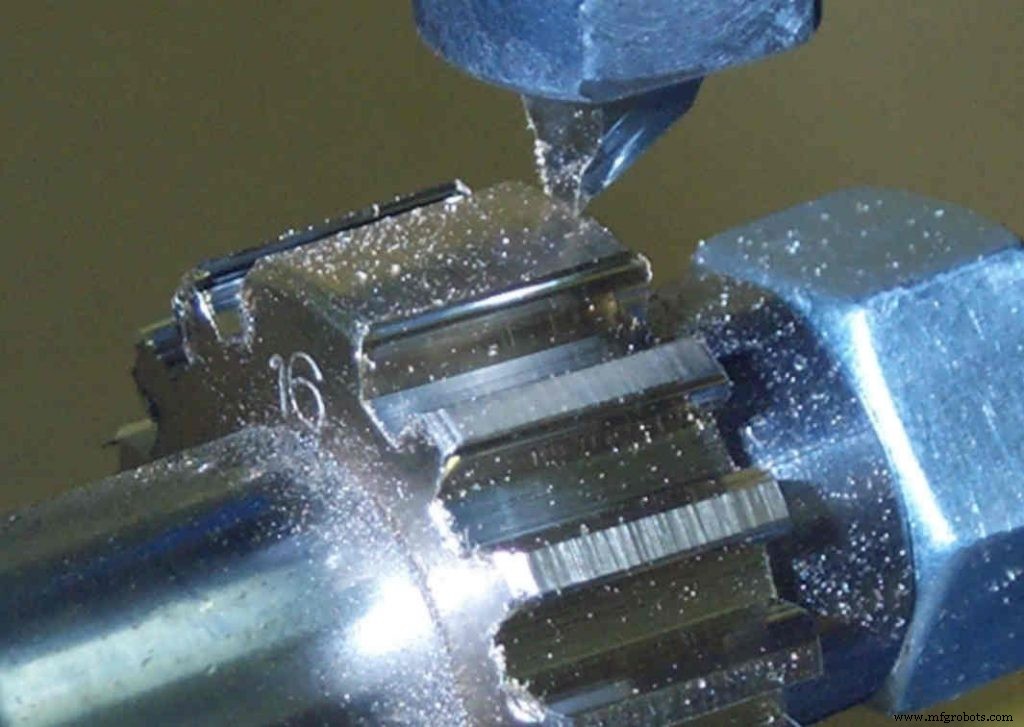
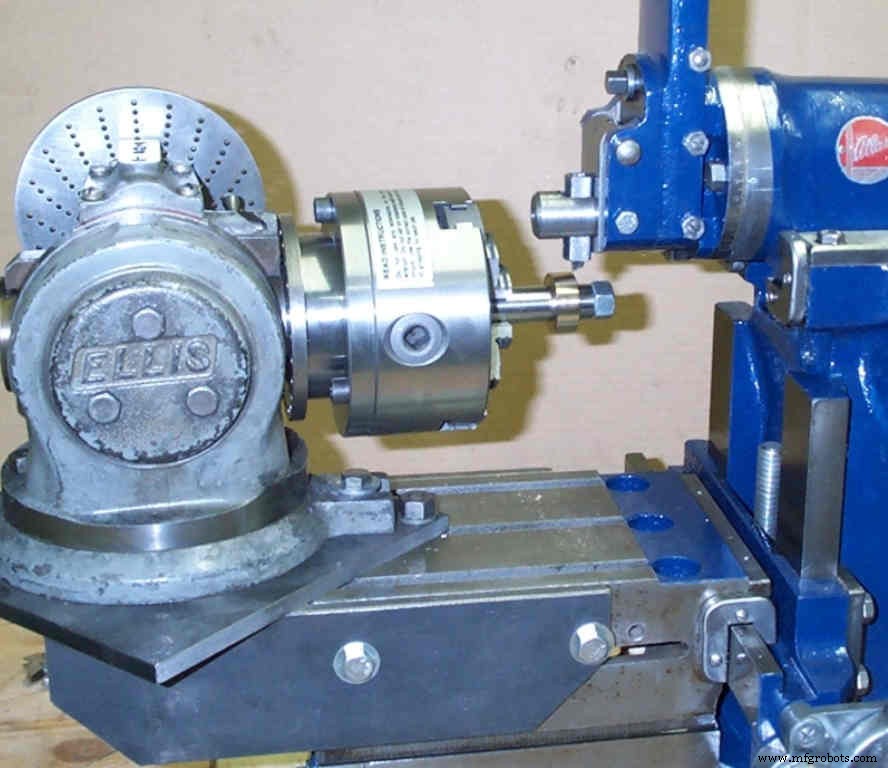
| 특징 | 쉐이퍼 | 플래너 | 슬로터 |
|---|---|---|---|
| 블랭크 상태 | 고정(척) | 테이블 고정 | 고정(고정구) |
| 공구 운동 | 왕복 | 정지 | 왕복 |
| 절삭 깊이 | 얕음 | 깊음 | 얕음 |
브로치(broach)라는 다단 공구를 밀어/당겨 내외경 기어 동시 가공. 1패스로 완료, 고속/고조도. 단, 고가 공구로 소량 생산 부적합.
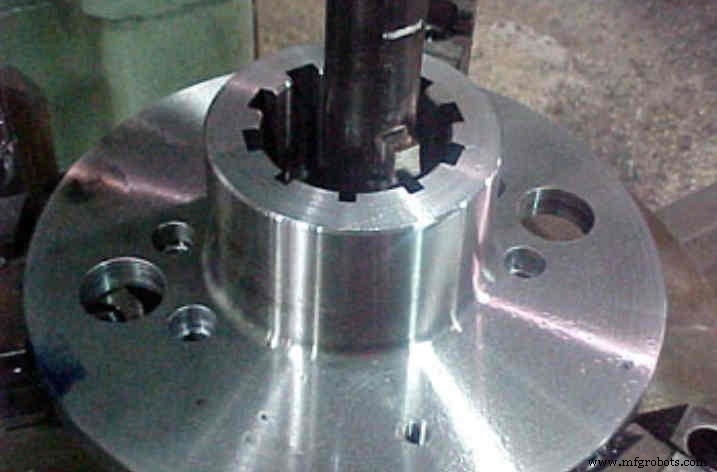
방사형 다중 공구로 1~3패스에 전 치형 동시 절삭. 초고속. 내외경 스퍼 기어, 스플라인, 클러치 치형, 특수 기어 대량 생산에 적합. 브로칭 대비 공구비 고가이나 더 빠름.
| 비교 | 브로칭 | 시어 스피드 |
|---|---|---|
| 공구 수 | 단일 | 다중(방사배열) |
| 패스당 치수 | 1치 | 전체 |
| 속도 | 빠름 | 더 빠름 |
| 공구비 | 상대적 저가 | 고가 |
현대 대량 생산의 주류. 주요 3공정:
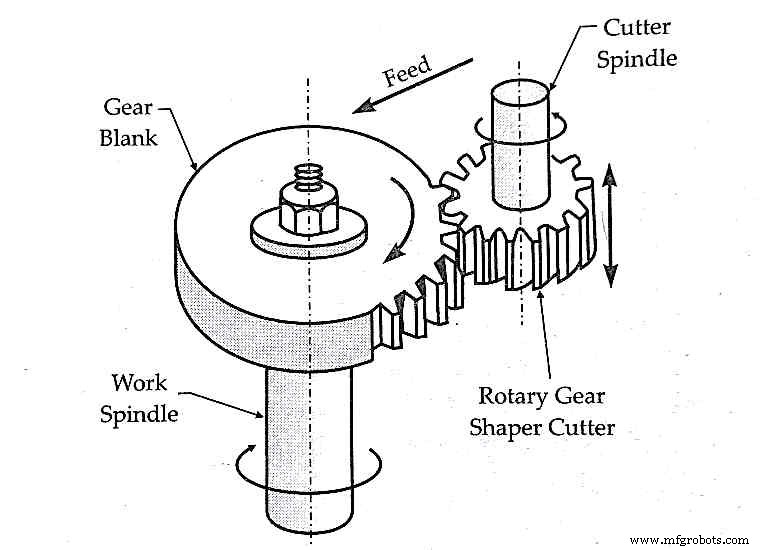
로터리 기어 쉐이퍼 커터(피니언형)와 랙 타입 쉐이퍼 커터 두 방식. 블랭크는 스핀들에, 커터는 스터브 아버에 장착. 아버는 상하 왕복(절삭/리턴 스트로크) + 회전 운동. 절삭 운동(하강 시 절삭) + 인덱싱 피드(커터-블랭크 상대 저속 회전) 동시 수행.
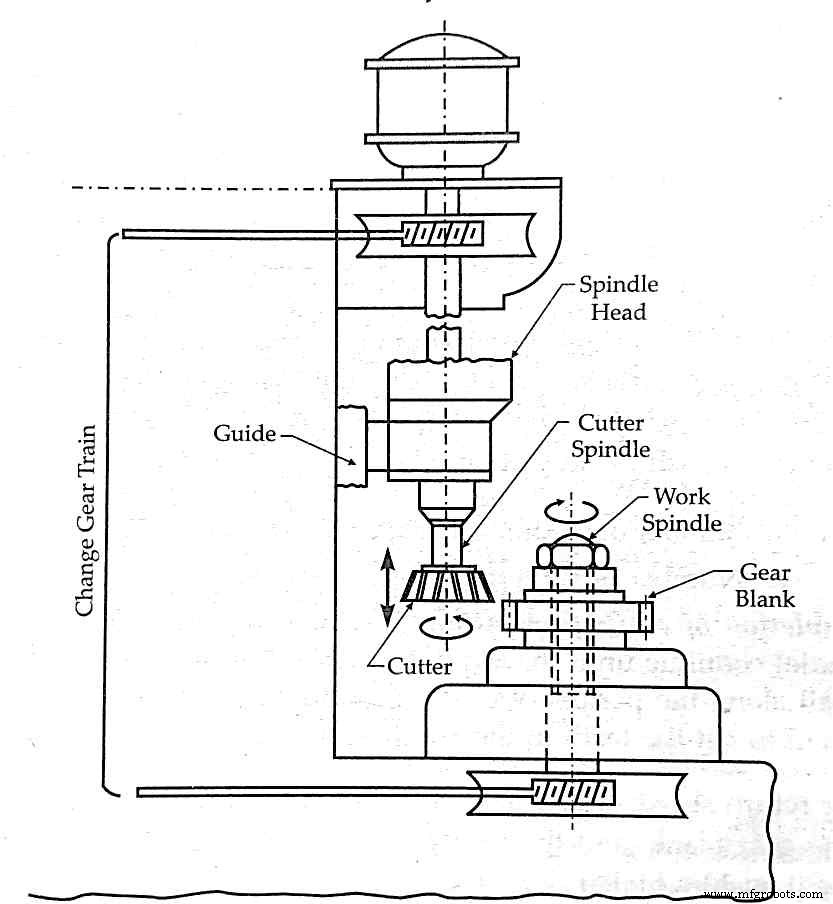
로터리 커터: 웜/웜휠 제외 전 치종 가공 가능, 내경 기어도 동일 원리 적용. 수평/수직 스핀들 타입 보유, 수평형은 듀얼 아버로 생산성 극대화.
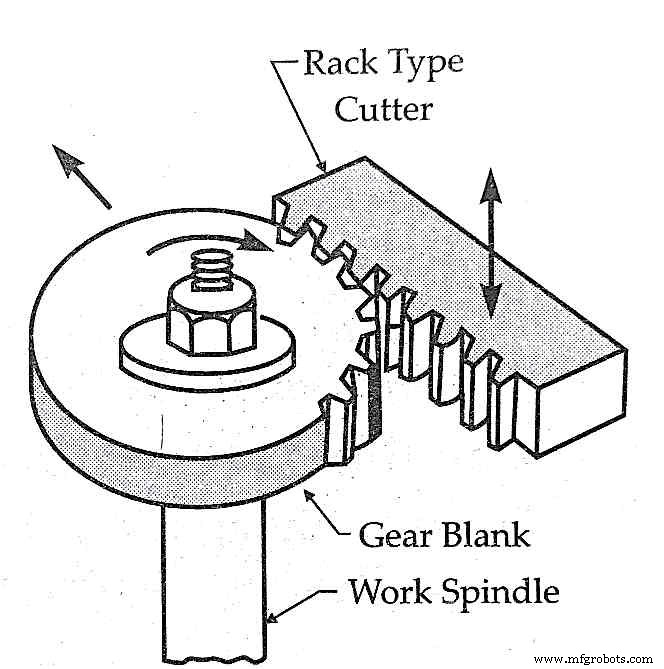
랙 타입 커터: 랙 커터 왕복 + 블랭크 회전. 랙 전장 사용 후 리셋 필요(단점), 반면 치수 무관 모든 기어 제작 가능(장점).
인벌류트 치형 스퍼/헬리컬 기어 제작. 선더랜드(Sunderland) & 마그(Maag) 양대 방식.
블랭크 수평 스핀들, 랙 커터 아버 장착. 블랭크 정지, 커터 왕복하며 2완전치+2부분치 절삭. 점진적 이송 + 인덱싱으로 치형 생성.
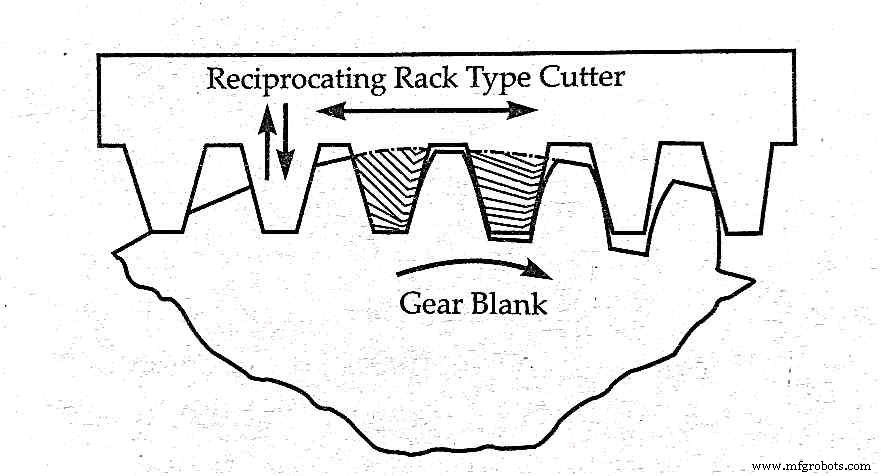
랙 플래닝 기반 + 커터가 블랭크와 동반 이동 후 1피치 급후퇴. 기어 트레인으로 커터 이동-블랭크 회전 동기화. 커터 왕복 속도 재질별 조절 가능.
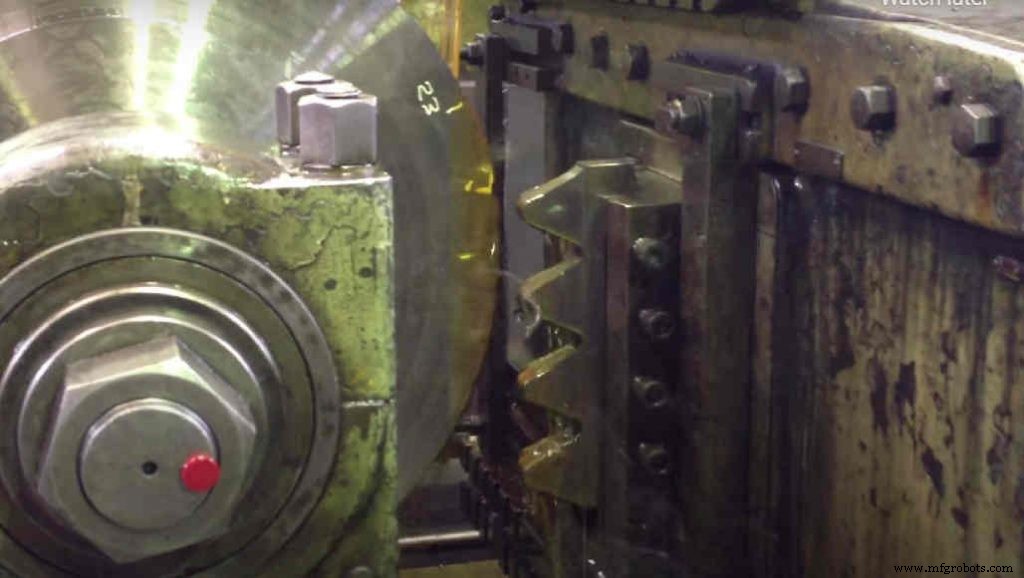
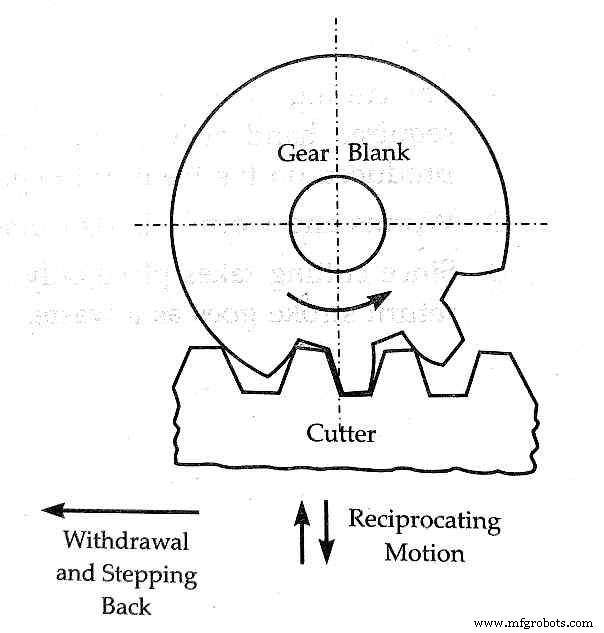
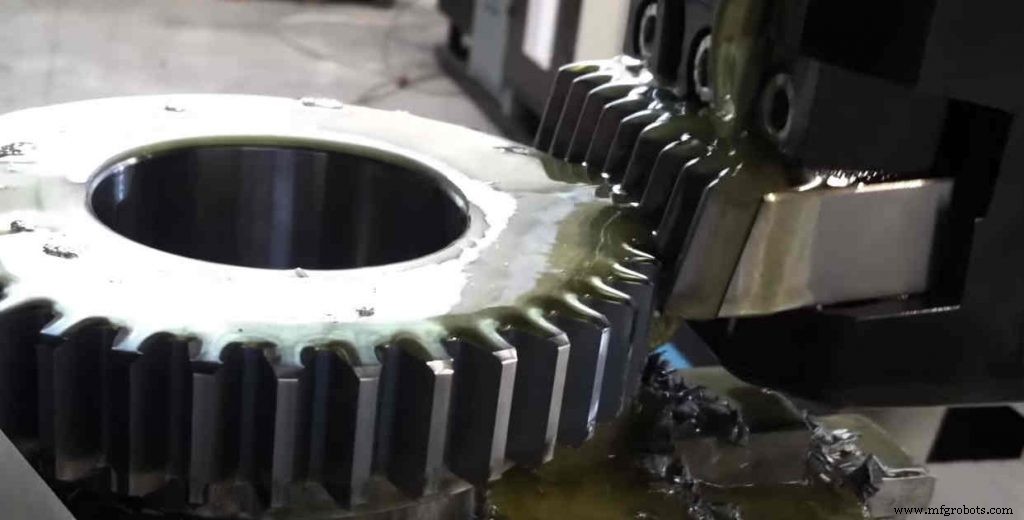
블랭크 수직 장착(작업대), 랙 커터 슬라이드 장착. 커터 경사각 조절로 임의 방향 절삭 가능.
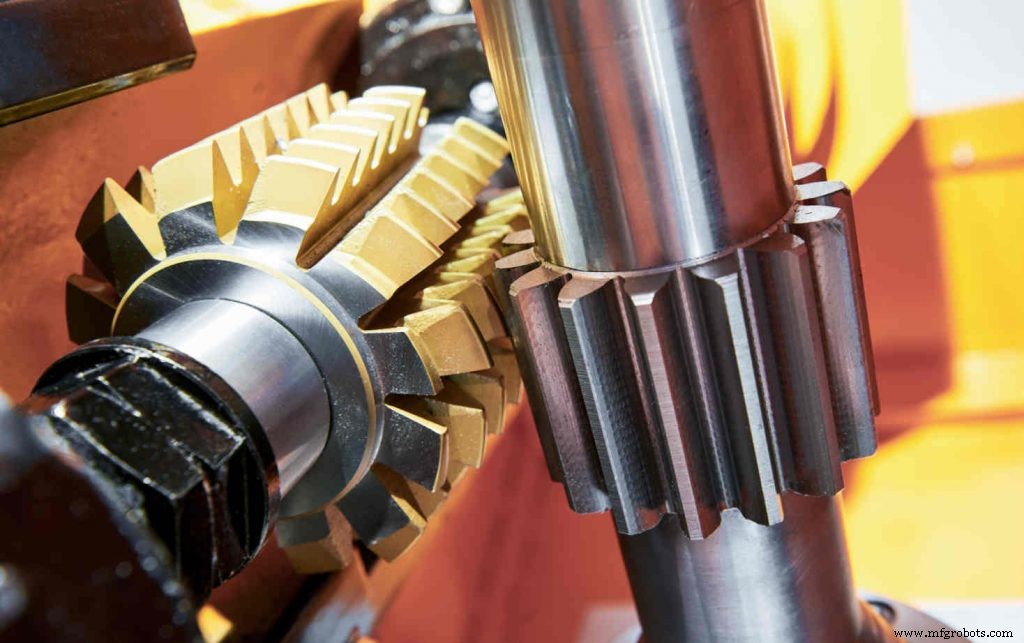
호브(Hob)라 불리는 웜 형상 다중 플루트 커터와 블랭크가 맞물려 회전하며 치형 생성. 인벌류트 전 치종 제작 가능.
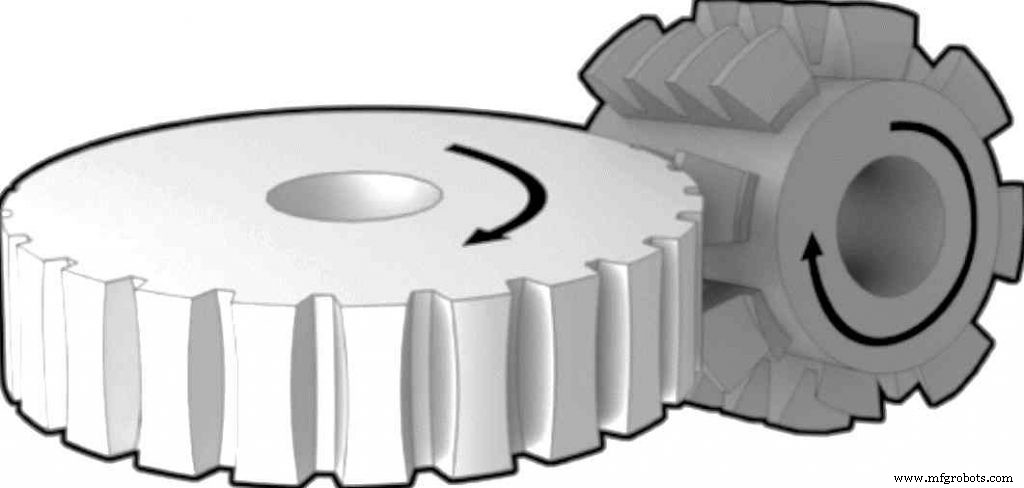
호브-블랭크 기어 트레인으로 동기 회전. 블랭크 1회전당 균일 치심 절삭. 심도 증대하며 반복. 블랭크 상하 이송으로 폭방향 균일 절삭. 헬리컬 기어는 스핀들 틸팅. 다중 블랭크 적층 동시 가공 가능. 내경 기어 불가가 유일한 제약.
모든 공정(주조, 소성, 절삭, 생성) 후 쉐이빙, 버니싱, 연마, 피니싱 거쳐 최종 제품화.
산업기술
기어 절삭 개요 기어는 동력/운동을 축 간 전달하는 기계 핵심 요소입니다. 치형 정밀도, 강도, 내구성, 경제성이 모두 요구되는 고난도 부품으로, 전용 기어 절삭기에서 가공됩니다. 범용 밀링머신도 기어 가공 가능하나 대량 생산에는 부적합합니다. 기어 절삭 역사 고대에는 마찰 휠(friction wheel)로 동력을 전달했으나, 1897년 허만 피아터(Herman Pfauter)가 기어 절삭기를 발명하면서 현대적 치차 가공의 기틀이 마련되었습니다. 기어 제조 3대 공법 주조(Casting) 소성 가공(Forming) 절삭 가공
엔진의 핵심 부품인 기어는 기계의 토크와 속도를 변경하는 기계 장치입니다. 단순한 형태부터 복잡한 형태까지 특정 요구사항과 사양에 따라 다양한 종류의 기어가 존재합니다. 자주 여러 기어가 결합해 복잡한 기계를 구성하지만, 항상 그런 것은 아닙니다. 예를 들어 시계처럼 단순한 기계에도 기어가 있어 시계 바늘의 속도를 조절합니다. 이 글에서는 다양한 기계 기어와 그 용도에 대해 알아보겠습니다. 기어란 무엇인가? 기어는 토크와 동력 전달을 가능하게 하는 이빨이 있는 회전 기계 장치입니다. 주로 원통형 바디에 이빨 세트가 둘러져 있습니다