퓨전 360으로 스티어링 휠 몰드 가공하기: 단계별 가이드
"가공 방법(How to machine)" 시리즈의 일환으로, 이 게시물에서는 오토데스크 퓨전 360(Autodesk Fusion 360)의 통합 CAD 및 CAM 기능을 사용해 스티어링 휠 몰드를 가공하는 방법을 설명하겠습니다. 이 시리즈의 이전 게시물을 읽지 못했다면 아래 링크를 클릭해 접근할 수 있습니다:
- 휠 허브 가공 방법
- 스파이더 플레이트 가공 방법
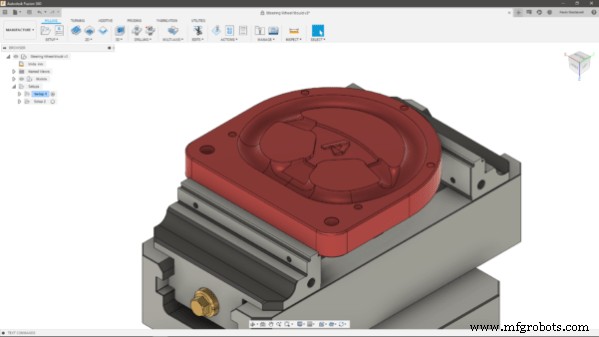
설정(Setups)
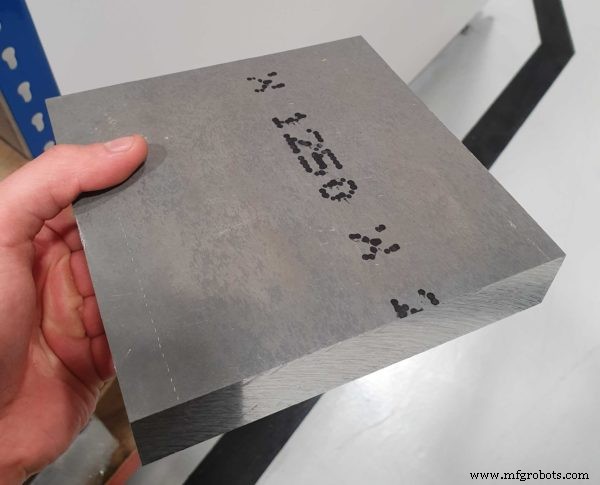
이 부품의 시작점은 아래 이미지에서 볼 수 있는 원료 블록입니다. 이 경우 알루미늄 6082를 선택했습니다. 버밍엄 기술 센터의 DMG Mori DMU 60eVo linear에서 이 컴포넌트를 가공하기로 결정했습니다.
다음 단계는 어느 면을 먼저 가공할지 결정하는 것이었습니다. 가장 합리적인 옵션은 아래 이미지 좌측에서 볼 수 있는 상단을 먼저 가공하는 것이었습니다.
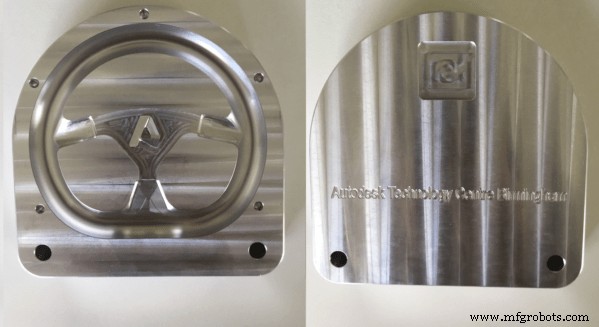
사실 공구 마모를 고려해 첫 번째 설정에서 대부분의 소재를 제거하는 것이 합리적입니다. 또한 이 면을 먼저 가공하기로 선택해 상대적으로 높은 이송과 속도에서도 가장 많은 작업이 필요한 영역에서 진동을 최소화할 수 있었습니다.
작업 고정 (Work Holding)
제가 가공하는 대부분의 다른 부품과 마찬가지로 랭 바이스(Lang vice)로 빌릿을 고정했습니다. 이 도구는 단 3mm 소재만으로도 신뢰할 수 있고 진동 없는 고정을 보장합니다. 랭 바이스는 또한 컴포넌트를 5미크론 공차 내에서 재정렬할 수 있게 합니다. 이는 더 고전적인 고정 메커니즘에 비해 공정을 매우 반복 가능하게 만듭니다.
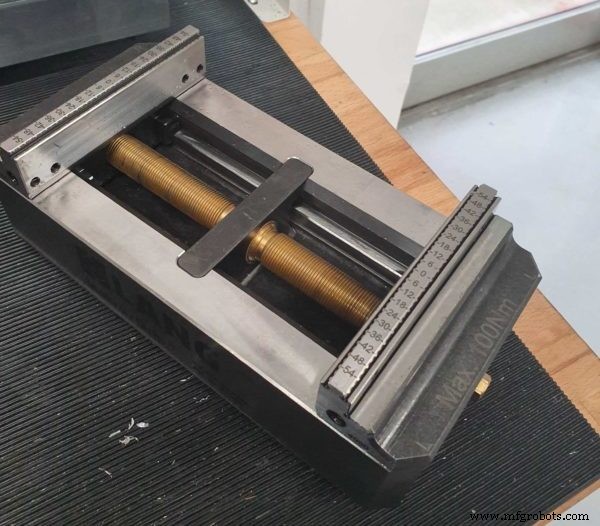
설정 1에서는 크립 메커니즘(crimp mechanism)을 사용했는데, 부분 가공된 컴포넌트 측면에 자국이 남을 것을 알고 있었습니다. 설정 2에서는 평행 죠(parallel jaws)를 설정했습니다. 완성된 부품에 자국을 남기고 싶지 않았기 때문입니다.
부품 지오메트리와 랭 바이스의 다재다능함을 고려하면 고정구가 필요하지 않았습니다. 고정구 없이 부품을 완전히 가공할 수 있었습니다.
황삭(Roughing)
첫 번째 설정에서 황삭할 주요 영역은 스티어링 휠 몰드의 대부분을 차지하는 오목한 표면이었습니다. 보통 황삭 작업에 플랫이나 불노즈 엔드밀을 사용하지만, 이 경우 2D 적응형 클리어링(2D Adaptive Clearing)과 8mm 볼(8mm Ball) 공구 조합을 사용했습니다. 이렇게 하면 플랫 공구로 오목 영역을 가공했을 때 클리어링 패스 후 훨씬 더 많은 소재가 남아 반정삭 툴패스가 필요했을 상황을 피할 수 있었습니다.
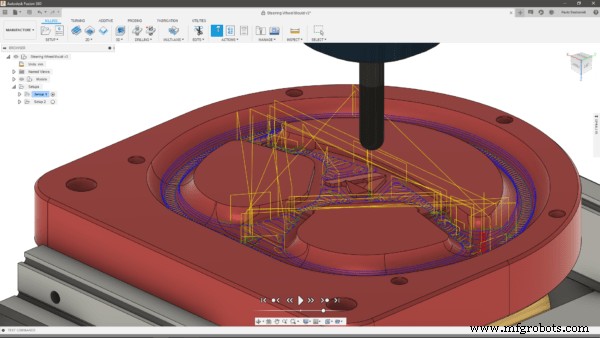
외부 형상에는 16mm 엔드밀을 사용했습니다. 주문한 스톡 높이가 26mm에 불과해 단일 패스로 부품 주위를 가공할 수 있었습니다. 스핀들 속도와 이송률을 모두 꽤 낮게 유지해 정삭 패스 없이도 외부에서 훌륭한 표면 마감을 얻었습니다. 뛰어난 결과를 위해 공구를 가능한 한 짧게 유지해 강성을 높이세요!
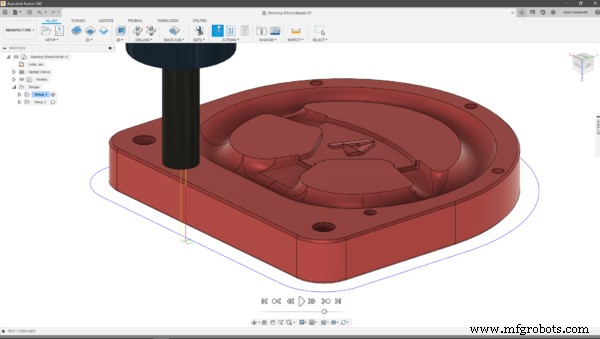
정삭(Finishing)
대부분의 오목 영역에는 4mm 볼 공구로 정삭 툴패스를 사용했습니다. 위에서 언급했듯 황삭 후 주요 몰드 영역에는 많은 소재가 남아 있지 않았습니다. 이 툴패스에 사용한 스텝오버는 0.2mm로 연마 없이 훌륭한 표면 마감을 얻었습니다.
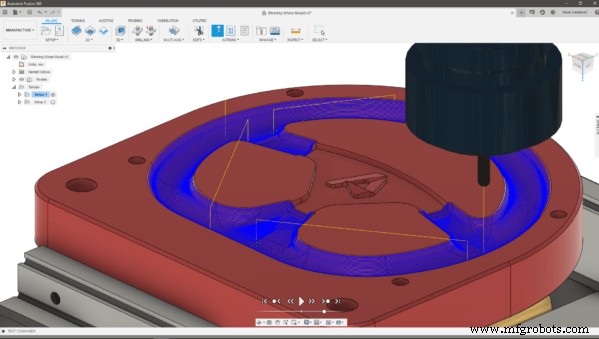
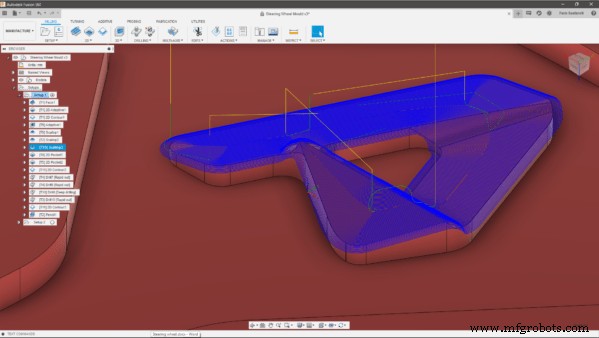
하지만 오토데스크 "A"를 마무리하기 위해 아직 상당한 프로그래밍이 필요했습니다. 내부에는 2mm 엔드밀과 2D 포켓 툴패스를 사용했습니다. A의 자유형 형상에는 2mm 볼 공구와 스칼롭(Scallop) 툴패스 조합을 사용했습니다. 이 전략에 아주 미세한 스텝오버인 0.05mm만 사용해 훌륭한 마감을 얻었습니다.
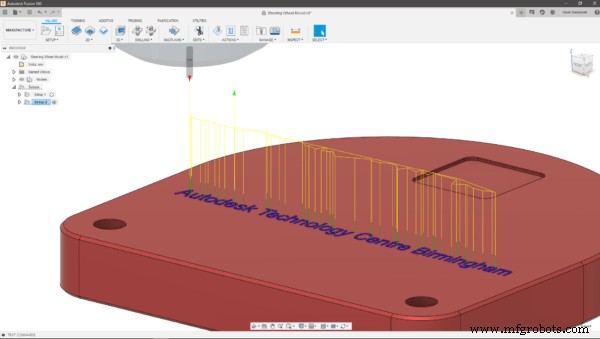
설정 2의 각인 텍스트에는 같은 2mm 볼 공구를 사용했는데, 이번에는 부품 뒷면 평면에 텍스트를 투영하는 트레이스(Trace) 툴패스를 사용했습니다. 트레이스는 사용 편의성과 전반적 출력 품질 면에서 훌륭한 툴패스라고 생각합니다. 아직 사용하지 않는다면 꼭 더 많이 사용해보세요!
마지막으로 홀과 부품 주변의 챔퍼에는 챔퍼링 공구로 2D 컨투어(Contour) 툴패스를 사용했습니다. 날카로운 모서리 챔퍼링은 부품 접촉 시 부상 위험을 최소화하는 제조 표준 관행입니다.
결론
이 컴포넌트의 전체 절삭 시간은 약 1시간 30분이었습니다. 예상하시듯 설정 1에 대부분의 시간을 썼고, 설정 2는 전체 절삭 시간의 15분만 차지했습니다.
퓨전 360 통합 CAD/CAM 도구로 전체 설계 및 제조 워크플로가 빠르고 원활했습니다. 필요할 때 워크스페이스를 쉽게 전환할 수 있었기 때문입니다. 시도해보고 싶지만 아직 소프트웨어를 써보지 않았다면 이 링크에서 무료 체험판을 다운로드할 수 있습니다.
이 게시물이 스티어링 휠 몰드 가공 방법 이해에 도움이 되었기를 바랍니다. 더 많은 "가공 방법" 게시물을 기대해주세요!