퓨전 360으로 스파이더 플레이트 가공 마스터하기: 상세 튜토리얼
휠 허브 컴포넌트 뒤의 설계 및 제조 공정에 대한 모든 것을 말씀드린 후, 오늘은 아래 이미지에 있는 것과 같은 스파이더 플레이트(Spider Plate)를 가공하는 방법을 자세히 설명하겠습니다. 오토데스크 퓨전 360(Autodesk Fusion 360)이 제공하는 통합 CAD 및 CAM 기능을 활용합니다. 실제 가공 영상을 보고 싶다면 이 링크를 방문하세요.
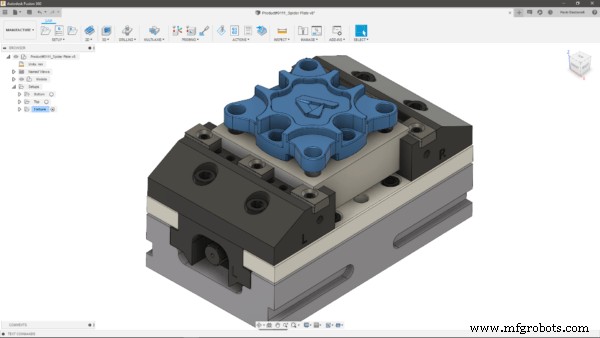
설정(Setups)
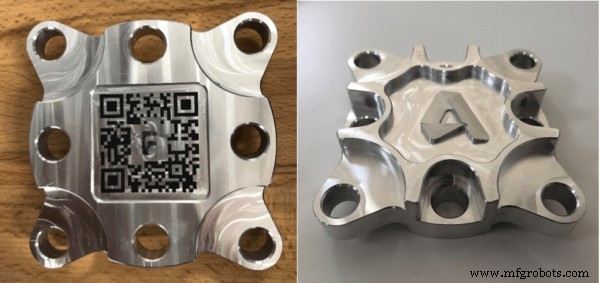
휠 허브 게시물에서 언급했듯, 어느 면을 먼저 가공할지 선택하는 것은 CAM 프로그래머가 내려야 할 가장 중요한 결정 중 하나입니다. 이 경우 부품이 XY 평면에 대해 거의 대칭적이라 어느 면을 먼저 가공해도 괜찮았습니다. 부품 설계에는 6개 클리어런스 홀과 2개 다월 홀이 포함되어 있었습니다. 이는 두 번의 설정으로 부품을 완전히 가공하는 동안 부품이 올바르게 위치하고 고정되도록 하는 데 큰 도움이 되었습니다. 결국 이미지 좌측에 보이는 QR 코드를 레이저 각인한 바닥면을 먼저 가공하기로 했습니다.
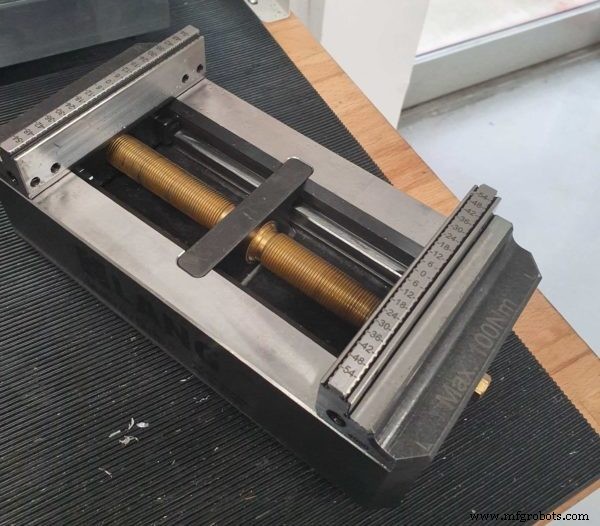
작업 고정 (Work Holding)
이 컴포넌트에는 원래 빌릿을 랭 바이스(Lang vice)에 고정하기로 했습니다. 단 3mm 소재만으로 클램핑하면서 신뢰할 수 있고 진동 없는 고정을 보장하는 훌륭한 도구입니다. 랭 바이스는 컴포넌트(제거 후 다시 배치)를 5미크론 공차 내에서 재정렬할 수 있게 합니다. 이는 다른 작업 고정 메커니즘에 비해 공정을 매우 반복 가능하게 만듭니다. 실제 프로그램을 시작하기 전에 10개 빌릿을 정리할 계획이었기 때문에 블록을 프로그램을 실행하기 전에 올바르게 정렬하는 데 큰 도움이 되었습니다.
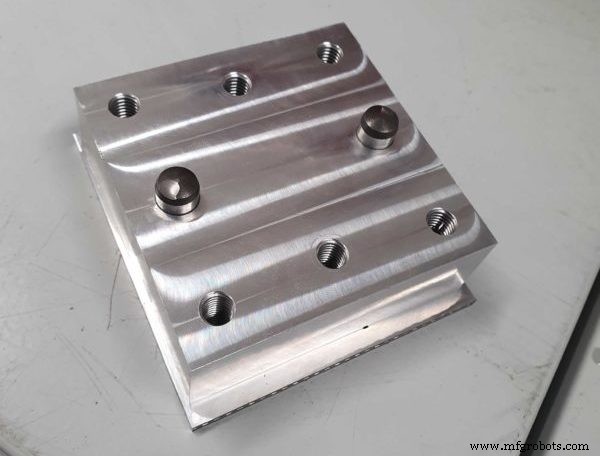
어떤 컴포넌트를 제조할 때 고정구 선택도 필수적입니다. 이 경우 컴포넌트 양끝이 평평해 8개 홀(클리어런스 홀 6개, 다월 2개)이 있는 간단한 플레이트 설계가 쉬웠습니다. "단순한" 2.5D 컴포넌트인 스파이더 플레이트라도 고정구 홀과 부품 홀이 올바르게 정렬되도록 하는 것이 중요합니다. 프로그램 시작 전 다시 확인하세요!
황삭(Roughing)
첫 번째 설정에서 컴포넌트 외부 황삭에는 16mm 엔드밀과 2D 적응형 클리어링(2D Adaptive Clearing)을 사용했습니다. 이 툴패스 뒤의 알고리즘은 커터 플루트 전체를 사용해 소재를 제거할 수 있게 합니다. 이는 커터가 소재와 일정한 결합 각도를 유지하면서 일정한 부하 하에 있도록 해 기존 전략보다 훨씬 안전하고 빠른 황삭을 가능하게 합니다.
반경 분석(Radii analysis)
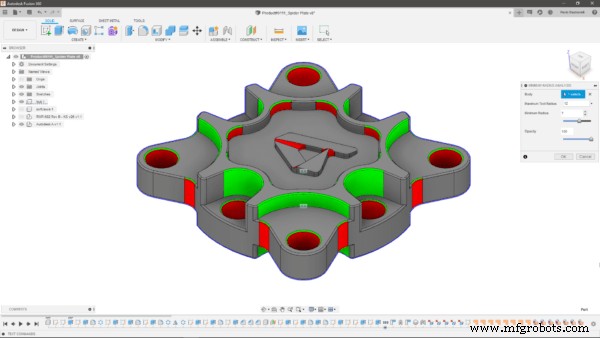
알루미늄 6082로 부품을 가공했으며, DMG Mori DMU 60eVo linear를 사용했습니다. 기계와 소재 선택이 확정되어도 부품의 지오메트리 분석을 철저히 수행하는 것이 여전히 매우 중요합니다. 존재하는 반경이 툴패스에 사용할 수 있는 최대 공구 크기를 결정하기 때문입니다. 이 경우 두 설정 모두에서 최소 반경 7mm를 발견해 12mm 엔드밀과 2D 포켓(Pocket) 툴패스로 모든 오픈 포켓을 가공할 수 있었습니다. 측면 간섭(gouging) 없이 가공 가능했습니다. 내부 코너 가공에 적합한 공구 선택에 대한 더 자세한 내용은 내부 코너 가공 방법 게시물을 참조하세요.
정삭(Finishing)
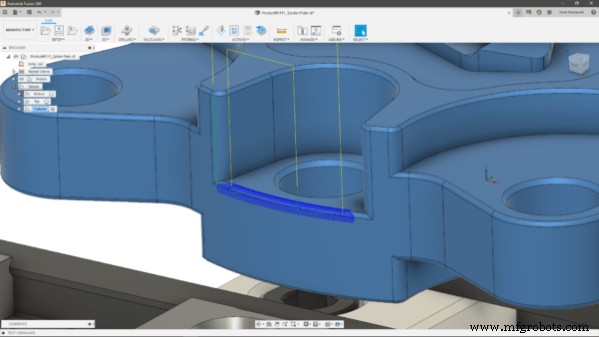
이 부품의 까다로운 점 중 하나는 오픈 포켓 바닥의 챔퍼를 챔퍼링 공구로 가공할 수 없었다는 것입니다. 측면 간섭이 발생했기 때문입니다. 따라서 2mm 볼(Ball)과 스칼롭(Scallop) 툴패스로 해당 챔퍼를 가공하기로 했습니다. 아래 이미지에서 확인할 수 있습니다.
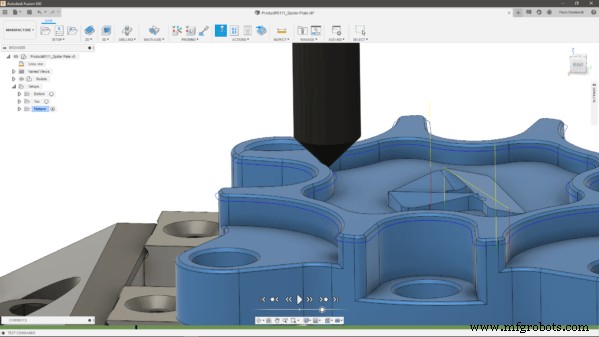
부품 중앙 오토데스크 로고에도 같은 2mm 볼 공구와 스칼롭 툴패스 조합을 사용했으며, 로고 주변 자유형 포켓에는 적응형 클리어링(Adaptive Clearing) 전략을 결합했습니다.
마지막으로 홀의 챔퍼에는 간섭 위험이 없어 2D 컨투어(Contour) 툴패스와 챔퍼링 공구를 사용했습니다. 부품의 다른 모든 챔퍼에도 같은 공구와 툴패스 조합을 사용했습니다. 2D 컨투어는 스케치를 만들어 공구를 구동하는 데 시간을 들이지 않고도 빠른 프로그래밍과 절삭이 가능해 챔퍼에 정말 잘 작동합니다.
결론
이 컴포넌트의 전체 절삭 시간은 약 45분이었지만, 각 설정 중간에 볼트 위치를 바꿔 4개 포켓(과 관련 홀)을 한 번에 가공해야 해 전체 공정은 조금 더 걸렸습니다.
이 게시물이 유용했기를 바라며 이제 스파이더 플레이트 가공 방법을 배우셨기를 바랍니다.
퓨전 360 통합 CAD/CAM 도구로 전체 설계 및 제조 워크플로가 빠르고 원활했습니다. 필요할 때마다 워크스페이스를 쉽게 전환할 수 있었기 때문입니다. 시도해보고 싶지만 아직 소프트웨어를 써보지 않았다면 이 링크에서 무료 체험판을 다운로드할 수 있습니다.



