


산업기술

산업 제조
칩 패키징 기술의 발전으로 BGA(볼 그리드 어레이)는 표준 패키징 형태로 자리 잡았습니다. 수백 개의 핀을 가진 칩의 경우 BGA 패키지 적용은 엄청난 이점을 제공합니다.
BGA 칩은 QFP(쿼드 플랫 패키지) 칩보다 패키지 모양에서 우위를 가집니다. BGA 패키지는 QFP 칩의 주변 리드를 솔더 볼 어레이로 대체하여 칩의 물리적 크기를 크게 줄이며, 이는 다중 I/O 핀이 있을 때 특히 두드러집니다. BGA의 표면적은 I/O 핀 수 향상에 선형적으로 증가하는 반면 QFP는 제곱으로 증가합니다. 결과적으로 BGA 패키지는 다중 핀 컴포넌트에 QFP보다 더 높은 제조성을 제공합니다. 일반적으로 I/O 핀 수는 250~1089 범위이며 패키징 유형과 크기에 따라 구체적으로 결정됩니다. 제조성 측면에서도 BGA 칩이 QFP 칩보다 우수합니다. BGA 패키지 칩의 핀은 구형이며 2D 어레이로 분포합니다. 또한 I/O 핀은 QFP보다 큰 피치를 가지며 접촉으로 인해 변형되지 않는 단단한 볼로 작동합니다. 칩 제조사 관점에서 BGA 칩의 또 다른 장점은 높은 수율입니다. BGA 칩의 조립 결함률은 일반적으로 핀당 0.3ppm~5ppm으로 사실상 결함이 없다고 볼 수 있습니다.
위에서 논의한 이유들로 BGA 패키지 칩은 전자 어셈블러들에 의해 널리 적용됩니다. 그러나 BGA 패키지의 독특한 형태는 중요한 레이아웃 팁을 설계 단계에서 활용하지 않으면 납땜 시 단락 위험이 높아집니다. 따라서 이 기사에서는 BGA 칩의 중요한 레이아웃 규칙을 보여주어 SMT(표면 실장 기술) 조립에서 최적의 납땜 효과를 얻을 수 있도록 합니다.
BGA 패키지의 솔더 볼 피치는 일반적으로 50mil로 유지됩니다. PCB(인쇄 회로 기판) 제조 공정에 사용된 기술 요구 사항을 충족하기 위해 관통 홀과 패드 에지 간 간격은 최소 8mil이어야 하며, 트레이스와 패드 에지 간 간격은 5mil~6mil로 줄일 수 있습니다. 따라서 BGA 칩의 패드 크기를 18mil~25mil 사이로 정의하는 것이 합리적이며, BGA 솔더 볼 사이의 배선 폭은 6mil~8mil 범위가 적절합니다.
BGA 패키지는 육안으로 검사하기 어렵고 솔더 조인트조차 육안으로 볼 수 없기 때문에 조립 검사, 수동 조립, 재작업 후 교체 요구 사항과 호환되는 정확한 피듀셜 마크를 설정해야 합니다.
BGA 컴포넌트의 대각선 모서리에 두 개의 피듀셜 마크 또는 두 개의 코너 마크를 배치하는 것이 일반적인 관행이며, 다음 그림과 같습니다.
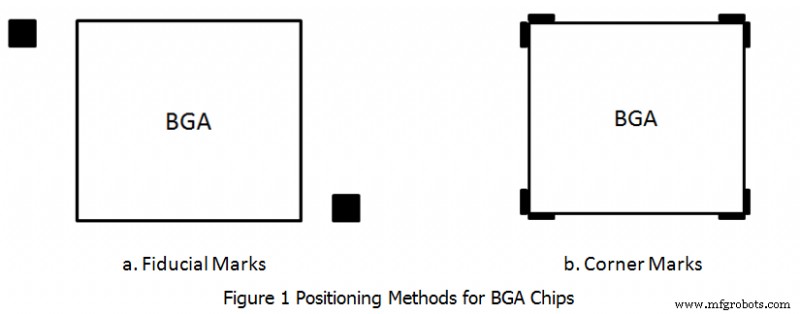
피듀셜 마크와 코너 마크 모두 BGA 패키지와 동일한 레이어, 즉 컴포넌트 레이어에 배치됩니다. 피듀셜 마크는 보통 정사각형, 원, 삼각형 세 가지 모양을 가지며 크기는 20mil~80mil 범위이고 솔더 마스크가 덮이지 않은 60mil 크기의 영역이 남아 있습니다. 코너 마크의 폭은 8mil~10mil 범위로 BGA 패드 그래픽에 가장 정확한 정렬을 제공합니다.
일반적으로 패드 사이에 관통 홀을 배치하지 않고 블라인드 비아와 베리드 비아로 대체해야 합니다. 그러나 이 방법은 PCB 제조 비용을 높입니다. 패드 사이에 관통 홀을 적용해야 한다면 솔더 마스크 오일을 사용하여 솔더가 흘러나가는 것을 방지하거나 홀을 채우거나 덮어 납땜 시 단락을 방지해야 합니다.
BGA 칩의 모든 핀 중 많은 수가 전원이나 그라운드에서 파생됩니다. 패드를 관통 홀로 설계하면 배선을 위한 많은 공간을 절약할 수 있습니다. 그러나 이 설계는 리플로우 납땜 기술에만 적용됩니다. 관통 홀 조립 방법이 사용될 때 관통 홀 부피는 솔더 페이스트 양과 호환되어야 합니다. 그 기술이 적용되면 솔더 페이스트가 관통 홀을 채웁니다. 그 요소를 고려하지 않으면 솔더 볼이 솔더 조인트로 가라앉아 전도성이 저하됩니다.
BGA 칩 레이아웃은 위 측면에 국한되지 않으며 단일 기사로 BGA 칩의 모든 레이아웃 팁을 다루는 것은 거의 불가능합니다. 위 항목 외에도 BGA 컴포넌트 레이아웃은 계약 제조업체나 어셈블러의 역량과 장비 파라미터와 관련됩니다. 예를 들어 칩 마운터가 처리할 수 있는 최대 및 최소 보드 크기가 서로 다를 수 있어 해당 설계 수정이 필요합니다. 따라서 BGA 칩 레이아웃에 관한 모든 사항을 철저히 확인하여 조립된 PCB와 최종 제품의 최적 성능을 얻는 것이 매우 중요합니다.
실제 제조 또는 조립 전에 PCBCart 엔지니어들은 여러 번의 확인을 거칩니다. 이는 완전히 가치 있는 일입니다. 모든 확인은 귀하의 설계, 우리의 제조 역량, 장비 파라미터 간의 완벽한 매칭과 예상 기능을 타협하지 않으면서 최대한의 시간과 비용 절감을 위한 것입니다. 지금 BGA 컴포넌트 레이아웃 제안이 필요하신가요? 참고: 무료입니다. 아래 버튼을 클릭하여 온라인 견적을 시도해 보세요. 맞춤형 PCB 어셈블리 비용을 계산해 드립니다.
산업기술
더 안전한 산업용 유체 시스템 구축을 위한 7가지 팁 켄 배커스, 필드 엔지니어, 북미 산업 플랜트나 정제소에서는 잠재적 안전 위험이 곳곳에 도사리고 있습니다. 플랜트 관리자로서 귀하의 주요 책임 중 하나는 이러한 위험을 줄여 안전을 보장할 뿐만 아니라 시설의 가동 시간과 안정적인 수익 흐름을 유지하는 것입니다. 중요한 초점 영역 중 하나는 귀사 플랜트의 산업용 유체 시스템입니다. 이러한 시스템은 종종 고압 및 고온 유체와 가스를 이송하며, 문제가 생기면 건강, 안전, 환경 우려를 증가시킬 수 있습니다. 유체 시스템 고장은 선택 사
출력 전 6단계 사전 점검으로 FDM/FFF 오류 대부분을 사전 차단할 수 있습니다. 1. STL 파일 검증 설계·다운로드 모델 슬라이서 프리뷰(Pronterface, Cura, Simplify3D, Slic3r)에서 면 간 틈·불량 조인트 확인. 공극·필라멘트 탈락 원인 사전 제거. 2. 출력 파라미터 최적화 온도·속도·서포트·필라멘트 직경·프린터 모델별 맞춤 설정 필수. 제조사 권장값 준수 + 온도 타워 테스트(1cm마다 5℃ 변조)로 최적값 탐색. 3. 필라멘트 잔량 확인 슬라이서 산출 예상 중량(서포트 포함) 대비 스풀 잔량