3D 프린팅 최적화: 서포트 구조의 중요한 역할과 설계 전략
적층 제조는 제조 가능성의 새로운 시대를 열었습니다. 3D 프린팅 기술은 전례 없는 속도와 정밀도로 복잡한 치수와 각도를 가진 이전에는 '제작 불가능한' 부품을 만들 수 있게 해줍니다. 그러나 소재를 층층이 쌓아 올리는 적층 제조 공정의 특성상, 프린팅 중 중력(내부 압력)을 관리하기 위해 부품에 서포트가 필요한 경우가 많습니다. 서포트 없이 주변 소재로 받쳐지지 않으면 적층이 무너져 프린팅이 실패합니다. 이 문제를 해결하기 위해 3D 프린팅 부품에 서포트 구조를 설계해야 할 때가 있습니다.
속도, 품질, 비용 측면에서 3D 프린팅 부품의 잠재력을 극대화하려면 서포트 구조를 이해하고 적층 제조 프로젝트에 어떻게 통합해야 하는지 아는 것이 중요합니다.
3D 프린팅에서 서포트 구조란 무엇인가?
서포트 구조는 제조 과정에서 받쳐주는 소재가 없는 3D 프린팅 부품의 요소를 지탱해줍니다. 모든 3D 프린팅 공정이 서포트 구조를 필요로 하는 것은 아닙니다. Stratasys FDM(Fused Deposition Modeling), Carbon DLS(Digital Light Synthesis™), SLA(Stereolithography) 공정은 종종 서포트가 필요하지만, HP Multi Jet Fusion은 분말 베드 프린팅 공정이므로 서포트가 필요하지 않습니다.
예를 들어 Stratasys FDM 공정에서는 가열된 압출 소재의 층이 프린트 베드에서 아래 층과의 접착으로 쌓이며, 경사면을 만들기 위해 아래 층 위로 오버행(overhang)할 수 있습니다. 이 각도가 45°를 초과하면 오버행 요소는 일반적으로 서포트가 필요하며, 그렇지 않으면 받쳐지지 않은 소재의 무게로 인해 요소가 무너지고 프린팅이 실패합니다.
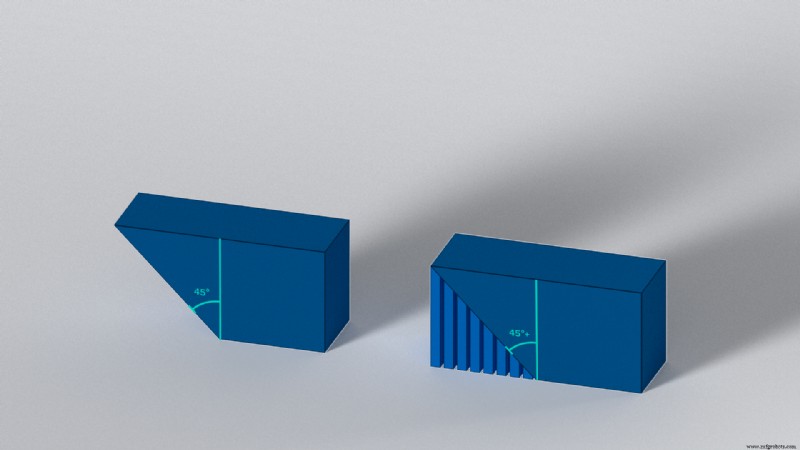
서포트가 필요할 때는 부품 설계에 통합되어 프린팅 시 함께 출력되어야 합니다. 당연히 3D 프린팅 과정에서 추가 시간과 소재가 필요하고, 이후 후공정에서 서포트 구조를 제거하는 과정이 뒤따릅니다.
예외: 모든 적층 제조 방식이 서포트 구조를 필요로 하는 것은 아닙니다. FDM처럼 프린트 베드에 소재 층을 쌓아 부품을 만드는 기술이 있는 반면, HP Multi Jet Fusion(MJF)은 분말 베드에서 부품을 프린팅합니다. 분말 층이 스스로 지탱하므로 HP MJF 부품 설계에는 서포트 구조를 포함할 필요가 없습니다.
어떤 종류의 서포트 구조가 있는가?
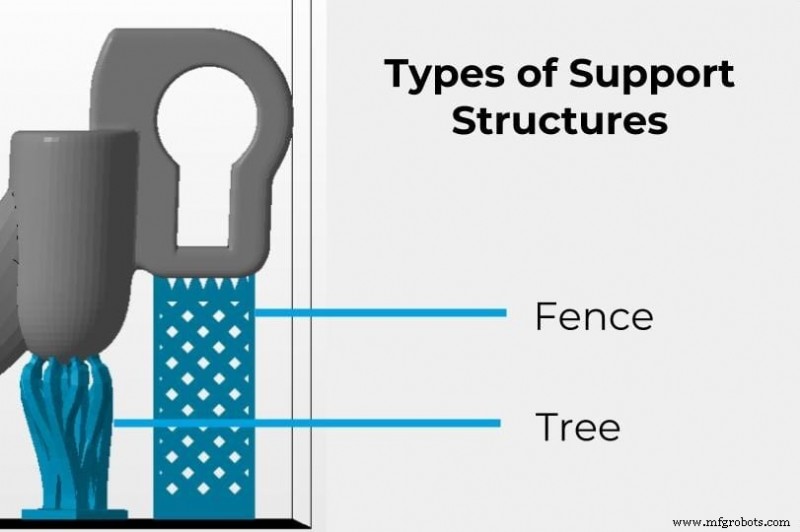
3D 프린팅 부품용 서포트 구조는 설계와 유형이 다양하지만 크게 '트리(Tree)'와 '펜스(Fence)' 두 범주로 나눌 수 있습니다.
- 트리 서포트(Tree supports): 나뭇가지나 줄기를 닮은 트리 서포트는 부품을 감싸고 경사면에 깔끔하게 밀착되어 제거가 쉽습니다. 트리 서포트는 3D 프린팅 프로젝트의 일부로 빠르게 설계, 적용, 테스트할 수 있어 신속한 반복이 가능합니다. 가지 모양 구조 덕분에 거리를 두고 특정 영역을 지탱할 수 있습니다.
- 펜스 서포트(Fence supports): 벽을 닮은 펜스 서포트는 다양한 마운팅 포인트를 가지며, 부품 표면에 수직으로 격자 구조로 프린팅되는 경우가 많습니다. 펜스 서포트는 트리 서포트보다 내구성이 강하고 제거가 쉬우며, 외관이 중요한 부품이나 대량 생산에 일반적으로 더 적합합니다.
적층 제조 서포트 구조는 언제 사용해야 하는가?
'45° 규칙'에 따르면 45° 이상의 오버행에는 서포트가 필요하고, 45° 미만은 필요하지 않습니다.
그러나 45° 규칙은 일반적인 경험 법칙일 뿐이며, 서포트 구조의 필요성은 부품 설계의 복잡성과 사용 소재에 따라 달라집니다. 경우에 따라 브리징(bridging)이 서포트 구조의 대안이 될 수 있습니다. 브리징은 가열된 적층 소재를 짧은 거리(보통 5mm 미만)로 늘여 부품의 무결성을 해치지 않고 연결하는 기술입니다.
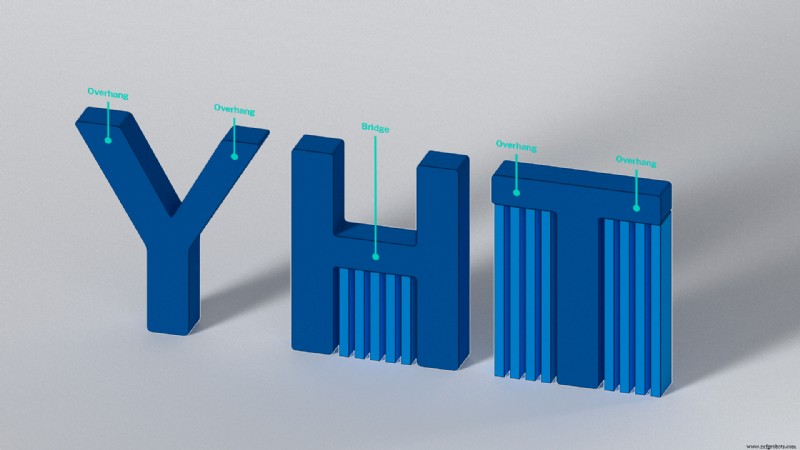
'YHT' 원칙: 3D 프린팅 모델을 직립시킨 상태에서 Y, H, T 문자는 서포트 구조의 필요성을 설명하는 데 유용합니다.
- Y 문자: Y의 두 팔이 45°로 뻗어 있어 오버행 각도가 서포트 구조를 필요로 하지 않습니다. 오버행 각도가 45°를 더 초과할수록 서포트 구조가 필요할 가능성이 커집니다.
- H 문자: H의 두 수직 요소가 5mm 이내라면 H의 수평 요소를 브리징으로 프린팅할 수 있습니다. 5mm보다 멀면 수평 요소에 서포트 구조가 필요할 수 있습니다.
- T 문자: T의 두 팔이 수직 요소에서 90°로 뻗어 있어 서포트 구조가 필요합니다.
오버행 각도 외에도 다른 요인들이 서포트 구조의 필요성에 영향을 줍니다. 3D 프린터의 품질과 프린팅 속도도 그중 하나입니다. 예를 들어 느린 프린터는 서포트 구조의 필요성을 증가시킬 수 있습니다.
서포트 구조: 제조상의 과제
서포트 구조는 많은 적층 빌드에서 필수적이지만, 대량 생산 시 부품 비용에 상당한 영향을 미칠 수 있으며, 프로젝트가 최종적으로 배출하는 폐기물의 양도 늘립니다. 서포트 구조를 떼어낼 때 완성된 부품이 손상되거나 자국이 남을 수 있으므로 주의해야 합니다.
이런 점을 고려해 3D 프린팅 부품은 서포트 구조의 필요성을 최소화하거나 없애는 방향으로 설계하는 것이 이상적입니다. 가능하다면 DFAM(Design for Additive Manufacturing) 원칙을 적용해 품질, 비용, 생산 시간을 최적화해야 합니다. 다음 전략들이 서포트 구조의 필요성을 줄이는 데 도움이 될 수 있습니다:
방향(Orientation): 프린트 베드上的 부품 방향이 서포트 구조 필요성에 영향을 줄 수 있습니다. 예를 들어 오버행은 부품을 뒤집거나 옆으로 눕혀 제거할 수 있습니다. 앞서 예로 든 Y, H, T 문자를 모두 눕히면 오버행 요소가 완전히 사라져 서포트 구조나 브리징이 필요 없어집니다.
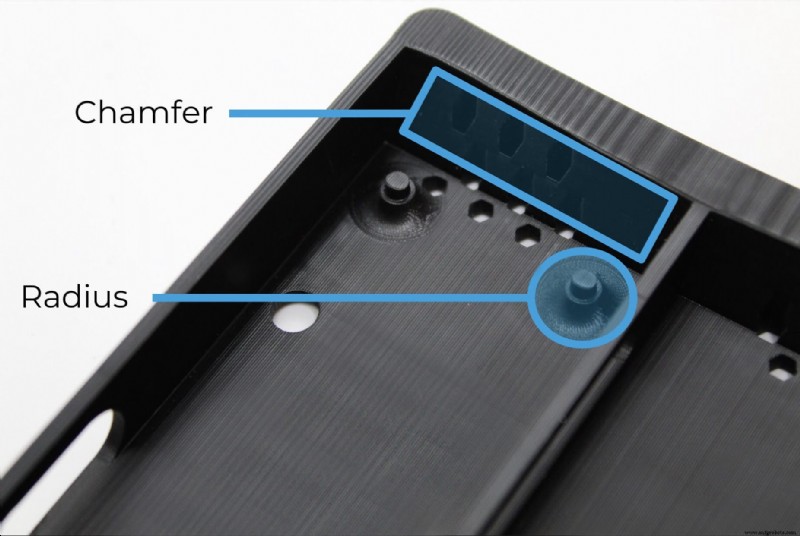
부품 형상(Part geometry): 가능하면 설계에서 오버행을 제거하거나 각도를 45° 미만으로 줄이세요. 기능적 요구사항으로 오버행을 완전히 없애기 어려울 수 있지만, 모따기(chamfer), 거셋(gusset), 필릿(radius) 같은 대체 설계 요소를 도입해 부품 형상을 더 스스로 지탱하게 만들 수 있습니다.
부품 분리(Part separation): 3D 프린팅 기술은 복잡한 단일 부품 생산을 가능하게 하지만, 필요한 서포트 양이 품질이나 비용 효율성을 떨어뜨린다면 부품을 나중에 조립할 수 있는 작은 구성요소로 분할하는 것이 나을 수 있습니다. 구형 부품은 상당한 서포트가 필요하지만, 반으로 나누어 넓은 평평한 면을 만들면 서포트 필요성을 완전히 없앨 수 있습니다.
서포트 밀도(Support density): 서포트 구조에 가해지는 압력이 얼마나 강해야 하고 얼마나 많은 소재가 필요한지 결정합니다. 성공적이고 비용 효율적인 프린팅을 위해 오버행 요소의 크기를 지탱할 만큼 충분히 밀도 높은 서포트 구조를 확보하세요. 서포트 구조가 더 조밀할수록 프린팅 후 제거가 더 어려워질 수 있음을 유의하세요.
수용성 서포트(Dissolvable supports): 일부 3D 프린팅 기술은 별도의 수용성 소재로 서포트 구조를 프린팅할 수 있습니다(보조 프린트 노즐 사용). 프린팅 후 물이나 화학 용액에 담가 서포트를 녹여 온전한 부품을 남길 수 있습니다. 수용성 서포트는 제거 과정에서 완성 부품 손상 가능성을 줄여줍니다. 대부분의 FDM 소재는 수용성 서포트를 지원하지만, DLS와 SLA 소재는 그렇지 않습니다. HP MJF 공정은 애초에 서포트가 필요 없습니다.
시작하기
서포트 구조는 대부분의 적층 제조 프로젝트에서 계속해서 필수적인 역할을 할 것입니다.
목표는 항상 서포트 구조의 필요성을 줄이거나 없애는 것이지만, 우리 엔지니어들은 부품의 기능성과 비용을 최적화하는 것을 목표로 합니다. 적층 제조 프로젝트를 어떻게 실현할 수 있는지 더 알고 싶다면 지금 Fast Radius 팀에 문의하세요.
Fast Radius와 함께 부품을 제작할 준비가 되셨나요?
견적 시작하기



