오프셋 보링 헤드는 밀링 머신 스핀들에 장착되는 부착물로, 대부분의 드릴 구멍을 더 나은 피니시와 더 높은 직경 정밀도로 가공할 수 있게 합니다. 공차상 드릴 비트 사용이 불가능하거나 충분히 큰 드릴/리머가 없을 때 큰 구멍을 만드는 데 사용합니다. 오프셋 보링 헤드로 구멍을 확대하거나 홀 센터라인을 조정할 수도 있습니다.
안전 수칙
작동 전 모든 세트 스크류가 조여졌는지 확인하십시오. 보링 시 오프셋 보링 헤드가 구멍에 들어갈 클리어런스가 있는지 확인하십시오. 앨런 렌치를 제거한 후 밀링 머신을 켜십시오. 작동 전 밀 속도를 다시 확인하십시오.
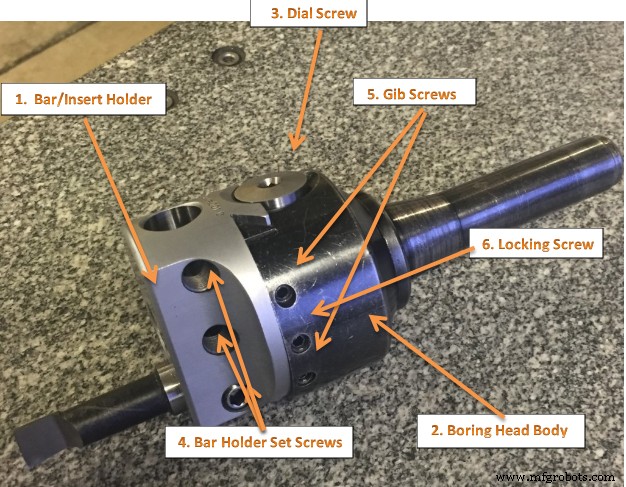
그림 1. 오프셋 보링 헤드
오프셋 보링 헤드와 공구
그림 1은 오프셋 보링 헤드를 보여줍니다. 보링 바가 직각 축으로 조정 가능합니다. 이 기능으로 보링 커터를 정확히 위치시켜 다양한 직경의 구멍을 보링할 수 있습니다.
이 조정은 보링 바 홀더에서 커터를 조정하거나 보링 바를 교체하는 것보다 편리합니다. 또 다른 장점은 눈금이 있는 마이크로미터 칼라로 다이얼 인디케이터 등 별도 측정 기구 없이도 보통 0.001인치 단위로 공구를 정확하게 이동할 수 있다는 점입니다.
오프셋 보링 헤드 구성
보링 헤드는 세 가지 주요 구성 요소로 이루어집니다:
보링 헤드 본체
바 홀더/인서트 홀더
다이얼 스크류
보링 헤드 본체는 녹 방지를 위해 흑색 산화 처리되었습니다. 바 홀더 또는 인서트 홀더(#1)는 내마모성을 위해 새틴 크롬 도금되었습니다. 다이얼 스크류(#3)는 정밀 연마되어 바 홀더/인서트 홀더가 도브테일 슬라이드에서 정확하게 이동하도록 합니다. 깁 텐션은 공장에서 프리셋되어 있습니다. 두 깁 스크류(#5)는 크기 조정에 사용하지 마십시오. 이 나사는 깁 압력 조정용이며, 우발적 조정을 막기 위해 레드 왁스로 채워져 있습니다. 록킹 스크류(#6)만이 보링 헤드 크기 변경에 사용되는 나사입니다.
직경 조정
얼라이드 크리테리온(Allied Criterion) 표준 보링 헤드 직경 조정 방법:
록킹 스크류(#6)를 풉니다.
다이얼 스크류(#3)를 시계 방향으로 돌려 직경을 늘리고, 반시계 방향으로 돌려 줄입니다.
록킹 스크류(#6)를 조입니다.
작업 절차
공작물을 테이블 이송 방향과 평행하게 정밀하게 정렬 셋업합니다.
밀링 머신 스핀들 중심과 공작물 기준점을 정렬합니다.
센터 드릴이나 스포팅 툴로 구멍 위치를 마킹합니다.
½인치 초과 구멍 드릴링 시, 보링 시 오프셋 보링 헤드가 구멍에 들어갈 클리어런스가 있는지 확인하십시오.
로터리 테이블로 아크와 원을 가공할 수 있습니다. 예: 바이스 스위블 베이스의 원형 T-슬롯을 로터리 테이블로 가공 가능. 인덱싱에도 사용하여 공작물을 정확한 각도만큼 회전시킨 후 다음 작업 진행 가능. 밀링 머신으로 기어 가공 시 로터리 테이블 사용. 디바이딩 플레이트로 로터리 테이블 인덱싱이 더 쉬워집니다.
로터리 테이블은 보통 "평평하게" 장착하며, 테이블이 수직 축을 중심으로 회전하여 수직 밀링 머신의 커터와 같은 평면에서 회전합니다. 대체 셋업으로 로터리 테이블을 세워서(또는 90° 앵글 플레이트에 "평평하게" 장착) 수평 축을 중심으로 회전하게 할 수 있습니다. 이 구성에서는 테일스톡도 사용 가능하여 공작물을 "센터 간"으로 고정할 수 있습니다.
보조 테이블에 장착하면 공작물이 로터리 테이블 축에 정확히 센터링되고, 이는 다시 절삭 공구 축과 센터링됩니다. 세 축이 모두 동축이 됩니다. 이 상태에서 보조 테이블을 X 또는 Y 방향으로 오프셋하여 커터를 공작물 중심으로부터 원하는 거리만큼 떨어뜨립니다. 이로써 공작물에 동심 가공 작업을 수행할 수 있습니다. 공작물을 중심에서 일정 거리 이격시키면 더 복잡한 곡선 가공이 가능합니다. 수직 밀의 다른 셋업과 마찬가지로 드릴링(동심, 등간격 구멍 열)이나 페이스/엔드 밀링(원형/반원형 형상 및 윤곽) 모두 가능합니다.
로터리 테이블 활용 예:
볼트 스패너 플랫 가공
원형 플랜지에 등간격 구멍 드릴링
돌출 탱이 있는 원형 부품 절삭
대형 트위스트 드릴 구동력이 없는 소형 밀링 머신에서 원형 툴패스 밀링으로 대구경 구멍 가공 (>0.500인치/>13mm)
헬릭스 밀링
복잡한 곡선 절삭 (적절한 셋업 시)
임의 각도 직선 절삭
아크 절삭
로터리 테이블 위에 컴파운드 테이블을 추가하면 회전 중심을 공작물 어디든 이동 가능. 공작물 어느 위치에서든 아크 절삭 가능.
원형 부품 절삭
로터리 테이블 셋업
밀링 머신에서 로터리 테이블을 사용해 아크를 밀링하거나 원형 패턴으로 구멍을 드릴링할 때, 공작물 셋업을 위해 두 가지를 반드시 해야 합니다. 첫째, 공작물을 로터리 테이블 중심에 정렬. 둘째, 로터리 테이블을 스핀들 아래에 중심 정렬. 그런 다음 밀 테이블을 적절히 이동시키고 절삭을 시작합니다.
테이블 중심 구멍을 인디케이팅해 스핀들 아래 테이블 중심을 먼저 맞출 수도 있습니다. 그 후 공작물을 테이블에 장착하고 공작물을 인디케이팅합니다. 이 접근법엔 두 가지 문제가 있습니다. 첫째, 테이블 중심 구멍이 진원이고 중심이라고 가정하지만 사실이 아닐 수 있습니다. 둘째, 서로 다른 두 특징(로터리 테이블 구멍과 공작물 특징)에서 측정하므로 오차 누적 위험이 있습니다. 따라서 먼저 공작물을 로터리 테이블에 중심 정렬하고, 그 다음 로터리 테이블을 스핀들 아래에 중심 정렬하십시오.
공작물을 로터리 테이블에 중심 정렬하려면, 로터리 테이블을 회전시키며 인디케이터 포인터 편차를 관찰합니다. 밀 테이블 X, Y 위치를 조정하여 바늘이 더 이상 편향되지 않게 합니다.
로터리 테이블 센터링은 다이얼 테스트 인디케이터를 척이나 콜렛에 장착해 스핀들에 물리고, 인디케이터 팁을 로터리 테이블 중심 구멍에 대고 스핀들을 손으로 돌리며 수행합니다. 기어를 뺄 수 있는 머신이면 빼서 스핀들이 자유롭게 흔들리게 하는 게 좋습니다. 드릴 척이 콜렛보다 돌리기 쉬우므로 드릴 척 사용이 편리합니다. 새들 및 테이블 핸들휠로 조정합니다.
중심을 찾으면(스핀들 회전 시 인디케이터 값이 동일), 두 다이얼을 임의 위치 마킹 대신 "0"으로 설정하는 것이 좋습니다. 백래시도 제대로 설정하십시오. 다이얼이 양방향으로 읽히게 설정해 변경 사항을 쉽게 세고, 백래시 어느 쪽으로 설정했는지 기억할 필요 없게 하십시오. 테이블과 새들에 왁스 펜슬로 중심 위치를 표시해두면, "0"이 돌아올 때 핸들 돌리기를 멈춰 다른 부품 장착을 위해 테이블을 중심으로 되돌릴 때 유용합니다.
테이블 중심을 찾고 다이얼을 설정하고 테이블과 새들을 잠근 후, 공작물에서 중심을 맞추고 싶은 특징(구멍 또는 원형 부품 외경 등)이 있는 경우가 많습니다. 어느 경우든 같은 인디케이터를 구멍 안이나 부품 둘레에 대고 스윙합니다. 둘레 측정 시 클램프를 피해야 하므로 퀼로 인디케이터를 들어 올려 클램프를 넘기는 식으로 합니다. 이미 위치한 테이블에 공작물을 다이얼 인할 때는 새들/테이블 핸들이 아닌 공작물을 두드려 조정합니다. 클램프를 살짝 조인 후 공작물을 두드려야 공작물이 마구 움직이지 않습니다. 이렇게 하면 기계가 작업 가능한 한도 내에서 거의 완벽한 위치를 얻을 수 있습니다.
공작물이 로터리 테이블에 중심 정렬되면, 이제 스핀들을 손으로 돌려 인디케이터 팁이 구멍 안을 훑게 합니다. 밀 테이블 위치를 조정해 바늘 편향이 없도록 합니다.
로터리 테이블 셋업 방법
수직 밀 스핀들을 로터리 테이블 중심 위에 정렬하는 방법들입니다.
수직 밀 스핀들과 로터리 테이블 센터링 절차
수직 헤드를 머신 테이블과 스퀘어링합니다.
로터리 테이블을 밀링 머신 테이블에 장착합니다.
로터리 테이블 중심 구멍에 테스트 플러그를 꽂습니다.
다이얼 인디케이터를 밀링 머신 스핀들에 장착합니다.
다이얼 인디케이터가 테스트 플러그 상단을 간신히 비우게 하고, 머신 스핀들을 손으로 돌려 플러그를 스핀들에 대략 정렬합니다.
다이얼 인디케이터를 플러그 직경에 접촉시키고 스핀들을 손으로 돌립니다.
종횡(X) 및 크로스피드(Y) 핸들로 머신 테이블을 조정해 다이얼 인디케이터가 움직이지 않게 합니다.
밀링 머신 테이블과 새들을 잠그고 정렬을 재확인합니다.
필요 시 재조정합니다.
로터리 테이블 셋업 실전 예시
단계
설명
대략적 위치(Rough Position) 3/8인치 황동 조각에 60도 포인트를 만들어 엔드 밀 홀더에 장착. 다양한 셋업 작업에 유용한 방법.
시각적 위치(Visual Position) 육안으로 두 원이 중심 맞았는지 판단. 보통 0.010인치 이내.
인디케이팅(Indicate) 정확한 센터링을 위해 다이얼 인디케이트. 사진상 인디케이터 팁이 허공에 있는 듯하지만 실제로는 로터리 테이블 구멍 뒤쪽에 닿아 있음. 테이블 360도 회전하며 인디케이터 최대 편향 관찰. 스핀들 90도 좌우 회전. 진짜 중심은 두 판독값 중간. 최종 조정 시 절삭 시 사용할 백래시 쪽에서 조정. 커터가 중심에서 오른쪽이면 센터 조정 시에도 같은 방향. 잘못된 백래시 쪽이면 과보정되어 처음부터 다시 해야 함.
라인업 지그(Lineup Jig) 지그나 공작물을 로터리 테이블에 위치시킬 때 초기 대략적 라인업부터 시작.
지그 인디케이팅(Indicate Jig) 지그나 공작물을 로터리 테이블 중심 위에 센터링. 로터리 테이블을 회전시키며 공작물 조정해 일정한 런아웃이 전체에서 나오게 함.
로터리 테이블과 공작물 센터링
동일한 공작물 여러 개에 로터리 테이블 작업이 필요하고 각 공작물 중심에 가공된 구멍이 있는 경우, 공작물 중심 구멍과 로터리 테이블 구멍에 맞는 특수 플러그를 제작하면 빠르게 정렬 가능. 머신 스핀들이 로터리 테이블과 정렬되면, 각 공작물을 플러그에 끼워 빠르고 정확하게 정렬.
수량이 적어 특수 플러그 제작이 부담스럽거나 공작물에 관통 중심 구멍이 없는 경우, 다음 방법으로 공작물을 로터리 테이블에 센터링:
로터리 테이블을 수직 밀 헤드 스핀들과 정렬.
공작물을 로터리 테이블 중앙에 가볍게 클램프. 종횡(X) 또는 크로스피드(Y) 핸들 움직이지 않음.
로터리 테이블 웜 메커니즘 해제.
다이얼 인디케이터를 밀링 머신 스핀들 또는 테이블에 장착(공작물에 따라).
인디케이터를 표시할 표면에 접촉시키고 로터리 테이블을 손으로 회전.
소프트 금속 바로 공작물(인디케이터 움직임 반대 방향)을 두드려 로터리 테이블 한 바퀴 완전 회전 시 인디케이터 움직임이 없도록 함.
공작물을 단단히 클램프하고 셋업 정밀도 재확인.
래디우스 밀링(Radius Milling)
공작물 끝단을 특정 반경으로 밀링하거나 확실한 반경을 가진 원형 슬롯을 가공하려면 다음 절차:
수직 밀링 머신을 테이블에 90°로 정렬.
다이얼 인디케이터를 밀링 머신 스핀들에 장착.
로터리 테이블을 밀링 머신 테이블에 장착.
테이블 중심 구멍에 테스트 플러그, 스핀들에 다이얼 인디케이터로 로터리 테이블을 머신 스핀들과 센터링.
종횡(X) 피드 다이얼과 크로스피드(Y) 다이얼을 제로로 설정.
공작물을 로터리 테이블에 장착하고 래디얼 컷 중심을 테이블 중심에 정렬. 특수 아버 사용 가능. 또는 머신 스핀들에 장착된 위글러로 래디얼 컷 중심을 정렬.
크로스피드 또는 종횡 피드(더 편한 쪽)를 요구 반경만큼 이동.
테이블과 새들 모두 잠금.
적절한 엔드 밀 장착.
올바른 속도(RPM) 설정.
로터리 테이블 피드 핸들휠로 공작물 회전시켜 절삭 시작점 위치.
절삭 깊이 설정하고 도면 표시 크기까지 핸드/파워 피드로 래디우스 가공.
단원 평가
오프셋 보링 헤드는 언제 사용하는가?
보링 헤드 세 가지 주요 구성 요소 나열.
공구 슬라이드 조정 후 록킹 스크류를 조이는 이유는?
공구 슬라이드에 보링 공구용 구멍이 여러 개인 이유는?
보링 시 절삭 속도를 결정하는 요소는?
로터리 테이블은 어떤 용도로 사용되는가?
로터리 테이블 중심 구멍의 목적은?
로터리 테이블을 수직 밀 스핀들과 센터링하는 방법 간략 설명.
단일 공작물을 로터리 테이블에 센터링하는 방법 간략 설명.
로터리 테이블로 큰 반경을 절삭하는 방법 설명.
장 출처 정보
이 장은 다음 출처에서 파생되었습니다.
태핑 절차 - 아이다호 대학교 'Drilling and Tapping', CC:BY-SA 3.0
트래밍 - 아이다호 대학교 'Tramming Mill Head', CC:BY-SA 3.0
다이얼 인디케이터(사진) - 위키미디어 'Dial Gauge', CC:BY-SA 3.0
밀링 머신 절차 - MIT 'Mechanical Engineering Tools', CC:BY-NC-SA 4.0