하스(Hass) CNC 제어 시스템 마스터: 조작 패널·오프셋·프로그램 관리·가공 실행
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
- 하스 제어기(Haas Control) 식별하기
- 키보드(Keyboard) 기능 영역 파악하기
- 시동/홈(Start/Home Machine) 절차 설명하기
- 도어 오버라이드(Door Override) 절차 설명하기
- 공구 장착(Load Tools) 절차 설명하기
- 각 공구별 공구 길이 오프셋(TLO) 설정하기
- MDI로 부품 영점 오프셋 XY 검증하기
- 공구 오프셋 설정 방법 설명하기
- MDI로 공구 길이 오프셋 검증하기
- CNC 프로그램 로드(Load CNC Program) 절차 설명하기
- CNC 프로그램 저장(Save CNC Program) 절차 설명하기
- CNC 프로그램 실행(Run CNC Program) 방법 설명하기
- 커터 직경 보상(CDC) 활용법 설명하기
- 종료(Shut Down) 절차 설명하기
하스 제어기(Haas Control)
하스 제어기는 Figure 1, 2에 표시. 버튼·컨트롤 위치 숙지. 이후 상세 조작법 안내.
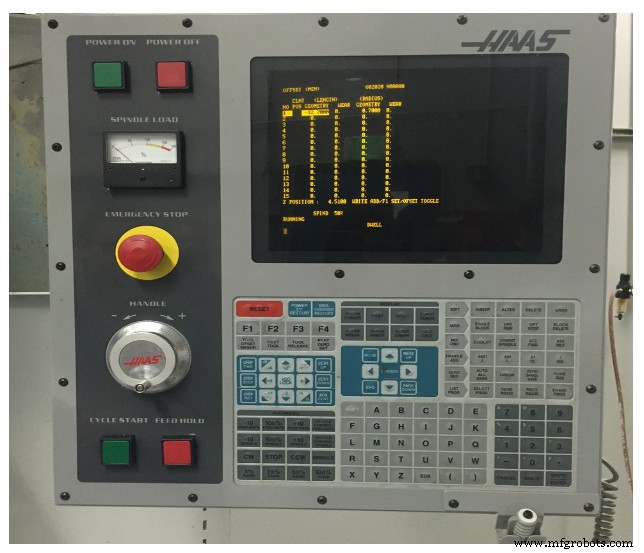
Figure 1. Haas CNC Mill Control Haas Keyboard
키보드(Keyboard) - 8대 기능 영역
키보드 키는 다음 8개 기능 그룹으로 구성:
- 기능 키(Function Keys)
- 커서 키(Cursor Keys)
- 디스플레이 키(Display Keys)
- 모드 키(Mode Keys)
- 숫자 키(Numeric Keys)
- 알파벳 키(Alpha Keys)
- 조그 키(Jog Keys)
- 오버라이드 키(Overrides Keys)
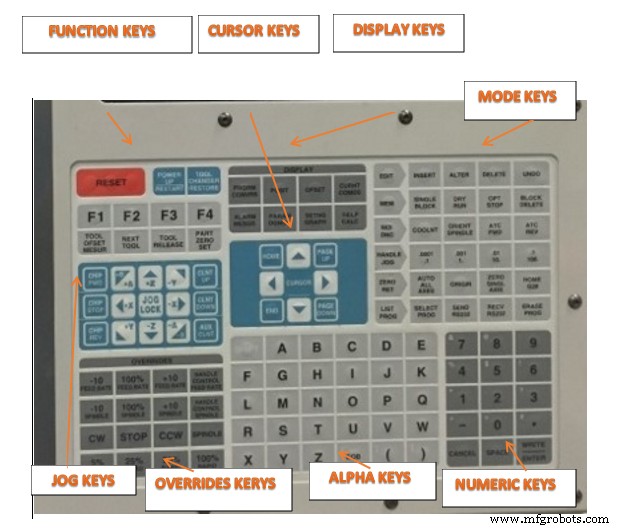
Figure 2. Haas CNC Control Buttons/Keyboard Keys
시동/홈(Start/Home Machine)
체크리스트
- 작업 구역: 정리 정돈 확인
- 메인 브레이커: ON
- 에어 공급: ON, 적정 압력(최소 70 PSI - 공구 교환기 작동용)
- 전원 ON: 녹색 버튼 누름
- 비상 정지(E-Stop) 트립 여부 확인. 트립 시 빨간 노브 우측 비틀어 해제.
- 메시지 102 SERVOS OFF 나타날 때까지 대기.
- RESET 키 누름.
- 파워 온 리스타트(Power On Restart) 실행.
- 도어 닫힘, 작업 구역 정리 확인.
- 모든 기계 축 홈 완료될 때까지 대기 후 진행.
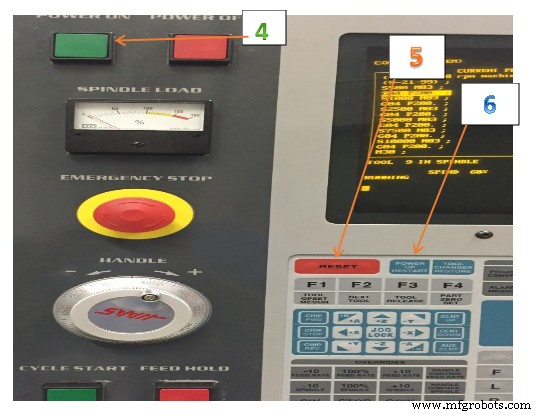
Figure 3. Start/Home Machine
도어 오버라이드(Door Override)
- MEM 모드: MEM 선택·누름.
- SETTING/GRAPH: 선택·누름.
- 51 입력.
- 커서: 아래 화살표 → 오른쪽 화살표로 OFF 전환.
- WRITE/ENTER: 선택·누름.
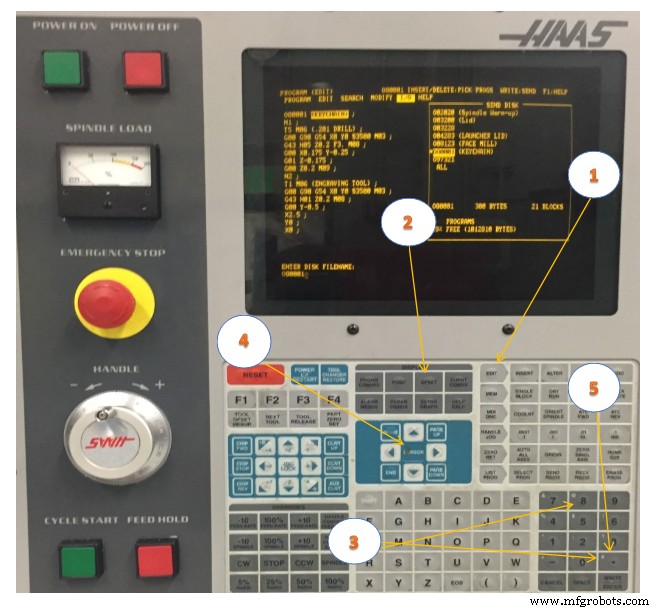
Figure 4. Door Override
공구 장착(Load Tools)
체크리스트
- MDI/DNC 키: MDI/DNC 버튼 누름.
- 공구 번호: 예) T1 위치 이동 위해 T → 1 버튼 순서 누름.
- ATC FWD: ATC FWD 버튼 누름 → 툴 캐러셀 T1 위치 인덱싱.
- 스핀들 공구 장착:
- 절삭 날(Flutes) 잡지 말 것!
- 공구 테이퍼 청결 확인.
- V-플랜지 아래쪽 잡아 끼임 방지.
- 스핀들 안으로 공구 밀어 넣기.
- 스핀들 '독(Dogs)'과 공구 홀더 슬롯 정렬 확인.
- 공구 해제(Tool Release): Tool Release 버튼 누름
- 스핀들 통해 에어 분사 → 이물 제거.
- 공구 살짝 위로 밀고 Tool Release 버튼 놓기.
- 스핀들에 공구 단단히 물렸는지 확인 후 손 떼기.
- 2~5단계 반복으로 모든 공구 장착.
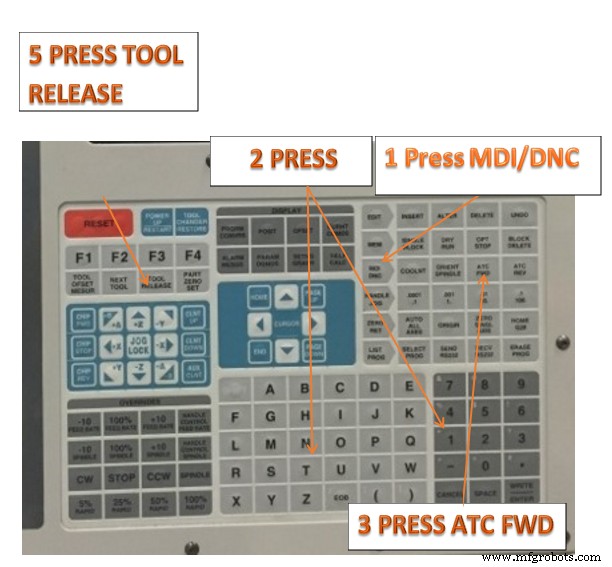
Figure 5. Load Tools
오프셋 설정(Setting Offsets)
부품 정확 가공 위해 밀은 부품 테이블 위 위치, 공구 팁~부품 상단 거리(홈 기준 공구 오프셋) 알아야 함.
수동 오프셋 입력
- 오프셋 페이지 중 하나 선택.
- 커서 원하는 열 이동.
- 사용할 오프셋 값 입력.
- ENTER 또는 F1 누름 → 값 열 입력.
- 양수/음수 입력 후 ENTER: 기존 값에 가산. F1: 기존 값 대체.
조그 모드(Jog Mode)
조그 모드: 기계 축 원하는 위치로 조그 이동. 축 조그 전 기계 홈 위치 확립 필수. 제어기 전원 투입 시 자동 수행.
조그 모드 진입
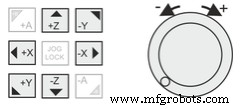
- HANDLE JOG 누름.
- 원하는 축(+X, -X, +Y, -Y, +Z, -Z) 누름.
- 조그 증분 속도: .0001, .001, .01, .1 선택 가능. 조그 핸들 1클릭 = 현재 조그 레이트 거리 이동. 옵션 원격 조그 핸들(RJH) 사용 가능.
- 조그 버튼 길게 누르거나 조그 핸들 조작으로 축 이동.
공구 길이 오프셋 설정(Set Tool Length Offset - TLO)
체크리스트
- 핸들 조그 모드: Handle Jog 버튼 선택 → 핸들휠 제어 모드.
- 조그 증분: .01 → 핸들 1클릭 = 0.01인치 이동.
- 조그 방향: Z축 버튼 누름 → 핸들 조작 시 Z축 이동.
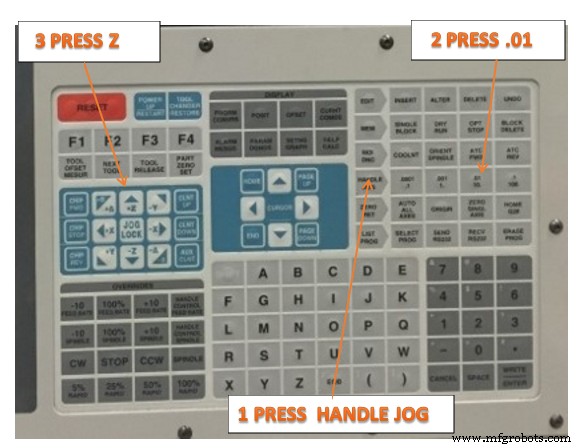
Figure 6. TLO
- 오프셋(Offset): Offset 버튼 선택·누름 → 공구 오프셋 페이지 표시.
- 커서 화살표: 활성 공구 행 하이라이트 정렬. 위/아래 커서 키로 현재 활성 공구 오프셋 값 행 하이라이트.
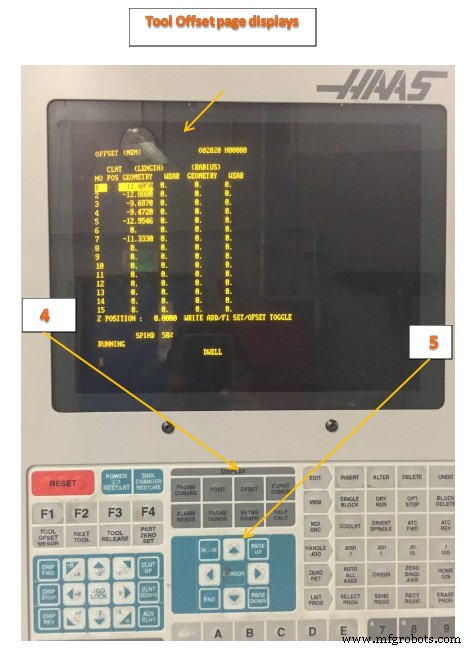
Figure 7. Offset
- 1-2-3 블록으로 공구 길이 설정:
- 공구 블록 상단 아래까지 조그.
- 블록 공구에 살짝 눌러 대고 조그 핸들로 공구 올려 블록이 공구 아래 그냥 통과할 때까지.
- 블록 치우고 공구 다시 블록 상단에서 0.01인치 아래까지 내림.
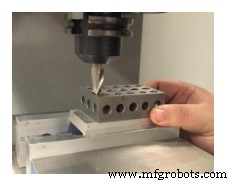
Figure 8
- 조그 증분: .001 → 증분 줄여 핸들로 0.001씩 올려 블록이 다시 그냥 통과할 때까지.
- 공구 오프셋 측정(Tool Offset Measure): 버튼 선택·누름 → 제어기 현재 공구 위치를 길이 오프셋 레지스터 기록. 숫자 갱신 확인 후 진행.
- 다음 공구(Next Tool): 버튼 선택·누름 → 현재 공구 수납, 다음 공구 로드. 1~9단계 반복 모든 공구 설정.
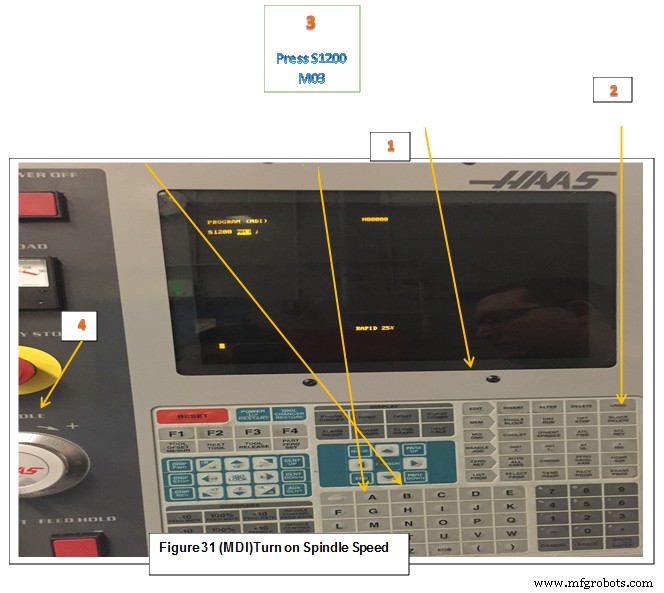
Figure 9. Offset Display Page
주의사항:
- 공구 설정 = 수동 조그로 손이 작업 영역 진입. 극히 주의, 다음 준수:
- 스핀들 반드시 OFF.
- 공구와 공작물 사이 손 넣지 말 것.
- 올바른 축·조그 증분 설정 확인 후 조그.
- 핸들 천천히 신중히 조작. 눈은 손과 공구 위치 고정.
- 손 작업 영역 내 있을 때 타인 제어기 조작 금지.
MDI(Manual Data Input) 모드 접근
MDI는 CNC 기계 운용 모드 중 하나. G/M코드 한 줄 입력 즉시 기계 실행 → 전체 G코드 프로그램 작성 불필요. 적은 학습으로 큰 위력. MDI로 부품 가공도 가능. CNC를 수동 가공처럼 빠르고 간편하게.
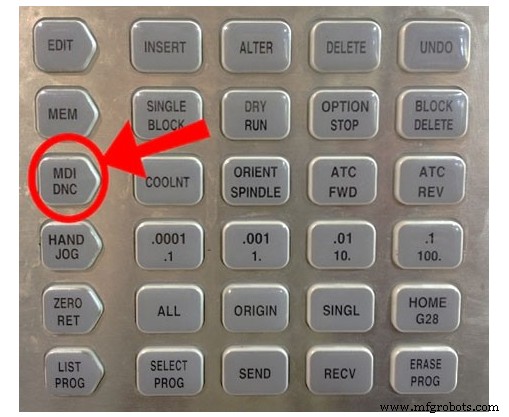
Figure 10. MDI
제어판 MDI 키 눌러 MDI 모드 진입.
예시:
MDI/DNC 누름
Erase Prog: 선택·누름 (기존 명령 클리어)
S1200 M03 입력 (스핀들 1200 RPM, 정회전)
부품 영점 오프셋 XY 설정 (에지 파인더 사용)
체크리스트
- MDI/DNC 키: 선택·누름.
- Erase Prog: 선택·누름 → 기존 명령 클리어.
- 스핀들 시동: S1200 M03 입력 → WRITE/ENTER.
- CYCLE START: 선택 → 스핀들 1200 RPM 정회전 시작.
Figure 11. Turn on Spindle Speed (MDI)
- 핸들 조그: Handle Jog 선택, 조그 증분 .01.
- 조그 핸들: 필요시 조그 방향 선택·핸들 조작으로 에지 파인더 스타일러스(Stylus) 부품 좌측 에지 옆 위치.
- 조그 증분: .001 → 에지 파인더 천천히 이동해 센터에서 살짝 벗어날 때(Trigg)까지. (아래 이미지 참조)
- 이 위치에서 스핀들 중심이 부품 에지에서 정확히 0.100인치(2.54mm) 떨어짐.
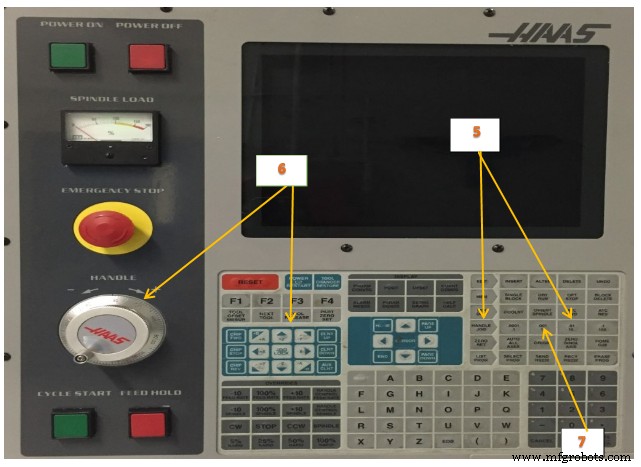
Figure 12. Just before tripping
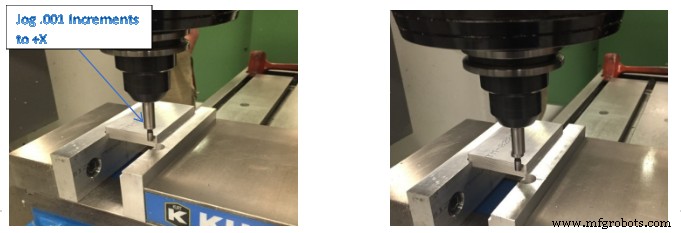
Figure 13. Just after tripping
- 조그 핸들: Z축 수직 상승 → 에지 파인더 부품 위, 핸들 다이얼 0 읽히도록.
- 조그 핸들: 조그 방향 +X 설정, 핸들 시계 방향 1바퀴 정확히 회전.
.001 증분 모드에서 다이얼 정확히 1바퀴 = 스핀들 중심이 부품 좌측 에지 정확히 위.
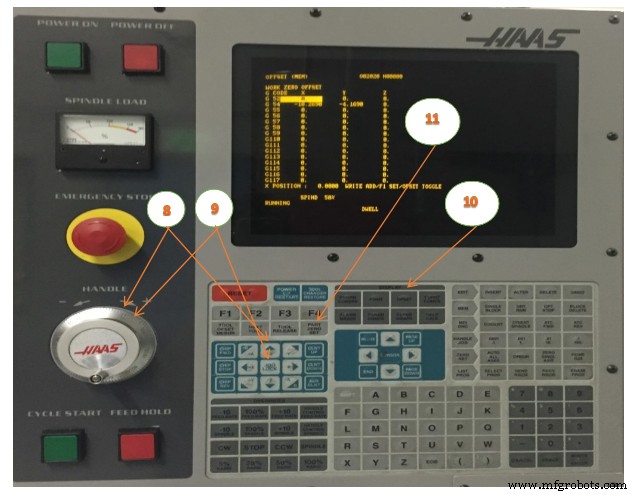
- 오프셋 페이지: Offset 버튼 누름 → PgUp/PgDn으로 Work Zero Offset 페이지 → 화살표 키로 G54(또는 설정할 지그 오프셋) 하이라이트.
- 부품 영점 설정(Part Zero Set): Part Zero Set 버튼 누름 → 현재 스핀들 위치가 G54 X값으로 설정.
- 스핀들 정지: 스핀들 정지 버튼.
- Y축 설정 위해 6~11단계 반복.
MDI로 부품 영점 오프셋 검증
- MDI/DNC: 선택·누름.
- Erase Prog: 선택·누름 (명령 클리어).
G00 G90 G54 X0 Y0 입력.- INSERT: 선택·누름.
- CYCLE START: 선택·누름.
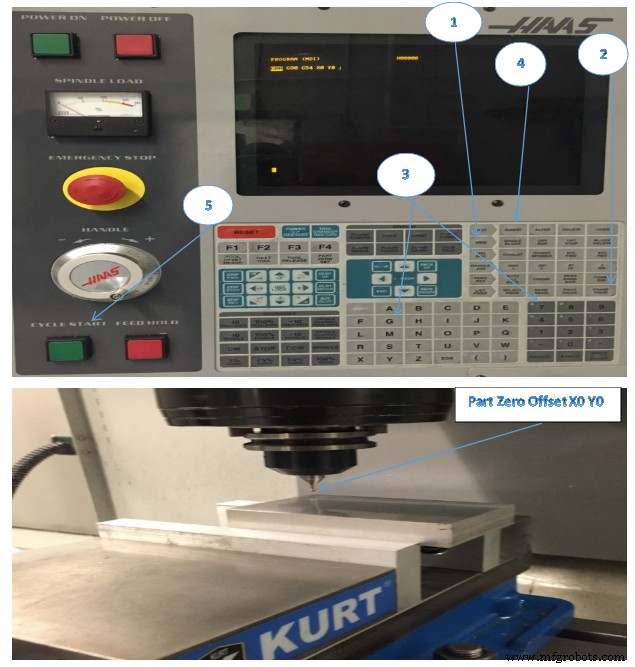
Part Zero Offset X0 Y0 (MDI)
- 데이터를 기계 운영자 기준 오른쪽(RIGHT) 이동하려면 X 오프셋값에 시프트량 가산(ADD). 예: X+0.1 이동 →
0.1 WRITE/ENTER.
- 데이터를 운영자 기준 가까이(CLOSER) 이동하려면 Y 오프셋값에서 시프트량 감산(SUBTRACT). 예: Y-0.1 이동 →
-0.1 WRITE/ENTER.
부품 영점 오프셋 XY 설정 (기계식 포인터/Mechanical Pointer 사용)
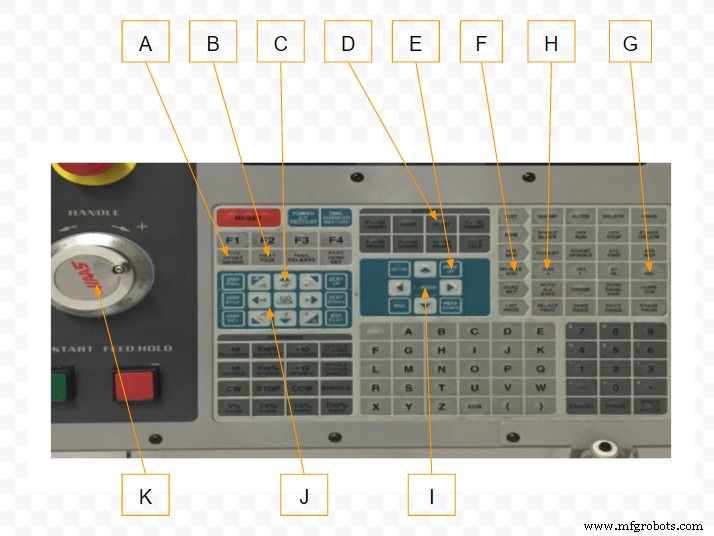
부품 가공 위해 밀이 부품 테이블 위 위치 알아야 함. 에지 파인더, 전자 프로브 등 다양한 도구·방법으로 부품 영점 설정 가능. 기계식 포인터 사용 시:
- 자재(1) 바이스 물고 조이기.
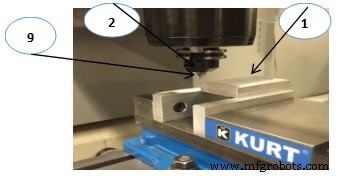
Figure 14. Setting Part Zero XY (Using Mechanical Pointer)
- 포인터 공구(2) 스핀들 장착.
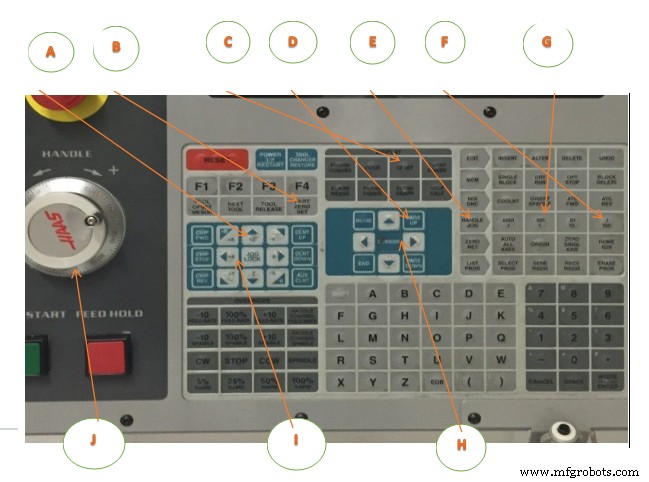
- HANDLE JOG (E) 누름.
- .1/100. (F) 누름 (핸들 돌릴 때 빠른 이동).
- +Z (A) 누름.
- 핸들 조그 (J) Z축 부품 위 약 1인치.
- .001/1. (G) 누름 (느린 이동).
- 핸들 조그 (J) Z축 부품 위 약 0.2인치.
- X/Y축 선택 (I) 후 핸들 조그 (J) 공구 부품 좌상단 코너 위치. (Figure 36 참조)
- OFFSET (C) 눌러 Active Work Offset 패인 활성화.
- 커서 (H) G54 X축 열 이동.
- PART ZERO SET (B) 누름 → X축 열 값 로드. 두 번째 누름 → Y축 열 값 로드.
공구 오프셋 설정(Setting Tool Offset)
다음 단계: 공구 터치오프(Touch-off). 공구 팁~부품 상단 거리 정의. 다른 이름: 공구 길이 오프셋(Tool Length Offset), 기계 코드에서 H로 표기. 각 공구 거리 공구 오프셋 테이블 입력.
Z축 홈 위치에서 공구 길이 오프셋 = 공구 팁(1)~부품 상단(2) 거리. (Figure 15 참조)
- 공구(1) 스핀들 장착.
- HANDLE JOG (F) 누름.
- .1/100. (G) 누름 (빠른 이동).
- X/Y축 선택 (J) 핸들 조그 (K) 공구 부품 중앙 근처.
- +Z (C) 누름.
- 핸들 조그 (K) Z축 부품 위 약 1인치.
- .0001/.1 (H) 누름 (매우 느린 이동).
- 공구와 공작물 사이 종이 한 장 끼우고 종이 아직 움직일 수 있을 만큼 공구 조심히 내림.
- OFFSET (D) 누름.
- PAGE UP (E) 눌러 Program Tool Offsets 창 표시 → 공구 #1 스크롤.
- 커서 (I) Geometry 위치 #1.
- TOOL OFFSET MEASURE (A) 누름.
- 다음 단계: 스핀들 Z축 급이동 발생.
- NEXT TOOL (B) 누름.
- 각 공구별 오프셋 과정 반복.
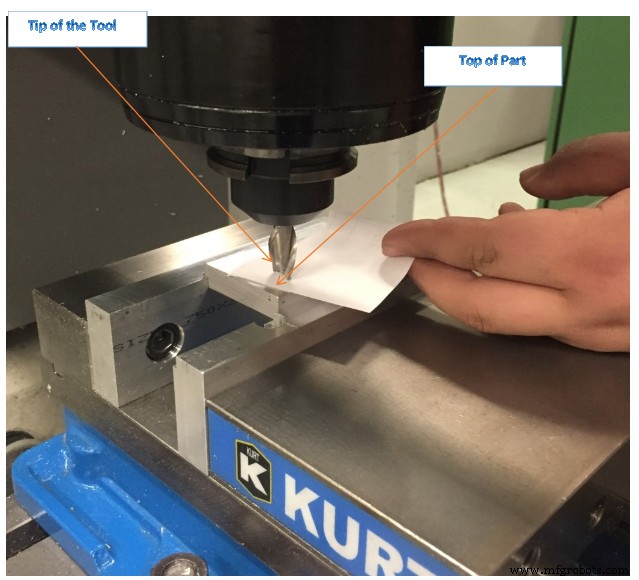
Figure 15. Setting Tool Offset (sheet of paper)
MDI로 공구 길이 오프셋 검증
- MDI/DNC: 선택·누름.
- Erase Prog: 선택·누름 (명령 클리어).
G00 G90 G43 H01 Z2.00 입력.- INSERT: 선택·누름.
- CYCLE START: 선택·누름.
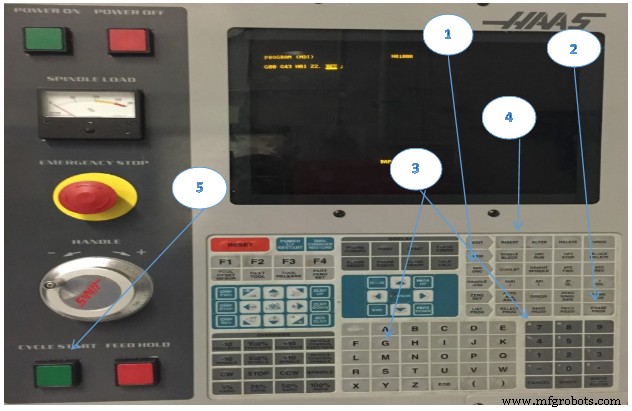
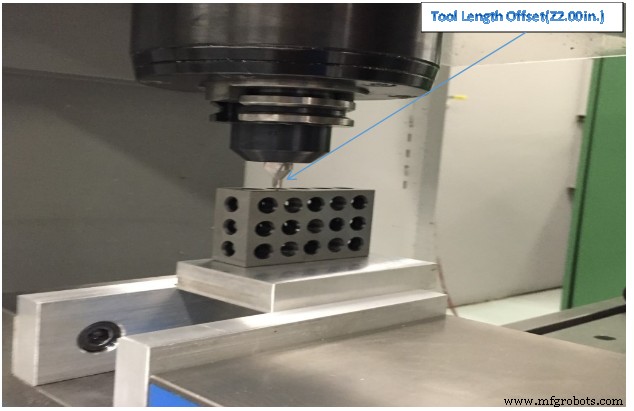
Figure 16. Tool length Offset (2.00 inch above part using 1-2-3 block to verify)
CNC 프로그램 로드(Load CNC Program)
- EDIT: 선택·누름.
- F1: 선택·누름.
- 커서: 왼쪽 화살표 → I/O, 아래 화살표 → Disk Directory 하이라이트.
- WRITE/ENTER: 선택·누름.
- 커서(Disk Directory): 아래 화살표 → 로드할 프로그램 하이라이트.
- WRITE/ENTER: 선택·누름.
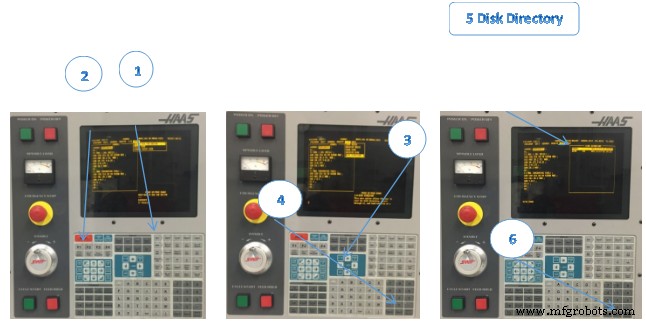
Figure 17. Load CNC Program
CNC 프로그램 저장(Save CNC Program)
- EDIT: 선택·누름.
- F1: 선택·누름.
- 커서: 왼쪽 화살표 → I/O, 아래 화살표 → Send Disk 하이라이트.
- WRITE/ENTER: 선택·누름.
- 디스크 파일명 입력:
O80001
- WRITE/ENTER.
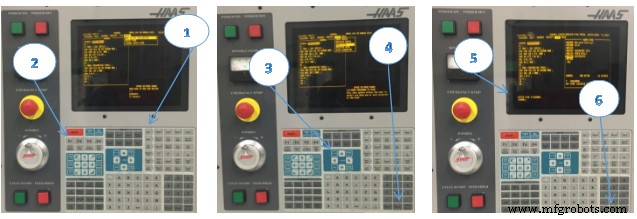
Figure 18. Save CNC Program
CNC 프로그램 실행(Run CNC Program)
신규 프로그램 권장 실행 프로세스. 프로그램 검증 완료 후 피드율 100%, 싱글 블록 OFF 설정.
드라이 런(Dry Run) 운용
기계가 프로그램 그대로 모든 운동 실행. 공작물 장착 금지. 드라이 런 = 실제 절삭 없이 프로그램 빠른 검증 기능.
드라이 런 선택
- MEM 또는 MDI 모드에서 DRY RUN 버튼 누름.
- 드라이 런 중 모든 급이동/이송 속도 = 조그 속도 버튼 선택 속도.
- 드라이 런 온/오프 = 프로그램 완료 후 또는 RESET 눌렀을 때만 가능. 드라이 런 시 명령된 X/Y/Z 이동과 요청된 공구 교환 모두 수행. 오버라이드 키로 스핀들 속도 조절 가능.
실가공 체크리스트
- 사전 점검(Pre-Start):
- 바이스/지그 고정 확인, 안전한 셋업 보장.
- 작업 고정 장치 실패 가능성 제로.
- 바이스 핸들 제거.
- 작업 구역 공구/물체 정리.
- 기계 도어 닫기.
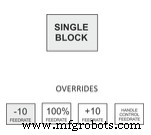
- 싱글 블록 모드(Single Block Mode) ON.
- 급이동 오버라이드 -10 버튼 8회 눌러 급이동 오버라이드 20% 설정.
- 시동(Start):
- 한 손 피드 홀드(Feed Hold) 버튼 위 대기, 문제 시 즉시 누를 준비.
- 사이클 스타트(Cycle Start) 버튼 누름.
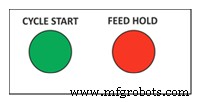
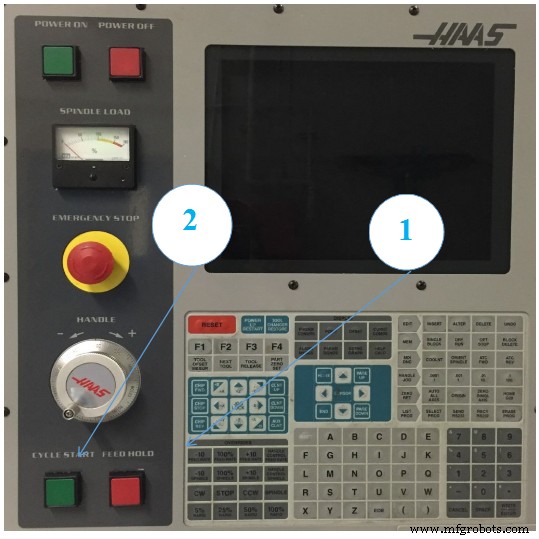
Figure 19. Run CNC Program
흔한 오류: 지그/공구 길이 오프셋 잘못 설정. 초회 실행 시 싱글 블록 모드, 급이동 25%로 낮춰 신중 진행. 공구 절삭 진입 후 싱글 블록 OFF, 프로그램 진행. 기계 무인 방치 금지, 한 손 피드 홀드 버튼 대기. 소리 듣고 칩 형성 관찰, 절삭 조건 맞춰 이송률 조정.
CDC 오프셋 조정(Adjusting CDC Offsets)
커터 직경 보상(CDC: G41/G42) 가공 작업은 공구 마모/휘어짐 보정 위해 조정 가능. 완성 피처 실측 → 목표값 비교. 목표값 - 실측값 = 마모값(Wear Value) → 해당 공구 CDC 레지스터 입력.
예: (목표 피처 크기: 2.5000) - (실측: 2.5150) = 마모값: -0.0150
공구 경로 이제 크기 차이 보상. 동일 작업 재실행 시 피처 정확히 목표 크기.
마모 보정은 윤곽 패스(Contour Passes)에만 적용. 페이스 밀링, 3D 밀링, 드릴 사이클엔 미적용. CAD/CAM 소프트웨어 마모 보정 옵션 선택, 필요 시 위 예시처럼 공구 직경 마모값 설정. 마모값 항상 음수. 공구 직경 지오메트리(Geometry)는 모든 공구 0 설정 (CAD/CAM이 공구 중심 경로 프로그래밍 시 공구 직경 이미 반영).
체크리스트
- 오프셋 페이지: Offset 버튼 선택·누름.
- 직경 오프셋 조정: 값 입력.
- PgUp/PgDn으로 조정할 공구 하이라이트.
- 숫자 키패드로 값 입력. 예: -0.0150
- WRITE/ENTER 선택·누름.
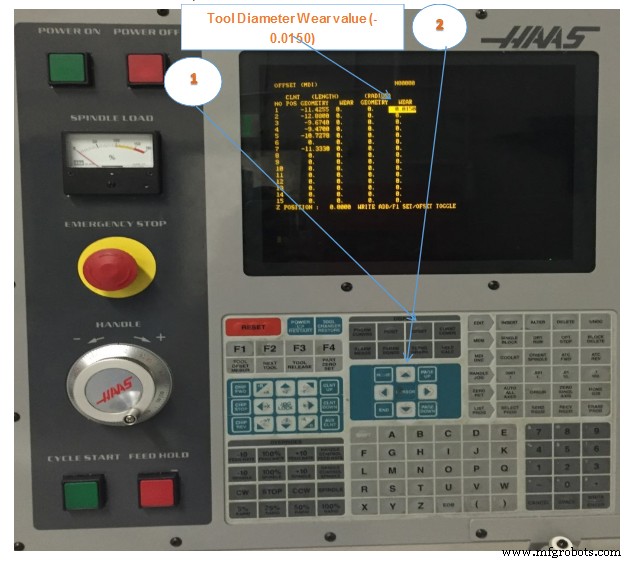
Figure 20. Adjusting CDC Offsets
CNC 기계 종료(Shut Down CNC Machine)
체크리스트
- 스핀들 공구 분리:
- 빈 툴 캐러셀 번호 입력.
- ATC FWD 선택.
- 기계 안전 구역 이동:
- 종료 버튼: POWER OFF 누름.
전원 차단 후 체크리스트(Post Power-Down Checklist)
- 부드러운 깨끗한 천으로 스핀들 닦아 쿨런트 제거, 녹 방지.
- 공구 정리 정돈.
- 작업 구역 청소.
- 기계, 공구, 장비 발견 당시 동일하거나 더 나은 상태로 남기기.
매 사용 후 기계 청소는 부식 방지, 안전한 작업 환경 조성, 타인에 대한 직업적 예의 필수. 매 수업/작업 종료 15~30분 청소 시간 확보. 최소: 미사용 공구/툴링 정리, 쿨런트로 기계 세척, 테이블 위 고인 쿨런트 제거, 칩 컨베이어 가동.
단원 평가
- 하스 키보드 8대 기능 영역 나열.
- 도어 오버라이드 방법 설명.
- 공구 장착 방법 설명.
- MDI 설명 및 예시 1개 제시.
- 부품 영점 오프셋 설정 방법 설명.
- MDI로 부품 영점 오프셋 검증 방법 설명.
- 공구 길이 오프셋 설정 방법 설명.
- MDI로 공구 길이 오프셋 검증 방법 설명.
- CNC 프로그램 저장 방법 설명.
- 종료 절차 설명.



