수직 머시닝 센터(VMC) 기계 운동·좌표계·오프셋 마스터하기
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
- 수직 머시닝 센터(VMC) 기계 운동 이해하기
- 기계 홈 위치(Machine Home Position) 이해하기
- CNC 기계 좌표계(CNC Machine Coordinates) 이해하기
- 공작물 좌표계(Work Coordinate System - WCS) 이해하기
- 기계 오프셋과 공구 오프셋(Machine and Tool Offsets) 이해하기
- 각 공구별 공구 길이 오프셋(Tool Length Offset - TLO) 설정하기
VMC 기계 운동(VMC Machine Motion)
CNC 기계는 3D 데카르트 좌표계를 사용합니다. Figure 1은 일반적인 수직 머시닝 센터(VMC) 모습입니다. 공작물은 기계 테이블에 고정. 테이블은 XY평면에서 이동. 운영자가 기계 정면에서 볼 때:
- X축: 테이블 좌우(Left-Right) 이동
- Y축: 테이블 전후(Forward-Backward) 이동
- Z축: 기계 컬럼(Column)이 공구 잡고 회전, 컬럼이 상하(Up-Down) 이동 → Z축 제어
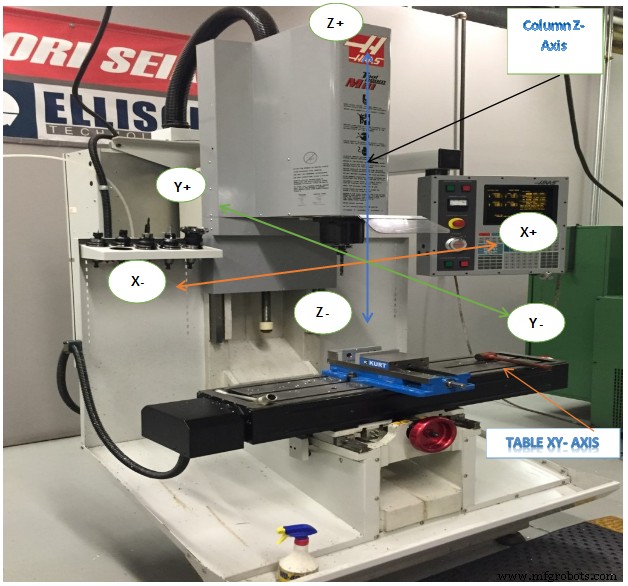
Figure 1. VMC Machine Motion
CNC 기계 좌표계(CNC Machine Coordinates)
CNC 기계 좌표계는 Figure 2에 도시. 기계 좌표계 기준점(Control Point)은 스핀들 센터 면(Center-face of Machine Spindle)으로 정의. 기계 원점(Machine Home)은 Z축이 완전히 수축(Retracted)되고 테이블이 후방 좌측 구석 한계 근처로 이동했을 때 스핀들 센터 면의 위치.
Figure 2. VMC Machine Coordinate System (At Home Position)
Figure 3과 같이 CNC 작업 시 항상 공구 운동(Tool Motion) 관점에서 생각하고, 작업하고, 프로그램을 작성해야 합니다. 테이블 운동이 아님. 예: +X 값 증가 → 공구가 테이블 기준 오른쪽 이동 (실제 테이블은 왼쪽 이동). +Y 값 증가 → 공구가 기계 뒤쪽 방향 이동 (테이블은 작업자 쪽 이동). +Z 명령 → 공구 상향 이동 (테이블에서 멀어짐).
기계 홈 위치(Machine Home Position) 상세
CNC 기계 최초 전원 투자 시 축들이 작업 공간 어디에 있는지 모릅니다. 홈 위치는 운영자가 제어판 버튼 눌러 파워 온 리스타트(Power On Restart) 시퀀스 개시 후 발견됩니다.
파워 온 리스타트 시퀀스는 3축을 천천히 기계적 한계 방향(-X, +Y, +Z)으로 구동. 각 축이 기계적 한계 도달 시 마이크로스위치(Microswitch) 작동 → 제어기에 해당 축 홈 위치 도달 알림. 3축 모두 정지하면 기계 "홈 완료(Homed)" 상태. 이후 기계 좌표는 이 홈 위치 기준 상대 좌표로 산출.
공작물 좌표계(Work Coordinate System - WCS)
기계 좌표로 CNC 프로그램 작성하려면 홈 위치가 테이블에서 멀리 떨어져 있어 프로그램 수치가 크고 부품 모델과 직관적 관계 없어 어려움. 프로그래밍과 셋업 편의를 위해 각 CNC 프로그램마다 공작물 좌표계(WCS) 설정.
WCS는 CNC 프로그래머가 부품, 소재(Stock), 지그(Jig/Fixture) 상에서 선택한 점. CAD 상 부품 원점(Part Origin)과 같을 수 있으나 필수 아님. 기계 가공 영역(Envelope) 내 어디든 위치 가능하나 신중히 선정해야 함.
WCS 선정 기준
- 기계적 수단(에지 파인더/Edge Finder, 동축 인디케이터/Coaxial Indicator, 파트 프로브/Part Probe)으로 찾을 수 있어야 함.
- 고정밀 위치 결정 필요: 통상 ±0.001인치(약 0.025mm) 이내.
- 반복 가능해야 함: 공작물 매번 정확히 같은 위치에 장착.
- 부품 다른 면 가공 시 회전/이동 고려하여 선정.
예: Figure 4는 바이스에 물린 부품. 외부 치수는 수동 기계에서 선가공 후 CNC 세팅. CNC로 구멍, 포켓, 슬롯 가공. WCS를 블록 좌상단 코너에 설정. 이 코너는 에지 파인더나 프로브로 쉽게 찾기 가능.
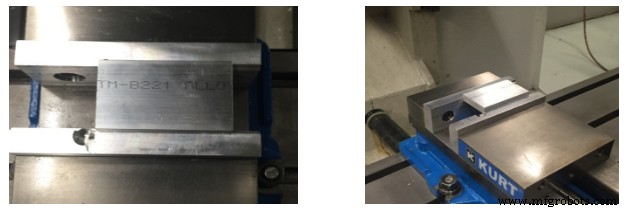
Top View Side View
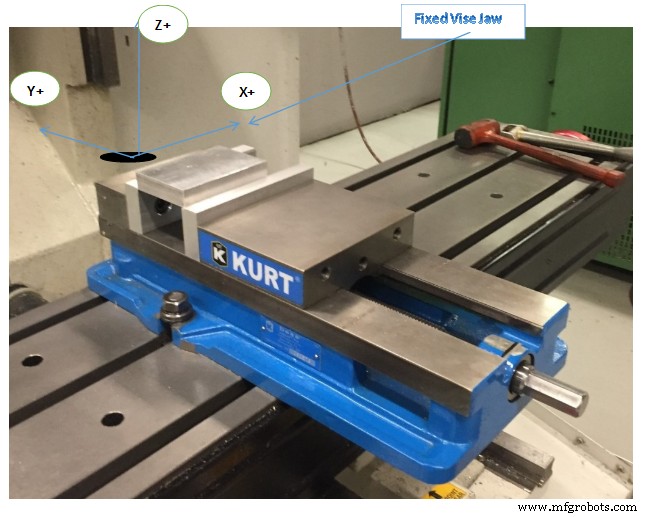
Figure 3. Work Coordinate System (WCS)
기계 오프셋과 공구 오프셋(Machine and Tool Offsets)
기계 오프셋(Machine Offsets)
바이스를 매번 기계상 정확히 같은 위치에 두기 어렵기 때문에 홈에서 WCS까지 거리는 바이스 셋업·정렬 완료 전엔 모름. 기계 셋업은 프로그램이 완전히 작성된 후 하는 게 최선. CNC 기계 유휴 시간 비싸고, 프로그래머가 CAM 중 생각 바꿀 수 있어 사전 셋업 무용지물 될 수 있음.
게다가 공구마다 스핀들에서 돌출 길이가 다르고, 이 또한 사전 파악 어려움. 롱 엔드밀은 스핀들 면에서 더 돌출, 스텁 드릴은 덜 돌출. 공구 마모/파손 교체 시 예전과 정확히 같은 돌출 길이로 맞추기 거의 불가능.
따라서 기계 좌표계를 부품 WCS와 연계하고 가변 공구 길이 고려하는 방법 필요. 이것이 기계·공구·지그 오프셋(Machine, Tool, and Fixture Offsets)입니다. CNC 기계엔 많은 오프셋 존재. 작동 원리 이해와 올바른 조합 사용이 CNC 가공 성공 필수.
부품 오프셋 XY(Part Offset XY / Fixture Offset)
지그 오프셋(Fixture Offset)은 기계 홈 위치와 부품 WCS 간 거리를 CNC 제어기가 알 수 있게 함. 공구 오프셋(Tool Offset)과 결합하여 프로그램을 기계 좌표 아닌 WCS 기준 작성 가능. 공작물 정확한 기계 내부 위치를 프로그램을 작성하기 전 알 필요 없어 셋업 용이.
공작물이 공구 도달 가능 범위 내 어디든 위치 가능. 지그 오프셋 값 찾아 제어기에 입력하고 CNC 프로그램에서 활성화하면, CNC 제어기가 내부적으로 프로그램 좌표를 WCS 좌표로 변환.
Figure 5와 같이 부품 오프셋(+X, -Y)으로 기계 스핀들 센터라인이 WCS 바로 위로 이동.
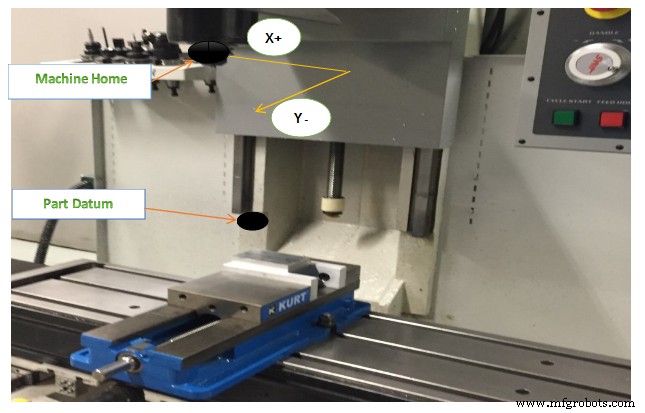
Figure 4: Part Offset Shifts Machine to WCS
부품 오프셋 Z(Part Offset Z)
부품 오프셋 Z값은 공구 길이 오프셋(TLO)과 결합되어 기계가 Z-데이터(Datum)를 부품 홈에서 부품 Z-제로(Part Z-Zero)로 이동시키는 데 활용. 공구 길이 고려. 지그 오프셋 Z는 기계 셋업/운용 방식에 따라 사용 여부 결정.
공구 길이 오프셋(Tool Length Offset - TLO)
기계에 장착된 모든 공구는 길이가 다릅니다. 마모/파손으로 교체 시 새 공구를 홀더에 예전과 정확히 같은 위치로 장착 거의 불가능. CNC 기계는 각 공구가 스핀들 면에서 팁까지 얼마나 돌출되었는지 알아야 함. 이를 공구 길이 오프셋(TLO)로 해결.
TLO 설정 3가지 방식
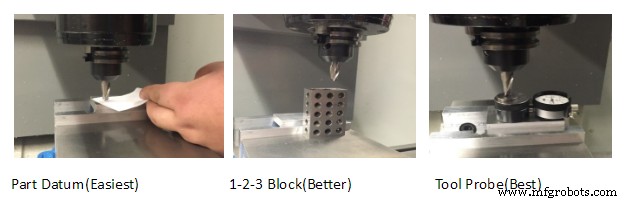
Figure 5. Ways to set TLO
- 방법 1: 부품 Z-제로 직접 측정 (좌측) - 기계 홈 Z위치에서 부품 Z-제로까지 공구 조그(Jog) 이동, 이동 거리 측정 → TLO 레지스터 입력. 단점: 공구 설정 전 부품 페이스 밀링으로 정확한 깊이 확보 필요. Z-데이터가 깎여 나가는(3D 자유곡면 등) 경우 공구 교체 시 데이터 재설정 불가. 새 작업 셋업 시 모든 공구 재설정 필요. 이 방식에선 지그 오프셋 Z = 0.
- 방법 2: 정밀 1-2-3 블록 기준 설정 (중앙, 권장) - 정밀 1-2-3 블록을 기계 테이블 위에 올리고 모든 공구 길이를 블록 상단 기준 측정. 공구 마모/파손 시 재설정 매우 용이. 본 교재 권장 방식.
- 방법 3: 공구 프로브(Tool Probe) 자동 측정 (우측) - 1-2-3 블록 방식과 유사하나 기계가 스페셜 사이클로 자동 측정. 공구 천천히 내려 프로브 접촉 시 TLO 레지스터 자동 갱신. 빠르고 안전·정확하나 기계에 프로브 장착 필요, 프로브 고가라 충돌 주의.
방법 2, 3은 공구 설정 위치(1-2-3 블록 상단 또는 프로브)에서 부품 데이터까지 거리 측정해 지그 오프셋 Z에 입력 필요. 기계가 두 값 합산해 총 공구 길이 오프셋 산출. 구체적 방법은 본문 포함.
단원 평가
- 기계 홈 위치(Machine Home Position) 설명.
- 수직 머시닝 센터(VMC) X축 테이블 이동 방향.
- 수직 머시닝 센터(VMC) Y축 테이블 이동 방향.
- 수직 머시닝 센터(VMC) Z축 테이블 이동 방향.
- 공구 길이 오프셋(TLO) 설정 3가지 방식 나열.



