이송률과 절삭 속도는 주로 가공 소재에 의해 결정. 추가로 절삭 깊이, 선반 크기/상태, 선반 강성도 고려.
러핑 컷(깊이 0.01~0.03인치) 시 대부분 알루미늄 합금은 이송률 0.005~0.02 IPM, 피니싱 컷(깊이 0.002~0.012인치)은 0.002~0.004 IPM.
소재가 부드러울수록 절삭 속도 증가. 절삭 공구 소재가 강할수록 절삭 속도 증가.
절삭 깊이 1천분위마다 공작물 직경은 2천분위 감소함 기억.
그림 1: 공작물 경도에 따른 절삭 속도 증가 (강철 → 철 → 알루미늄 → 납)그림 2: 절삭 공구 경도에 따른 절삭 속도 증가 (탄소강 → 고속도강 → 초경)
절삭 속도(Cutting Speeds)
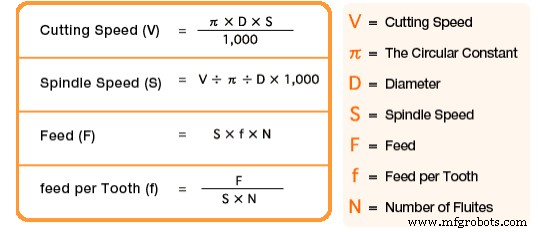
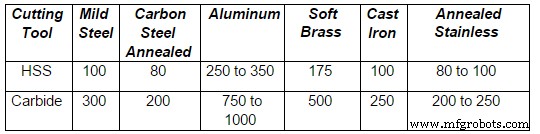
선반 공작물 절삭 속도는 공작물 원주 상의 한 점이 절삭 공구를 지나가는 속도로 정의. 절삭 속도는 항상 m/min 또는 ft/min으로 표현. 업계는 가공 작업을 최대한 빠르게 수행 요구하므로 가공 소재 유형에 맞는 현재 절삭 속도 사용 필수. 절삭 속도가 너무 높으면 절삭날 급속 마모로 공구 재연마 시간 손실. 너무 느리면 가공 시간 손실로 생산율 저하. 강철 및 절삭 공구 제조사 연구·테스트 기반 권장 절삭 속도 표 참조. 아래 나열된 고속도강용 절삭 속도는 효율적 금속 제거율을 위한 권장값. 기계 상태, 공작물 소재 유형, 금속 내 모래/경도 부분 등 요인에 따라 약간 변동 가능. 금속 절삭 시 선반 설정 RPM은 다음과 같습니다:
선반 작업 시 RPM 결정 공식:
RPM = (절삭속도 × 4) / 직경
먼저 가공할 소재의 권장 절삭 속도를 찾아야 합니다.
'Machinery's Handbook' 등 관련 자료 활용법 익히십시오.
예제: 연강 드릴링 시 3/8인치 드릴은 몇 RPM으로 돌려야 하는가?
수업 자료 권장 절삭 속도에서 연강용 100 사용.
(100 × 4) / 0.375 = 1066 RPM
선반에서 0.375인치 직경 연강 공작물 선삭 시 RPM은?
RPM = 100 × 4 / 1.00 = 400 RPM
6개 소재 권장 절삭 속도 (RPM)
이 차트는 HSS 공구 기준. 초경 사용 시 속도 증가 가능.
선반 이송(Lathe Feed)
선반 이송은 스핀들 1회전마다 절삭 공구가 공작물 길이 방향으로 전진하는 거리. 예: 선반 이송 0.020인치 설정 시 공작물 1회전마다 공구 0.020인치 전진. 선반 이송은 리드 스크루나 피드 로드 속도에 의존. 속도는 퀵 체인지 기어박스 체인지 기어로 제어.
가능하면 직경 가공에 두 컷만 수행. 러프 컷은 여분 소재 빠르게 제거가 목적이므로 표면 조도 덜 중요 → 거친 이송 사용. 피니시 컷은 직경 최종 치수 달성과 양호한 표면 조도가 목적이므로 미세 이송 사용.
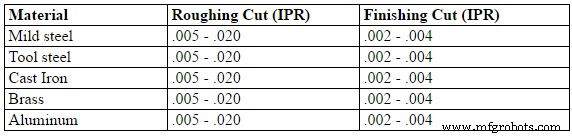
HSS 절삭 공구 사용 시 다양한 소재 권장 이송은 아래 표 참조. 범용 가공 시 러핑 0.005~0.020인치/회전, 피니싱 0.002~0.004인치/회전 권장.
드릴링 적정 이송률 선정 시 고려 요소:
구멍 깊이 – 칩 배출
소재 종류 – 가공성
쿨런트 – 플러드, 미스트, 브러시
드릴 크기
셋업 강도
구멍 피니시와 정밀도
선삭 이송률(Feed Rates for Turning)
범용 가공 시 러핑 0.005~0.020인치/회전, 피니싱 0.002~0.004인치/회전 권장.
다양한 소재 이송률 (HSS 절삭 공구 사용)
선반 속도 설정
선반은 다양한 소재 가공을 위해 여러 스핀들 속도(RPM)로 동작 설계. 속도는 콘 풀리나 기어 레버로 변경. 벨트 구동 선반은 플랫 벨트와 백 기어 드라이브 변경으로 다양한 속도 얻음. 기어 헤드 선반은 선반에 부착된 RPM 차트(주로 헤드스톡)에 따라 속도 레버 위치 이동으로 변경. 레버 이동 시 한 손은 페이스플레이나 척에 대고 페이스플레이트를 손으로 천천히 돌려 기어 이빨이 충돌 없이 맞물리게 함. 가변 속도 드라이버 장착 선반은 기계 가동 중 다이얼이나 핸들 돌려 속도 변경.
이송 설정
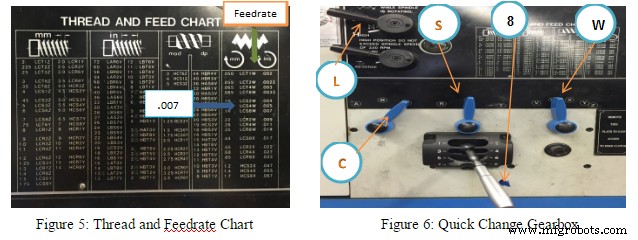
선반 이송(스핀들 1회전당 캐리지 이동 거리)은 피드 로드나 리드 스크루 속도에 의존. 이는 퀵 체인지 기어박스 체인지 기어로 제어. 퀵 체인지 기어박스는 엔드 기어 트레인을 통해 헤드스톡 스핀들에서 구동력 얻음. 퀵 체인지 기어박스 전면에 부착된 이송/나사 차트로 레버 위치를 설정하여 다양한 이송과 미터법 피치 또는 인치당 나사산 수 얻음.
아큐라 선반 이송률 설정 예
예제:
차트에서 원하는 이송률 선택 (그림 2 참조)
이송률 0.007 – LCS8W 선택 (그림 2 참조)
L = 고/저 레버 선택 (그림 3 참조)
C = 이송 레인지 선택 후 이 레버에서 C로 변경 (그림 3 참조)
S = 이송 레인지 선택 후 이 레버에서 S로 변경 (그림 3 참조)
8 = 기어 박스 선택 후 이 레버에서 8로 변경 (그림 3 참조)
W = 이송 레인지 선택 후 이 레버에서 W로 변경 (그림 3 참조)
선반 켜기 전 모든 레버가 완전히 결합되었는지 핸드로 헤드스톡 스핀들 돌려 피드 로드 회전 확인.