선반 선삭 가공 마스터하기: 러핑부터 파팅까지 (Unit 4)
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
러핑 및 피니싱 선삭 설명
숄더 선삭 설명
페이싱 컷 설명
센터/스팟 드릴 셋업 설명
보링 셋업 설명
널링 셋업 설명
파팅/그루빙용 공작물 올바른 셋업
테이퍼 계산 결정
4조 척 공작물 올바른 셋업
공작물은 선반에서 주로 두 이유로 가공: 치수대로 자르고 진원도 높은 직경 생산. 전체 길이에 걸쳐 같은 직경이어야 하는 공작물은 평행 선삭 작업. 선반에서 제거 가능한 소재량은 여러 요소 결정. 직경은 러핑 컷과 피니싱 컷 두 번으로 최종 치수 가공.
공작물 양단 직경이 같아야 하므로 선반 센터들이 일직선이어야 함.
정확한 절삭 깊이 설정
절차:
컴파운드 레스트 30도 설정.
러핑 또는 피니싱 공구 장착. 헤드스톡 방향으로 새들 이송 시 우수 공구 사용.
툴포스트를 컴파운드 레스트 왼쪽으로 이동, 공구 비트 센터 높이 맞춤.
소재 직경과 종류에 맞는 올바른 속도와 이송으로 선반 설정.
선반 가동, 공작물 우측 끝에서 약 0.005인치 깊이, 0.250인치 길이로 가벼운 시험 컷.
선반 정지, 크로스피드 스크류 핸들 이동 금지.
캐리지 핸들휠로 절삭 공구 공작물 끝(우측)으로 이동.
공작물 측정, 제거할 소재량 계산.
졸업 칼라를 제거할 소재량 절반만큼 회전. 예: 0.060인치 제거 시 졸업 칼라 0.030인치 회전. 공작물 원주에서 절삭되므로.
기억 : 절삭 깊이 1천분위마다 공작물 직경은 2천분위 감소.
러프 선삭(Rough Turning)
러프 선삭은 최단 시간에 최대 금속 제거가 목적. 정밀도와 표면 조도는 중요하지 않음. 최대 깊이 0.030인치, 이송 0.020~0.030인치 권장. 공작물은 최소 컷으로 완성 치수 약 0.030인치 여유까지 러프 선삭.
절차:
소재 종류와 크기에 맞는 올바른 속도와 이송률로 선반 설정.
절삭 깊이와 기계 상태에 따라 퀵 체인지 기어박스 0.010~0.030인치 이송 조정. 예: 0.010
툴 홀더를 컴파운드 레스트 왼쪽에 위치, 공구 비트 센터 높이 맞춤.
툴포스트 단단히 조여 가공 중 툴 홀더 이동 방지.
공작물 우측 끝에서 약 0.250인치 길이로 가벼운 시험 컷.
공작물 측정, 공구 비트 적정 절삭 깊이로 조정.
약 0.250인치 절삭, 선반 정지, 직경 치수 확인. 직경은 피니시 치수보다 약 0.030인치 커야 함.
필요 시 절삭 깊이 재조정.
피니시 선삭(Finish Turning)
러프 선삭 후 수행. 매끄러운 표면 조도 생성, 공작물 정확한 치수 가공. 공구 비트 상태, 기계/공작물 강성, 선반 속도/이송률 등 요인 영향.
절차:
공구 비트 절삭날 닉, 화상 등 없는지 확인. 피니시 컷 전 절삭날 호닝 권장.
권장 속도와 이송률로 선반 설정. 이송률은 요구 표면 조도에 따라 결정.
공작물 우측 끝에서 약 0.250인치 길이로 가벼운 시험 컷. 진원도 확보 위해 공구 비트 직경 맞춤, 졸업 칼라 올바른 직경 설정.
선반 정지, 직경 측정.
제거할 소재량 절반으로 절삭 깊이 설정.
0.250인치 절삭, 선반 정지, 직경 확인.
필요 시 절삭 깊이 재조정 후 피니시 선삭으로 직경 완성. 최대한 진원도 높은 직경 위해 공작물 요구 치수까지 피니시 선삭. 연마/폴리싱으로 마무리 필요 시 0.002~0.003인치 이하만 남김.
숄더 선삭(Turning to a Shoulder)
공작물에 둘 이상 직경 가공 시 직경 변화(단차)를 숄더라 함.
숄더 3가지 일반 유형:
스퀘어(Square)
필렛 코너(Filleted corner)
앵귤러/테이퍼드(Angular/Tapered)
절차:
공작물 선반 장착 후 완성 끝단부터 숄더 위치 레이아웃. 필렛 숄더 시 적정 반경 형성 길이 확보.
공구 비트 끝단을 이 지점에 대고 둘레에 작은 홈 파서 길이 마킹.
선삭 공구 비트로 러프/피니시 선삭하여 요구 길이 약 0.063인치 전까지 가공.
엔드 페이싱 공구 셋업. 공작물 소경에 분칠, 절삭공구 분칠 자국 지워질 때까지 접근.
크로스 피드 핸들 졸업 칼라 읽기 값 기록.
숄더 스퀘어 페이싱, 라인까지 핸드 피드로 절삭.
후속 컷 위해 크로스 피드 핸들 동일 졸업 칼라 설정으로 복귀.
필렛 코너 필요 시 같은 반경 공구 비트로 숄더 피니시. 앵귤러/챔퍼 에지는 공구 비트 절삭날을 원하는 챔퍼 각도로 설정해 숄더에 이송하거나 컴파운드 레스트를 원하는 각도 설정으로 얻음.
페이싱(Facing)
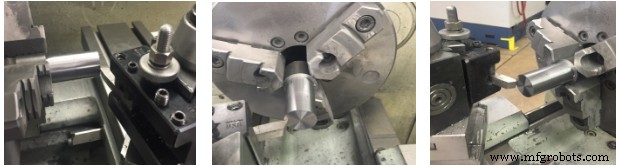
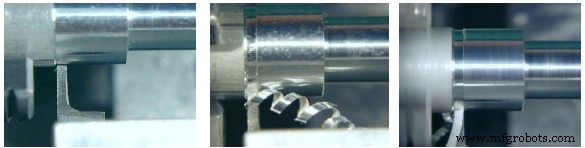
가공 공작물은 보통 요구 길이보다 약간 길게 절단 후 페이싱으로 정확한 길이로 만듦. 페이싱은 공작물 단면을 축과 직각으로 가공. 평평하고 직각인 면 생성 위해 선반이 진원도 높아야 함.
페이싱 목적:
공작물 축과 직각인 진정 평면 제공
치수 측정 기준 정확한 면 제공
공작물 요구 길이로 절단
그림 1. 페이싱 작업
절차:
툴포스트를 컴파운드 레스트 왼쪽으로 이동, 우수 페이싱 공구 비트 선반 센터 포인트 높이 맞춤. 컴파운드 레스트 30도 설정 시 정밀 엔드 페이싱 가능.
페이싱할 공작물 척에 장착. 테일스톡 라이브 센터나 직선 자로 진원 확인.
페이싱 공구 장착.
공구 공작물에서 약간 이격 위치.
페이싱 공구 비트 좌측 15~20도 각도. 공구 끝단이 공작물에 가장 가깝고 측면 공간 확보.
소재 직경과 종류에 맞는 올바른 속도와 이송으로 선반 설정.
기계 켜기 전 스핀들 손으로 돌려 부품이 스핀들 회전 간섭 않는지 확인.
선반 가동, 공구 비트 선반 센터 최대한 가깝게 접근.
캐리지 핸들휠로 캐리지 좌측 이동, 작은 컷 시작.
크로스 피드 핸들로 절삭 공구 비트 중심으로 이송. 파워 피드 크로스 피드 사용 시 캐리지 위치 잠금.
절차 6,7,8 반복하여 공작물 정확한 길이로 절단.
페이싱 후 공작물에 날카로운 에지 생기므로 줄로 제거.
공작물 스팟팅(To spot a workpiece)
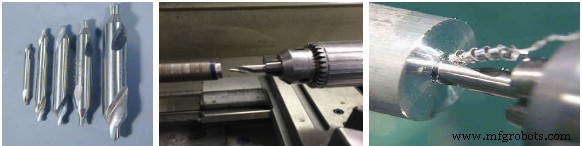
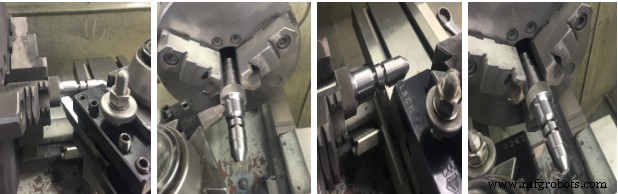
스팟팅 공구 비트는 공작물 중심에 얕은 V자 구멍 생성. 드릴 가이드 역할. 센터 드릴로 빠르고 비교적 정확하게 스팟팅 가능. 극한 정밀도 필요 시 스팟팅 공구 비트 사용.
그림 2: 센터/스팟 공구
절차:
공작물 척에 진원 장착.
드릴 척 테일스톡에 장착.
드릴 척 탱이 테일스톡에 제대로 고정되었는지 확인.
테일스톡 원하는 위치로 이동 후 잠금.
기계 켜기 전 스핀들 손으로 돌려 부품 스핀들 회전 간섭 확인.
스팟/센터 드릴용 소재 종류에 맞게 선반 속도 설정.
센터 드릴로 구멍 시작. 8. 스팟팅/센터 드릴 공구 비트로 구멍 스팟팅.
드릴링(Drilling)
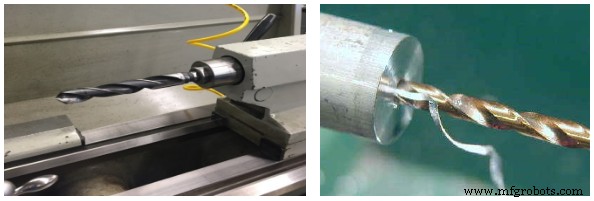
그림 3. 드릴
절차:
드릴 척 테일스톡 장착.
공작물 척에 진원 장착.
공구 스톡 센터 확인, 일직선인지 확인.
드릴 척 탱 테일스톡에 제대로 고정 확인.
테일스톡 원하는 위치 이동 후 잠금.
기계 켜기 전 스핀들 손으로 돌려 간섭 확인.
스팟팅/센터 드릴 공구 비트로 구멍 시작.
센터 드릴 사용 시 항상 절삭유 함께 사용.
센터 드릴은 드릴 비트처럼 쉽게 절삭 안 됨. 강성 위해 플루트 얕음.
테이퍼 전체 관통 드릴링해 비트 가이드할 퍼널 형성.
드릴 테일스톡 스핀들에 장착(드릴 척 또는 드릴 홀더).
드릴할 소재 종류에 맞게 선반 속도 설정.
선반 가동, 도면 요구 깊이까지 드릴링, 절삭유 도포.
구멍 깊이 측정: 테일스톡 스핀들 눈금 또는 강철 자 사용.
펙 드릴 작업으로 칩 제거 및 구멍 깊이 측정.
드릴링 시 최대 드릴 비트 직경 1~2배만큼 절삭 후 빼내 칩 제거, 절삭유 재도포.
드릴 비트 삐걱거림 시 절삭유 추가.
드릴 척 테일스톡에서 분리: 쉽게 빠지는 것보다 1/4회전 더 당겨 뺌.
핀으로 콜렛에서 척 밀어내기.
보링(Boring)
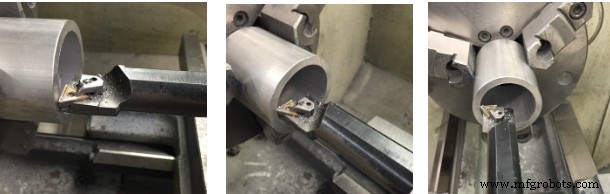
보링은 구멍 확대·정밀 마무리 작업. 단일 포인트 공구 비트 커터로 내부 면 소재 제거해 구멍 트루잉. 드릴 없는 특수 직경 구멍도 보링으로 생산 가능.
보링은 단일 포인트 절삭 공구로 구멍 확대. 드릴링보다 더 정확하고 동심도 높은 구멍 제공.
커터가 보링 바에서 기계 밖으로 돌출되어 지지가 약해 채터 발생 가능. 보링 깊을수록 채터 심화. 해결법:
스핀들 속도 감소.
이송 증가.
절삭유 추가.
보링 바 오버행 단축.
공구 노즈 래디우스 작게 연마.
절차:
공작물 척 장착.
공작물 페이싱, 스팟팅, 드릴링.
보링 바 클리어런스 충분한지 확인.
구멍이 보링 바보다 작으면 가공 중 칩 잼 발생, 바 오프센터 이동.
보링 공구 끝단만 공작물 내면 접촉하도록 확인.
앵글이 충분한 엔드 릴리프 제공 안 하면 더 날카로운 앵글 커터로 교체.
보링 바 위치 조정해 커터 끝단 공작물 센터라인 정렬.
공작물 중심선과 일치하지 않은 공구는 충분한 엔드 릴리프 앵글 있어도 소재 표면 긁음.
가능한 큰 보링 바 선정, 홀더 넘어 구멍 깊이만큼만 돌출.
홀더와 보링 바(커터 비트) 툴포스트 왼쪽에 장착, 공작물 회전.
보링 공구 비트 센터 맞춤.
참고: 셋업 강성에 따라 절삭 압력 가해지면 보링 공구 비트 아래로 처짐 경향. 보링 공구 비트 약간 위 센터 설정으로 하향 처짐 보상, 가공 중 실제 공작물 정확한 중심 위치.
올바른 절삭 속도와 이송 설정. a. 이송률: 중간 이송 선택.
기계 켜기 전 구멍에 윤활유 도포.
기계 가동, 보링 공구 예드릴 구멍 내부로 천천히 이동.
가벼운 컷(약 0.003인치, 길이 ~0.375인치).
선반 정지, 구멍 직경 측정(텔레스코픽 게이지 또는 내경 마이크로미터).
구멍 측정 후 제거할 소재량 결정. 피니시 컷 약 0.020인치 남김.
선반 가동, 러핑 컷.
보링 바 공작물 이송, 패스당 약 0.020인치 제거.
원하는 깊이 도달 시 보링 바 후퇴.
원하는 내부 구멍 직경 달성까지 19, 20 반복.
러핑 컷 완료 후 선반 정지, 크로스 피드 핸들 이동 없이 보링 공구 비트 구멍에서 빼냄.
피니시 컷 깊이 설정, 구멍 최종 치수 보링. 양호한 표면 조도 위해 미세 이송 권장.
마지막 패스에서 원하는 깊이 정지, 커터 공작물 중심으로 후퇴. 구멍 뒷면 페이싱.
보링 바 기계에서 빼고 기계 정지.
그림 4. 선반 보링
널링(Knurling)
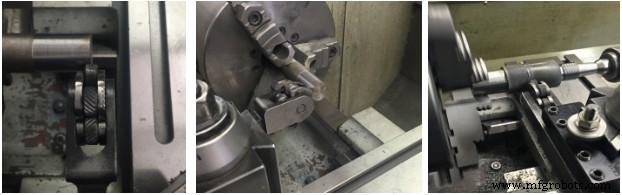
널은 공작물 표면에 두 경화 롤로 형성된 돌출 무늬.
널 패턴: 다이아몬드 또는 스트레이트.
널 패턴: 파인, 미디엄, 코스.
다이아몬드 패턴: 우수/좌수 헬릭스 쌍이 셀프 센터링 헤드에 장착되어 형성.
용도: 부품 외관 개선, 레버/공구 핸들 그립감 향상.
널 패턴: 파인, 미디엄, 코스.
스트레이트 패턴: 두 직선 롤로 형성, 경량 프레스 핏용 부품 크기 증가.
널링 툴홀더 3종: 너클 조인트 홀더, 리볼빙 헤드 홀더, 스트래들 홀더.
널링은 센터간 장착 공작물에 최적.
널은 절삭 아닌 고압으로 금속 변위.
냉각보다 윤활 중요 → 절삭유 또는 윤활유 사용.
저속(나사 가공 정도) 및 이송 약 0.010~0.020인치 사용.
널 공작물 수직 중심 정렬, 널 툴홀더 공작물과 스퀘어.
연질 금속 약 절반 깊이로 널 시작, 패턴 확인.
가는 공작물 여러 패스 필요. 툴이 공작물 밀어내기 때문.
패스 사이 널 와이어 브러시로 청소.
그림 5. 널링
절차:
널링 공구 툴 홀더 장착, 선반 스핀들 정확한 센터라인 맞춤.
널링 공구 공작물 표면 90도 위치 고정.
캐리지 핸드 이동으로 널링 영역 위치.
널링 헤드 회전해 올바른 널 세트 인덱싱.
널 공작물 우측 에지에 위치, 널 절반이 공작물 우측 에지 접촉.
공작물 절삭유 도포.
스핀들 약 100 RPM, 크로스피드 핸들로 널링 공구 공작물 내 이송. 약 0.030인치 또는 널 트랙 형성·양호 패턴까지.
캐리지 파워 피드 연결, 헤드스톡 방향 0.010~0.020인치/회전 이송.
필요시 오일 도포, 널링 영역 뻣뻣한 브러시로 칩 청소.
널링 영역 끝 도달 시 캐리지 이송 방향 반전, 널 0.005~0.010인치 추가 이송.
날카로운 다이아몬드 형성될 때까지 왕복 널링 지속.
선반 파팅 및 그루빙(Parting and Grooving on a Lathe)
파팅/그루빙 목적:
공작물 끝단 절단이나 공작물 홈 가공 필요 시.
그루빙(리세싱, 언더컷팅, 넥킹)은 나사 끝단에서 너트 완전 이동 위해 어깨까지 또는 어깨 에지에서 맞물림 부품 적합 위해 수행. 홈 3종: 스퀘어, 라운드, U자.
라운드 그루브: 부품 응력 받는 부위, 스퀘어 코너면 금속 파단 우려 시 사용.
홈 가공(To cut a Groove)
절차:
요구 홈 크기·형상 맞게 공구 비트 선정.
홈 위치 레이아웃.
선반 선삭 속도 절반으로 설정.
공작물 선반 장착.
공구 비트 센터 높이 맞춤.
크로스 피드 핸들로 공구 비트 공작물 내 천천히 이송.
절삭 공구 끝단에 절삭유 충분히 도포. 홈에 칩 블라인드 방지. 채터 발생 시 스핀들 속도 감소.
선반 정지, 홈 깊이 확인.
절차 6~7 반복하여 정확한 깊이까지 가공.
그림 6. 홈 가공
파팅(Parting)
컷오프 공구(파팅 공구)로 공작물 절단. 파팅 공구 3종: 스트레이트 홀더, 좌수 오프셋, 우수 오프셋 인서트 블레이드 가장 흔함.
파팅 두 가지 흔한 문제: 채터링, 허깅 인(hugging in). 채터링: 공구 충분히 단단 고정 안 될 때. 공구, 홀더, 선반 어떤 부분이든 느슨하면 컷오프 어렵고 고르지 않으며 종종 불가능. 허깅 인: 공구 공작물 파고들어 절삭날 위로 올라타려 함. 공구 비트 파손 또는 공작물 망가짐. 보통 파팅 공구 너무 높거나 낮게 설정 시 발생.
파팅 공구는 선삭 공구보다 좁고 깊음. 좁은 홈 생성, 스톡 절단용.
파팅 공구 설치 시 툴 홀더가 공작물 간신히 비켜가게.
파팅 공구 회전축과 수직 확인.
공구 끝단 스톡 중심과 같은 높이. 공구 공작물 면에 대고 확인 도움.
공구 높이 설정, 공작물 면에 대고 홀더 잠금. 깊은 컷 시 특히 절삭유 도포 기억.
그림 7. 파팅
절차:
절단할 부분이 척에 최대한 가깝게 공작물 척 장착.
파팅 공구 컴파운드 레스트 왼쪽에 장착, 절삭날 센터 설정.
홀더 툴포스트 최대한 가깝게 위치해 진동/채터 방지.
공구 비트 조정. 공구 비트 홀더 돌출 길이 = 공작물 직경 절반 조금 넘게. RPM 선삭 속도 약 ⅔로 조정.
절단 위치 마킹.
절삭 공구 위치 이동.
선반 가동, 크로스 피드 핸들 양손 쥐고 균일 이송, 절삭유 충분히.
공작물 약 ¼인치 남으면 파팅 공구 약간 옆으로 이동. 옆으로 조금 더 넓게 잘라 공구 잼 방지.
채터 방지 위해 공구 계속 절삭, 절삭유 일관되게 도포. 거의 절단 시 천천히 이송.
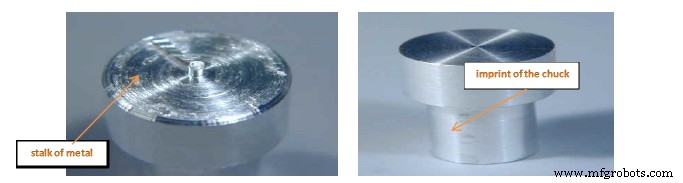
공구 공작물 중심까지 전진. 얇은 금속 줄기로 공작물 매달림.
절단된 공작물 끝단 보통 거친 피니시, 작은 금속 줄기 돌출. 그림 19 참조.
이 조각 척 장착, 페이싱 컷으로 끝단 정리. 척 조가 완성 공작물 마킹 문제. 그림 20 확대 보면 척 조 자국 보임. 방지 위해 공작물 얇은 에머리 종이 등으로 감싸 클램핑.
그림 8. 절단 공작물 / 그림 9. 완성 공작물
선반 센터 정렬(Alignment of Lathe Centers)
센터간 가공 시 평행 직경 생산 위해 두 선반 센터가 서로 일직선이고 선반 센터라인과 진원 회전해야 함. 센터 미정렬 시 공작물 테이퍼 발생.
선반 센터 정렬 3가지 방법:
테일스톡 뒤쪽 센터라인 시각 정렬. 시각 체크만으로 부정확.
시험 컷 방법: 공작물 양단에서 가벼운 컷, 마이크로미터로 직경 측정.
다이얼 인디케이터로 센터 정렬.
방법 1. 테일스톡 조정으로 센터 정렬
테일스톡 클램프 너트/레버 풀기.
이동 방향에 따라 좌우 조정 나사 중 하나 풀고, 다른 쪽 조여 테일스톡 상/하단 선 일치.
풀었던 조정 나사 조여 테일스톡 양쪽 고정.
테일스톡 클램프 너트/레버 잠금.
방법 2. 시험 컷 방법으로 센터 정렬
테일스톡 끝 섹션 A에서 진원 직경 기준 약 0.010인치, 0.250인치 길이 가벼운 컷.
피드 정지, 크로스 피드 핸들 졸업 칼라 읽기 기록.
절삭 공구 헤드스톡 끝 이동.
절삭 공구 1단계(섹션 A) 같은 칼라 설정으로 접근.
1단계와 같은 칼라 설정으로 복귀(섹션 A).
섹션 B에서 0.250인치 컷, 선반 정지.
양쪽 직경 마이크로미터 측정.
두 직경 다름 → 차이 절반만큼 테일스톡을 공구 방향 또는 반대 방향으로 조정.
섹션 A, B 다시 가벼운 컷. 직경 측정, 필요 시 테일스톡 조정.
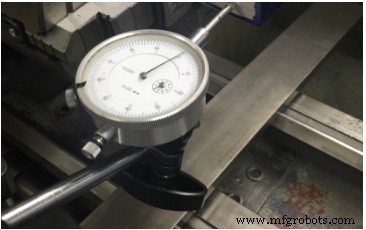
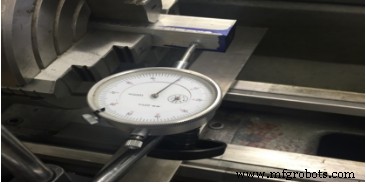
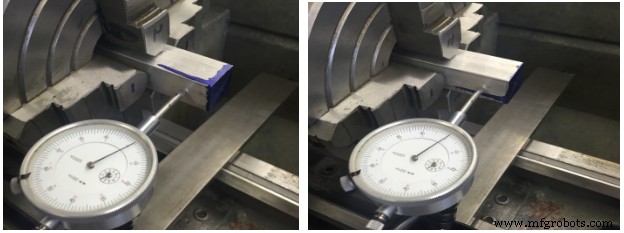
방법 3. 다이얼 인디케이터로 센터 정렬
선반과 공작물 센터 청소, 다이얼 인디케이터 장착.
테스트 바 센터간 단단히 장착, 테일스톡 스핀들 클램프 조임.
다이얼 인디케이터 툴포스트나 선반 캐리지 장착. 인디케이터 플런저 선반 베드 평행, 접촉점 센터 설정.
크로스 슬라이드 조정해 인디케이터 테일스톡 끝에서 약 0.025인치 지시.
캐리지 손으로 이동해 테스트 인디케이터 헤드스톡 끝 직경 지시, 판독값 기록.
두 테스트 인디케이터 판독값 다름 → 조정 나사로 테일스톡 조정해 양단 인디케이터 값 동일.
테이퍼 계산(Taper Calculations)
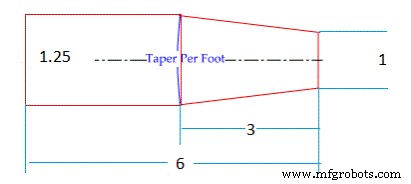
인치당 테이퍼(tpf) 계산 위해 테이퍼 길이, 대경, 소경 필요.
그림 10. 인치 테이퍼 주요 부분
공식:
Tpf = ((D - d) / 테이퍼 길이) × 12
예:
Tpf = ((1.25 - 1) / 3) × 12 = (0.25 / 3) × 12 = 1 인치.
테일스톡 오프셋 계산(Tailstock Offset Calculations)
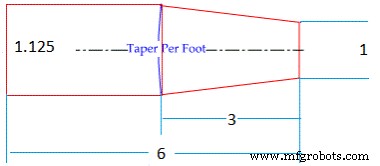
테일스톡 오프셋 계산 위해 tpf와 공작물 전체 길이 필요.
그림 11. 테이퍼 가진 공작물 치수
공식:
테일스톡 오프셋 = (tpf × 공작물 전체 길이) / 24
예:
1. tpf 구하기: tpf = ((1.125 - 1) × 12) / 3 = (0.125 × 12) / 3 = 0.50 인치.
2. 테일스톡 오프셋: (0.5 × 6) / 24 = 3 / 24 = 0.125 인치.
tpf 불필요 시 단순화 공식 사용 가능.
공식:
테일스톡 오프셋 = (OL / TL) × ((D - d) / 2)
OL = 공작물 전체 길이
TL = 테이퍼 섹션 길이
D = 대경 단부
d = 소경 단부
예: 테일스톡 오프셋 = (6 / 3) × ((1.125-1) / 2) = 0.125
테이퍼 선삭(Taper Turning)
컴파운드 레스트로 짧거나 가파른 테이퍼 가공. 공구 비트 컴파운드 레스트 피드 핸들로 핸드 피드.
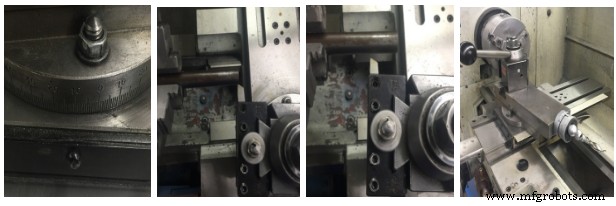
컴파운드 레스트로 테이퍼 가공
도면에서 요구 테이퍼 각도 확인.
컴파운드 레스트 록 스크류 풀기.
컴파운드 레스트 원하는 각도 스위블. (첫 그림 참조)
컴파운드 레스트 록 스크류 조이기.
공구 비트 센터 맞춤, 컴파운드 레스트 피드 스크류로 절삭 공구 비트 이송.
테이퍼 크기·맞춤 확인.
그림 12. 테이퍼 선삭 작업
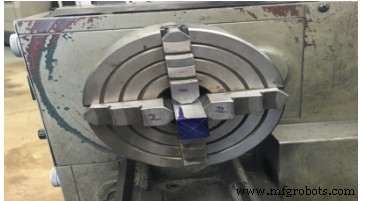
4조 척 공작물 진원(True workpiece in a 4-jaw chuck)
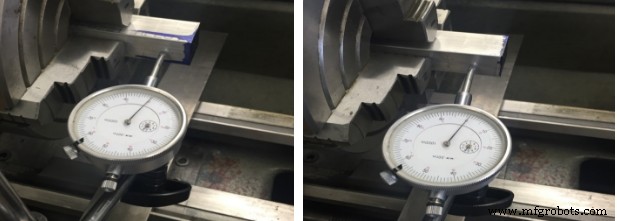
가공 직경이 천분위 인치 이내 정렬 필요 시 다이얼/테스트 인디케이터 필수.
절차: 공작물 4조 척 장착, 초크 또는 표면 게이지 방법으로 대략 진원.
인디케이터 선반 툴포스트에 장착.
인디케이터 스핀들 수평 위치, 접촉점 센터 높이 설정.
인디케이터 포인트 공작물 직경에 대고 약 0.020 지시, 선반 스핀들 손으로 회전.
선반 회전하며 다이얼 인디케이터 최고/최저 읽기 확인.
최저 읽기 턱 살짝 풀고, 최고 읽기 턱 조여 공작물 두 읽기 차이 절반만큼 이동.
Side 1. 좌우 측면
이 두 반대 턱만 조정해 인디케이터 양 턱에서 동일 지시. 이 두 턱 사이 공작물 읽기 무시.
다른 반대 턱 쌍도 같은 방식 조정해 공작물 원주 상 임의 지점서 인디케이터 동일 지시.
Side 2. 좌우 측면
모든 턱 고르게 조여 공작물 단단 고정.
선반 스핀들 손으로 회전, 인디케이터 읽기 재확인.
단원 평가
컴파운드 레스트 설정 각도?
러프 선삭과 피니시 선삭 차이 설명.
페이싱 컷 시 공구 끝단 스핀들 축 중심 위 or 중심?
페이싱 목적?
스팟 드릴 목적?
보링 목적?
파팅 공구 3종류?
선반 센터 정렬 3가지 방법?
D=2, d=1, OL=6, TL=3 테이퍼 오프셋 계산. 공식: Offset = (OL × (D-d)) / (2 × TL)
테이퍼 가공 절차 설명.