스프링: 에너지를 저장하고 원래 형태로 돌아오는 원리
스프링은 외부 힘에 반응해 모양이 변했다가, 힘이 제거되면 원래 모양으로 돌아오는 장치입니다. 스프링을 변형시키는 데 쓴 에너지는 스프링에 저장되며, 원래 모양으로 돌아올 때 회수할 수 있습니다. 일반적으로 모양 변화량은 가해진 힘의 크기에 정비례합니다. 그러나 너무 큰 힘을 가하면 스프링이 영구 변형돼 원래 모양으로 돌아오지 않습니다.
배경
스프링에는 여러 유형이 있습니다. 가장 흔한 것은 와이어를 원통형 또는 원뿔형으로 감은 것입니다. 인장 스프링(extension spring)은 코일이 평소 서로 맞닿아 있다가 당기는 힘이 가해지면 코일이 벌어집니다. 반면 압축 스프링(compression spring)은 연속된 코일 사이에 간격이 있다가 압축 힘이 가해지면 코일이 서로 가까워집니다. 세 번째 유형인 비틀림 스프링(torsion spring)은 가해진 힘이 코일을 더 조여진 나선으로 비틀도록 설계됩니다. 클립보드와 나비 머리핀에서 흔히 볼 수 있습니다.
코일 스프링의 또 다른 변형은 태엽 스프링(watch spring)으로, 원통이나 원뿔 대신 평평한 나선으로 감깁니다. 스프링 한 끝은 나선 중심에, 다른 끝은 바깥쪽 가장자리에 있습니다.
코일 없이 만든 스프링도 있습니다. 가장 흔한 예는 판 스프링(leaf spring)으로, 얕은 아치 모양이며 자동차 서스펜션 시스템에 흔히 쓰입니다. 다른 유형은 원판 스프링(disc spring)으로, 와셔 모양의 잘린 원뿔 형태입니다. 중공 실린더 형태의 고체 탄성 재료도 스프링 역할을 할 수 있습니다. 비코일 스프링은 일반적으로 압축 스프링으로 기능합니다.
역사
매우 단순하고 비코일 스프링은 역사 전반에 걸쳐 사용되었습니다. 탄력 있는 나뭇가지도 스프링이 될 수 있습니다. 더 정교한 스프링 장치는 청동기 시대로 거슬러 올라가며, 여러 문화권에서 눈썹 핀셋이 흔했습니다. 기원전 3세기, 그리스 기술자 알렉산드리아의 크테시비오스(Ctesibius)는 구리 합금에 주석 비율을 높여 '스프링 같은 청동(springy bronze)'을 만드는 공정을 개발했고, 부품을 주조한 뒤 망치질로 경화했습니다. 그는 판 스프링 조합으로 군용 투석기를 작동시키려 했으나 힘이 부족했습니다. 기원전 2세기, 또 다른 투석기 기술자 비잔티움의 필로(Philo of Byzantium)가 유사한 장치를 만들었는데, 겉보기엔 어느 정도 성공했습니다. 고대 로마 제국에서 자물쇠가 널리 쓰였고, 적어도 한 종류는 열쇠로 누르기 전까지 금속 잎이 휘어져 장치를 잠가두는 구조였습니다.
스프링 역사에서 다음 중요한 발전은 중세에 왔습니다. 1250년경 빌라르 드 온쿠르(Villard de Honnecourt)가 고안한 동력 톱은 물레방아로 톱날을 한 방향으로 밀면서 동시에 막대를 굽혔고, 막대가 원상태로 돌아가며 톱날을 반대 방향으로 당겼습니다.
코일 스프링은 15세기 초에 개발되었습니다. 시계 동력원으로 쓰이던 추 시스템을 감긴 스프링 메커니즘으로 대체하면서 시계 제작자들은 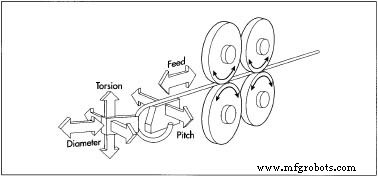 CNC 기계로 스프링 감기 작업을 묘사하는 다이어그램. 신뢰할 수 있고 휴대 가능한 시간 측정 장치를 만들 수 있게 되었습니다. 이 발전으로 대양 항해 선박의 정밀 천체 항법이 가능해졌습니다.
18세기 산업혁명은 스프링 대량 생산 기술 개발을 촉진했습니다. 1780년대 영국 자물쇠 장인 조셉 브라마(Joseph Bramah)가 공장에서 스프링 감기 기계를 사용했습니다. 선반을 개조한 듯한 이 기계는 절삭 헤드 대신 와이어 릴을 달았습니다. 릴에서 나온 와이어가 선반에 고정된 막대(맨들) 주위로 감겼습니다. 리드 스크루 속도(릴을 회전하는 막대와 평행하게 이동시키는)를 조절해 스프링 코일 간격(피치)을 바꿀 수 있었습니다.
현재 스프링 용례는 휴대폰 터치패드 키를 받치는 미세 코일부터 건물 전체를 지탱하고 지진 진동으로부터 보호하는 거대 코일까지 다양합니다.
원자재
강철 합금이 스프링 소재로 가장 흔히 쓰입니다. 인기 합금으로는 고탄소(기타 줄용 뮤직 와이어 등), 오일 템퍼드 저탄소, 크롬 실리콘, 크롬 바나듐, 스테인리스 강이 있습니다.
때때로 스프링 제작에 쓰이는 다른 금속으로는 베릴륨 구리 합금, 인청동, 티타늄이 있습니다. 고무나 우레탄을 원통형 비코일 스프링에 쓸 수 있습니다. 세라믹 소재는 초고온 환경용 코일 스프링용으로 개발되었습니다. 단방향 유리섬유 복합 소재도 스프링 용도로 시험 중입니다.
설계
와이어 성분과 크기, 스프링 코일 직경, 코일 수, 예상 외부 힘 같은 요인 기반으로 스프링 물성을 기술하는 다양한 수학 방정식이 개발되었습니다. 이 방정식들은 컴퓨터 소프트웨어에 통합돼 설계 과정을 단순화합니다.
제조 공정
다음 설명은 강철 합금 코일 스프링 제조에 초점을 맞춥니다.
감기 (Coiling)
-
1 냉간 감기. 직경 0.75인치(18mm) 이하 와이어는 두 가지 기본 기술로 상온에서 감을 수 있습니다. 하나는 맨들(mandrel) 또는 아버(arbor)라 불리는 축 주위로 와이어를 감는 것입니다. 전용 스프링 감기 기계, 선반, 척에 맨들을 고정한 전동 드릴, 핸드 크랭크 감기 기계로 할 수 있습니다. 리드 스크루 같은 가이드 메커니즘으로 와이어가 맨들 주위를 감길 때 원하는 피치(연속 코일 간 거리)로 정렬되게 해야 합니다.
또는 맨들 없이 감을 수도 있습니다. 이는 일반적으로 중앙 내비게이션 컴퓨터(CNC) 기계로 수행합니다. 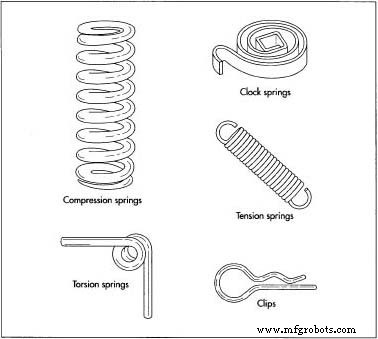 다양한 스프링 유형 예시. 와이어를 서포트 블록 위로 밀어 홈 난 헤드 쪽으로 보내면 헤드가 와이어를 휘게 해 구부러지게 합니다. 헤드와 서포트 블록은 최대 다섯 방향으로 상대 이동 가능해 만들어지는 스프링의 직경과 피치를 제어합니다.
인장 또는 비틀림 스프링의 경우, 감기 완료 후 끝단을 원하는 루프, 후크, 직선 구간으로 굽힙니다.
- 2 열간 감기. 더 두꺼운 와이어나 봉재는 금속을 가열해 유연하게 만들면 스프링으로 감을 수 있습니다. 표준 산업용 감기 기계는 직경 3인치(75mm)까지 강봉 처리 가능하며, 맞춤 스프링은 6인치(150mm) 두께 봉에서도 만들었다는 보고가 있습니다. 강철을 빨갛게 달궈 맨들 주위로 감습니다. 그런 다음 감기 기계에서 즉시 꺼내 기름에 담가 급랭·경화시킵니다. 이 단계에서 강철은 너무 부서지기 쉬워 스프링으로 기능할 수 없으며, 이후 템퍼링이 필요합니다.
경화 (Hardening)
- 3 열처리. 열간이든 냉간이든 감기 공정은 재료 내부에 응력을 만듭니다. 이 응력을 풀고 강철 특유의 탄성을 유지하려면 스프링을 열처리해 템퍼링해야 합니다. 스프링을 오븐에서 가열해 적정 온도에서 정해진 시간 유지한 뒤 천천히 식힙니다. 예: 뮤직 와이어 스프링은 500°F(260°C)에서 1시간 가열.
마무리 (Finishing)
- 4 연마. 설계상 스프링 양끝이 평평해야 한다면 이 단계에서 연마합니다. 지그에 스프링을 고정해 올바른 방향을 유지하고, 회전 연마숫돌에 대고 원하는 평탄도까지 갈아냅니다. 고도 자동화 장비 사용 시 슬리브에 스프링을 고정해 양끝을 동시에 연마하며, 먼저 거친 숫돌로, 다음 고운 숫돌로 마무리합니다. 적절한 유체(물 또는 오일 기반 물질)로 스프링 냉각, 숫돌 윤활, 입자 제거를 합니다.
- 5 쇼트 피닝(Shot peening). 이 공정은 강철을 강화해 평생 반복되는 굽힘에서 금속 피로와 균열을 저항하게 합니다. 스프링 전체 표면을 미세한 강구(steel ball) 폭격으로 노출시켜 표면을 매끄럽게 망치질하고 표면 바로 아래 강철을 압축합니다.
- 6 세팅(Setting). 스프링의 원하는 길이와 피치를 영구 고정하기 위해 완전히 압축해 모든 코일이 맞닿게 합니다. 일부 제조사는 이 공정을 여러 번 반복합니다.
-
7 코팅. 부식 방지를 위해 스프링 전체 표면을 페인트칠, 액체 고무 담금, 아연이나 크롬 같은 타금속 도금으로 보호합니다. '기계적 도금(mechanical plating)'이라 불리는 공정은 스프링을 금속 분말, 물, 촉진제, 미세 유리구슬이 든 용기에 넣고 회전시켜 유리구슬이 금속 분말을 스프링 표면에 두드려 붙이게 합니다.
대안으로 전기 도금에서는 스프링을 전도성 액체에 담그는데, 이 액체는 도금 금속은 부식시키지만 스프링은 부식시키지 않습니다. 스프링에 음전하를 가합니다. 액체에도 도금 금속 공급원을 담그고 양전하를 줍니다. 도금 금속이 용액에서 녹으며 양이온이 방출돼 음전하 스프링에 끌려 화학 결합합니다. 전기 도금은 탄소강 스프링을 부서지기 쉽게 만드므로, 도금 직후(4시간 이내) 325~375°F(160~190°C)에서 4시간 구워 취성을 상쇄합니다.
- 8 포장. 원하는 수량의 스프링을 상자나 비닐봉지에 벌크 포장할 수 있습니다. 하지만 손상이나 엉킴을 최소화하는 포장 형태도 개발되었습니다. 예: 개별 비닐 포장, 와이어나 봉에 꿰기, 튜브에 넣기, 끈적한 종이에 부착.
품질 관리
완성된 스프링의 사양 준수 여부를 다양한 시험 장비로 검사합니다. 시험 장비는 금속 경도, 알려진 힘 하에서 스프링 변형량 같은 물성을 측정합니다. 사양 미달 스프링은 폐기합니다. 시험 결과 통계 분석으로 생산 문제를 파악하고 공정을 개선해 불량률을 낮춥니다.
불량 스프링의 약 1/3은 생산 문제에서 기인합니다. 나머지 2/3은 스프링을 만드는 와이어 결함 때문입니다. 1998년 연구자들이 와이어 코일 적합성 테스트(FRACMAT이라 부름)를 개발해 스프링 제조 전 부적합 와이어를 선별할 수 있게 되었습니다.
컴퓨터 제어 감기 기계는 두 가지로 품질을 높입니다. 첫째, 수동 작업보다 스프링 직경과 피치를 더 정밀하게 제어합니다. 둘째, 전기 입력에 따라 크기가 변하는 압전 소재를 써서 CNC 감기 헤드가 스프링 특성 실시간 측정에 맞춰 정밀 조정합니다. 그 결과 사양 미달로 폐기되는 스프링이 줄어듭니다.
미래
급성장하는 컴퓨터와 휴대폰 산업이 스프링 제조사들에게 매우 작은 스프링을 안정적이고 비용 효율적으로 만드는 기술을 개발하도록 압박합니다. 터치패드와 키보드 키를 받치는 스프링이 중요하지만, 덜 눈에 띄는 응용도 있습니다. 예를 들어 반도체 생산용 시험 장비 제조사가 마이크로스프링 콘택트 기술을 개발했습니다. 높이 40밀(0.040인치, 1mm)에 불과한 수천 개 미세 스프링을 반도체 웨이퍼 개별 콘택트 포인트에 본딩합니다. 이 웨이퍼를 시험 기기에 눌러 대면 스프링이 압축돼 높은 신뢰성의 전기적 연결을 만듭니다.
의료 기기에도 초소형 스프링이 쓰입니다. 카테터나 내시경 삽입단에 쓰는 코일 스프링이 개발되었습니다. 직경 0.0012인치(30마이크로미터, 0.030mm) 와이어, 두께 0.0036인치(0.092mm)—사람 머리카락 굵기 정도. 이 스프링을 개발한 일본 기업은 더 작게 만들려 시도 중입니다.
지금까지 달성된 궁극적 미세화는 1997년 오스트리아 화학자 베르나르트 크라우틀러(Bernard Krautler)가 이뤘습니다. 그는 탄소 원자 12개를 연결하고 양끝에 코발트 원자로 비타민 B12 분자를 붙여 분자 스프링을 만들었습니다. 이완 상태에선 지그재그 형태이나 물에 젖으면 빽빽하게 꼬입니다. 사이클로덱스트린을 첨가하면 이완 상태로 돌아옵니다. 아직 실용적 응용은 없으나 연구는 계속됩니다.



