


제조공정

산업 제조
가위—단순하면서도 필수적인 도구—는 수천 년에 걸쳐 진화했습니다. 초기 청동 스프링 가위에서 오늘날 정밀 엔지니어링 도구까지, 금속학, 기계 설계, 철저한 품질 관리가 결합되어 수많은 용도에 신뢰할 수 있는 절단 성능을 제공합니다.
가위는 한 쌍의 금속 날을 경첩으로 연결해 손잡이를 오므리면 날이 맞물려 그 사이 재료를 자르는 구조입니다. 시어스(shears)는 날 길이 15cm(6인치) 이상 큰 버전을 말합니다. 어린이용 가위는 안전을 위해 날을 무디게 하지만, 전문가용—이발, 옷감, 금속, 원예—은 더 예리하고 강한 날을 요구합니다.
특수 변형에는 재봉 가위(한쪽 뾰족, 한쪽 둥근 끝), 손톱 가위(곡선 날), 핑킹 시어스(장식 가장자리용 톱니 날), 숱가위(머리숱 조절용) 등이 있습니다.
역사적 이정표:
대부분 가위는 강철로 만들지만 특수 용도에 다른 합금도 씁니다.
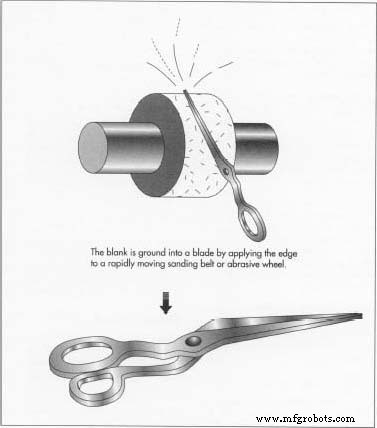
핵심 QC 포인트: 정밀 날 정렬. 피벗 포인트와 절단 포인트가 ±0.0001인치(≈0.025mm) 이내 일치해야 합니다. 육안 검사 항목:
기능 테스트는 질긴 합성 원단으로 절단 예리도와 강도 검증. 사용자는 정기 오일링, 연마, 올바른 보관으로 가위 관리 권장.
고전 도구의 혁신 계속됩니다. 롤링 블레이드 설계로 마찰 감소, 지르코니아 세라믹으로 녹 없고 자가 연마 날 제작—수명 연장과 유지보수 감소.
고대 스프링 날에서 현대 정밀 도구까지, 가위는 신중한 재료 과학, 엔지니어링, 품질 관리가 어떻게 융합해 일상생활의 시대를 초월한 도구를 만드는지 보여줍니다.
제조공정
툴링, 즉 기계 툴링은 제조에 필요한 다양한 유형의 구성 요소와 기계를 제작하는 과정을 말합니다. 툴링은 크게 소프트 툴링과 하드 툴링 두 범주로 나눌 수 있습니다. 소프트 툴링은 소량 생산에 이상적인 비용 효율적인 툴링 접근법입니다. 많은 제조업체가 프로토타입과 테스트 유닛 제작에 소프트 툴링을 사용하는데, 리드 타임이 짧고 주문 처리 속도가 빠르기 때문입니다. 또한 다양한 소재와 호환됩니다. 하지만 소프트 툴은 빨리 마모되므로 대량 생산에는 적합하지 않습니다. 반면 하드 툴링은 대량 생산에 선호되는 툴링 방식입니다. 하드 툴은
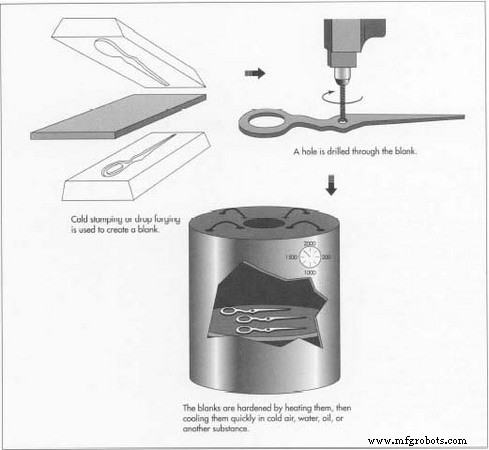
경화강(Hardened Steel)은 공구·중장비 부품 제조용 탄소강. 특수 열처리로 경도·강도 향상. 일반 강재 대비 내마모성·내구성 우수→중장비 용도 적합. 제조 공정: 퀜칭(Quenching) + 템퍼링(Tempering) 탄소강 고온 가열 → 급랭(퀜칭). 퀜칭 시 염수/물 급속 냉각. 퀜칭 후 매우 경도 높으나 극도로 취성. 취성 낮추며 경도 유지 위해 재가열 후 자연 냉각(템퍼링). 퀜칭+템퍼링 결합으로 표준 탄소강보다 경도 높으면서 날카로운 충격에도 균열·손상 견디는 제품 생산. 케이스 경화강(Case Hardened