실 생산: 고대 실에서 현대 혁신까지
배경
실은 여러 가닥의 섬유를 꼬아 만듭니다. 각 가닥은 다시 더 짧은 섬유들을 방적해 긴 필라멘트로 만든 것입니다. 길고 연속적인 필라멘트는 단순히 더 꼬거나 텍스처링 가공으로 물성을 바꿀 수 있습니다.
방적 시 가해지는 꼬임의 정도가 실의 성격을 결정합니다. 강한 꼬임은 강도를, 적당한 꼬임은 부드러움과 광택을, 매우 강한 꼬임은 크레페 실을 만듭니다. 실은 구조에 따라 단사, 합사(두 가닥 이상 단사 꼬임), 케이블사(두 가닥 이상 합사 꼬임)로 분류됩니다.
1995년 미국은 약 80억 파운드(36억 kg) 방적사를 생산했으며, 40%가 노스캐롤라이나산이었습니다. 절반 이상이 면사였고, 텍스처드, 크림프, 벌크사가 전체의 약 절반을 차지했습니다. 텍스처드사는 물리·화학·열처리로 부피를 팽창시키고, 크림프사는 변형된 열가소성 섬유를 쓰며, 벌크사는 본질적으로 부피가 큰 섬유로 밀집 포장이 불가능한 실입니다.
실은 직물 제조의 핵심으로 직조, 편물, 펠트 공정을 뒷받침합니다. 1995년 미국은 직조사 40억 파운드(18억 kg), 기계 편물사 30억 파운드(14억 kg), 카펫·러그사 10억 파운드(4.5억 kg)를 생산했습니다. 섬유 부문은 60만 명 이상 고용, 연간 약 160억 파운드(70억 kg) 공장 섬유 소비, 1996년 21억 달러 순이익을 기록했습니다. 수출이 매출의 11% 이상(약 70억 달러)에 달하며, 의류 산업이 추가로 100만 일자리를 창출합니다.
역사
면, 아마, 실크, 양모 같은 천연 섬유가 초기 직물 생산의 주축이었습니다. 가장 오래된 실과 직물 조각(아마 섬유 다발, 평직 리넨)은 약 7,000년 전 것으로 스위스 로벤하우젠 근처에서 발견되었습니다.
면 재배와 직물 이용은 최소 7,000년 역사를 가집니다. 이집트에서 기원전 12,000년 면 직물 증거가 나오고, 멕시코(기원전 3,500년), 인도(기원전 3,000년), 페루(기원전 2,500년), 미국 남서부(기원전 500년)에서도 유사한 유물이 발견됩니다. 면이 유럽에서 상업적으로 주목받은 건 신대륙 식민지화 이후입니다. 실크는 기원전 2,600년 중국 특산이었으나 6세기 비잔티움 제국의 누에 사육으로 확산되었습니다.
합성 섬유는 훨씬 나중에 등장했습니다. 레이온(면/목재 섬유 유래)은 1891년 개발, 1911년 상업 생산. 나일론, 각종 폴리에스터가 이어지며 천연 섬유 수요를 줄이고 용도를 확대했습니다.
14세기 이전에는 방추와 추(회전 유지용 추 달린 막대)로 손방적했습니다. 섬유를 카딩한 다발에서 풀어내며 물레에 매듭지었습니다. 12~13세기 인도(500~1000년)에서 물레가 등장해 유럽으로 전파되었습니다. 손돌림 바퀴, 꼬임을 주는 플라이어, 실을 감는 보빈이 갖춰졌습니다. 약 150년 뒤 작센 물레가 페달식을 도입해 양손을 섬유 작업에 자유롭게 했습니다.
18세기 기계화 혁명: 존 케이(John Kay) 플라잉 셔틀(1733), 리처드 아크라이트(Richard Arkwright) 스피닝 제니(1766), 새뮤얼 크롬턴(Samuel Crompton) 뮬 기계(1776). 1828년 존 소프(John Thorp) 링 프레임 발명, 수백 개 스핀들이 금속 링 안에 있는 구조로 오늘날까지 널리 쓰입니다. 현재 오픈엔드 시스템이 많은 천연 섬유를 방적하는데, 공기 흐름으로 섬유를 급속 회전 컵으로 끌어들인 뒤 압출합니다.
원료
실은 약 15가지 섬유 유형으로 생산되며, 천연과 합성으로 나뉩니다. 천연 섬유(식물/동물 유래)는 직조용으로 주로 쓰입니다. 면은 성숙한 종자에서 채취하며, 미국에서 가장 많이 팔리는 섬유로 전 합성섬유 합계보다 많습니다. 아세테이트(목재 펄프/면 린터), 리넨(아마) 같은 식물 섬유도 쓰입니다. 동물 섬유로는 양모(양), 모헤어(앙고라 염소), 실크(누에가 연속 필라멘트로 방출)가 있습니다.
합성 섬유는 폴리머 용액을 스피너렛 노즐로 압출하고 화학적으로 경화해 만듭니다. 아크릴, 나일론, 폴리에스터, 폴리올레핀, 레이온, 스판덱스, 트리아세테이트 등이 있습니다. 많은 합성섬유가 천연 섬유 특성을 모방하면서 수축을 방지하고, 스판덱스는 끊어짐 없이 500% 이상 신장하는 등 특수 기능을 제공합니다.
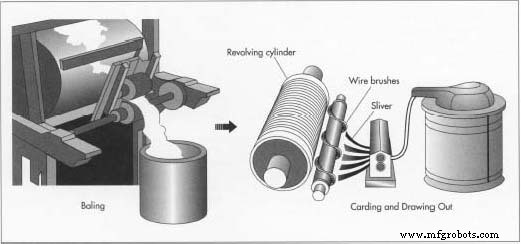
섬유는 베일 단위로 입고되어 수동/기계로 개봉됩니다. 피커가 섬유를 분리·세척하고, 카딩으로 약간 평행한 웹으로 정렬합니다. 깔때기형 장치가 이 웹을 밧줄 같은 스트랜드로 만듭니다. 롤러가 이 스트랜드(이제 슬라이버라 부름)를 늘려 균일한 실로 만들고 가벼운 꼬임을 준 뒤 대형 캔에 담습니다.
제조 공정
세 가지 주요 방적법이 있습니다: 면방적, 소모방적(장섬유), 모방적. 합성 스테이플 섬유는 이 중 어느 것으로도 방적 가능합니다. 면방식이 생산량이 가장 많아 아래에 상세히 기술합니다.
섬유 준비
- 베일 상태 섬유를 수동/기계로 개봉. 천연 섬유는 세척 필요, 합성 섬유는 분리만 하면 됨. 피커가 섬유를 풀고 분리·세척. 용도별로 다른 스테이플 섬유 블렌딩 필요 시 랩 형성, 카딩, 드로잉 단계에서 수행. 비율을 정밀하게 계량해 일관성 유지.
카딩
- 가는 와이어가 장착된 카딩기가 섬유를 분리해 느슨한 평행 웹으로 정렬. 웹이 깔때기형 장치 통과해 밧줄 같은 스트랜드 형성. 다른 섬유의 랩을 합쳐 블렌딩 가능.
소모(코밍)
- 더 매끄럽고 가는 실을 위해 섬유를 추가 평행화. 빗살형 장치로 섬유를 평행 배열, 짧은 섬유를 탈락시킵니다.
드로잉(인발)
- 카딩 또는 소모 후 섬유 덩어리는 슬라이버 상태. 여러 슬라이버를 이 단계 전 합칠 수 있음. 서로 다른 속도의 롤러가 슬라이버를 늘려 더 균일한 스트랜드로 만들고 약간 꼬아 대형 캔에 공급. 카딩 슬라이버는 카딩 후 2회 드로잉, 소모 슬라이버는 소모 전 1회, 소모 후 2회 드로잉.
연사(트위스팅)
- 슬라이버가 로빙 프레임에 들어가 추가 연신과 꼬임으로 로빙 생산.
방적
- 상업용 실 생산은 주로 링 방적과 오픈엔드 방적. 링 방적: 로빙을 롤러로 공급해 연신, 아일렛과 트래블러 통과. 트래블러가 고정 링 주위 4,000~12,000rpm로 돌며 스핀들이 보빈을 돌려 꼬임과 감김을 한 번에 수행. 오픈엔드 방적: 로빙 단계 생략, 슬라이버를 공기 흐름으로 스피너 공급, 로터리 비터가 섬유를 얇은 스트림으로 분리, 공기가 로터의 V자 홈으로 이송. 로터 회전으로 꼬임 생성, 새 섬유가 지속 유입되며 완성사가 홈 끝으로 배출.
품질 관리
자동화로 품질 보증 효율화: 전자 시스템이 온도, 속도, 꼬임, 효율 모니터링. 미국재료시험학회(ASTM)가 인장력, 부피, 수축률 등 물성 측정 표준 제공.
미래
방적 시스템은 점점 더 자동화·통합돼 카딩과 드로잉 기능을 단일 장비로 합칠 전망. 스핀들 수 증가로 생산 속도 급증, 로봇 제어 장비 보편화 예상.
내수 업체는 최신 기술을 도입한 아시아 제조사들과 치열한 경쟁 중. 원자재 비용(총 생산비의 최대 73%)이 과제. 미국 업체들은 고객 및 고객의 고객과 동맹 강화, 아메리칸 텍스타일 파트너십(산학관 공동 연구) 같은 업계 협력으로 경쟁력 제고 추진.
환경 규제 강화로 재활용·오염 방지 대책 채택. 데님 등 스크랩 원료 실 개발 진행 중. 설비 제조사들도 대기·수질 기준 충족 위해 혁신 지속.
유전 공학으로 특수 물성 섬유 개발. 연구자들은 보온성 강화 면화 개발(천연 플라스틱 폴리하이드록시부티레이트 소량 함유). 향후 염색 친화성, 안정성 우수 섬유 기대.
두 폴리머의 장점을 결합한 신합성 섬유 개발 중. 화학적 공정산도 있고, 효모·박테리아·곰팡이 이용 생물학적 생산도 연구 중.



