헬리콥터: 수직이착륙·정밀호버링 가능한 다목적 회전익 항공기
개요
헬리콥터는 회전익 항공기로, 회전익을 '메인 로터' 또는 간단히 '로터'라 부릅니다. 스포츠 복엽기나 여객기 같은 고정익 항공기와 달리 헬리콥터는 수직 이착륙 가능하고 고정 위치에서 호버링할 수 있습니다. 이 특성으로 공간 제약 지역이나 정밀 구역 상공 호버링 필요 임무에 이상적. 현재 농약 살포, 살충제 뿌리기, 환경 작업용 원격지 접근, 해상 유전 근로자 보급, 촬영, 영화 제작, 접근 불가 지역 인명 구조, 사고 피해자 이송, 산불 진화 등에 활용. 정보·군사 분야 응용도 다수.
수많은 인물이 헬리콥터 구상·개발 기여. 아이디어는 생체모방적 기원인 듯: 자연 현상—단풍나무 씨앗의 회전·갈라진 열매—을 기계 설계에 적용하려 시도. 단풍씨 모방 초기 시도로 위즐기그(중세 유럽·중국 인기 아동 장난감) 탄생. 15세기 레오나르도 다빈치(이탈리아 화가·조각가·건축가·공학자)가 위즐기그 기반 비행체 스케치. 다음 헬리콥터 스케치는 19세기 초 영국 과학자 조지 케일리 경이 수첩에 그린 쌍로터 항공기. 20세기 초 프랑스 폴 코르누가 초기 헬리콥터로 잠시 부양 성공. 하지만 코르누도 이후 수십 년간 모든 초기 설계자 괴롭힌 문제 직면: 헬리콥터와 탑재물(승객 포함) 들어올릴 충분한 수직 추력 내는 엔진 미개발.
러시아 엔지니어 이고르 시코르스키 1909년 최초 헬리콥터 제작. 이 시제품과 1910년 후속작 모두 실패하자 더 정교한 소재와 자금 필요 판단, 고정익기로 전향. 1차대전 중 헝가리 엔지니어 테오도르 폰 카르만이 계류 상태 장시간 호버링 헬기 제작. 수년 후 스페인 후안 데 라 시에르바가 일반 비행기 착륙 시 엔진 동력 상실·추락 경향 대응 위해 '오토지로' 개발. 양력과 추력(전진 속도) 분리 설계하면 이 문제 회피 가능 판단. 이후 발명한 오토지로는 헬기와 비행기 특징 결합, 비행기 쪽 더 닮음. 오토지로 로터는 풍차처럼 작동: 지상 주행으로 회전 개시 후 보조 양력 생성, 주동력은 일반 비행기 엔진. 착륙 문제 피하려 엔진 분리 가능, 로터 회전 점차 멈춤으로 부드러착륙. 1920~30년대 인기, 일반 헬기 완성 후 생산 중단.
헬리콥터는 결국 이고르 시코르스키가 완성. 시코르스키 초기 시도 후 공기역학 이론·소재 발전. 1939년 첫 실용 헬기 비행 성공. 2년 후 개선 설계로 1시간 30분 체공, 헬기 지속 비행 세계 기록 경신.
헬리콥터 도입 직후 군용 투입. 2차대전 중엔 제한적 활용이나 한국·베트남 정글 지형으로 양대 전쟁서 광범위 사용, 페르시아만 전쟁서 기술 개량으로 유용한 도구 입증. 최근 민간 분야가 헬기 사용 증가 최대 견인: 다수 기업 임원 헬기 수송 시작. 헬기 셔틀 서비스 확산, 특히 미국 북동부 도시 회랑. 여전히 민간엔 의료·구조·구호 용도로 가장 유명.
설계
헬리콥터 동력은 피스톤 엔진 또는 가스 터빈(최근 후자 우세)으로 로터 샤프트 구동→로터 회전. 일반 비행기 전진하며 날개 뒤로 공기 밀어 추력 내는 반면, 헬기 로터는 회전하며 하방 공기 밀어내 양력 생성. 양력은 공기 운동량 변화(질량×속도)에 비례: 운동량 클수록 양력 큼.
헬기 로터 시스템: 중심 허브에 2~6개 블레이드 장착. 보통 길고 좁음, 상대 저속 회전—필요 동력 최소화·조종 용이성 때문. 경량 범용 헬기 흔히 2블레이드 메인 로터, 중량 기체는 4블레이드 또는 분리형 듀얼 메인 로터로 중량 적재 대응.
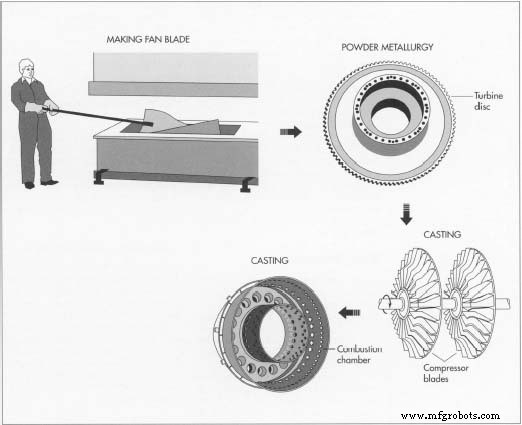
헬기 조종 위해 블레이드 피치 조정, 3방식: 콜렉티브 시스템(로터 모든 블레이드 피치 동일), 사이클릭 시스템(로터 회전 중 각 블레이드 피치 변동), 두 방식 결합. 조종사가 콜렉티브 피치 레버·사이클릭 피치 스틱 조작해 전후좌우 이동, 필요시 속도 증감.
비행기처럼 벌크·돌출부 최소화로 공기저항 줄이는 설계와 달리 헬기는 필연적 고항력. 접이식 랜딩기어(비행기 이착륙 시 익숙한) 공기역학적 이득 헬기에선 상대적으로 미미해 채택 안 함. 헬기 랜딩기어 일반적으로 비행기보다 단순. 비행기 전진 속도 줄이려 긴 활주로 필요하나 헬기 수직 양력만 줄이면 돼 호버링 후 착륙. 충격흡수장치조차 불필요: 바퀴나 스키드, 또는 둘 다만으로 구성.
로터 블레이드 길이에 따른 기류 차이 문제: 각 블레이드 양력·항력 회전 주기 내내 변동, 헬기 불안정화. 전진 비행 시 선행 블레이드 양력 높고 후행 블레이드 낮아 순효과로 불안정. 보상 수단: 유연한 블레이드 힌지로 로터 연결. 이 설계로 각 블레이드 상하 이동하며 양력·항력 변화 적응.
토크 문제: 회전익 물리학으로 헬기 동체(캐빈)가 로터 반대 방향 회전, 특히 저속·호버링 때 심함. 상쇄 위해 다수 헬기 테일 로터(꼬리 붐 끝에 장착된 노출 블레이드 또는 덕트 팬) 사용. 대안: 동일 엔진에 반대 방향 회전하는 두 로터 장착, 세 번째로 공간 효율적인 인터메싱 트윈 로터(거품기처럼 맞물림). 추가 대안 연구, 최소 1개 NOTAR(노 테일 로터) 설계 도입.
원재료
헬기 동체(기본 구조)는 금속, 유기 복합재, 또는 혼합. 고성능 요구시 강도-중량비 높은 복합재 선호: 에폭시(레진)에 유리, 아라미드(강하고 유연한 나일론 섬유), 탄소섬유 보강. 복합 부품 통상 다층 섬유 함침 레진 본딩으로 매끄러운 패널 형성. 튜브·시트 메탈 서브구조 주로 알루미늄, 고응력·고열 구역엔 스테인리스강 또는 티타늄 사용. 제조 중 벤딩 용이하게 구조 튜브에 용융 규산나트륨 충전.
헬기 회전익 블레이드 보통 섬유 강화 레진, 가장자리 보호용 시트 메탈 외부층 접착 결합. 헬기 윈드스크린·창문은 폴리카보네이트 시트.
제조 공정
 이고르 시코르스키가 1943년 시연에서 VS-300 조종하며 지면 근접 비행.
1939년 미국 망명 러시아인이 훗날 헬기 저명한 시제품 테스트. 고국서 이미 성공적 항공기 제조자였으나 1917년 혁명 피해 토머스 에디슨·헨리 포드 이야기에 이끌려 미국행.
시코르스키 곧 입양 조국서 성공적 항공기 제조자 됐으나 꿈은 수직이착륙 회전익 비행. 20년 넘게 실험 끝에 1939년 VS 300으로 초도 비행. 긴 밧줄로 지면 계류, 초기 몇 비행 고도 50피트 이하. 문제도: 상하좌우 비행 가능하나 전진 불가. 하지만 헬기 기술 급속 발전으로 2차대전 중 미군 실전 투입.
헬리콥터는 최소 한 혁명적 생산 기술 직접 기여. 헬기 대형·고출력화로 블레이드 엔지니어링 필요 정밀 계산 기하급수적 증가. 1947년 미시건 트래버스시티 존 C. 파슨스 자사 생산 블레이드 엔지니어링 가속법 모색. IBM 신형 메인프레임 사무용 컴퓨터 시험 요청. 1951년 파슨스 컴퓨터 계산이 공작기계 가이드하는 실험. 이 아이디어가 결국 컴퓨터수치제어(CNC) 공작기계 산업으로 발전해 현대 생산 방식 혁명.
윌리엄 S. 프레처
동체: 튜빙 준비
- 1 각 튜브 부품 튜브 절단기로 정밀 길이·배치 수량별 빠른 세팅 절단. 앵글 벤드 필요 튜브는 교환 가능 툴로 직경·크기별 벤딩 머신서 성형. 미세 벤드 외엔 튜브에 용융 규산나트륨 충전→경화로 키킹 방지, 튜브가 솔리드 바처럼 벤딩. 소위 물유리 끓는 물에 벤드 튜브 담가 내측 소재 녹여 제거. 동체 윤곽 맞춰 곡면 형성 필요 튜브는 스트레치 포밍 머신 장착해 금속을 정밀 윤곽으로 신연. 다음 튜브 디테일 머신숍 이송, 클램프 고정해 단부 가공으로 필요 앵글·형상 생성. 튜브 디버링(예비 가공 후 남은 리지·핀 그라인딩 제거) 후 크랙 검사.
- 2 거셋(보강판/브래킷) 등 금속 보강 디테일 플레이트, 앵글, 압출 프로파일에서 라우팅, 셰어링, 블랭킹, 쏘잉으로 가공. 중요·복잡 디테일 단조 또는 인베스트먼트 주조. 후자: 왁스나 저융점 합금 금형/다이에 주입. 템플릿 형성 후 용융 금속 반복 딥핑으로 희망 두께 달성. 건조 후 가열해 왁스/합금 녹여 배출. 고온 가열 정제 후 모래 지지 몰드박스에 넣어 용융 금속으로 보강 부품 성형. 탈형·냉각 후 표준 마감 가공 후 재디버링.
- 3 튜브 화학 세척, 서브어셈블리 지그 장착, MIG(금속-아크 불활성 가스) 용접. 소전극 와이어 용접 토치 공급, 불활성 차폐 가스(아르곤/헬륨) 노즐 통과, 와이어 용융으로 튜브 접합. 용접 후 서브어셈블리 응력 제거—저온 가열로 성형 중 잃은 탄성 회복. 용접부 결함 검사.
시트 메탈 디테일 성형
- 4 시트 메탈(동체 타부품) 연마 워터제트, 블랭킹 다이, 라우팅으로 블랭크(후속 작업 대비 예비 재단) 절단. 알루미늄 블랭크 열처리로 어닐링(균일 무응력 구조로 연성 증대). 블랭크 냉장 보관 후 다이에 프레스 성형. 성형 후 시트 메탈 디테일 에이징으로 완전 강도 도달, 라우팅으로 최종 형상·치수 트리밍.
- 5 시트 메탈 부품 세척 후 리베팅 또는 접착 본딩 조립. 알루미늄 부품·용접 서브어셈블리 아노다이징(알루미늄 표면 보호 산화막 두껍게 해 내식성 증대). 전 금속 부품 화학 세척·프라이머 도장, 대부분 에폭시 등 내구성 코팅 스프레이로 마감 도장 .
복합재 부품 코어 제작
- 6 코어(복합 부품 중심부)는 놉스(듀폰 아라미드 브랜드) 또는 알루미늄 '허니컴', 밴드쏘나 왕복 나이프로 절단. 필요시 피자 커터나 고기 슬라이서 유사 머신툴로 에지 트리밍·베벨링. 각 부품 코어로부터 적층되는 소재를 프리프레그 플라이 라 칭. 플라이는 보통 에폭시나 폴리이미드 배향 섬유층에 레진 함침. 설계자 서면 지시 따라 작업자가 개별 플라이를 본드 몰드 툴에 놓고 지시에 따라 코어 사이 추가 플라이로 샌드위치해 고윤곽 스킨 패널 제작.
- 7 완성된 레이업 (몰드 부착 프리프레그 층)을 오토클레이브 이송 경화. 오토클레이브는 가압 증기로 플라스틱 라미네이트하는 장치, '경화'는 레진 층이 오토클레이브서 '익으며' 경화되는 현상.
- 8 본드 몰드 툴 스크라이브 라인으로 패널에 가시 트림라인 성형. 에지 여분 소재 밴드쏘 제거. 대형 패널 로봇 조작 연마 워터제트 트리밍. 검사 후 트리밍 패널·기타 복합 디테일 세척·일반 스프레이 도장. 도장으로 표면 잘 밀봉해 금속 부식·수분 흡수 방지.
동체 제작
- 9 캐노피/윈드스크린·승객실 창문 일반적으로 폴리카보네이트 시트. 전면 패널
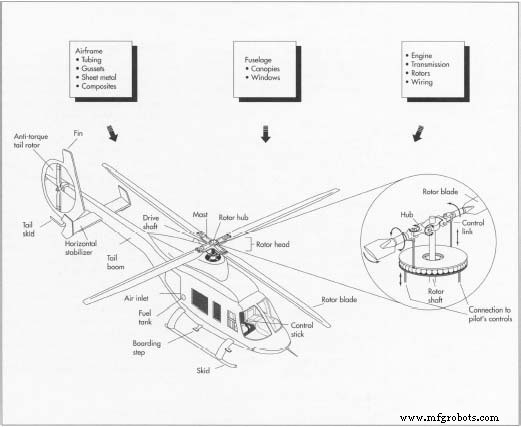 헬기 핵심 부품 다수 금속으로 통상 금속 성형 공정(셰어링, 블랭킹, 단조, 절단, 라우팅, 인베스트먼트 주조) 제작. 폴리카보네이트 윈드스크린·창문은 시트 몰드 위에 올리고 가열, 에어프레셔로 '프리블로잉(도구 접촉 없는 성형)' 공정으로 필요 곡률 형성. 버드스트라이크 등 충격 우려 부위는 두 장 라미네이팅로 두께 확보. 모두 오버사이즈 블랭크 픽스처 장착, 가열, 프리블로잉 공정으로 에어프레셔 성형. 이 방식에서 도구 면이 광학 면 접촉 안 해 결함 방지.
엔진, 트랜스미션, 로터 장착
- 10 현대 헬기 엔진 터빈형(피스톤형 아님), 엔진 공급사 조달. 헬기 제조사 트랜스미션 어셈블리(로터 어셈블리에 동력 전달) 제작 또는 조달. 트랜스미션 케이스 알루미늄/마그네슘 합금.
- 11 위와 동일, 메인·테일 로터 어셈블리 특수 선별 고강도 금속서 머신숍 통상 공법으로 가공. 로터 블레이드 자체 복합재 레이업 형상서 가공. 메인 로터 블레이드 선단 가장자리 보호용 시트 메탈 층 접착 본딩 가능.
시스템 및 제어
- 12 와이어 하네스: 필요 와이어를 커넥터 경로·길이 정의 템플릿 보드에 배치 제작. 룸(편직 보호커버) 와이어 번들에 씌우고 구매 커넥터 손납땜. 유압 튜브 수작업 절단·성형 또는 튜브 벤딩 머신으로 계측·성형·절단. 단부 플레어링, 치수 정밀도·크랙 없음 검사. 유압 펌프·액추에이터, 계기, 전기장치 통상 사양 구매, 헬기 제조사 자체 생산 안 함.
최종 조립
- 13 검사 완료 디테일 동체 부품(시트 메탈, 튜블러, 머시닝·용접품) 서브어셈블리 지그(조립 중 부품 클램핑 픽스처) 인도. 중심 부품 각 지그 위치, 연관 디테일 볼트 체결 또는 리벳용 매치 드릴링(공압 드릴로 리벳 구멍 드릴·리밍). 시트 메탈·복합 스킨 패널 공기역학적 매끄러움 위해 카운터싱크로 플랫헤드 스크류 헤드 돌출 방지. 전 구멍 디버링·리벳팅. 리벳 삽입 시 실란트 도포 흔함. 반자동 머신으로 홀 위치 이동·드릴·리밍·실링·리벳팅 작업자 제어 하 수행 경우도.
- 14 각 서브어셈블리 검사원 합격 후 타 지그 이동, 타 소형 서브어셈블리·브래킷 등 디테일과 추가 결합. 검사된 '최상위' 서브어셈블리 최종 조립 지그 인도, 전체 헬기 구조 통합.
구조 완성 후 추진 구성품 추가, 배선·유압 장착·시험. 캐노피, 창문, 도어, 계기, 인테리어 요소 추가로 차량 완성. 마감 도장·트리밍 공정 중 적절 시점 수행.
- 15 전 시스템 최종 형태 검사, 물리 어셈블리·외관 검사 후 각 차량별 소재·공정·검사·재작업 노력 완전 문서화 확인·보관. 헬기 추진 시스템 시험, 비행 시험 실시.
품질 관리
튜블러 부품 성형 후 크랙 검사. 형광 침투액으로 크랙·표면 결함 스며들게 한 뒤 여분 닦고 미세 분말 뿌려 침투액과 반응해 결함 가시화. 용접 후 튜블러 부품 X선/형광 침투법으로 결함 탐지. 완료 후 시트 메탈 디테일 윤곽 폼 템플릿 대조 확인, 필요시 수작업 피팅. 오토클레이브·트리밍 후 복합 패널 초음파 검사로 라미네이션 파손·가스 보이드(구조 파열 우려) 식별. 장착 전 엔진·트랜스미션 서브어셈블리 정밀 검사, 애플리케이션별 맞춤 특수 시험 장비로 배선 시스템 검사. 기타 모든 부품 조립 전 시험, 완성 기체 비행 시험 추가로 종합 검사.
미래 전망
제조 공정·기법은 비용 절감·신소재 도입 대응 지속 진화. 자동화로 품질 향상(노무비 절감). 컴퓨터가 설계 개선, 설계 변경 구현, 헬기 1대당 생성·사용·보관 서류량 감축에 더 중요해질 것. 로봇으로 필라멘트 와인딩, 테이프 래핑, 파이버 배치해 동체 구조를 더 적고 통합된 조각으로 제작 가능. 소재 면에선 고강도 열가소성 레진이 현행 에폭시·폴리이미드 같은 열경화성 대비 내충격성·수리성 우수 전망. 알루미늄-보론파이버, 마그네슘-실리콘카바이드 입자 같은 금속 복합재도 트랜스미션 케이스 등 중요 부품에 금속 내열성 유지하며 더 높은 강도-중량비 약속.



