상부 취산 전로에서 산소(O₂) 취산 중 강욕 내 혼합 부족으로 화학 성분과 온도 불균질 발생. 제트 캐비티 직하에 상대적 데드존 존재. 상부 취산 전로 공정 개선 필요성 → 복합 취산 공정 개발.
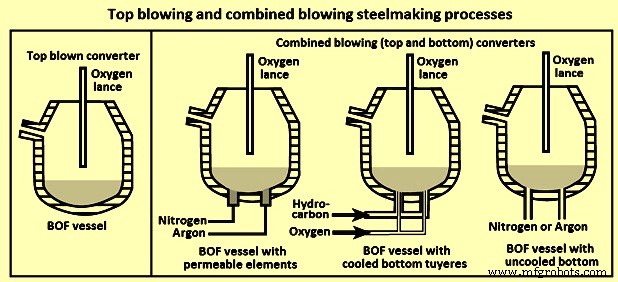
복합 취산 공정 = 상부 취산 랜스 + 하부 교반 방식 결합. 구성 차이는 주로 하부 튜예르/퍼징 엘리먼트. 완전 냉각 튜예르~비냉각 튜예르~투과성 엘리먼트 범위. 고품질 강종 생산과 경제성 위해 하부 교반 시스템 필수. 기본산소전로(BOF) 전 캠페인 교반 기능 보장 필요. 그림 1은 상부 취산과 복합 취산 공정 비교.
그림 1: 상부 취산과 복합 취산 제강 공정
현재 상하부 복합 취산 전로 1차 제강 플랜트 보편적. 복합 취산 전로에서 상부 O₂ 제트와 하부 불활성 가스 흐름으로 강욕 교반·혼합 강제, 높은 혼합 효율 달성. 드물게 동심 이중관 튜예르로 하부 O₂ 주입(슈라우딩 가스로 튜예르 출구 온도·하부 마모 제어)하나, 불활성 가스 퍼징이 일반적으로 마모 제어, 퍼징 엘리먼트·하부 수명 더 우수해 대부분 전로에 가스 퍼징 플러그 장착.
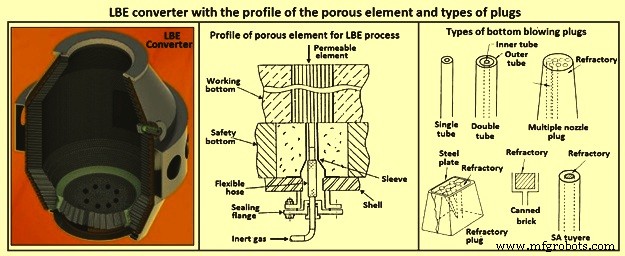
상업적 최초 복합 취산: ARBED-IRSID 개발 LBE(Lance Bubbling Equilibrium) 공정. BOF 공정과 밀접(O₂ 전량 상부 랜스 공급). 복합 취산은 로 하부 설치된 다공성 엘리먼트 통해 Ar 또는 N₂ 분사로 구현. LBE 공정에서 N₂ 가스 주로 취산 3~11 N㎥/min 범위 전 구간 사용. 단, 후기 N₂ 흡수 문제 시 Ar로 전환. 취산 후 교반엔 Ar 거의 전용, 유량 10~17 N㎥/min 증대. 그림 2는 LBE 전로와 하부 취산 엘리먼트.
그림 2: LBE 전로와 다공성 엘리먼트 프로파일 및 플러그 유형
복합 취산 공정에서 하부 교반용 불활성 가스(N₂, Ar) 광범위 사용으로 BOF 혼합 조건 개선. 불활성 가스 튜예르나 투과성 엘리먼트로 로 하부 주입. 대표적 관행: O₂ 취산 초기 60~80% 구간 N₂, 후기 40~20% 구간 Ar 전환. 초기 급속 CO 발생으로 강재 N₂ 픽업 방지. 다공성 엘리먼트 프로파일은 그림 2 참조.
하부 빌드업과 다공성 엘리먼트 손실이 이 공정 주요 문제. LBE 엘리먼트 운영 유지 곤란 → 비냉각 튜예르 적용 추구. 여기도 O₂ 상부 랜스, 불활성 가스 하부 튜브형 엘리먼트(내화물 매트릭스 내 소구경 파이프 6개)로 주입. 단면적 커 더 큰 유량 유지로 튜예르 작동 유지 필요.
비냉각 튜예르: 노즐당 대량 불활성 가스 주입→국부적 강교반→빌드업 관통 용이. 냉각수 없어 공기/O₂ 사용 불가(열로 튜예르 수명 실용적이지 않음).
완전 냉각 튜예르: 불활성 가스 또는 O₂ 분사 가능→매우 강한 교반, 빌드업 관통 거의 문제없음.
모든 경우 가스 배관 로 트러니언 관통 로터리 조인트/씰로 라우팅→로 완전 회전 가능. 복합 취산용 개발된 다양한 하부 취산 플러그 유형은 그림 2 참조.
현재 불활성 가스 하부 퍼징 플러그 설계: 단일홀 플러그(SHP) 설계와 다중홀 플러그(MHP) 설계 기반. 두 플러그 설계 모두 최첨단 표준으로 확립. SHP·MHP 모두 유량 최적화 파이프 직경·개수 설계. 단, 불활성 가스 하부 퍼징용 MHP가 더 대중적. SHP·MHP 모두 마그네시아-카본(MgO-C) 내화물 기반, 100% 고급 용융 마그네시아, 고급 흑연, 최적 입도 분포, 때로 첨가제 포함 제작.
BOF 라이닝 캠페인 종료까지 효율적 퍼징 = 모든 가스 퍼징 플러그 목표. 적용 가스 유량 범위, 막힘 잠재력, 특정 공정 조건 하 마모율 영향. 최고 안전 기준 필수.
막힘 잠재력(Blockage Potential)
퍼징 플러그 가용성 저하 주원인 = 하부 빌드업 → 퍼징 효율 저하 → 탈산제 비용 증가, 수율 저하, 취산 효율 저하. 주 막힘 원인: 끈적한 슬래그/고빈도 슬래그 스플래싱 빌드업, 불활성 가스 공급 문제, 부적합 퍼징 플러그 설계. SHP는 고유량으로 저 슬래그 스플래싱 시 막힘 잠재력 저감 가능하나, 고 슬래그 스플래싱·빌드업 잠재력·불충분 불활성 가스 공급 시 SHP 깊은 침투·재개방 확률 극저. MHP는 다수 파이프(유량 최적화 개수·직경·배열)로 퍼징 효율 증대. MHP 재개방율 정기적 보고, 가스압·불활성 가스 공급 변동 영향 적음.
안전성(Safety)
최고 안전 기준 일반적으로 MHP 설계. 가스 파이프 MgO-C 벽돌 직접 압입. MHP 가스 공급 감소/중단 시 강철 침투 수 mm만. 강철 브레이크아웃 리스크 최소화.
퍼징 특성과 마모율
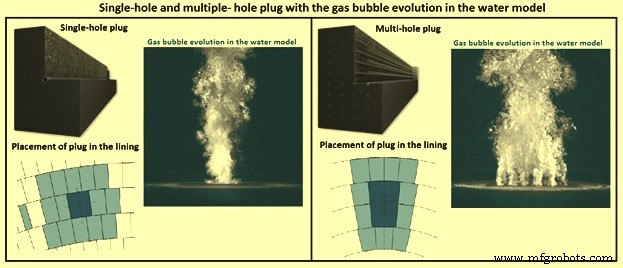
SHP 유동 영역: 버블링-제팅 전이존 또는 완전 제팅존 → 단일 파이프 상부 대용량 기체→작은 기포 붕괴·큰 크기 분포. 일반적으로 마모율 증가(0.4~0.7 mm/히트). MHP는 플러그 상부 적절한 기체 분포, 작은 기포 비중 높음. 작은 기포 높은 비표면적→가스 퍼징·야금 효율 증대. 백어택 현상 감소·저유속 난류 감소로 마모율 일반적으로 낮음. 그림 3은 수모델 내 SHP·MHP 기포 발생 비교.
그림 3: 수모델 내 SHP와 MHP 기포 발생 비교
복합 취산 공정 수행
복합 제강 공정에서 강 정련용 O₂ 상부 랜스 분사, 하부 교반용 불활성 가스(N₂, Ar) 하부 교반 벽돌 통해 용융물 주입→최적 혼합으로 공정 조건 개선. 유량과 교반 가스 종류는 공정 단계·강종 의존. 하부 교반으로 금속-슬래그 평형 빠르고 잘 접근. 평형·혼합 시간: 교반기 종류·개수·위치·유량 의존. 강한 교반→열역학적 평형 희망 방향 이동, 혼합 시간 단축. 최종 강 화학성 따라 N₂→Ar 전환 일반. 밸브 스테이션(하부 교반 시스템 핵심) 개별 퍼징 플러그별 개별 유량 제어.
상부 취산 공정처럼 O₂ 다공 랜스로 용강욕 주입. 제트 충격·충격 영역 가스 흐름 전단 작용으로 금속 액적 생성. 제트-액체 상호작용 3모드: (i) 딤플링, (ii) 스플래싱, (iii) 페네트레이팅.
가스·슬래그 비산 철액적량→금속 수율, 내화물 마모, 탈탄 진행 영향. 가스·액체 물성이 욕 우울 깊이 영향, 임계 깊이=스플래싱 개시점. 스플래싱 특정 제트 운동량까지 증가 후 감소. 비산 방향: 랜스 노즐 각도, 랜스 높이, 제트 캐비티 프로파일(깊이·직경 추정), O₂ 제트 중첩 의존.
랜스 팁 수정 실험 다수 수행(BOF 전로 스플래싱/스피팅 제어). 노즐 직경·경사각 적정 설계로 O₂ 제트 최적 압력 분포 중요. 다수 연구: 하부 교반 동반 상부 취산이 단독 상부 취산 대비 스플래싱·스피팅 우수 성능 입증.
하부 취산 교반 다양한 방식 채택. 세라믹 플러그 내장 다수 소구경 파이프/슬릿 하부 튜예르 사용. 특수 내화물 교반 엘리먼트 또는 로 하부 배치 소형 비보호 튜예르로 교반.
하부 취산 공정: 욕 높이 효과적 상승, 상부 취산 BOF 대비 상이한 내화물 마모 프로파일. 튜예르·주변 마모 심각→용융강 난류 흐름 견디는 내침식 고밀도 재료 필요.
복합 취산 공정 고가 가스(O₂, Ar, N₂) 사용→정확한 측정·집계로 경제 운전·일일 경영 관리 리포트 생성 활용한 엄격 품질 관리. 전로 욕 교반 위해 Ar/N₂ 가스 다수 교반 플러그 브릭 통해 주입. 총유량·가스 종류 각 시퀀스 단계별 현재 블로우용 로드 메뉴서 예정. 총유량 컨트롤러 수(플러그 브릭당 1개) 균등 분배→컨트롤러 원격 설정값. 실측 유량 플러그 브릭별·가스 종류별 온도·압력 질량 보상→제어 모듈 입력. 4-20 mA 제어 출력→제어 밸브 위치 조절.
교반 플러그 브릭 두꺼운 슬래그 피복 시 하류 압력 상승. 프리셋 한계 초과 시 유량 제어→압력 제어 전환, 제어 밸브 상이 알고리즘 반응. 압력 저감(히스테리시스 미만) 시 유량 제어 복귀. 제어 모드 전환 자동(비활성 루프가 활성 루프 출력 추적).
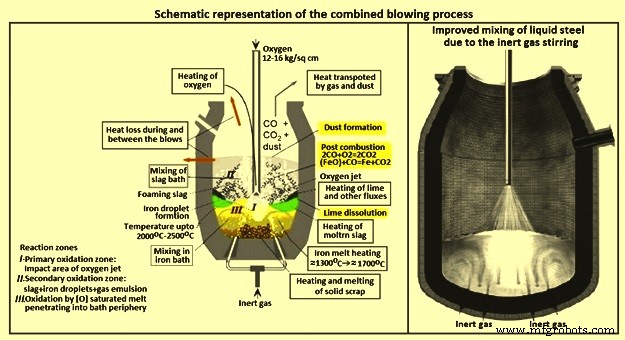
가스 소비·유량 제어 범위 최적화 위해 추가 입구 압력 제어 설치. 피더라인 압력 제어+개별 교반라인 유량 제어 조합→개별 교반기 일정 유량 유지→점성 슬래그 다공성 플러그 막힘 방지. 적정 계장→운전자 플러그 상태 표시. 공정 신뢰성 중요. 페일세이프 철학: 피더라인(입구 압력 저하 시 가스 전환), 개별 스트림(매체/전원 장애 시 페일세이프 오픈). 복합 취산 공정 개략도는 그림 4.
그림 4: 복합 취산 공정 개략도
전로 하부 교반 시스템: 독립형 HMI(휴먼 머신 인터페이스) 스테이션 PLC(프로그래머블 로직 컨트롤러) 또는 신규/기존 네트워크 통합 제공. 운영 유연성 필요. 선택 강종에 따라 소프트웨어가 전체 히트 동안 총 취산 O₂량 함수로 Ar/N₂ 유량 교반 패턴(설정값 파라미터 테이블) 추적. 설정값 변경·제어 동작 필드 신호 기반 자동 모드서 무인 수행.
교반 플러그 브릭 위치를 O₂ 제트 상대적으로 매우 중요. 교반 플러그 브릭 위치 최적화 고려점: (i) 다양한 공정 조건(랜스 팁 설계, 랜스 높이 변동 등) 하 O₂ 제트 영향, (ii) 용융물 높이/전로 직경 종횡비, (iii) 내화물 마모 영향. BOF 전로 복잡 조건 고려 최신 CFD(전산유체역학) 시뮬레이션으로 교반 플러그 브릭 위치 최적화 일반적.
최신 개발: 특허 받은 교대 교반 기술. 교대 교반 관행에서 교반 엘리먼트 그룹을 고/저 교반 가스 유량으로 교대 제어. BOF 숍 적용 후 수 캠페인 통계적 공정 결과 평가: Ar 비용 30% 절감 가능, 야금 결과 악영향 없음 입증.
복합 취산 야금적 효과
퍼징 패턴(플러그 수, 유량, 퍼징 가스 종류·품질) BOF 야금에 현저 영향. 파라미터 엄격 조정 필수, 미조정 시 공정 제어 불능·목표 야금 결과 미달성. 복합 취산 야금적 효과:
탄소/산소(C/O)
하부 퍼징으로 탈탄 속도론 개선→강욕 과산화 없이 말기 저탄소(C) 달성. 효율적 퍼징 성능 지표: [C]×[O] 곱. 상부 단독 취산 전로 대비 훨씬 낮음, 평균 0.002~0.0025% 범위. 정련 공정으로 강욕 내 비평형 상태, 슬래그-강욕 간 비평형 상태 존속. 적정 하부 퍼징 프로그램으로 반응 평형 근접 유도→말기 탈탄 효과 강화. 취산 후 교반이 추가 강화. 최저 C 목표 시 내화물 라이닝 C 함량도 중요 파라미터.
상부 단독 취산 전로 대비 동일 [C] 레벨 탭핑 시 용존 [O] 낮음→란들 탈산제 소비 최소화. 탭핑 시 최저 정련 레벨로 고가 RH(루르슈탈 헤라우스) 진공 탈가스 생략/절감 가능.
철 수율(Iron Yield)
하부 퍼징, 용선 조성([Si]), 슬래그 관행, 블로우 프로그램이 슬래그 FeO 레벨 영향→슬래그-라이닝 화학 반응 포텐셜, 취산 후 교반 효과 영향. 하부 퍼징 BOF: 상부 단독 취산 대비 슬래그 내 철 함량 낮음, 슬래그량도 적음. 탭핑 시 슬래그 FeO 레벨은 강욕 용존 C 의존.
망간(Mn)
동일 탭핑 C 레벨에서 Mn 수율 상부 단독 취산 BOF 대비 높음. 2차 야금 합금 조절용 Fe-Mn 소요 감소(강종 의존). Mn 레벨 조정 더 용이.
인(P)
하부 퍼징: 슬래그 P₂O₅ 흡수력 향상, 석회 용해 가속. 정련 중 분무 철액적(특히 하드 블로우 단계) 형성 슬래그 온도>용탕 온도→탈인 조건 약화. 퍼징으로 우수한 욕 교반·슬래그-강욕 온도 평형화로 슬래그 온도 대폭 저하.
취산 후 교반(Post Stirring) 영향
주 목적: (i) 탭핑 시 최저 C, P 레벨 달성, (ii) 탭핑 온도 신속·정밀 조정(냉각 효과). 퍼징 시간·강도 = 목표 원소 레벨 달성 결정적 2파라미터. 취산 후 교반: 용존 C, O₂ 평형 근접 유도→탈탄 효과 대폭 강화. BOF 슬래그 추가 장입으로 강욕 냉각 강화→P 분배 계수 3배 향상, 탭핑 P 레벨 0.005%까지 저감.
퍼징 플러그 배열·개수 영향
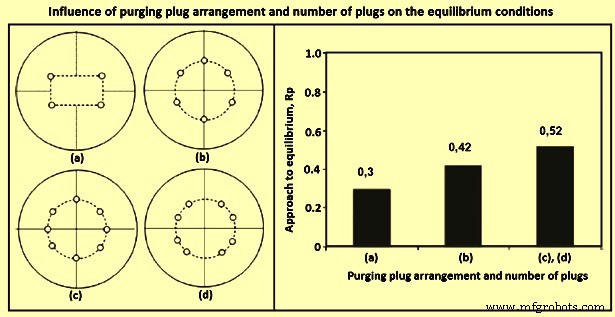
퍼징 시스템→정련 중 강욕 평형 조건 영향→야금 결과 영향. 하부 퍼징→말기 평형 근접/접근. 탈탄·탈인 효과 현저 개선. 퍼징 효과 지표 Rp 확립. Rp = 실제 조건/평형 조건 비율. 평형 달성 시 Rp=1. 플러그 수 증가→욕 교반 강화→Rp 1 근접 고값. 그림 5는 다양한 플러그 배열·개수에 따른 평형 접근 결과(퍼징 파라미터 Rp 정의).
그림 5: 퍼징 플러그 배열·개수가 평형 조건에 미치는 영향
욕 교반/혼합 지표 = 상대 혼합 시간. 혼합 시간 단축→욕 혼합/속도론 개선→화학 반응 가속(반응 경로 단축). 욕 속도론 기술 파라미터 = 혼합 에너지. 혼합 에너지: 랜스 높이, 기하학, 블로우 관행, 용융금속 욕 레벨, 하부 퍼징 시스템 장착 상부 취산 전로 경우 퍼징 유량 포함.
성공적 하부 퍼징 시스템 핵심: 1차 퍼징 패턴, 플러그 수, 마모율, 각 플러그 가용성. 플러그 배열은 거의 무관, 단순 설계 요소.
퍼징 강도 영향
퍼징 강도 레벨 = 최저 [C]×[O] 곱, 강욕 철손실 달성 결정적. 최소 퍼징 레벨로 [C]×[O] 곱 대폭 감소, 특히 설정 유량 0.06 N㎥/t·min 이하 구간.
운영 이점
하부 퍼징 시스템 장착 상부 취산 공정: 덜 난류 정련→슬로핑 감소→수율 향상. 총 O₂ 소비 ~2% 감소, 평균 탭핑 온도 ~10°C 저하(상부 단독 취산 BOF 대비). 우수 욕 교반·강욕 균질화 결과. 장입 석회량 ~10~15% 절감(상부 단독 취산 대비).
N₂→Ar 이상적 전환 시점
탭핑 시 N₂ 레벨: 정련 중 N₂→Ar 전환 시점과 퍼징 유량으로 유연 조정. 일반 관행: 정련 초 저 N₂ 유량, 전환 후 Ar 퍼징 강도 대폭 증대. 최저 [C]×[O] 곱 위해 정련 후기 1/3 구간 강도 높은 퍼징 적절.
일반적으로 정련 25%까지 가스 종류·퍼징 강도 강욕 N₂ 레벨 무영향. 이 단계 Ar 퍼징 비경제적·무의미. Ar가 N₂보다 고가. 최저 N₂ 목표 시 정련 25~50% 구간 N₂→Ar 전환 필요. 전환 지연(특히 50% 초과)→탭핑 시 고 N₂ 레벨 유발.
하부 취산 도입→특히 전로 하부 스플래싱 대폭 증가. 동시 금속 손실·콘 스컬링 감소. 복합 취산 성공 = 하부 교반 장치 효과성 의존. 장치: 신뢰성, 효과적 교반, 합리적 수명, 운전 중 막힘 없음 필수.
슬래그 스플래싱과 복합 취산
슬래그 스플래싱: BOF 캠페인 수명 대폭 연장 검증 기술. 탭핑 후 슬래그 N₂로 2~5분간 라이닝 여러 영역 스플래싱. 슬래그 코팅·슬래그 워싱 관행도 존재. 탭핑 후 소량 액체 슬래그 로 내 잔류. 슬래그 돌로마이트/생돌로마이트 농축. 이후 전로 수회 록킹→하부·인접 영역 얇은 슬래그층 피복. 핫 패칭·거닝도 내화물 라이닝 수명 연장 조치.
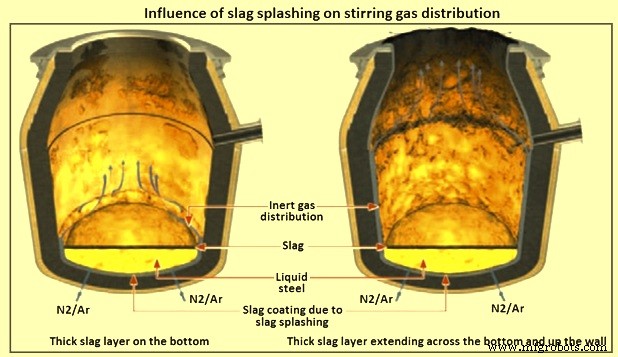
슬래그 스플래싱: 크리미·끈적한 슬래그 최적. 단, 끈적한 슬래그→전로 하부 슬래그층 빌드업→튜예르/플러그 가스 제트 자유 방출 방해·완전 차단. 하부 교반 시스템 고장 아님→불리한 가스 분포로 야금 결과 현저 악화.
슬래그층 하부 교반 엘리먼트 피복 시 효과적 하부 교반 불가. 가스 지향적 제트 스트림 주입 불가→라이닝-슬래그층 사이 크립→균열 찾아 탈출. 중요 교반 효과 완전 확립 불가. 극후 슬래그층 시 가스 배럴 상부·콘·입구까지 크립→교반·야금 효과 전무. 그림 6 현상 예시. 천연가스(화염 식별)로 검증: 기술 영역서 천연가스 탈출 검출. 그림 6 좌측: 슬래그층 하부만 피복 상황. 우측: 집중 슬래그 스플래싱으로 하부, 로워 너클, 배럴 피복 상황.
그림 6: 슬래그 스플래싱이 교반 가스 분포에 미치는 영향
극단 경우 불활성 가스 용융물·슬래그 모두 미접촉. 정기적 하부 두께 모니터링·조기 대응으로 하부 교반 시스템 기능 유지 필수.
복합 취산 장점
하부 퍼징 시스템 도입 근본 이유: 야금 결과 개선 + 고품질 경제적 O₂ 제강 최저 비용 보장. 상부 단독 취산 BOF 대비 복합 취산 전로 핵심 이점: