석탄 가스화: 석탄을 청정 합성가스로 전환하는 기술
석탄 가스화는 탄소(C) 함유 물질(석탄 등)을 합성가스(신가스, syngas)로 변환하는 전환 기술입니다. 일반적으로 1,225°C 도달하는 고온 공정. 온도 최적화로 액체·고체 최소화한 연료 가스 생산. 공정: 원료 석탄을 용기에 넣고 산소(O₂) 유무 관계없이 가열. 탄소가 수증기 형태 물과 고압(일반적으로 30kg/cm² 초과) O₂에서 반응→로우 신가스 생성(주성분: 일산화탄소(CO), 수소(H₂), 부생성물 일부). 부생성물 제거→청정 신가스 생산. 용도: (1) 연료→전력/증기 발생, (2) 석유화학·정제 산업 다수 용도 기초 화학 빌딩 블록, (3) H₂ 생산. 가스화: 저/부정적 가치 원료→상품화 가능 연료·제품 변환으로 부가가치 창출. 가스화 공정 기초 그림 1.
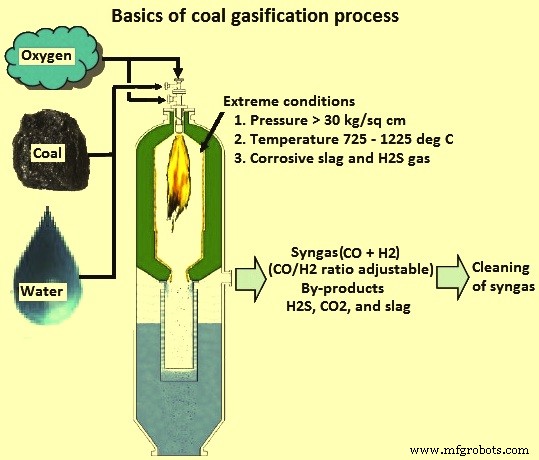
그림 1 가스화 공정 기초
역사와 현재 개발
타운 가스: 석탄 제조 기체 제품, 약 50% H₂, 나머지 대부분 메탄(CH₄)·이산화탄소(CO₂), 3~6% CO. 1800년대 초부터 사용.
석탄 가스화 원 공정: 1920년대 독일 연구자 프란츠 피셔·한스 트롭슈 카이저 빌헬름 연구소 개발. 2차 대전 중 피셔-트롭슈 공정으로 석탄→수송 연료 변환 광범위 사용. 사솔: 저급 석유→석유 제품 변환 목적으로 사솔버그 플랜트 건설, 1955년 첫 액체 생산. 지난 50~60년간 석탄 가스화: 석탄·중질유→암모니아/요소 비료용 H₂ 생산에 광범위 사용. 화학·정제 산업: 1960년대·1980년대 원료 준비용 가스화 적용. 최근 10~15년: 발전 산업 IGCC(석탄 가스화 복합 사이클) 플랜트서 사용.
피셔-트롭슈 공정
피셔-트롭슈 공정: CO와 H₂를 다양한 형태 액체 탄화수소로 변환하는 촉매 화학 반응. 대표 촉매: 코발트, 철. 주 목적: 합성 연료 생산. 효용: 고체 원료→유체 탄화수소 또는 H₂ 생산 능력.
원래 피셔-트롭슈 공정 화학식: (2n+1)H₂ + nCO = CₙH(2n+2) + nH₂O. 초기 반응물(CO+H₂) 타 반응 생산 가능: GTL(가스-액체) 경우 CH₄ 부분 연소: CH₄ + 0.5O₂ = 2H₂ + CO. CTL(석탄-액체) 경우 석탄 가스화: C + H₂O = H₂ + CO. 석탄·증기 반응 에너지: 공기/O₂ 추가→C + 0.5O₂ = CO. 신가스 생산·합성 피셔-트롭슈 공정 그림 2.
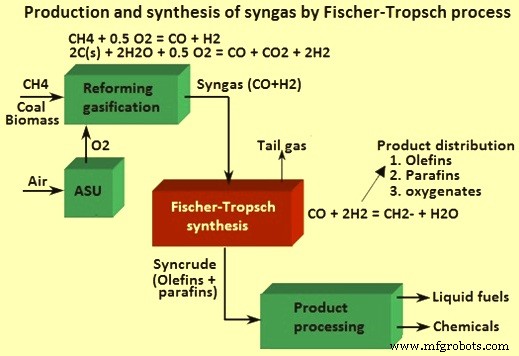
그림 2 피셔-트롭슈 공정 신가스 생산·합성
석탄 가스화 vs 석탄 연소 비교
가스화·연소: 반응 범위 양극단. 연소=완전 산화, 가스화=부분 산화. 연소=산화 분위기(과잉 O₂), 가스화=환원 분위기(O₂ 결핍). 가스화: 더 효율적, 저배출. 가스화 경우 물 반응물 추가→생성물 H₂ 함량 증가. 표 1: 주요 반응·엔탈피 변화.
| 표 1 가스화·연소 반응 |
|---|
| 순번 | 반응 공정 | 반응식 | 엔탈피 변화 |
|---|
| 1 | O₂ 가스화 | C + 0.5O₂ = CO | -2,180.3 kcal/kg C |
| 2 | O₂ 연소 | C + O₂ = CO₂ | -7,844.7 kcal/kg C |
| 3 | CO₂ 가스화 | C + CO₂ = 2CO | +3,484 kcal/kg C |
| 4 | 수증기 가스화 | C + H₂O = CO + H₂ | +2,640.7 kcal/kg C |
| 5 | H₂ 가스화 | C + 2H₂ = CH₄ | -1,485.4 kcal/kg C |
| 6 | 수성 가스 변환 반응 | CO + H₂O = CO₂ + H₂ | -361.4 kcal/kg CO |
| 7 | 메탄화 | CO + 3H₂ = CH₄ + H₂O | -1,768.4 kcal/kg CO |
표 1 첫 2개 반응: 석탄(C)이 O₂ 1원자(0.5O₂) 반응→CO, 2원자 반응→CO₂. 실제 2번째 반응 1단계 아님: 고체 C가 O₂ 1원자 반응→CO→2번째 O₂ 원자 반응→CO₂. 표 모든 반응 발열적이나 3, 4번(CO₂ 가스화, 수증기 가스화) 흡열. 이 2개 흡열 반응 '가스화'라 불림: 고체 C가 '비반응성' 기체(H₂O/CO₂) 반응→반응성 기체 변환. 흡열→고온 필요.
일반 부분 산화 반응: 2CHₙ + O₂ = 2CO + nH₂. 공정 O₂ 소비: 회분·석탄 발열량 의존. 불충분 O₂ 공급→석탄 부분 산화 보장. 생성물: H₂, CO, CH₄, CO₂ 혼합 가스. 최종 생성물: 신가스. 조성: 압력 따라 변화.
석탄 가스화: 이론적 완전 연소 필요 O₂ 1/5~1/3 제한량 수행. C 일부만 연소→열 생성. 주 생성물: H₂, CO. CH₄, CO₂ 다른 주요 생성물, 압력 증가 시 함량↑, H₂+CO↓. 석탄 가스화기 내 2물리화학 공정: (1) 열분해/탈휘발 공정, (2) 가스화 공정.
열분해 공정: 석탄 가스화기 진입→가스화기 내 핫 가스 건조. 350°C 미만서 복잡 물리화학 공정 느리게 시작, 700°C 초과 가속. 열분해 방출 생성물 조성: 온도·압력·가스 조성 의존. 열분해 반응식: 석탄 → 열 → 차(Char) → 가스 → 증기/액체.
열분해 3생성물: (1) 경질 가스(CO, H₂, CO₂, CH₄, H₂O), (2) 타르(부식성·점성 액체, 중금속/유기 분자 구성), (3) 차(고체 잔여물, 주성분 C).
가스화 공정: 가스화기 내 연소 반응 발생 열로 지지되는 일련 흡열 반응. 반응식: (1) C + O₂ = CO₂ (ΔH = -94.05 kcal/mol), (2) H₂ + 0.5O₂ = H₂O (ΔH = -68.3 kcal/mol). 주요 가스화 반응: (1) 수성 가스 변환, (2) 부두아르 반응, (3) 변환 시프트, (4) 메탄화.
수성 가스 변환: C 부분 산화 수증기→C + H₂O = H₂ + CO (ΔH = 28/3 kcal/mol). 부두아르 반응: 가스화기 내 차+CO₂ 반응→CO. 가역 반응: CO₂ + C = 2CO (ΔH = 38 kcal/mol). 시프트 변환: 흡열 반응, 수-가스 변환 반응. H₂/CO 비율 증가→신가스 생산 시 사용. CO + H₂O = CO₂ + H₂ (ΔH = -10.1 kcal/mol). 메탄화: 니켈 촉매 사용. 1,100°C, 6~8kg/cm²서 CH₄ 생성 반응 가속(IGCC 응용 선호: 높은 발열량). 반응식: C + 2H₂ = CH₄ (ΔH = 17.8 kcal/mol).
완전 가스화 반응: 가스화기서 수행, 특정 온도 유지 필요(엔드서믹 C-증기, C-CO₂ 반응 구동). 필요 온도: 가스화기 내 O₂-석탄 발열 반응 열로 유지.
가스화 매질 따라 가스화기 2분류: (1) 에어 블로운(air blown), (2) O₂ 블로운(O₂ blown). 에어 블로운: 공기 가스화 매질. O₂ 블로운: 순수 O₂ 가스화 매질. 공기 사용 시 N₂ 동시 공정 유입→생성 가스 희석→발열량(CV) 저하.
가스-연료 접촉 방식 따라 4유형 가스화기(그림 3): (1) 이동/고정층 가스화기, (2) 유동층 가스화기, (3) 비산층 가스화기, (4) 이송 흐름 가스화기. 4유형 모두 탄소질( C 함유) 원료(석탄) 부분 산화(가스화) 기반. 각기 DRI 생산용 허용 환원가스 제조 가능하나, 고회분 석탄용 고정층·유동층 가스화기 선호.
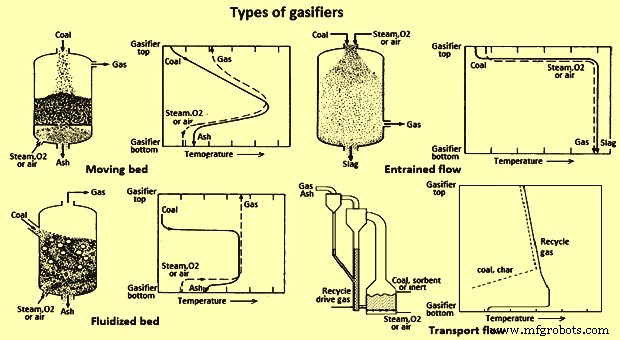
그림 3 가스화기 유형
이동층 가스화 기술: 최고령 기술, 널리 사용. 고정층 가스화기라고도 함. 가스화 매질 고체 입자 고정층 서행. 업드래프트/다운드래프트 2구성(가스화 매질 흐름 방향 기준). 업드래프트 더 일반적(타르 함량 낮음). 선호 원료 석탄 크기: 5~80mm. 연소존 최대 온도 1,500~1,800°C, 슬래깅/건식 회분 가스화존 최대 1,300°C. 베드 위 온도 프로파일 형성→원료 석탄 연속 예열·건조·열분해·가스화·연소. 루르지 가스화기: 최고령 이동층 가스화기 기술.
유동층 가스화기: 고체 입자 베드 유체 거동. 원료 입자 크기 5mm 미만, O₂ 풍부 가스서 부유. 상승 가스 원료 반응→석탄 입자 유동 상태 유지. 균일 온도 분포 달성. 운전 온도 800~1,050°C(회분 융점 하회)→클링커 형성·베드 디플루이드화 방지. 회분 배출: 건식/응집 회분 형태. 건식 회분 유동층 가스화기: 저급 석탄 전통적 사용. 응집 회분 유동층 가스화기: 모든 랭크 석탄 사용.
비산류 가스화기: 0.1mm 미만 분쇄 석탄 입자, 증기·O₂ 고속 스트림서 부유. 석탄 공급 방식: 건식(N₂ 이송 가스) 또는 습식(물 슬러리)→거의 모든 석탄 수용. 비산류 가스화기: 1,400~1,600°C 고온(회분 슬래깅 온도 훨씬 상회)→높은 C 전환율. 가스 체류 시간 초 단위→고용량.
이송 가스화기: 건식 공급 비슬래깅 가스화기. 수동역학 흐름장 기반. 우수한 가스-고체 접촉, 가스-고체 간 매우 낮은 물질전달 저항. 고난류 분위기→고 석탄 처리량, 저온서 고열 방출율(슬래그 핸들링·라이너 침식 문제 회피).
목적 CO, H₂ 외 가스화기 출구 신가스 타 화합물 함유. 가스화 생성물: 바람직 성분(CO, H₂, CH₄), 바람직하지 않은 성분(CO₂, H₂O, 회분, 비산 그을음, 타르, 입자상 물질, 일정량 H₂S, 미량 암모니아, 염산, 시안화수소). 신가스 정제: 석탄 가스화 공정 중요 측면. 바람직하지 않은 성분 제거 필요. 다수 기술 사용.
석탄 가스화 공정 생성물 가스(CO, H₂, CH₄): 연료 가치. 고정층 가스화 기술 사용 시 방향족 유기 화합물도 함유. 일반적으로 1kg 역청탄→1.5~1.7m³ 신가스 변환.
원료 유연성 측면: 다양한 석탄 등급 활용 위한 다수 가스화 플랜트 설계 개발. 가스화: 공정 조업 특성상 기존(비GHG) 오염물질 기체 배출 매우 낮음. CO₂ 부생성물 지질 저장/유전 증진 회수 포집 잠재적 저한계 비용 루트 제공.
추가: 석탄 가스화 공정 상당한 물 사용 필요. 대규모 CO₂ 배출원. 신가스 1톤당: 석탄 소비 ~2.8톤, 물 필요 ~6.6톤, CO₂ 생성 ~2.5톤. CO₂ 부산물 방출→판매 또는 압축→지하 저장 이송.
주요 가스화기 컨셉
GE 에너지 가스화기
GE 에너지: 2004년 셰브론서 가스화 기술 인수. GE 석탄 가스화기: 단일 단계, 하향 공급, 비산류 내화물 라이닝 가스화기→신가스 생산. 석탄/물 슬러리 상부 펌핑, O₂와 단일 버너로 도입(그림 4). 석탄 고온(1,200~1,480°C)서 O₂와 발열 반응→신가스 형성. 신가스: 주로 H₂, CO, 슬래그.
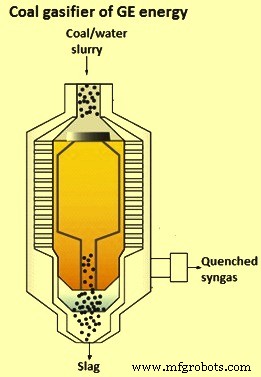
그림 4 GE 에너지 석탄 가스화기
하향 흐르는 슬래그 퀀칭→락호퍼 배열로 가스화기 바닥 제거. 락호퍼 떠난 물 슬래그 분리→스크러빙 유닛→슬러리 제조 재활용. 가스화기 출구 로우 신가스: 복사/대류 열교환기 및/또는 직접 퀀칭 시스템(핫 로우 신가스에 물 주입) 냉각. 선택: 비용·응용 기준.
복사 냉각 설계: 그을음 내성 복사 신가스 쿨러→고압 증기 생성. 슬래그 반응기 하부 물풀서 퀀칭→락호퍼 제거. 신가스 가스화기 떠난 후 워터 스크러버 추가 냉각→미세 입자상 물질 제거→다운스트림 공정 송출. 직접 퀀칭 시스템: 출구 가스 워터 퀀칭, 핫 가스 퀀치 링 통해 물 직접 접촉→가스화기 하부 물 침지. 냉각 포화 신가스→스크러버→그을음·입자 제거. 퀀치 설계: 저효율이나 저비용, 높은 H₂/CO 비율 신가스 필요 시 흔히 사용.
코노코 필립스 E-가스 가스화기
코노코 필립스 E-가스 가스화기: 원래 다우 케미칼 개발, 1987~95년 루이지애나 가스화 기술(LGTI) 실증. 비산류 가스화기(그림 5). 2단계 가스화기, 공급 80% 1단계(하부). 석탄-물 슬러리 공급, O₂-블로운, 내화물 라이닝, 연속 슬래그 제거·건식 입자 제거. E-가스 공정: 다양한 석탄 적합.
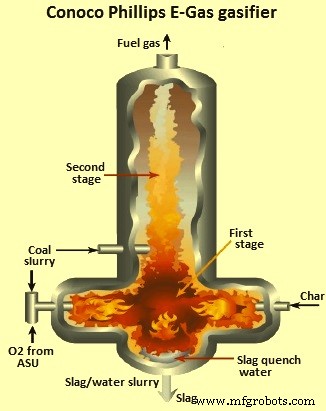
그림 5 코노코 필립스 E-가스 가스화기
쉘 가스화기
쉘 가스화 기술: 건식 공급, 가압, 비산류, 슬래깅 가스화기. 석탄 변종 1970년대 개발. 석탄 분쇄→수평 대향 버너 2세트 통해 이송 가스(신가스 또는 N₂)로 가스화기 공급. 예열 O₂와 증기(조절제) 혼합→인젝터 공급→석탄 반응→신가스 생성(주: H₂, CO, 소량 CO₂, 탄화수소 액체/기체 없음). 핫 생성 가스 수직 막 원통 벽 상향 흐름(그림 6).
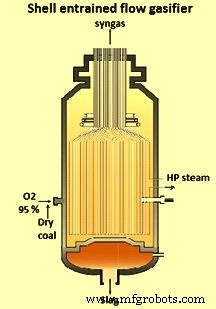
그림 6 쉘 비산류 가스화기
상향 흐르는 신가스 동반 용융 회분→수벽 퇴적→하향 흐름→가스화기 바닥 제거→물욕 퀀칭. 로우 신가스 가스화기 출구 1,370~1,480°C→저온 재생 생성물 가스 처리→비산 용융 플라이 슬래그 경화 고체 변환. 신가스 쿨러 진입→열회수→고압(HP) 과열 증기 생성. 로우 신가스 떠난 플라이 애시 대부분: 상용 필터 장비/사이클론 제거. 잔여 플라이 애시: 다운스트림 습식 스크러버 포집.
지멘스 가스화기
지멘스 가스화기: 건식 공급, 가압, 비산류 시스템, 탑 파이어드 버너(석탄+O₂+증기 도입, 그림 7). 저회분 원료용 내화물 라이닝 또는 가스화 섹션 가스밀착 멤브레인 월 구조 설계 가능.
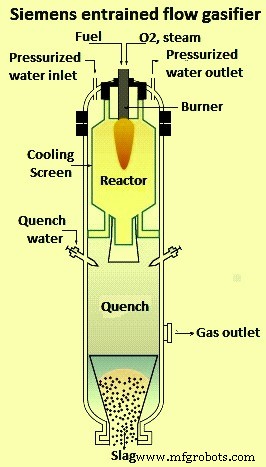
그림 7 지멘스 비산류 가스화기
가스화기 내 용융 슬래그 반응기 챔버 하향 흐름→퀀치 섹션→퀀치 노즐 링 물 접촉 고화→락호퍼 배열 제거. 가스화기 C 전환율 99% 초과 달성, 무연탄~갈탄 모든 석탄 유형 적합.
KBR TRIG 석탄 가스화기
수송 통합 가스화(Transport Integrated Gasification, TRIG) 기술: 서던 컴퍼니·KBR Inc. 개발. 반응성 저급 석탄(회분 50%까지, 고수분 포함) 처리 설계, 증기+공기/O₂ 가스화 매질 운용 가능. 에어 블로운: 발전 선호, O₂ 블로운: 신가스 생산 적합. TRIG 공정 단순 레이아웃 그림 8.
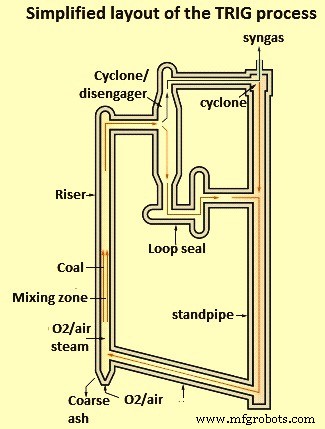
그림 8 TRIG 공정 단순 레이아웃
시스템: 순환 가스화기(혼합존, 라이저, 디스인게이저, 사이클론, 스탠드파이프, 루프 실, J-레그). 고고체 순환율·가스 속도 설계→고처리량, C전환율, 효율. 로우 신가스 라이저 부분 형성→미반응 고체 동반→사이클론 시리즈 통과→고체 제거. 회분 라이저 재순환→미전환 C 활용·가스화기 열 공급. 다운코머 회분 축적→배출. 가스화기: 회분 융점 하회 적정 온도 운전→설비 신뢰도·가용성 증대. 다운스트림 입자상 필터 사용→워터 스크러빙 제거·플랜트 물 소비·배출 대폭 감소.
루르지 건식 바닥 가압 석탄 가스화기
사솔 루르지 가스화 공정: 회전 그레이트 위 저/중 코킹성 덩어리 석탄+증기+O₂ 반응, 20~30kg/cm² 압력. 건식 바닥 가압 석탄 가스화기 그림 9.
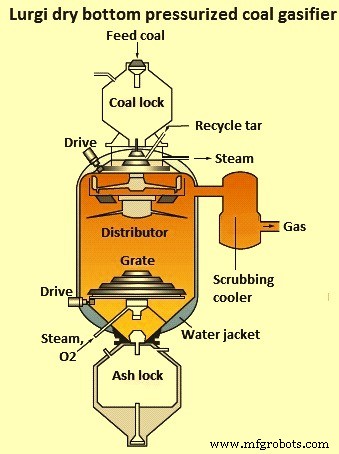
그림 9 루르지 건식 바닥 가압 석탄 가스화기
바닥 연소존(그레이트)에서 석탄 차 O₂ 연소→가스화 반응 에너지 공급. 석탄 하향 이동→상향 흐르는 신가스 열→건조→탈휘발. 일부 탈휘발 생성물 반응 전 이탈→로우 신가스 동반 배출. 탈휘발 석탄 하향→아래 연소존 연소 생성물과 가스화. 건식 회분 운전 모드: 과량 증기+O₂ 주입→회분 융점 하회 온도 유지. 모터 구동 회전 회분 그레이트→회분 '건식' 상태 제거·석탄 베드 지지.
가스화제-연료 향류 흐름→가스화기 높은 열효율→로우 가스 발열량 2,650~2,850kcal/m³ 생산. 원료 석탄 특성 따라 생성 가스 부피비: 25~33% CO₂, 15~21% CO, 35~41% H₂, 10~13% CH₄. 신가스 용도 위해 CH₄, CO₂ 제거 필요.
1960년대 이후 루르지 공정: 반응기 크기·구성요소 증대, 저급 석탄 포함 원료 석탄 범위 확장, 가스화제로 O₂ 대신 공기 사용 개선. 추가: 100kg/cm² 압력 운전 실증→처리량 증대·동시 로우 가스 CH₄ 함량 증가.
영국 가스 공사·루르지 협력: 연료/회분 베드 회전 설비 문제 회피, 가스화존 회분 연화 온도 한계 극복 신규 가스화기 바닥 설계 개발→BGL 슬래깅 가스화기. 표준 루르지 반응기 차이: (1) 그레이트·애시 록→액체 슬래그 탭핑 허스로 대체, (2) 가스화제 O₂·증기 튜예르 도입(그레이트 대신), (3) 반응기 하부 내화물 라이닝→열손실 저감.
BGL 슬래깅 가스화기: 표준 루르지보다 고온 운전→생성 가스 CO/CO₂ 비율 높음, CH₄ 함량 대응 낮음. 대표적 가스 조성 부피비: 2~3% CO₂, 55~60% CO, 25~28% H₂, 6~9% CH₄. 고온→증기 이용률 향상→정제·처리 필요 물량 대폭 감소. 석탄 회분→슬래그 변환→제거 시 비침출 유리 형성. 저점도 슬래그 필요→플럭싱제(보통 석회석 또는 염기성 고로 슬래그) 첨가.
MHI 가스화기
미쓰비시 중공업(MHI) 가스화기: 컴버스천 엔지니어링 에어 블로운 슬래깅 가스화기 기반, 컴버스천 엔지니어링(후속 소유자)과 MHI 공동 개발. 건식 공급 시스템, 고수분 저급 석탄 적합. 에어 블로운 2단계 비산층 슬래깅 가스화기, 멤브레인 워터월 구조. 그림 10.
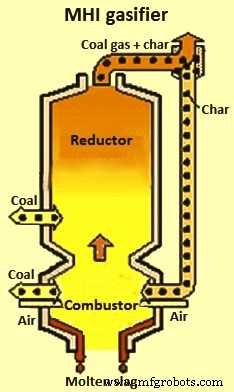
그림 10 MHI 가스화기
신시시스 에너지 시스템즈 가스화 기술
신시시스 에너지 시스템즈(SES): U-가스 가스화 기술 전세계 독점 라이선스. 단일 단계 유동층 시스템, 저~중 발열량 신가스 제공. SES 가스화 기술 플로우시트 그림 11. SES 가스화 기술: 모든 랭크 석탄 포함 저품질 연료 가스화 특히 적합.
건조 분쇄 석탄 락호퍼→가스화기 공급. 가스화기: 증기+O₂ 혼합물로 유동화. 반응 가스 분배 그리드·그리드 중앙 회분 배출구 통해 가스화기 하부 도입. 베드 온도: 연료 내 회분 연화 온도 따라 840~1,100°C 유지. 이 조건서 연료 회분(광물) 입자 농도 증가→응집→대입자 형성→중력 선택적 유동층 제거. 이 설계: 연료 C 95% 이상 가스화 달성.
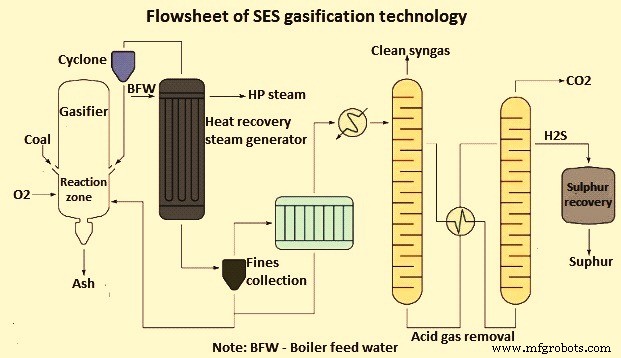
그림 11 SES 가스화 기술 플로우시트



