분탄 주입(PCI)으로 고로 효율 최적화
분탄 주입(PCI)은 미세 분탄 입자를 대량으로 고로(BF) 연소대(레이스웨이)에 주입하는 공정입니다. 분탄은 고로 제철에서 중요한 보조 연료입니다. PCI는 고가 야금 코크스 부분 대체로 경제적·환경적으로 유리함이 입증되었습니다. 고로 효율 대폭 개선으로 에너지 소비와 환경 배출 저감 기여.
분탄이 취관과 취구를 통해 고로 주입되면, 휘발분 방출, 가스화, 연소 반응 및 미연소 차(차콜) 형성으로 열원과 환원제 역할 수행. 현대 환경에서 분탄은 야금 코크스 부분 대체제로 고로에 광범위 사용. PCI는 고로 선철(용철) 생산 위한 성숙 기술로, 대부분 고로에 적용되며 신설 고로는 통상 PCI 설비 구비. 주입용 석탄 조성과 물성은 고로 조업 안정성·생산성, 용철 품질, 고로 가스 조성에 영향.
PCI 성능 평가 기준
현재 PCI 성능 측정 기준 다수. 첫째, 분쇄성과 취급성. 석탄 비용 외 PCI 주요 운영비는 분쇄와 고로 분배 관련. 둘째, 고로 조업 영향. 주입 석탄 품질이 용철 품질, 고로 안정성, 상부 가스 조성 영향. 주입 석탄 회분: (1) 산화 공정 저해제 역할, (2) 유해 알칼리 주 공급원, (3) 용해 에너지 소비. 셋째, 경제적 편익. 주 편익: 고가 코킹 코크스와 코크스 제조 운영비 대체. 생산성 향상 등 기타 편익도 관측되나 코크스 품질 의존.
고로 PCI 사용 주요 경제·운영 이점:
- 고가 코킹 석탄 소비 저감. 저가 연성 코킹탄 또는 열탄으로 BF 코크스 대체해 환원제 비용 절감.
- 코크스 오븐 수명 연장(코크스 소요량 감소). 많은 코크스 오븐 수명 다해 교체/유지 위해 막대 투자 필요.
- PCI 시스템 비용이 추가 코크스 오븐 배터리 비용보다 저렴. 낮은 자본비 = 낮은 감가상각비와 이자비용.
- 고로 생산성 향상(타 운영 변경 병행 시).
- 고로 조업 유연성 증대. 예: PCI로 화염 온도 조절 가능, 로 상부 부담 조정보다 열적 조건 신속 변경 가능.
- 용철 품질과 Si 함량 일관성 개선.
- 제철소 전체 배출 저감, 특히 코크스 제조 감소로 코크스 제조 배출 저감.
역사
PCI는 19세기 개발되었으나 산업용 미적용. 1960년대 초 미국 AK Steel과 중국 수강(Shougang) 성공적 구현. 당시 여러 국가 시험으로 공기 수송과 석탄 주입 기술 가용 입증되었으나, 경제성과 공정 용이성으로 유·천연가스 주입이 더 인기. 1980년대 1973년, 1979년 유가 급등으로 PCI 관심 고조, 코크스 대체 잠재력 실현. 1980년대 초 유럽·일본 석탄 주입 설비 설치, 주입률 보통 40-90kg/tHM, 코크스 대체율 약 0.9kg 코크스/kg 석탄. 이후 급속 발전, 1980년대 후반 180-200kg/tHM 성공 사례. 1990년대 PCI 기술 성숙. 야금 코크스 비용이 글로벌 수요 증가로 상승하면서 본격적 PCI 전환 발생.
PCI용 석탄
주입 기술 향상과 주입률 증가에 따라 PCI 석탄 품질 중시 측면 상대적 중요도 변화. 1970년대 말 오일 위기로 PCI 관심 재점화, 석탄을 유류 대체 경제적 연료로 고려. 연소성 중요시되어 열탄 위주 사용. 당시 열탄 쉽게 구하고 강코킹/반강코킹탄보다 훨씬 저렴.
초기 연소성 초점 후, 석탄 품질이 코크스 대체율에 미치는 영향 이해로 초점 이동. 이 기간 저휘발분(LV) 석탄이 고휘발분(HV) 석탄보다 좋은 대체율 보임 확인.
석탄 분쇄 관련, 분쇄기 4대 운전 파라미터: (1) 공급률, (2) 공기 유량, (3) 사이클론·백필터 구성 분류기 설정, (4) 분쇄 압력(롤러/볼 하중). 공급률, 분쇄 압력, 분류기 설정은 분쇄기 부하와 필요 동력 직접 영향. 공기 유량은 분류기 효율 영향으로 간접적 분쇄기 동력 영향.
석탄 분쇄 특성 통상 소수 표준 분석 시험 결과로 기술. 이 결과 기반 석탄 분쇄 거동 예측. 분쇄 거동 평가를 HGI(하드그로브 분쇄성 지수)로 단순화 경향. HGI는 석탄 분쇄성 지표, 무차원. HGI 작을수록 석탄 질감 단단하고 분쇄 어려움. 분쇄성은 분쇄기 내 석탄 분쇄 중요 요소. 제품 미분도, 동력 소비, 처리량 영향.
석탄 수분 함량 분쇄 영향. 석탄 총수분 평형 수분 수준으로 낮춰 분쇄기 내·벙커 내 취급 문제 감소 필요. 분쇄기 출구 석탄 수분 평형 수분 2/3 수준. 분쇄기 내 제거 수분량 = '입고 수분 - 2/3(평형 수분)'. 평형 수분(아역청탄 이상): '평형 수분 = 0.69 + 0.84×(공기 건조 수분) + 0.18×(공기 건조 수분)²'. 평형 수분은 석탄 등급, 마세랄 조성, 회분 함량 따라 변동.
석탄 종류와 표면 수분 분쇄 건조 요건 결정. 주어진 분쇄기 설계 건조 능력은 분쇄기 내 순환 부하 정도, 건조 분류기 반환물과 입고 습식 석탄 급속 혼합 능력, 해당 분쇄기 설계 허용 공기비와 흡입 공기 온도 의존.
PCI 공정 시스템
PCI 공정 시스템은 석탄 수령부터 취구별 분탄 주입까지 요건 충족 위한 다수 서브시스템 구성. 6개 서브시스템: (1) 원탄 저장·배출, (2) 원탄 분쇄·건조, (3) 분탄 수송·저장·주입 시스템 공급, (4) 분탄 취구별 균일 분배, (5) 분탄 연소, (6) 폭발 방지 설비. 중요 특징:
- 저장 탱크 대용량 설계로 분쇄 라인 한 개 정지 시에도 조업 조건 변경(광석 충전량 감축, 블로우다운 준비) 전까지 석탄 주입 지속 가능.
- 3개 공급 탱크: 방출 중 탱크 1, 대기 탱크 1, 감압·분탄 충전·가압 단계 탱크 1.
- 수송 파이프라인(밀상·희상 파이프라인)으로 저압력 손실 원활 수송. 저장 탱크-취구 사이 고압 파이프라인에 차단 밸브 외 가동부 없어 고가용성, 제어·유지보수 용이.
- 분쇄·저장 공정 폭발 방지 시스템: 폭발 억제기, 소화기 등 설치로 신뢰성 확보.
PCI 시스템 성공적 운전을 위해 고로 내 발생 현상 주의 필요. 중요 현상: (1) 주입 석탄 연소도 또는 미연소 석탄 미립자 코크스층 내 거동→부담 영역 가스 흐름 분포 영향, (2) 용융 석탄 회분 거동 또는 취관-취구 구역 퇴적 가능성, (3) 석탄 주입률 증가에 따른 광석/코크스 비율 증가로 부담 영역 투과성/가스 흐름 분포 영향, (4) 보시 가스 온도나 열유량 비율로 대표되는 열적 특성→로 하부 반응 영향.
취관 내 주입 랜스 위치는 중요: 주입 석탄 레이스웨이 구역 내 완전 연소 보장, 동시에 취관 단부 석탄 회분 퇴적 방지 위치여야. 전형적 PCI 공정 흐름도 그림 1.
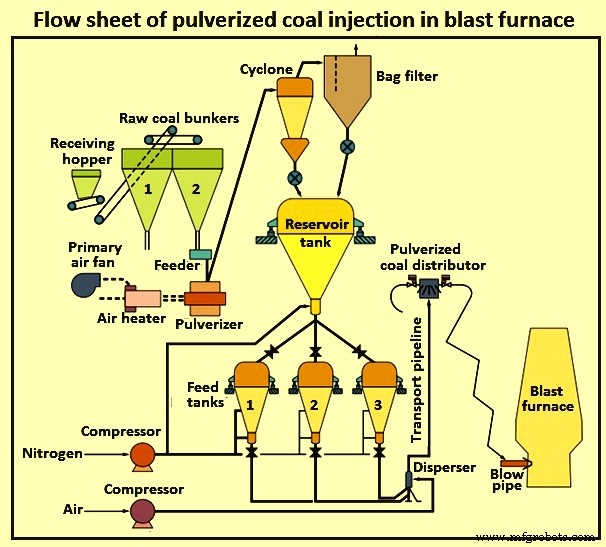
그림 1 고로 분탄 주입 전형적 흐름도
석탄 주입 공정
PCI 공정: 미세 분쇄·건조 석탄을 이송 가스(보통 질소)로 이송, 고로 분배해 각 취구로, 취관 내 랜스 통해 주입. 취관에서 산소 농축 열풍과 혼합 후 레이스웨이 공급.
원탄 수령 호퍼 입고, 선별·이물 제거 후 원탄 벙커 저장. 원탄 일회 통과 시스템으로 분쇄·건조 후 분류기 공압 이송. 분탄 철저 건조로 실트화·압축 방지. 분탄 단일 저장 탱크 퇴적, 불활성 조건 저장.
분탄 저장 탱크에서 중력 공급 탱크 공급, 배치 공정(충전, 공급, 배기, 홀딩)으로 불활성 가스 가압해 연속 분탄 흐름 제공. 분탄 유량 공급 탱크 중량 변화 함수로 불활성 가스 압력 조절. 공급 탱크 단일 밀상 흐름 믹싱 티에서 이송 가스(질소) 결합.
단일 수송관으로 석탄/가스 혼합물 고로 위치 분탄 분배기 이송(그림 2). 분배기에서 단일 흐름 자동 다중 등분류 흐름으로 분할, 파이프 통해 각 취구 이송 주입. 취구 막힘 방지 블록 검출 시스템 장착.
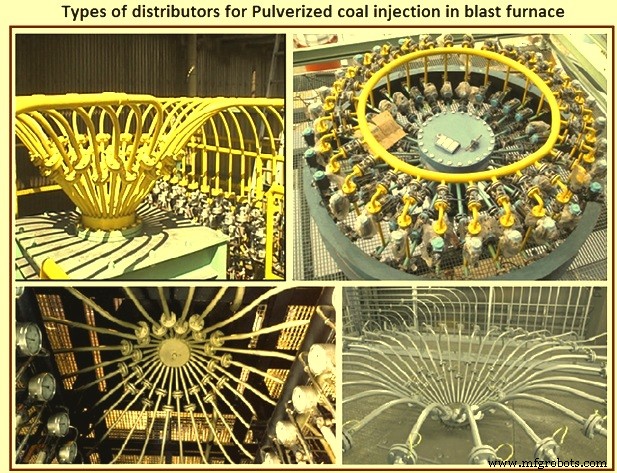
그림 2 분배기 유형
PCI 공정 주요 특징
- 폐쇄 루프 시스템에서 필터 배출 가스 일부 분쇄기 입구 재순환→불활성 조건 조성→시스템 내 산소 함량 최소화→석탄 분진 폭발 가능성 저감.
- 풍로 폐가스(필요 시 고로 가스) 석탄 건조 열원으로 활용→1차 에너지 소비 저감.
- 가스 쿨러나 응축기 없이 석탄 수분 시스템에서 효과적 제거.
- 저장 탱크 운전 중 불활성 가스 사용으로 화재·폭발 위험 저감.
- 로드셀 시스템으로 주입 석탄 총중량 정밀 제어, 설정값 충족 위해 연속 조정.
- 공급 탱크 병렬 배치로 고로 연속 석탄 흐름 보장.
- 석탄 분배 시스템 단순·효과적, 가동부 없음.
- 주입률 공급 탱크 배출구 계량 밸브 위치 변조로 제어. 시스템 총 취구 간 균등 분배 보장, 어떤 이유로 하나 이상 취구 주입 중단 시 총 주입 석탄 자동 재분배 내재 능력 보유.
- 가압 질소로 공급 탱크→수송 파이프라인 분탄 주입. 소량 추가 이송 가스로 밀상 조건 고로 이송·주입. 이 조건에서 석탄 이송 파이프라인 내 가스 kg당 40-50kg 석탄 적재 달성.
- 파이프라인 내 석탄 이송 속도 초당 몇 미터. 저속 이송으로 파이프라인 마모 감소→수명 연장. 밀상 이송 시스템 강력, 장거리 분탄 수송 가능.
- 취구 분탄 균일 분배 매우 중요. 고로 고효율 운전 위해 부담과 가스 흐름 원주 방향 균일 분배 필수. 이 의미: 취구별 주입 분탄률 최대한 균일해야. 약 1.5% 높은 분배 정밀도 요구(열풍 분배 정밀도 보통 2.5%) 분배기(그림 2)로 달성. 취구·레이스웨이 분탄 주입 개략도 그림 3.
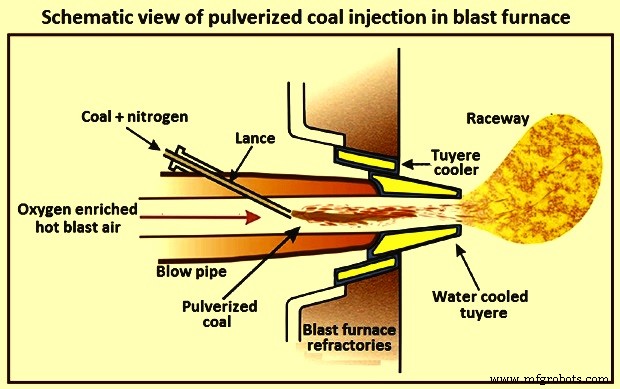
그림 3 취구·레이스웨이 분탄 주입 개략도
고로 조업과 PCI
PCI율 140kg/tHM 초과 시 고로 조업 변화 관측. 변화: (1) 코크스/광석 비율 감소, (2) 레이스웨이 크기 변화, (3) 레이스웨이 주변 코크스 투과성 감소, (4) 레이스웨이 온도 분포 변화, (5) 레이스웨이 내 코크스 기계적 열화, (6) 데드맨 온도 감소. 모든 변화 상호 의존, 주입 석탄 물성·량, 코크스 품질, 풍조건 영향.
투과성
고로 내 가스 흐름, 액체 흐름, 부담 하강은 동적→보시, 데드맨, 스택 비활성 구역 출현/소멸. 고생산성·안정 고로 고PCI율 조업 위해 필수: 각 취구 통한 일관된 석탄 흐름과 석탄 물성. 일관된 석탄 품질은 PCI 석탄 배합, 개별 취구 제어로 석탄 흐름 제어 가능. 석탄 물성 복잡한 가스·액체·고체 흐름(하부 영역, 그림 4) 영향 미치나, 안정적 흐름과 석탄 품질 달성 시 영향 유의미하지 않음. 주입 석탄 투과성 영향:
- 연소성→레이스웨이 배출 미연소 물질(차, 그을음)량 영향.
- 풍압 운동량으로 코크스에 에너지 전달→코크스 미분 생성. 미분량 코크스 품질 의존. 풍압 운동량은 취구 내 연소 정도 영향.
- 슬래그 점도→데드맨 영역 슬래그·용철 흐름, 레이스웨이 열가스 데드맨 침투→데드맨 내 슬래그 점도 추가 저하 영향.
고주입률 투과성 저하 대응 운영 변경 가능. 예: 중앙 코크스 충전으로 고로 샤프트 투과성 증대, 레이스웨이 깊이 증대로 투과성 개선·열부하 손실 저감. PCI 고로 조업 영향 그림 4.
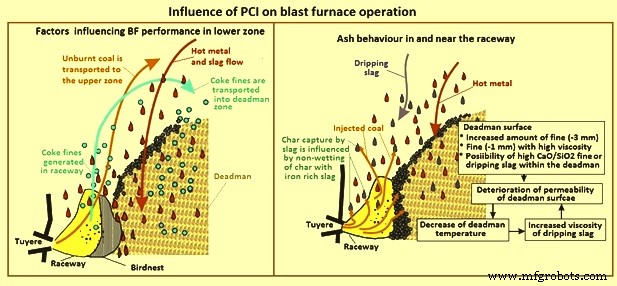
그림 4 PCI 고로 조업 영향
미연소 차 영향
저PCI율에서 레이스웨이 생성 코크스 미분 연소, 용해손실 등 하부 영역 반응으로 소비. PCI율 증가 시 고로 상부 미분 캐리오버 증가, 물리적 레이스웨이 깊이 증가, 고로 불안정성 증가 관측. 그러나 증가 탄소 캐리오버는 미세 코크스+소량 그을음+무시할 미연소 차. 미연소 차는 코크스 내마모성 증가로 유익할 수 있음. 이 거동 저반응성·고강도 코크스 한정.
차 연소성
취구 레벨 주입 석탄 연소성 주입률 증가나 석탄 휘발분 감소 시 감소 관측. 그러나 취구 700mm 위에서는 모든 석탄 연소성 95% 초과(미연소 차 용해손실 반응). 용해손실 반응 소비 안 된 미연소 차 고로 내 포집 또는 분진 배출. 최대 주입률 75% 연소 효율에서 230kg/tHM 추정.
취구·레이스웨이 내 격렬 연소 조건→높은 휘발분 방출. 저휘발분 석탄 특성 평가 시, 고가열률에서 석탄 랭크(탄소 함량) 증가에 따라 방출 휘발분/근사 휘발분(VM) 비율 유의미 증가 확인. 연소 입자 파편화 명확 증거. 레이스웨이 배출 미연소 차 흐름→하부 영역·데드맨 투과성 영향.
석탄 입자 파편화: 탈휘발분 중(1차 파편화), 차 연소 중(2차 파편화). 1차 파편화는 석탄 VM 영향. 큰 차 입자 작은 차 입자보다 훨씬 많은 플라이애시 입자 생성. 석탄 랭크도 주요 영향. 파편화 정도 랭크 증가 시 증가, 회분 부담 증가 시 감소 경향.
고로 내 급속 가열률, 고온, 농축 산소, 고랭크 PCI 석탄 모두 취구 내 1차 파편화 기여. 이 조건에서 입자 외부 표면 산소 반응/열 어닐링으로 경화되나 내부 코어 탈휘발분 완료 전→입자 폭발적 파편화 유발.
차 반응성 석탄 VM 함량 증가 시 차 형태 변화로 증가. 그러나 레이스웨이 차 연소 고온에서 화학적 반응성 의의 작음(연소율 산소 확산 속도 제한, 버아웃 타임 입자 크기·산소 농도 의존). 차 고회분 함량 연소 거동 부정적 영향. LV 석탄 연소성 HV 석탄 블렌딩으로 향상 가능: HV 석탄 점화 시간 단축, 취구 내 온도 상승.
미연소 차 회분 조성 용해손실 반응 촉매 효과 영향. 조성 따라 차 입자 내 슬래그 형성 비율 증가→차 공극 막힘→탄소 전환 지연. 차 대부분 고로 내 반응으로 소비(차 반응성 코크스 대비 현저히 높음)하나, 미연소 차가 데드맨 비활성화(가스·액체 흐름 투과성 저하) 중요한 역할 통상 믿음. 투과성 저하는 주입률 증가에 따라 연소성 감소(과잉 공기비 감소)로 증가 고려. 일부 미연소 차 낙하 슬래그 포집 가능, 포집량 철 풍부 슬래그와 차 비젖음 거동 영향.
석탄/차 파편화와 확산 제어 연소가 PCI 석탄 VM이 연소성 미미 영향인 주 이유.
고로 내 미연소 차 퇴적
미연소 차와 코크스 미분 고로 하부 영역 퇴적: 반응, 다상 흐름, 축적, 재유입 등 복합 생성 메커니즘. 고로 내 실측과 수치 해석으로 레이스웨이 형상·크기 하부 분말 축적·재유입에 따라 동적 변화 확인. 변화 약 2주기: 짧은 주기=레이스웨이 내 통상 변동, 긴 주기=분말 축적 따른 대유량 변화. 큰 가스 흐름 변화→고로 벽 근처 고가스 유속→열손실 증가·고로 벽 마모.
충전층 내 분말 축적 실험·수치 해석. 2차원 충전층(3mm 입자, 0.075mm 분말) 실험으로 분말 부담·표면 가스 유속 영향→레이스웨이 바닥·버드네스트 해당 영역 분말 축적 영향 확인. 상이한 결착대 형상 입자 축적 영향도 실험 확인. 수치 해석도 실험 데이터와 유사 축적 거동 재현. 분말 크기 데드맨 구역 축적에 유의미 영향 확인.
미세 분말(미연소 차, 미세 코크스) 영향 수치 해석: 상이 직경·밀도 미연소 차·미세 코크스→상이 흐름 패턴, 축적 영역, 반응 구역. 생성 분말 밀도 큰 입자 특히 분말 흐름 패턴 유의미 영향. 분말 입자 1mm 초과 시 상승 가스에서 침전→데드맨 강하→투과성 악화. 미연소 차 기체 흐름 따라 고로 상부 영역 선호 이송→적하 용철/가스 반응. 버드네스트 고미분 존재 증거. 미분량 코크스 품질·PCI 수준 의존. 크고 무거운 코크스 미분 기체 흐름 이탈→데드맨 축적→하부 투과성 악영향.
최근 수치 해석과 물리 시료로 데드맨 축적 미연소 차량 상대적 적고 PCI율 증가해도 증가 안 함 확인. 따라서 미연소 차 하부 로 영향·투과 저항 증가 영향 미미. 미세 코크스 퇴적이 미연소 차보다 투과성 더 큰 영향 가능성 높음.
코크스 물성 영향
고품질 소결광·코크스 필수적이라 언급되나, 고PCI율·고생산성 달성에 필수. 고PCI 조업 고로: 고강도 코크스(드럼 인덱스), 저SiO₂·저Al₂O₃ 소결광(우수 고온 환원 특성) 사용. 여러 아시아 고로 고품질 원료로 200kg/tHM 초과 PCI율 고생산성 달성.
산업 경험: 보시 코크스 크기 냉간 강도(I40) 증가 시 증가, 열간 강도(CSR) 증가 시 증가, 조대 코크스 크기 증가 시 증가, PCI율 증가 시 감소. '코러스 이뮈덴 BF' 취구 긁기 결과: I40 1포인트 → 40mm² 이상 보시 코크스 1.5% 증가. 석탄 주입률과 취구 미세 코크스량 관계 없음. 주입·I40 데이터: PCI율 약 120kg/tHM에서 최대 코크스 열화.
고PCI율 하부 영역 코크스 거동 연구: 차 우선 소비→코크스 입자 주변 CO₂ 농도 저하→코크스 표면·내부 반응층 확대. 주입 차 존재 시 코크스 내마모성 증가, 코크스 총공극량 증가. 고PCI율 내마모성 증가가 보시 코크스 크기 증가 이유 가능성.
취구 채취 코크스 시료 분석: 고PCI율에서 고온 특성(CSR, CRI) 냉간 강도보다 투과성 개선 효과 큼. CSR 약 65-70% 이상 투과성 개선 한계.
170kg/tHM 초과 PCI율 여러 고로 데이터 연구: 하스 인덱스(HI = CRI - 2.5×CSR + 100%) 97% 이상, HI-주입률 명확 관계 없음. 생산성 HI 증가 따라 증가 관측. 고PCI율 코크스 내마모성(저I10) 저항·고CSR 필요 제안.
코크스 품질 생산성 영향 연구: 글로벌 코크스 품질 지수 개발. 이 지수→고로 바닥 열변동 지시→하스·샤프트 투과성 가늠. Iglobal.coke = 0.5×[(I40 - 3.42×I10 + 100) + (CSR - 2.6×CRI + 100)]. 고로 바닥 열변동 변동 Iglobal.coke 변동으로 설명. 일부 플랜트 이 지수로 BF 운영 전략 결정: Iglobal.coke 낮으면 석탄 주입률·생산 감소. 미연소 석탄 기존 코크스 미분 추가→데드맨 투과성 저하→코크스층 안정성 저하 고려됨.
그러나 투과성 VM 함량 증가·분탄 입도 미세화 시 감소. 설명: 석탄 연소성 증가(휘발분 증가/미세 분쇄)→취구 내 연소량 증가→레이스웨이 주입 가스량 증가→풍압 운동량 증가→레이스웨이 깊이 증가·레이스웨이 코크스 열화 증가→코크스 미분 캐리오버 증가.
풍에너지 레이스웨이 형성 영향 연구: 풍에너지-레이스웨이 깊이 선형 관계. 2차원 레이스웨이 모델: 일정 코크스 크기·BF 치수에서 풍속-레이스웨이 깊이 선형. 풍압 운동량 증가로 데드맨 불안정·코크스 열화 증가 모델링. 일정 코크스 강도에서 레이스웨이 깊이 풍속 선형 증가.
다양 연구 데이터로 주입 석탄 탄소 함량 따른 풍압 운동량 변동 추정. 주입 석탄 랭크가 코크스 미분 생성 영향 시연. 전형적 고VM 석탄 저VM PCI 석탄 대비 최대 2배 코크스 미분 생성(취구 내 휘발분 연소로 풍압 운동량 증가). 조업 데이터: 약 170kg/tHM 주입률에서 레이스웨이 깊이 증가(높은 풍압 운동량) 시 투과성·생산성 증가. 레이스웨이 확장으로 데드맨 영역 축소→용철·슬래그 하강·가스 상승 영역 확대.
유럽: 냉간 코크스 강도, 일본: 열간 코크스 강도 고PCI율 플랜트 다수 코크스 품질 모니터링 파라미터 채택. 코크스 강도만으로 물리·화학 메커니즘 코크스 열화 예측 충분치 않음 증거 존재.
석탄 회분 화학이 슬래그 점도 영향
슬래그 점도 고로 생산성 영향(생산성 하부 영역 플러딩 현상 관련). 슬래그 점도 투과성·액체 플러딩 팩터 악영향. 일본 고로 취구 시료로 고생산성·고PCI율 조업에서 주입 석탄 회분 영향→낙하 슬래그 물성·레이스웨이 주변 투과성 통찰 획득.
최근 슬래그 점도 예측 연구 다수(고로 내 슬래그 흐름 거동 중요성). 한 연구: Al₂O₃-CaO-FeO-MgO-SiO₂ 시스템 완전 액체 슬래그 준화학적 점도 모델 개발, 실험 데이터-예측 전 조성 범위 우수 일치. 슬래그 조성 SiO₂-CaO-MgO-Al₂O₃ 시스템 액상선 온도 영향. 슬래그 임계 온도(점도 급변) 기술. 염기도 1.3 미만 임계 온도 약 1,340°C, 1.3 초과 약 1,380°C. MgO 함량 저하→슬래그 점도 저하, 단 슬래그 온도 주 요소.
실험실 연구: 분쇄 플럭스+코크스/석탄 회분 혼합→취구 슬래그 융점 200°C 이상 저하, 슬래그 점도 대폭 개선. 다른 연구: 미연소 차-철 계면 반응 연구. 탄소 액체 철 용해→계면 형성 회분 층 화학이 타 요인보다 영향 큼. 실리카 함량 증가→탄소 용해 지연. 일부 석탄 실리콘 기화 발생. 페라이트 철 표면 형성→탄소 용해 지연도 확인.
코크스/PCI 알칼리 중 BF 운영자 관심: Na₂O, K₂O. 고로 내 알칼리 재순환: 하부 구간 생성 알칼리 증기 상부 구간 응축. 고알칼리 부담→고로 벽 스캡(스컬) 형성→행잉·슬립 등 고로 이상. 주입 석탄 염소 함량→고로 내 알칼리 재순환 증가. 재순환 부담 슬래그량·화학 조절 가능.
고로 내 알칼리 영향 연구 결과: 슬래그 염기도 저하, 하스 온도 저하, 상부 가스 온도 상승, 저알칼리 부담 사용→알칼리 제어 중요 인자. 최적 제어: 알칼리 투입 2.0-2.5kg/tHM 제한. 알칼리-코크스 주 상호작용: 코크스 재순환 구역 통과 시 알칼리 농축→코크스 약화→파쇄 취약. 효과 정도 탄소 조직 유형 의존 가능. 코크스 레이스웨이 근처 고온 구역 통과 시 알칼리 손실.
PCI로 주입 석탄 알칼리 레이스웨이 증발→온도 강하로 데드맨 구역 응축. 알칼리 피크값 취구 코에서 약 2m. 데드맨 내 알칼리 축적→용철 하강 흐름 투과성 문제 유발. 염소·알칼리 BF 조업 영향 연구: 염소·알칼리 투입 저감→BF 투과성 개선 확인.



