코킹 석탄은 부산물 회수형 코크스 오븐 배터리에서 코크스로 전환됩니다. 코킹 공정은 분쇄된 코킹 석탄 배합을 무공기 상태에서 가열해 휘발성분을 제거하는 것입니다. 결과물인 코크스는 단단하면서도 다공성인 탄소 재료로, 고로에서 철 함유 원료 환원용으로 사용됩니다. 부산물 회수형 코크스 오븐은 코크스 오븐 가스, 황산암모늄, 타르, 오일 형태의 휘발성 화학물질도 회수합니다. 지난 30~40년간 개발된 여러 기술로 (1) 열등 석탄의 배합 사용, (2) 코킹 공정 대폭 개선, (3) 생산 야금 코크스 품질 향상, (4) 수율 개선, (5) 폐에너지 회수, (6) 배터리 배출 제어 개선이 이루어졌습니다. 주요 기술을 소개합니다.
1. 석탄 선택적 파쇄 (Selective Crushing of Coals)
석탄은 이질적 물질로, 구성 성분별 경도가 다릅니다. 채광 시 불가피한 파쇄나 코킹용 석탄 준비 파쇄 시 약한 성분은 미분 입자에, 강한 성분은 조대 입자에 집중됩니다. 이들 분율은 다른 코킹 특성을 가질 것으로 예상되어, 석탄 배합 구성 성분의 파쇄 정도를 제어하는 '선택적 파쇄' 개념이 등장했습니다. 이 기술은 석탄이 암석학적으로 이질적일 때 유용합니다.
이론적으로 타당한 이 기술은 석탄 배합 각 구성 성분의 파쇄 정도를 제어해 반응성·비반응성 성분의 균질성을 개선하는 것을 목표로 합니다. 석탄의 반응성 성분은 주로 비트리나이트로 가장 부드러운 성분이며, 광물질은 가장 단단한 성분입니다. 통상 석탄 파쇄 설비에서 전체 석탄을 함께 파쇄하면 비트리나이트가 광물질보다 상대적으로 더 미세하게 파쇄됩니다. 더 좋은 품질의 코크스 생산을 위해선 코킹 공정 중 석탄 차지 연화 시 광물질이 더 잘 동화되도록 비트리나이트보다 광물질을 더 미세하게 파쇄하는 것이 바람직합니다. 이는 일반적으로 석탄 종류별로 별도 파쇄해 달성합니다.
선택적 석탄 파쇄 시스템 구성
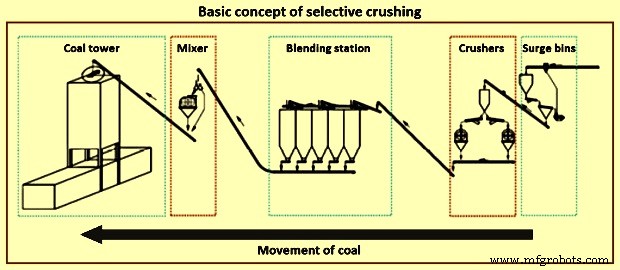
서지 빈, 파쇄 스테이션, 배합 스테이션, 석탄 믹서로 구성되며 코크스 오븐 배터리 석탄 타워까지 이송됩니다. 석탄 저장 야드에서 벨트 컨베이어로 서지 빈으로 이송돼 석탄 야드의 고유량과 파쇄 스테이션의 저유량을 완충합니다. 파쇄 스테이션에서 석탄 종류별로 개별 크러셔 설정으로 파쇄합니다. 파쇄 후 배합 스테이션으로 이송되며, 각 석탄 종류별 별도 배합 빈에 저장됩니다. 석탄 종류 수와 배합 비율에 맞춰 빈 크기와 개수가 설계됩니다.
배합 빈 하류에서 벨트 중량 피더로 각 석탄 종류를 아웃고잉 컨베이어로 공급합니다. 배합 스테이션에서 믹서로 이송되며, 업스트림 슈트에서 오일, 물, 코크스 분진 등 첨가제가 투입됩니다. 믹서에서 석탄 배합이 균질화되고, 혼합 후 석탄 타워로 공급됩니다. 석탄 수분 측정은 석탄 타워로 가는 벨트 컨베이어 끝단 업스트림에서 수행됩니다. 선택적 파쇄 기본 개념은 그림 1과 같습니다.
그림 1: 선택적 파쇄 기본 개념
선택적 석탄 파쇄 개념에서 석탄 크러셔 설정은 석탄 종류별 사전 설정에 따라 자동 변경됩니다. 이로써 석탄 배합 조성을 고려한 각 석탄 종류의 최적 입도 달성과 석탄 특성 변화 실시간 대응이 가능합니다. 예: 코킹 능력이 약한 석탄은 더 큰 평균 입도로 파쇄해 낮은 비표면적 확보, 다량 불활성물 함유 연질 코킹 석탄은 배합 조성 대비 더 낮은 평균 입도로 분쇄. 배합 파쇄보다 석탄 배합이 더 균질화되고, 불활성물과 반응성 성분이 특정 입도 분율에 집중되지 않고 균일 분포해 코크스의 취약 지점 감소와 불균일 분포 불활성물로 인한 수축 차이 방지 효과가 있습니다.
2. 크러셔 전 사전 선별 (Pre-screening before Crushers)
석탄이 파쇄 스테이션으로 가기 전 사전 선별하는 추가 공정 단계가 권장됩니다. 대부분 원료 석탄은 30~50%가 3㎜ 미만 입도로 추가 파쇄 불필요합니다. 이 입도를 크러셔 전 제거하면 크러셔 용량을 크게 줄일 수 있고, 미세 입자 비율을 더 효과적으로 제어할 수 있습니다.
미분 석탄 분리는 공기 분류기나 플립플롭 스크린으로 수행합니다. 이 설비 추가 투자는 크러셔 용량 감소로 부분 상쇄됩니다.
미세 입자 감소로 석탄 배합 평균 입도가 효과적으로 줄어 벌크 밀도가 증가하고 코크스 오븐 생산성에 긍정적 영향을 줍니다. 또한 비표면적 감소로 석탄 배합 코킹 특성이 개선돼 저급 코킹 석탄 배합 비율을 높일 수 있습니다.
3. 오일 첨가 (Oil Addition)
0.1~0.5% 소량의 오일 첨가로 석탄 벌크 밀도 조절이 가능하며, 코크스 특성에 긍정적 효과가 있습니다. 0.5㎜ 미만 입자 증가로 인한 벌크 밀도 저하 보완 시 오일 첨가로 석탄 가스 압력이 동시 상승하지 않음이 확인되었습니다. 입도 분포 일정 조건에서 오일 첨가는 석탄 가스 압력을 오히려 약간 낮춥니다. 또한 다수 시험 운전에서 충전 시 챔버 내 유동 특성 개선이 확인되어, 일정한 석탄 라인으로 챔버 내 더 균일한 석탄 분포가 가능하고 캐리오버 감소, 유출 석탄 감소, 챔버 전체 균일 탄화 달성. 열소비 최적화와 석탄 위 가스 집진 공간 과열 방지로 850℃ 이상에서 일어나는 크래킹 반응에 의한 탄소 생성을 억제합니다.
4. 석탄 수분 제어 (Coal Moisture Control)
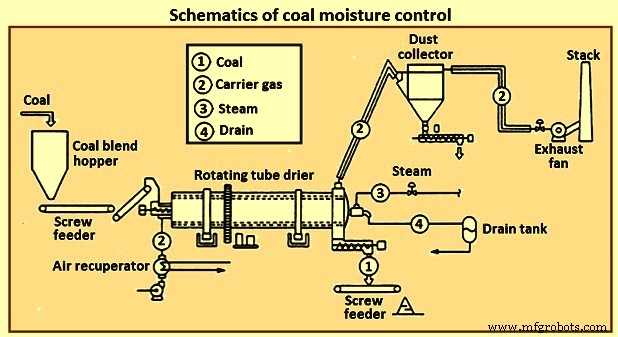
석탄을 일정 수분 수준으로 건조하는 석탄 수분 제어는 이제 일반적입니다. 일정 수분 수준은 코크스 오븐 배터리 안정 운전을 보장합니다. 건조는 배합 스테이션 후단에 배치된 회전관 건조기나 유동층 건조기로 수행하며, 코크스 오븐 가스 폐열을 이용해 코크스 제조용 석탄을 건조합니다.
코크스 오븐 충전용 석탄 배합 수분은 통상 8~10% 범위입니다. 석탄 배합 건조로 수분을 약 6% 수준으로 낮추면 코크스 오븐 연료 소비가 줄어듭니다. 코크스는 코크스 오븐 가스 열량, 저압 증기, 기타 폐열원으로 건조합니다. 석탄 수분 제어 개략 흐름도는 그림 2와 같습니다.
그림 2: 석탄 수분 제어 개략도
석탄 수분 제어 효과
연료 절약: 톤당 약 71,700 kcal
코크스 품질 개선: 1.7%
코크스 생산량 증대: 약 10%
코킹 시간 단축
수질 오염 감소
아직 실현되지 않은 또 다른 유리한 대안은, 크러셔 스테이션 전단에서 공기 분류기로 석탄 미분 제거와 공기 흐름으로 석탄 예비 건조를 한 공정 스테이션에서 결합하는 것입니다. 이 시스템은 사전 선별과 예비 건조 장점을 한 공정에서 구현합니다. 기본 필요 설비는 시장에 나와 있으나, 석탄 처리 플랜트에서 복합 적용이 아직 실용화되지 않았습니다.
5. 스탬프 충전 (Stamp Charging of Coal)
고로 분말탄 주입 보편화로 고품질 코크스 요구가 늘고, 코킹 석탄 가격 상승과 변동성, 가용성 문제로 저가 석탄 배합 투입이 필수적이 되었습니다. 이로 인해 고휘발도 불량 코킹 석탄용으로 개발된 스탬프 충전 기술이 도입되었습니다.
차지 준비 기술은 금속 박스에서 석탄 배합으로 케이크를 만든 후 코크스 오븐에 충전하는 것입니다. 더 높은 충전 밀도는 통상 충전 대비 더 좋은 코크스 품질을 의미하므로, 상황에 따라 더 좋은 코크스 품질 달성 또는 약코킹 석탄 배합 투입이 가능합니다.
스탬핑으로 충전 벌크 밀도가 30~35% 증가해 약 1,150kg/㎥에 도달합니다. 안정적 케이크를 위해 90% 이상 -3㎜, 40~50% -0.5㎜ 이하 파쇄 필요. 스탬프 충전으로 저등급, 약코킹, 고휘발도 석탄을 약 20%까지 사용 가능하나, 고밀도 압축으로 벽압 증가 문제가 있을 수 있어 고휘발도/저휘발도 석탄 최적 균형으로 배합을 신중히 선택해야 합니다.
스탬프 충전 공정 역사와 발전
스탬프 충전 공정은 20세기 초부터 사용되었습니다. 100년 전 실레지아와 폴란드에서 탄생. 초기 플랜트에서는 스탬핑 스테이션이 두 배터리 사이 공간에 위치했고, 짚을 케이크 강도 보조제로 사용했습니다. 짚을 바인더로 쓰고 특수 설계된 차저카/램으로 후방에서 오븐에 차지 적재. 스탬프 충전으로 만든 코크스는 타 방법보다 밀도가 높고 입자가 커서 강도가 중요한 주물용 제선에 더 적합했습니다. 또 다른 장점은 더 넓은 범위의 석탄 사용이 가능하고 휘발도와 코킹 특성 한계가 크게 확대된 점이었습니다.
현대 공정 개발은 독일 푀르스텐하우젠 코크스 플랜트, 푤를링겐에서 고휘발도 석탄 사용에 초점 맞춰 진행되었습니다. 1978년 집중 연구개발 끝에 첫 6m 높이 케이크 생산에 성공해 이 기술의 경제적 구현 병목 현상을 해소했습니다. 이 규모 첫 플랜트는 1984년 독일에서 가동되었습니다. 통상 슬롯 오븐과 비회수/열회수 오븐 모두 이 기술을 사용합니다.
기술 원리
기본적으로 오븐 외부에서 기계적 스탬핑으로 미세 파쇄된 석탄으로 안정적 석탄 케이크를 형성해 탄화용으로 충전합니다. 스탬프 충전에서는 석탄 차지를 케이크로 물리적으로 스탬핑해 충전 벌크 밀도를 높입니다. 오븐과 거의 비슷한 크기의 케이크를 오븐에 삽입합니다. 스탬핑은 낙하 해머를 사용하는 스탬핑-충전-푸싱 머신에서 수행됩니다.
스탬핑 설비는 전용 건물이나 충전/푸싱 머신에 설치됩니다. 스탬핑 공정은 정해진 입도, 수분 함량의 석탄 배합을 강철 박스에 연속 층으로 넣고 기계적으로 다지는 방식입니다. 수직/수평 적용 가능하며, 진동을 가해 입자 정착을 도울 수 있습니다. 수평 박스에 석탄 배합을 3등분 층으로 채우고, 케이크 전체 표면을 덮는 낙하 해머 플레이트로 층당 2분간 압축·진동 가해 박스에서 오븐으로 이송을 지원합니다. 이 경우 통상 스탬핑만큼 미세 입도가 필요하지 않다는 의견도 있습니다.
두 가지 측면을 고려해야 합니다. (1) 밀도화, (2) 기계적 특성. 밀도화는 코킹 공정에 필요합니다. 케이크가 더 조밀할수록 냉간 기계적 강도와 고온 거동 측면에서 코크스 품질이 좋아집니다. 기계적 특성은 케이크를 코크스 오븐으로 이송·충전하기에 충분해야 합니다.
밀도화 시작 시 스탬핑 머신 응력에 석탄 입자가 항복해 간극을 작은 입자가 채웁니다. 표면 수분이 내부 마찰을 줄여 입자 재배열을 돕습니다. 추가 변형 시 입자 탄소성 변형으로 일부 입자 파쇄와 작은 기공에 파편 충진 발생. 기공 부피 감소와 기공 수분 포화도 상승으로 댐핑 효과 발생.
모세관 수분이 밀도화 공정 자체에 미치는 영향 외에도, 압축체 기계적 특성도 표면수가 액체 다리 형성으로 접착력 역할을 해 결정됩니다. 공정 공학 체계에서 스탬프 케이크는 소위 '습식 응집체'로, 모세관 기공계 내 액체 다리에서 기인한 접착력으로 특징지어집니다.
케이크 밀도는 1,100~1,150kg/㎥ 목표로, 석탄 배합 수분·입도와 압축 에너지에 따라 달라집니다. 석탄 기계적 특성도 영향. 습윤 밀도는 수분 6~13% 증가 시 지속 상승. 더 높은 수분에서는 가해지는 에너지가 케이크에서 물 배출에 사용됩니다. 일반적으로 케이크 이송·충전에 필요한 강도 달성을 위한 석탄 배합 중요 변수는 수분과 입도이며, 운전 변수는 가해지는 압축 에너지, 관련 기계적 특성은 압축 강도와 전단 강도입니다.
케이크 충전 기술과 배출 제어
코크스 오븐 설계(수직 슬롯 오븐 또는 수평 비회수/열회수 오븐)에 따라 케이크 충전 기술이 다릅니다. 수직 코크스 오븐에서는 푸셔 측 도어로 케이크 충전. 이 절차는 고배출 유발. 배출 저감을 위해 충전 중 여러 시스템 실험, 특히 실링 프레임 활용. 하지만 배출 제어 시스템은 배출을 부분만 줄일 뿐 완전히 제거 못함. 최근 신규 배터리에서 충전 공정 배출 저감 위해 채택한 해결책은 충전 단계 중 집진 메인에 강한 음압(마이너스 400Pa) 생성. 코킹 공정 중 충전 없으면 집진 메인을 공칭 음압으로 설정. 푸싱 공정 시작 전 더 높은 음압 설정점으로 전환.
통상 석탄 배합 사양은 25~32% 휘발분(회분 없는 건조 기준), 자유 팽창 지수 3 이상. 하지만 플랜트별 석탄 가용성과 비용에 따라 사양 변경. 일부 플랜트에서는 석유 코크스와 코크스 미분 포함.
스탬프 충전 장점
높은 벌크 밀도로 처리량 8~10% 증가
탄화 중 개별 석탄 입자 밀착 포장으로 코크스 강도(Micum, CSR 값) 향상. 생산 코크스가 더 조밀하고, 작고, 균일한 크기
6. 대형 챔버 탑 충전 코크스 오븐 (Large Chamber Top Charged Coke Ovens)
대형 챔버 코크스 오븐은 높이 7.6m입니다. 대형 챔버 코크스 오븐 배터리 단지는 코크스 제조 플랜트의 최첨단 통합 기술입니다. 표 1은 연간 코크스 생산량 190만 톤 기준 대형 챔버 탑 충전 코크스 오븐 배터리와 6.25m 높이 코크스 오븐 배터리 비교표입니다.
표 1: 대형 챔버 코크스 오븐과 6.25m 코크스 오븐 비교
항목
단위
대형 챔버 코크스 오븐
6.25m 높이 코크스 오븐
연간 생산량
톤
1,900,000
1,900,000
오븐 높이
m
7.6
6.25
오븐 폭
mm
550
410
오븐 체적
㎥
약 79
약 40
배터리 수
개
2
4
오븐 수
개
118
160
일일 푸싱 횟수
회
116
226
코크스 오븐 도어
개
236
320
충전 뚜껑
개
472
640
스탠드 파이프 뚜껑
개
118
160
운전 머신 세트
세트
31
2
배터리 수명 비교
코킹 시간
시간
24.5
17
오븐당 일일 푸싱 횟수
회
0.98
1.41
오븐당 연간 푸싱 횟수
회
358
515
예상 배터리 수명(오븐당 16,000 푸싱 기준)
년
44.6
31
대형 챔버 코크스 오븐 배터리의 일일 푸싱 횟수 감소로 6.25m 오븐의 2세트 대신 1세트 운전 머신만 가동하면 되어 (1) 코크스 오븐 머신 투자비, (2) 운전비 측면에서 유리합니다. 표 1은 오븐당 평생 수행 가능한 평균 푸싱 횟수 고려 시 예상 수명이 크게 늘어남을 보여줍니다.
각 가열벽은 38개 가열 플루로 구성되며, (1) 저NOx 생성을 위한 부분 배가스 재순환 트윈 플루, (2) 적절한 수직 온도 분포 유지와 NOx 생성 최소화를 위한 3단계 계단식 공기 유입구, (3) 재생기 하부에 설치된 조절판으로 가스·공기 유량 쉽게 조절 가능 구조를 가집니다.
코크스 오븐 배터리 충전 배출 제어에 효과적입니다. 이 시스템에서 부산물인 암모니아수를 약 35~40kg/㎠로 가압해 충전 시 거스넥에 설치된 특수 노즐로 분사합니다. 이로써 오븐 내 충분한 흡입력을 생성해 오염 물질의 대기로 방출을 차단합니다. 시스템은 고압 다단 부스터 펌프, 강관 배관, 특수 설계 분사 노즐, 적절한 밸브, 제어 계기로 구성. 이 시스템 배출 제어로 공정 증기량 절약과 원료 가스 수율 증대 효과가 있습니다.
8. 코크스 건식 소화 (Coke Dry Quenching - CDQ)
전통적 습식 소화의 대안으로, 코크스 오븐 배터리 코크스 생산 시 에너지 절약 공정입니다. 코크스 건식 소화 플랜트는 코크스 건식 냉각 플랜트라고도 합니다. 통상 코크스 습식 소화 공정에서는 오븐에서 푸싱된 적열 코크스에 물을 분사해 냉각합니다. 냉각수는 기화돼 대기로 방출됩니다. 이 통상 시스템의 문제는 적열 코크스 열에너지가 미사용 증기로 기화·방출돼 에너지 손실이 발생한다는 점입니다. 또 다른 단점은 습식 소화 공정이 공기 중 코크스 분진을 발생시켜 높은 이산화탄소 배출과 열에너지 손실과 연관된다는 점입니다.
코크스 습식 소화 공정으로 런오브오븐 코크스 냉각 시 고온 코크스 현열이 대기로 소산돼 손실됩니다. 또한 공기 중 배출물(코크스 톤당 0.5톤 증기, 페놀·시안화물·황화물·분진 함유)과 다량 물(코크스 톤당 약 0.6㎥)이 필요하며, 물 속 오염물질도 환경으로 배출됩니다.
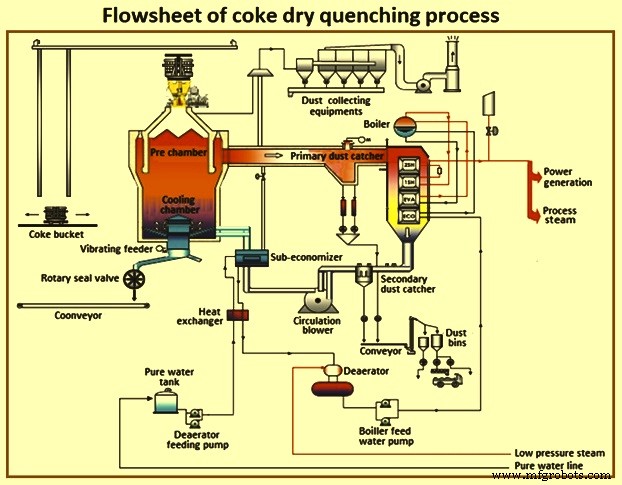
코크스 건식 소화 플랜트에서는 적열 코크스를 특수 설계된 내화물 라이닝 강철 냉각 챔버에서 밀폐 회로로 역류 순환하는 불활성 기체 매체로 냉각합니다. 회로는 냉각 챔버, 집진 챔버, 폐열 보일러, 분진 사이클론, 밀 팬, 송풍 장치, 순환 덕트로 구성. 적열 코크스 열에너지가 폐열 보일러에서 회수돼 증기로 활용되어 에너지 절약과 코크스 입자 배출 감소 달성. 표 2는 두 공정 생산 코크스 대표 특성 비교입니다.
표 2: 두 공정 생산 코크스 대표 특성 비교
번호
파라미터
단위
코크스 습식 소화
코크스 건식 소화
1
수분 함량
%
2-5
0.1-0.3
2
회분 함량
%
11.35
11.39
3
휘발분
%
0.5
0.41
4
평균 입도
mm
65
55
5
코크스 브리즈 비율(-15mm 컷 후)
%
10
13
6
다공도
%
49
48
7
드럼 인덱스
%
83.5
85
8
반응 후 코크스 강도(CSR)
%
58
60
푸싱 후 고온 코크스는 바닥 개방 버킷에 담겨 소화차로 코크스 건식 소화 플랜트로 이송됩니다. 이 버킷은 CDQ 플랜트에서 호이스팅/충전 장치로 CDQ 챔버 상부로 들어올려지고, 충전 장치로 예비 챔버에 적열 코크스 방출. 고온 코크스(약 1,000~1,100℃)가 챔버에서 순환 가스로 냉각됩니다. 챔버에서 순환 가스는 코크스 이동과 역류, 즉 순환 가스는 상향 이동, 코크스는 중력으로 하향 이동.
연속 운전 CDQ 플랜트 순환 가스는 주로 질소와 소량의 이산화탄소, 일산화탄소, 수소 혼합 기체입니다. 고온 코크스가 챔버에서 하강하며 냉각 챔버 하부 구역에서 불어오는 순환 가스로 200℃ 미만으로 냉각돼 챔버 하부 방출 설비로 배출. 코크스 챔버 통과 시간은 약 5~6시간.
고온 순환 가스(약 800~850℃)가 냉각 챔버에서 열교환 후 1차 집진기 통과해 보일러로 공급. 보일러에서 열교환 후 순환 가스 약 180℃로 냉각. 보일러에서 생성된 증기는 범용 공정 증기로 쓰거나 과열 고압 증기로 변환해 터빈 발전기로 발전용.
순환 가스가 2차 집진기 통과해 가스 순환 블로어로 압력 상승, 질소 가스 첨가로 조성 보정 후 CDQ 챔버 하단으로 주입. 필요시 서브 이코노마이저 설치로 순환 가스 온도를 약 130℃로 낮춰 냉각 챔버 냉각 효율 개선.
보조 설비로 챔버에서 코크스 컷오프 장치, 순환 불활성 가스 분진 제거 시스템, 순환 블로어 전 2차 집진기 포함. 코크스 건식 소화 공정 흐름도는 그림 3과 같습니다.
그림 3: 건식 소화 공정 흐름도
코크스 건식 소화 공정에서는 적열 코크스가 밀폐 시스템에서 순환 가스로 냉각돼 공기 중 코크스 분진 방출을 방지합니다. 통상 습식 소화에서 손실되는 적열 코크스 열에너지가 건식 소화에서 회수돼 증기로 재사용됩니다. 이 기술은 화석 연료 사용 감소와 이산화탄소 배출 저감으로 지구온난화 방지에 기여합니다. 요즘 CDQ 플랜트는 효율적 에너지 회수와 환경 오염 저감 특성으로 세계적 주목을 받으며, 이산화탄소에 의한 지구온난화와 대기 오염 같은 환경 문제 대책 필수 설비로 여겨집니다. 기존 CDQ 공정 운전 기반 에너지 절약 계산 연구에서 석탄 탄화 중 발생 폐열 85%가 CDQ 공정으로 회수됨이 확인되었습니다.
건식 소화는 코크스 강도도 개선합니다. 기타 장점으로 온실가스(GHG) 배출 감소와 물 효율 개선.
9. 최신 누출 방지 도어 (Modern Leak Proof Doors)
코크스 오븐 배터리 누출 도어는 항상 주요 오염원입니다. 오븐 도어 설계는 루티드 도어에서 현세대 자기 조절 제로 누출 도어로 진화했습니다. 누출 방지 도어 주요 특징: (1) 도어 본체와 벽돌 리테이너 사이에 나이프 에지가 있는 얇은 스테인리스 다이어프램 씰링 프레임 내장, (2) 나이프 에지 스프링 하중 자기 밀봉 조절, (3) 도어 본체 공랭식 냉각 장치, (4) 오븐 내 가스 순환 용이 대형 가스 캐널.
10. 육상 푸싱 배출 제어 시스템 (Land Based Pushing Emission Control System)
적열 코크스 푸싱 시 발생 배출물은 대량 코크스 분진 포함(코크스 오븐 총 오염물질 약 11%). 육상 푸싱 제어 시스템으로 이 오염 완화. 구성: (1) 코크스 가이드카에 고정돼 코크스 가이드와 함께 이동하는 대형 흡입 후드, 연기를 코크스 측 집진 덕트로 유도, (2) 집진 덕트, (3) 연기 정화 설비. 대량의 돌발 고온 연기가 코크스 가이드카 설치 대형 가스 흡입 후드 아래 포집돼 타 설비 통해 집진 덕트로 유입. 펄스 덕트 집진기 정화와 축열 냉각 후 대기 방출. 시스템은 PLC(프로그래머블 로직 컨트롤러)로 제어.
11. 자동화 및 공정 제어 시스템
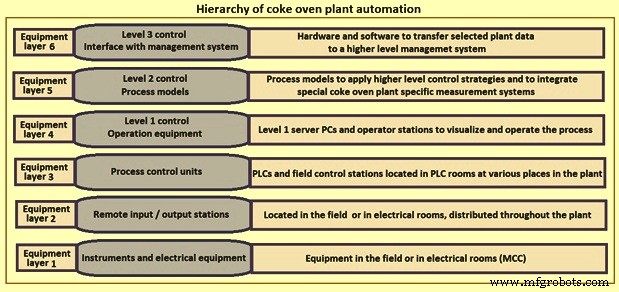
코크스 오븐 자동화는 레벨 0(필드 레벨)부터 레벨 3(경영 레벨)까지 고전적 계층 구조. 코크스 오븐 플랜트 자동화 설계는 통상 6대 기본 설비 계층으로 구분. 그림 4는 코크스 오븐 플랜트 자동화 시스템 계층도를 보여줍니다.
그림 4: 코크스 오븐 플랜트 자동화 계층도
전기 설비, 제어 요소, 계측기는 표준 4-20mA, 24V DC 인터페이스로 이중화 원격 I/O 장치에 연결. 지능형 서브시스템은 프로피버스나 모드버스로 결합. 모든 자동화 설비는 플랜트 전 관련 설비 위치 통과 광섬유 플랜트 네트워크로 연결. 모든 데이터 이 네트워크로 수집·분배되며, 패치 패널/스위치 물리적 연결과 네트워크 관리 시스템 논리적 연결로 데이터 소스와 타겟 유연 연결. 이 네트워크로 모든 시스템 간 통신 가능.
코크스 오븐 플랜트 구역에서 프로세스 제어 레벨에 통합 '분산 제어 시스템'(DCS) 사용. 코크스 오븐 플랜트 다수 애플리케이션은 시퀀스 제어 기능으로 PLC 수행이 최적.
코크스 오븐 배터리 가열과 머신 자동화 및 공정 제어는 레벨 1 자동화 시스템에서 수집된 처리 데이터 기반 다양한 공정 모델 계산 수행하는 레벨 2 제어 시스템으로 달성. 레벨 2 제어 시스템은 코크스 오븐 운전자에게 진보적, 정확하고 사용하기 쉬운 지원 도구 제공해 플랜트 운영·환경 성능 개선에 성공적 활용 가능.
자동화 및 공정 제어 시스템 이점: 연료 가스 소비 감소로 에너지 소비 저감, 코크스 오븐 배터리 상태·운전 안정화, 일관된 코크스 품질, 배출 감소, 배터리 수명 연장, 운영·유지보수 데이터 보고·분석 용이.