강 테밍 레들(Steel Teeming Ladle) 및 내화물 라이닝: 현대 제강 효율성 증대
강 테밍 레들(Steel Teeming Ladle, STL)과 내화물 라이닝
강 테밍 레들(STL)은 제강로에서 주조 설비로 용강을 담아 수송하기 위해 제철소에 필요합니다. 요즘 STL은 레들이 단순히 제강로에서 잉곳 금형으로 용강을 수송하던 과거 제강 공장보다 훨씬 더 복잡한 방식으로 사용됩니다.
STL에서 수행되는 기타 기능: 온도 제어, 탈산, 침탄제 및 페로알로이 첨가, 개재물 부상. 최근 다양한 등급 강재에 대한 엄격한 사양 수요가 크게 증가. 이 강들은 2차 정련 공정으로 생산. STL 라이닝은 2차 정련 공정과 관련된 점점 더 가혹한 사용 조건 견뎌야 함. 가혹 조건: 더 긴 보유 시간, 더 높은 용강 온도, 아크/화학 가열. 불활성 가스 린싱(rinsing) 및 용강 탈가스, 합금화, 합성 슬래그 사용도 라이닝 마모 가속. 이러한 활동으로 STL 내화물 품질 수요 크게 증가.
현재 제강 공장에서 STL은 스키밍(skimming), 린싱, 재가열, 탈가스 공정 이동 구성품으로 기능. 이 공장에서 주어진 히트(heat) 노출 시간은 과거 잉곳 테밍 필요 시간 대비 2~5배 확대.
열 보존과 레들 설계
STL은 수송 중 및 각종 공정 단계 중 열 손실 최소화로 열 보존도 필요. 이 관련, 최초 히트 전 레들 적절 예열과 후속 히트에서 레들 사이클링으로 열 손실 최소화 방식 개선 크게 진전.
STL은 내열성과 강도 갖도록 설계. 또한 레들 단열 필요. 적절한 단열로 STL 내 용강 적정 온도 유지.
STL 내화물 라이닝 수명은 안전 이유와 공정 지연 방지 위해 예측 가능하고 재현 가능해야 함. STL은 라이닝 정비 위해 순환에서 자주 제거. 이는 강 생산용 레들 적정 공급 영향. 또한 STL 내화물 비용 상당하며 사용済 라이닝 폐기 비용도 상당.
최적 내화물 라이닝 선택은 STL 순환 사이클, 2차 제강 공정, 강 품질, 레들 가용성, 신규 내화물 개발, 공장 물류, 조강 톤당 내화물 비용 등 여러 요인 의존.
레들 순환 사이클(Ladle Circulation Cycle)
레들 턴어라운드 시간(turnaround time)은 1회 순환 사이클 완료 필요 시간으로 제강 공장 원활 운영 중요. 보통 한 강 탭핑에서 다음 강 탭핑까지 레들에서 수 시간 소요. 레들 턴어라운드 시간이 순환 투입 필요 레들 수 결정. 레들 순환 사이클은 다음 단계 포함.
- STL 검사 및 정비: STL은 약 1,600~1,650°C 용강 장시간 보유 필요. 고온과 STL 필요 공정으로 라이닝 마모 발생. 따라서 STL 양호 상태 유지 위해 지속적 검사 정비 필요. 히트 간 STL 가공으로 레들 슬래그 제거, 레들 웰(well) 청소, 슬라이드 게이트 검사 수리, 레들 웰 샌딩(sanding) 수행.
- 레들 예열: 검사 정비 후 STL 바람직한 값으로 레들 내부 온도 올리기 위해 예열. 검사 정비 후 레들 내부 온도 이미 원하는 수준이면 이 단계 생략 가능.
- 용강 탭핑: 1차 제강 공정 용강 STL 탭핑. 탭핑 시 2차 정련 공정 위해 STL 충분한 프리보드(freeboard) 확보 주의.
- 레들 수송: 용강 든 STL 보통 트랜스퍼 카(transfer car)로 2차 정련 공정 수송. 이 단계 용강 든 레들 대기 피하여 온도 손실 제어.
- 2차 정련 공정: STL 내 용강 강종 요구사항 따라 각종 처리. 이 단계 용강 화학 조성 및 온도 조정. 린싱으로 성층화 감소, 강 균질화.
- 연속 주조: 2차 제강 공정 후 STL 용강 표면 레들 커버 화합물 덮어 복사 열손실 감소, 레들 커버도 열손실 감소 위해 사용. STL 연속 주조(CC) 머신 레들 터렛으로 이송 용강 주조. CC 조업 후 잔여 용강과 슬래그 덤핑 레들에 버림, STL 레들 검사 정비 구역 이송.
레들 사이클은 그림 1에 표시.
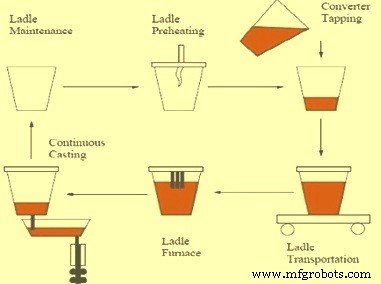 그림 1 레들 사이클
STL 예열과 커버 장치는 최근 수년간 크게 개선되었으며, 여러 유형 예열기(레들 수평/수직) 사용 가능. 적절한 레들 예열과 사이클링 여러 이점: 열충격 최소화로 내화물 수명 연장. STL 신속 사이클링 실제 능력과 예열기 최대 효율 활용은 공장 레이아웃과 레들 이송 능력에 따라 작업 간 크게 다를 수 있음.
제강은 복잡하고 어려운 공정이며 내화물 유형과 선정은 단순 작업 아님. 내화물 선정 자체는 종종 타협, 보통 원하는 특성(물리적, 화학적, 열적) 모두 한 소재에 담기 불가능. 한 특성 얻으면 다른 특성 손해. STL 내화물 라이닝은 처리 중 어느 단계에서 라이닝으로부터 산소 픽업 시 강 품질 영향 가능. 비결합 형태 SiO₂ 함유 라이닝 현대 레들 문제 야기 가능.
최근 비선형 내화물 물성과 과도 온도 체제 이용 유한요소해석(FEA)이 STL 내 내화물 거동 연구에 활용. 고도로 복잡하지만, 연구 본질적으로 레들 내화물 적정 압축도 모든 사용 단계 유지 노력. 과도 압축력은 레들 평탄부 등 영역 내화물 균열/버클링 야기. 바람직보다 낮은 압축 응력은 조인트/갭 형성, 용강 또는 슬래그 침투 허용 가능.
내화물 물성 조정으로 STL 내 적정 거동 제공 가능. 내화물 팽창 증가 또는 감소시켜 더 바람직한 수준 맞추기 위해 특정 내화물 사용 필요. 레들 유한요소해석은 STL 내 내화물 서비스 개선 행동에 가치 있는 지침 제공.
STL 내화물은 유형과 두께 면에서 존(zone)화되어 최소 비용으로 최대 서비스 제공. 라이닝은 레들 용량과 중량 요구사항 충족 위해 상대적으로 얇음. 일반적으로 작업 라이닝 두께: 배럴(barrel) 150~225mm, 바닥(bottom) 225~300mm. 안전 라이닝 두께 50~150mm 변동 가능.
라이닝용 일반적인 내화물: 돌로마이트 벽돌, 마그네시아 크롬 벽돌, 마그네시아 카본 벽돌, 고알루미나 벽돌, 알루미늄 카본 벽돌, 고알루미나 캐스터블. 내화물 시공 유형은 운전 조건과 STL 신속 사이클링 능력에 따라 크게 다름. 고알루미나 내화물은 슬래그 라인(slag line) 제외 STL 대부분 영역 적합.
안전 라이닝은 제한적 시간 철/슬래그 보유 기능 하지만 본질적으로 쉘 단열 제공. 다성분 안전 라이닝으로 쉘 온도 추가 저감 가능. 일부 플랜트 고강도 단열 벽돌 복합체 100mm 두께 안전 라이닝으로 강 쉘 온도 저감 사용.
슬래그 라인 강 쉘 고온은 주로 슬래그 라인 작업 라이닝 벽돌 높은 열전도도 때문. 일반적으로 소수 STL만 안전 라이닝 일부로 진정한 단열재 사용. 안전 라이닝 수명 단축 및/또는 강철 침투 및 돌출 사고 위험 증가 때문.
STL 특정 내화물 시공은 대부분 제강 공장에서 지속 변화. STL 각 영역 내화물 선정에 중요 여러 요인과 내화물 물성 있음. 일부 아래 설명.
영향 구역(Impact Zone) 마모
초기 탭핑 기간 고운동량 강 스트림이 레들 바닥(일부 경우 하부 측벽) 타격 시 영향 구역 마모 발생. 이 마모 심각도는 공장 특이적, 추가 두께 또는 품질 내화물 사용 필요. 일반적으로 스트림 영향용 내화물 고온 강도 기반 최대 침식 저항성 가지도록 선정.
바닥 및 하부 배럴 영역
STL 바닥과 하부 배럴 영역 마모는 린싱 또는 재가열 중 침식, 히트 간 데스컬링(deskulling) 중 물리적 손상 발생. 일부 경우 CC 머신 강 차단 후 슬래그 덤핑 사이 이 영역 잔류 슬래그로 슬래그 침식 문제 야기. 일반적으로 이 영역 슬래그 침식은 추가 내화물 두께 공급 위해 존화 외 충분치 않음. 두개골(skull) 제거 손상 가끔 바닥 수리 필요할 정도로 심각.
배럴 영역
배럴 영역은 일반적으로 STL 최소 심각 마모 영역으로 품질과/또는 두께 존화 가능.
레들 슬래그 라인(Ladle Slag Line) - 최대 마모 영역
많은 STL에서 가장 심각한 마모 영역은 레들 슬래그 라인으로 내화물 심각한 부식 노출. 조우 슬래그 다양: 제강로에서 이월된 고산화철(FeO) 슬래그, 부분 슬래그 스키밍 후 인공 슬래그, 린싱 또는 주입 등 특정 야금 목적 첨가/형성 슬래그, 탈가스 중 형성/순환 슬래그. 다른 유형 슬래그 보통 염기성, STL 슬래그 라인에 염기성 내화물 필요.
아크 재가열로 레들 슬래그 과열 제어 및 강 온도 추가 시 내화물 부식 효과 특히 심각. 슬래그 온도 강 온도 대비 40~150°C 높을 것 예상. 이 온도에서 슬래그 침식율 2~5배 증가. 슬래그 염기도, Al₂O₃ 함량 제어, MgO 슬래그 첨가로 슬래그 침식 감소 가능. MgO 첨가 조성 제어 슬래그와 일관된 슬래그 린싱으로 슬래그 과열 제어 통해 아크 재가열 중 침식량 상당한 제어 가능. 슬래그 라인용 돌로마이트, 마그네사이트 크롬 또는 MgO-C 벽돌 사용.
열 사이클링 손상
열 사이클링 손상도 STL 모든 영역 마모 이유 중 하나. 적절한 예열 사용과 레들 커버 더 광범위한 사용으로 손상 정도 크게 최소화. 가능한 최소 STL 수 사용하고 이 레들 최대한 신속 사이클링도 열 사이클 손상 정도 최소화.
레들 리프팅 및 레들 사이클 기타 부분 중 레들 플렉싱(flexing)도 레들 수명 영향 알려짐. 레들 설계와 라이닝 개선 설계로 이 효과 대응 노력 지속.
라이닝 시공 방식
STL은 아치-웨지(arch-wedge) 또는 키드(keyed) 타입 벽돌 시공으로 라이닝. 다른 벽돌 시공은 반범용(semi-universal) 형상 사용하여 레들 경사 측면에 벽돌 상향 나선 사용 가능. 이 시공 유형에서 벽돌 잠금은 곡면 맞물림 표면으로 수행.
모든 경우 매우 얇은(또는 없는) 모르타르 조인트 타이트 시공 필요, 라이닝 압축 유지 및 조인트 침투 방지. 일부 플랜트 배럴과 바닥 섹션 캐스터블 라이닝 STL 전환, 하지만 염기성 슬래그 라인 캐스팅 시도 큰 성공 못 거둠.
캐스터블 라이닝은 훌륭한 무조인트 시공 제공, 사용済 라이닝 일부 재사용 가능해 비용 이점 제공. 캐스터블 레들은 특수 설비(공간 포함) 필요, 매우 신중 설치 및 건조 필요.
STL은 벽돌과 캐스터블 조합 사용하여 캐스터블과 벽돌 접근법 최고 기술적 경제적 조합 얻기도 함.
린싱 가스 주입용 내화물 콘/플러그
레들 바닥에 내화물 콘 또는 플러그 사용하여 린싱 가스(주로 아르곤) 주입. 제어된 아르곤 흐름 제공 위해 다른 방향 메커니즘 사용 단면 가진 플러그 사용.
플러그 신뢰성 성능과 수명은 일관된 강 제품 품질 생산에 매우 중요. 적절한 흐름 보장 위해 주어진 히트 후 산소 버닝 또는 기계적 세척으로 플러그 표면 세척 종종 필요.
플러그 내화물: 이 용도 위해 특별 설계된 고Al₂O₃ 또는 소성 MgO 재료, 레들 외부 기계적/수동 장치로 설치. 시스템 보통 뜨거운 레들에서 퀵 플러그 교환 허용. 플러그 예정된 사용 시간 후 또는 플러그 내장 시각적 마모 지표 과사용 시 서비스 제거. 플러그 주변 내화물 시팅 블록 마모로 플러그 주변 영역 핫 수리 필요할 수 있음.
슬라이드 게이트 시스템
STL에서 CC 금형으로 강 흐름 제어는 슬라이드 게이트 시스템으로 수행. 슬라이드 게이트 용강 흐름은 스프링 또는 기타 장치로 압력 하 유지되는 내화물 플레이트 사용, 플레이트 이동 제어 흐름. 다양한 슬라이드 게이트 시스템 설계와 시공은 CC 머신 강 주조 요구사항 따라 크게 다름. 예: 스프링 위치와 냉각 방식 게이트 시스템 간 차이, 플레이트 이동 유압/기타 메커니즘으로 수행.
모든 슬라이드 게이트 시스템은 히트 간 플레이트 압력 신속 해제 수단 제공, 내화물 검사 허용, 플레이트 또는 하부 노즐 신속 교체 허용. 대표적 게이트 시스템 내화물 시공: 레들 바닥 시팅 블록과 상부 노즐, 고정 및 슬라이딩 플레이트, CC 머신 턴디시 튜브 또는 슈라우드 연결용 하부 노즐 연결 포함.
슬라이딩 및 고정 플레이트는 제철소 응용 중 가장 독특하고 내구성 있는 내화물 중. 이 플레이트들은 긴 기간 조업 위해 심한 열충격과 강 침식 견뎌야 함. 플레이트 조성 단순 알루미나에서 산화물계 지르코니아, 복합 산화물-카본 시스템까지 다양. 정확한 플레이트 선택은 주조할 강 조성 및 플레이트 교체 빈도 크게 의존. 플레이트 교체는 각 히트 후 수행되는 플레이트 검사 동반 가능. 플레이트 강종 및/또는 내화물 품질 따라 1히트만 사용 후 교체 또는 최대 20히트 수명 가질 수 있음.
각 히트 후 게이트 시스템 전체 잔류 금속과 슬래그 산소 랜싱과 입상 내화물 필러로 세척 후 다음 히트 전 설치. 이 필러(레들 샌드)는 적절한 시점 CC 머신에서 게이트 열릴 때까지 용강 게이트 시스템 진입 방지. 레들 샌드는 실리카, 지르콘, 기타 내화물 조합으로 기계적 프로빙이나 랜싱 없이 게이트 열릴 때 용강 자유 흐름 허용.



