


제조공정

산업 제조
밀 스케일은 열간 가공된 강철의 플레이크 표면으로, 재가열, 컨디셔닝, 열간압연, 열간 성형 조업 중 강철 표면 산화에 의해 형성된다. 제철소에서 발생하는 폐기물 중 하나로 생산 강재의 약 2%를 차지한다. 강철 가공 중 형성되는 여러 층의 산화철로 된 단단하고 부서지기 쉬운 코팅으로, 주로 산화철로 구성되며 다른 산화물, 스피넬, 원소, 미량 화합물을 다양한 양으로 포함할 수 있다. 강철 표면에서 쉽게 벗겨진다.
밀 스케일은 보통 압연 강재에 존재하며 파란색 프라이머로 오인되기 쉽다. 매우 높은 표면 온도와 높은 압연 압력이 결합되어 매끄럽고 푸르스름한 회색 표면을 만든다.
육안 검사 시 밀 스케일은 작은 입자와 칩으로 구성된 검은 금속 분말처럼 보인다. 물리적 상태는 고체 분말. 밀 스케일의 비중은 5.7~6.2 범위. 융점 약 1370℃, 비등점 약 2760℃. 안정 상태이며 물과 알칼리에 불용성이지만 대부분의 강산에 용해. 일반적으로 비위험 폐기물로 분류. 그림 1은 작은 밀 스케일 더미.
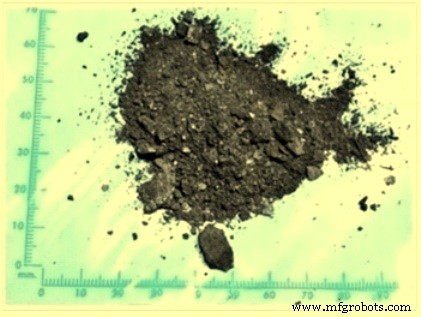
그림 1 작은 밀 스케일 더미
밀 스케일 크기는 보통 마이크론 단위 먼지 크기에서 최대 6mm까지 다양. 열간 가공 중 얻는 평균 밀 스케일 철 함량은 68~72% 범위. 밀 스케일 내 철은 다음과 같은 화학 형태로 존재.
밀 스케일에는 C, Si, Ca, Na, Al, Mn 및 기타 금속 산화물 포함 가능. 밀 스케일 내 오일 함량 허용 한계는 배터리와 용해 전하용 최대 3% 제외 모든 용도에서 1% 미만. 표 1에 대표적 밀 스케일 화학 분석 예시.
| 표 1 밀 스케일 대표적 기본 화학 조성 | |
| 원소 | 값(%) |
| Fe | 71.0 |
| P | 0.06 최대 |
| S | 0.10 최대 |
| Al₂O₃ | 1.0 최대 |
| SiO₂+CaO | 1.5 최대 |
| 톨루엔 용해물 | 0.5 최대 |
| Ti | 0.05 최대 |
| V | 0.05 최대 |
| Cr | 0.0072 |
| Mn | 0.0059 |
| Co | 0.05 최대 |
| Ni | 0.0034 |
| Cu | 0.0011 |
| Nb | 0.05 최대 |
| Mo | 0.0008 |
| Sn | 0.05 최대 |
밀 스케일은 보통 탈스케일링, 롤 및 소재 냉각 등 용도로 사용되는 공정수에 의해 제거된다. 냉각수 및 윤활유와 함께 수집되어 일반적으로 집수/침전 탱크에 보관. 이후 중력 분리 기술로 회수.
밀 스케일 벌크 화학 조성 분석은 보통 X선 형광(XRF) 분광법으로 융합 비드법 또는 원물질로 수행. 융합 비드법: 미세 분쇄 및 점화된 밀 스케일 0.5~1g을 알칼리 붕산염(예: 리튬 메타붕산염)과 1:10 비율(시료:붕산염)로 혼합, 융합하여 원형 유리 비드로 주조. 원물질 사용 시 미세 분쇄 후 결합제와 혼합. 결과 시료를 확립된 캘리브레이션으로 XRF 분광법 다원소 분석.
FeO 함량은 별도 습식 화학 절차로 결정. 미세 분쇄된 밀 스케일 일부를 비산화 조건에서 염산에 용해, 생성된 용액 중 2가 철을 산화-환원 적정(예: 중크롬산칼륨)으로 결정. 금속 철 함량은 브로민 메탄올에 금속 철 용해, 용매 혼합물 증발 후 잔여물 황산에 용해, 3가 철을 2가 철로 환원 후 산화-환원 적정으로 결정. 밀 스케일 XRF 다원소 분석이나 FeO 산화-환원 적정 결정에 대한 기존 EN 표준 없음. 그러나 직접환원철 금속 철 결정 관련 ISO 표준[ISO 5416:2006]이 밀 스케일에 적용 가능.
밀 스케일 다원소 분석은 제품 주성분 전체 농도 제공하지만 개별 화합물이나 화학상(밀 스케일 광물학) 정체성은 나타내지 않음. 밀 스케일에 존재하는 모든 주요 화학상의 정량적 상 분석은 X선 회절(XRD) 분석과 리트벨트(Rietveld) 데이터 분석 결합으로만 달성 가능. 밀 스케일에서 확인된 광물학적 상: 적철석(Fe₂O₃), 자철석(Fe₃O₄), 뷔스티트(FeO). 밀 스케일 광물학의 주요 변화는 적철석, 자철석, 뷔스티트 철 산화물 상의 상대적 비율. 상대 농도는 강철 기판의 열 이력(보유 시간, 가열 속도, 최종 온도, 산소 포텐셜 등)에 따라 달라질 수 있음. 밀 스케일 내 타 원소 농도는 합금 원소에 대한 강철 기판 조성에 의존.
압연기에서 나온 압연 제품에서 밀 스케일은 보통 1mm 미만 두께로 초기에는 강철 표면에 부착되어 코팅에 파손이 없으면 대기 부식으로부터 보호. 밀 스케일이 강철 단면에 균일하게 잘 부착된 덮개라면 이상적 보호 장벽이 될 것. 불행히도 밀 스케일은 균일하지도 않고 잘 부착되지도 않음.
밀 스케일은 그 아래 강철보다 반응성이 낮음(더 귀금속적). 두 이종 금속 접촉 시 거동과 일치하게 더 반응성 금속(강철)이 덜 반응성 금속(밀 스케일) 희생으로 산화(녹).
전기화학적으로 강철에 대해 음극적이므로, 밀 스케일 코팅의 어떤 파손도 파손부 노출 강철의 가속 부식 유발. 밀 스케일은 강철 제품 취급이나 기타 기계적 이유로 코팅이 파손될 때까지 잠시 동안은 이점. 밀 스케일이 기판 강철 표면에서 튀어 오르면 코팅에 균열 발생, 수분 침투 허용. 이는 갈바닉 반응 유발로 기판 강철에 피팅 부식(녹) 초래. 이는 스케일 하부 부식 성장, 추가 코팅 균열, 더 넓은 영역 노출, 더 많은 부식으로 이어짐. 밀 스케일 유도 부식 메커니즘은 그림 2에 표시.
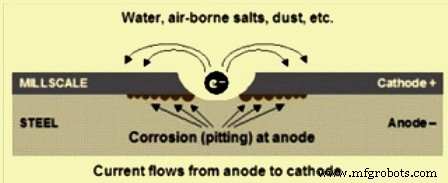
그림 2 밀 스케일 유도 부식 메커니즘
강철 가공 시 밀 스케일은 골칫거리. 그 위에 도포된 코팅은 수분 함유 공기가 그 아래로 들어가면 스케일과 함께 벗겨지므로 낭비. 강철 기판의 균일하고 깨끗한 표면을 제시하기 위해 모든 밀 스케일 제거 필요.
밀 스케일 수작업 제거 사실상 불가능. 전동 공구 세정 방법으로도 극히 지루하고 시간 많이 소요. 두 방법 모두 좋은 베이스 제공 못함. 열간압연기에서 나온 강철은 표면 프로파일 없음(코팅 시스템 전반적 부착 강도와 무결성에 가장 중요). 밀 스케일은 보통 화염 세정, 산세, 연마 블라스팅으로 강철 표면에서 제거. 이 방법들은 밀 스케일 제거하고 코팅 시스템 설계 요구사항 주는 표면 프로파일 제공. 밀 스케일 위 코팅은 아무리 유혹적이어도 헛수고. 강철 표면 밀 스케일 존재는 기판 강철 부식 가속화.
밀 스케일은 강철 성형 공정용 냉각수 등 물과 혼합된 부산물 형태. 철 함량 68~72%로 높지만 산업 폐기물 형태인 산화철로 매우 저렴하게 판매되며 재활용 공정으로 수집되지 않음. 제철소 밀 스케일 대부분은 철광석 소결 또는 펠릿 생산에 재활용되어 제선로 환원용 또는 제강로 쿨란트로 사용. 브리켓팅 후 바인더와 혼합하여 재활용하기도 함. 이 외 여러 용도 개발됨. 주요 용도:
밀 스케일은 점점 벌크 화물로 거래됨. 그러나 해상 운송 적합 밀 스케일을 위해 스톡파일은 보통 항만에서 다양한 소스로부터 축적되며, 이전 취급 방식에 따라 입자 크기가 달라 개별 스톡파일이 균질하지 않음. 즉, 같은 항만이나 선적자라도 두 콘사인먼트가 같은 특성 공유 안 함. 또한 물 잘 빠지는 화물로 스톡파일 바닥에 '습윤 베이스(wet base)' 형성 축적됨.
밀 스케일은 물리적 성질이 일차 채광 철광석 미분과 유사하여 사실상 같은 방식으로 거래됨. 그러나 밀 스케일은 IMSBC(국제 해상 고체 벌크 화물) 코드 하에서 적절한 '벌크 화물 운송 이름'(BCSN)이 아님. IMSBC 코드에 등재되지 않은 화물. IMO(국제해사기구) 회람 DSC.1/Circ.63(2010.10.12)에 따르면 철광석 미분은 액화될 수 있는 화물로 '그룹 A' 화물. IMSBC 코드 하 '그룹 A' 화물은 수송 가능 함수 한계(TML) 초과 함수로 운송 시 액화될 수 있는 화물. 이 회람 조건은 밀 스케일이 보통 TML 아래 함수로 건조 상태 운반되더라도 밀 스케일에도 적용됨.
밀 스케일 화물이 IMSBC 코드에 등재되지 않았으나, 코드 섹션 1.3은 미등재 화물(밀 스케일 등)은 선적국 관할 당국 발행 증명서(해상 운송 적합성 명시) 동반 시에만 선적 수락 가능 규정.
밀 스케일은 미세 입자 크기와 상당한 고유 수분 함량 가져 이 조항 범위 내. 따라서 밀 스케일 화물은 시험으로 달리 증명되지 않는 한 액화 가능 화물로 취급. '그룹 A' 화물에 대해 SOLAS(해상 인명 안전)와 IMSBC 코드는 선적 전 선장에게 수분 함량과 TML 증명서 제공 요구.
밀 스케일은 종종 '습윤 베이스' 나타냄. 소재가 잘 배수되어 스텍파일 바닥에 물 축적. 이 배수로 상부 섹션은 꽤 '건조'해 보일 수 있음. 밀 스케일 습윤 베이스는 선적 전 수분 샘플링이 스톡파일 표면만 초점 두지 않고 완전 대표 시료 채취해야 함을 의미. 대표 시료 채취 필요성은 물질 가변성으로 인해 TML 결정에도 필수적. 스톡파일 시료 채취 위해 기계 굴착기 필요(수동 굴착 불가능).
마지막으로 이 화물 높은 밀도로 인해 코드 상세한 트리밍 요건: 항해 중 탱크톱에 무게 고르게 분포되도록 평평하게 트리밍. 습윤 베이스 화물은 바닥 액화되고 고밀도 적재 상단이 습윤 베이스 위 자유롭게 미끄러져 화물 이동 경향. 유일한 해결책은 적절히 트리밍하는 것.
제조공정
가스 용접(Gas Welding)이란? 가스 용접은 연료 가스 연소 열 이용하는 액체 상태 용접 공정. 이 열로 함께 고정된 용접 판 계면 녹여 조인트 형성. 주로 아세틸렌 가스(Oxyacetylene) 연료로 사용. 필러 메탈 유무 상관없이 수행 가능. 필러 사용 시 수동으로 용접부에 직접 삽입. 간단히 말해, 가스 용접은 연료 가스(아세틸렌 등) 연소 열로 금속 절단 및/또는 접합하는 공정. 광범위한 응용으로 가장 중요한 용접 유형 중 하나. 열 기반 용접 가장 오래된 형태 중 하나로 많은 산업서 여전히 선택지. 이 용접법 인기
은 브레이징(Silver Brazing)이란? 은 브레이징은 비철 필러 메탈(합금)을 용융 온도(800°F 이상)까지 가열해, 모세관 힘(Capillary Attraction)으로 두 개 이상 밀착된 부품 사이로 분포시키는 접합 공정입니다. 은, 구리, 아연, 카드뮴 등을 필러 메탈로 씁니다. 액상선 온도에서 용융 필러 메탈이 모재 표면 얇은 층과 반응하고, 냉각되며 결정립 구조 상호작용으로 예외적으로 강하고 밀폐된 접합부를 형성합니다. 은 브레이징 접합부는 각 층이 야금학적으로 결합된 샌드위치 구조가 됩니다. 토치, 플레임, 아세