고로는 미래 투자 설비. 전 장비·시스템·구성품 적정 치수 설계와 희망 생산·품질 보장 기술 도입으로 운전 성능 개선 필수. 특히 대수리(Capital repairs) 시 운전 성능 개선 기술 도입이 신규 요구사항(성능, 인원 안전, 저유지보수, 환경 규제) 충족에도 부합.
고로 운전원 핵심 과제: 균일 품질 용선, 최저 비용, 연속·안정 공급. 용선 생산 중단→하류 공정 잠재적 스톱. 다운타임 최소화, 캠페인 수명 최대화. 운전 파라미터 변동 최소화→균일 용선 품질. 적정 기술·고도 자동화·공정 제어 솔루션으로만 가능.
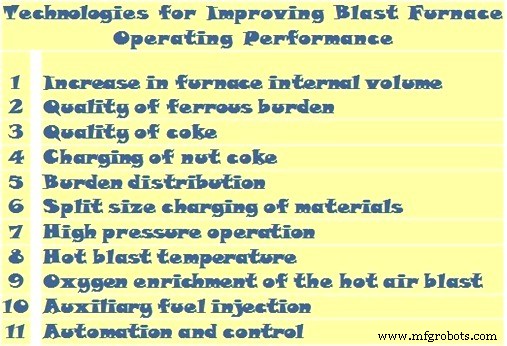
그림 1: 고로 운전 성능 개선 기술
주요 성능 개선 기술
1. 고로 내부 용적 증대
첨단 내화물 라이닝·냉각 기술로 대수리 시 라이닝 두께 줄이면서 캠페인 수명 동시 연장 가능. 라이닝 두께 감소→내부 용적 증가→생산 능력 증대. 일관된 고로 온도 프로파일 유지. 개선 내화물: 상부 스택 침식 저항 알루미나 내화물, 몸통·배 부분 탄화규소 내화물, 침식 저항 카본 하스 벽체+세라믹 패드. 냉각: 고열유속 구역 구리 스테이브, 타 구역 주철 스테이브(독립 냉각 방식 일반적).
2. 철원료(Ferrous Burden) 품질
안정 운전 필수 조건: 투과성 좋은 고로. 철원료 강도 높고, 근접 입도, 효율적 선별로 미분 제거. 스택에서 과도 분해→추가 미분 생성 방지. 충분한 다공성·환원성·적정 크기로 연화대 도달 전 충분히 환원되도록. → 응집대 제한적, FeO 풍부 슬래그 감소, 하부 열부하 저감→원활 운전. 소결광, 정광, 펠릿 물성·야금적 특성 요건 충족 필수. 연화·용해 특성 운전 큰 영향. 응집대 제한·불량 용해 특성→불규칙 부담 하강, 불안정 운전, 열적 변동 유발.
개별 부담 성분 선정 시 연화·용해 특성 중요 고려사항. 고로 압력 강하 대부분 철원료 연화·용해·코크층 통과 적하 구간에서 발생. 넓은 용해·연화 범위→압력 강하↑, 대형 응집대→하부 샤프트 벽돌 근접.
3. 코크스 품질
합리적 생산성·안정 운전에 양질 코크스 필수. 불량 운전 주요 원인 자주 인용. 코크스 강도·안정화→부담 무게 지지, 기계적 파쇄 최소화. 충분한 크기·근접 입도·최소 미분→액체 하강·상승 가스 비제한 투과층 형성. 일관된 크기→투과율 변동 방지, 반경 방향 코크스층 두께 조절로 방사상 가스 흐름 제어 지원. 용액 손실 저반응성(CRI 20~23%), 반응 후 강도 유지(CSR 65~68%), 저알칼리(알칼리 가스화→코크스 파쇄 악영향 최소화). 저황(용선 황 최소화). 수분·탄소 함량 변동 제어→열적 상태 영향 최소화.
중앙 코크스→데드맨·하스 코크스 대체→중앙 액체 배수 투과성 유지→하스 주변부 용선 과다 흐름 방지. 데드맨 코크스 크기 증가→하스 중앙 온도 상승(중앙 활성도↑). 코크스 스크린 개구 크기→하스 투과성 유지 중요 파라미터. 보통 스크린 크기 키우고 추가 소립 코크스 철원료와 혼합·중심선 벗어난 곳 투입 유리.
대형 코크스 하부 도달 보장 목표. 장기 모니터링 위해 튜예르 레벨 코크스 채취·분석 권장(계획 정비 시, 튜예르 교체 겸해). 튜예르 개구부서 코크스 대량 긁어내 투입 코크스 샘플과 특성 비교.
열적·화학적 변동 최소화→균질 부담 바람직. 부담 성분 최대한 친밀 혼합. 부담 성분 수·개별 차지 시스템 의존하나, 저장 벙커 선정·배출 순서로 합리적 달성 가능.
4. 넛 코크스(Nut Coke) 차지
유연한 차지 시스템→넛 코크스 사용 가능. 크기: 고로 코크스 스크린 크기·효율 의존. 대표 10~25mm. 중간 반경 철원료 혼합 차지→환원 효율·응집대 철원료층 투과성 개선. 배꼽 온도 저감. 벽쪽 미분광 투입 시 넛 코크스 샌드위치(두 철원료 차지 사이)→비활성 벽 영역 방지.
5. 부담 분포(Burden Distribution) 제어
운전 안정성 영향 주 요인. 방사상 가스 흐름 결정→로 벽 마모율 제어 주요 인자. 고로 스택 내 부담 분포 제어→가스-고체 접촉·연료 효율 개선 위해 최근 여러 신기술 적용. 고생산성 충분 제어 가능한 2가지 분배 시스템: 틸트 회전 슈트 벨리스 탑(Bell-less top), 가동 스로트 아머 벨 차지 시스템.
주로 방사상 가스 흐름 = 철원료/코크스 비율 제어(코크스 보통 훨씬 큰 입자). 이산층 차지+반경 방향 층 두께 변조로 최적 제어. 벽 보호: 벽쪽 철원료층 비율↑→벽 냉각 열제거량↓. 단, 벽쪽 철원료 비율 한계 존재(초과→비활성층 형성→벽 부착물 유발, 미준비 부담 하부 유입→튜예르 고장 증가). 중심부 코크스 비율 충분→희망 생산수준 안정 운전. 대량 코크스→상대적 투과성 높음, 하강 액체 적음→최대 풍압 대용량 가능, 압력 변동·불규칙 하강 억제.
고도화 분배 시스템→동일 물질 다중 입도 범위 활용→부담 분포 추가 제어. 대표 관행: 미분 철원료(주 철원료 선별 미분) 별도 소량 벽쪽 차지→국부 투과율 저하→벽 보호. 별도 소량 배치→고로 차지 능력 저하. 벨+가동 스로트 아머: 벨리스 탑보다 소량 배치 지연 적음(배출 시간 단축). 탑호퍼/대형 벨 호퍼 선충전→초기 슈트 각도/스로트 아머 세팅으로 벽쪽 미량 미분 투입 가능. 단, 호퍼 배출 특성 제한(나머지 차지와 혼합 안 되는 양까지). 재소결 대비 직접 사용 재정 이점도. 유사하게 철원료 대/소 입도 분급→반경 다른 부위 차지→방사상 투과율 제어.
7. 고압 운전(High Pressure Operation)
풍량 증대 제한 요인: 대량 가스 상향 부담 통과→부상 효과(lifting effect). 부상 효과(질량 유량)→부담 정상 하강 방해→생산 증가 아닌 감소. 대응: 탑가스 시스템 세프텀 밸브로 배가스 압력 상승. 시스템 전체 가스 압축→더 많은 풍압 투입 가능. 단위시간 풍량↑→생산율↑. 부가 효과: SiO 생성 억제→용선 Si 저감.
탑가스 압력↑→풍압 입구 압력 비례 상승 필요. 탑압↑→증가 풍량·압력 감당 가능한 대형 송풍기 필요. 로 쉘, 스토브 쉘, 더스트 캐처, 1차 세정기, 가스관도 구조적 무결성 확보 필요. 스로틀 밸브(탑압 상승용) 위치는 1차 가스 세정기 후단(가스 모래분사 효과 먼지 제거로 저감된 지점). 1차 세정기 출구 수관 레귤레이터 필요(가스압이 워터실 파괴 방지). 충전 설비 압력 평형용 클린 가스/질소 사용. 탑압 2~2.5 kg/㎠ 운전 성공 사례. 일부 탑압 회수 터빈으로 압축 에너지 회수·발전.
8. 풍온(Hot Blast Temperature) 향상
연료 효율 개선, 고로 온도 상승→능력 증대. 고풍온은 코크스 소요량 대폭 저감, 보조 연료(분탄 등) 주입 대체 용이→필수. 종합 기술로 0.12백만 kcal/톤 용선 에너지 절감 가능. 1000~1200°C 유지 시 100°C 상승당 코크스비 2.8% 저감→운전비 절감. 현대 고로 다수 1300°C 초과 운전.
9. 풍 산소 농도 조절(Oxygen Enrichment)
목적: 레이스웨이 단열 화염 온도(RAFT), 하스 가스 생성, 용해 강도 제어. 산소 농축→RAFT 상승. 고화염온도=저품질 부담재 비호환→적정 품질 부담재 필요. 고화염온도→풍습도·연료 주입으로 제어. 12% 초과 농축 사례도. 정상 풍 산소(~21%) 대비 1%p 농도↑당 생산율 2~4%↑. 부담재 환원성 양호(급속 환원) 시 화염온도 대폭 상승·연료 효율 개선 가능. 산소 적정 사용→보시 가스 질량 유량 제어→처리량 극대화하며 용선 품질 제어.
10. 보조 연료 주입(Auxiliary Fuel Injection)
풍온 1000~1300°C 기술 발전+부담재 종류 따른 RAFT 제어 필요→탄화수소 연료 튜예르 주입→화염온도 제어, 보시 가스 환원력 증대, 코크스 대체 동시 달성. 다량 코크스 존재 시 탄화수소 연료 CO+H₂만 연소→코크스 대비 발열량 적음→화염온도 제어, 단 환원 가스 효과는 코크스 연소보다 우수.
다양 연료 시도: 천연가스, 코크스오븐가스, 오일, 타르, 분탄, 콜타르 슬러리. 현재 분탄(Pulverized Coal) 가장 보편적(풍부, 저가). 분탄 주입 시 랜스로 블로우파이프 측면 통해 풍입. 레이스웨이 출구 직전 완전 가스화·연소 이상적. 연료 축적(버슬파이프/블로우파이프)→후발 연소 방지 특수 예방조치 필요. 분탄 주입 공정(PCI) 상세:
석탄 원료→석탄 준비 플랜트 이송. 스크리닝·오버헤드 자석으로 이물 제거.
분쇄+동시 건조(열가스 스트림 또는 복합 분쇄/건조 유닛)→유도 송풍기로 시스템 배출.
적정 입도 분포 석탄→속도 분리기→백필터 포집.
최종 제품 스크리닝→저장 사일로 이송.
배가스 일부→열가스 발생기(분쇄/건조 유닛) 재순환. 이 제어로 석탄 접촉 열가스 산소농도 12% 미만 유지→분탄 발화 가능성 차단.
주입 시스템: 록호퍼+인젝터 유닛. 튜예르별 석탄 유량 기계식 피더로 독립 제어. 또는 스플리터 방식(튜예르별 유량 제어 정밀도 낮음).
PCI 설비 요즘 튼튼함(가용성 >98%, 주입률 정확도 ±2% 이내).
11. 자동화 및 제어(Automation and Control)
현대 자동화·제어 시스템: 고로 운전 전 측면 이상적 솔루션 제공.
복잡한 차지 패턴·부담 분포 위한 탑 제어(스킵/벨트 차지 탑)
벨리스 탑용 고유 나선 차지 시스템(미분 차지 비율 증대)
순차 배치 물질 스톡하우스 제어(비행 중 계량·물질 적층)
가스 세정 제어
4기 스토브 순차/병렬/랩드 병렬/스태거드 병렬 운전 제어
분탄 주입 시스템 제어
주조장 작동·제어
슬래그 과립화 플랜트 제어
플랜트 안전·셧다운 시퀀스 기능도 포함.
저비용 고성능 고로 운전을 위해 폐루프 최적화 시스템(Closed-loop optimization system) 탑재. 첨단 공정 모델, 인공지능, 향상된 소프트웨어, GUI, 운전 노하우 기반. 폐루프 전문가 시스템에서 주요 제어 파라미터(코크스비, 염기도, 증기 주입률, 부담 분포 등) 운전원 개입 없이 동시·자동 실행→안정·일관 공정·저비용 달성. 첨단 공정 모델 기반 정밀 제어.
현대 고로 공정 정보 관리 시스템(PIMS): 관련 모든 데이터 수집·가공·저장→후속 활용.