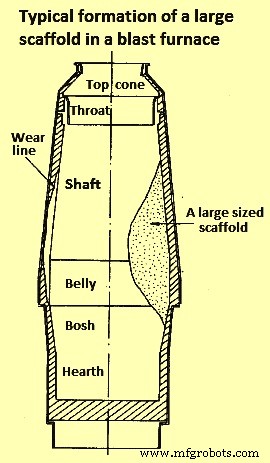
'스캐폴드(scaffold)'는 고로(BF) 벽면 부착물 또는 스캡(scab) 형성으로 고로 샤프트 단면적 감소 현상. 스캐폴드 고로 샤프트 상부 또는 하부(보시 상단 근처) 발생 가능. 서로 다른 고로 간 스캐폴드 구조·위치 공통점 적어 유형 일반화 어렵지만, 크게 두 그룹 분류 가능: (1) 적층형 스캐폴드, (2) 비적층형 스캐폴드. 적층 구조 스캐폴드: 금속철(Fe) 층과 알칼리 풍부 부담 층 교대. 대형 스캐폴드 전형적 형성 그림 1.
그림 1 고로 내 대형 스캐폴드 전형적 형성
스캐폴드→행잉(hanging) 유발. 행잉: 하강 부담이 높은 저항 만나 부담 이동 정지. 행잉 파열→아래 갭 생성→물질 낙하. 파열 후 슬리핑(slipping) 시 대량 물질 낙하→고로 불규칙 운전→비균일 가스 분포→고로 파라미터 악영향.
안정적 유해 스캐폴드 형성 선결 조건: (1) 스캐폴드 구성 적합 물질 존재(미분, 불량 스크리닝 부담, 저온 환원 열화 특성 열등 소결광, 장기 저장·습윤·냉간 소결광, 소형 코크스 등), (2) 응집(시멘트) 물질 존재(부담 물질 응집용), (3) 고정(앵커링) 메커니즘 존재(내화물 화학 결합, 냉각판 물리적 앵커링, 보시 벽 아치 형성, 벽면 응축물 단순 응축), (4) 부착 성분 지속 공급, (5) 형성된 스캐폴드 하강 물질 마모력 견딜 충분 강도.
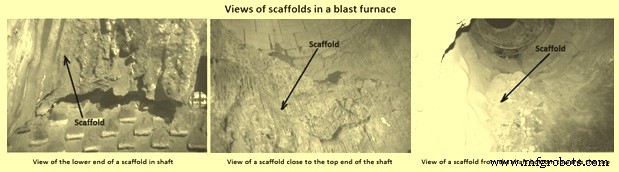
스캐폴드 위치는 응집 물질, 부착 물질, 부담 재료, 로 운전, 냉각 요소·내화물 등 로 구조 특성 따라 결정. 샤프트, 보시, 벨리 다양한 레벨 위치 가능. 그림 2 고로 내 스캐폴드 모습.
그림 2 고로 내 스캐폴드 모습
유럽 일부 고로 스캐폴드 시료 뿌리(root)와 하드 크러스트(hard crust) 대표적 화학 조성 표 1.
표 1 유럽 고로 스캐폴드 시료 대표적 분석
No.
성분
스캐폴드 뿌리
스캐폴드 하드 크러스트
시료 1
시료 2
%
%
%
1
C
4.24
1.59
8.4
2
Fe(총)
56
33
42.6
3
SiO₂
5.4
21
5.9
4
Al₂O₃
9.51
5.16
1.26
5
CaO
11.9
20.6
5.35
6
MgO
4.95
6.08
1.91
7
ZnO
0.002
N.D.
23.3
8
PbO
0
N.D.
0.26
9
K₂O
0.86
1.57
3.1
10
Na₂O
0.36
0.76
1.3
11
S
4.2
0.05
0.20
보시와 벨리 스캐폴드
이상적 고로: 스캐폴드 형성·박리 지속적→냉각 손실·슬래그 화학 큰 변동 없음. 냉각판·세라믹 라이닝 구형 고로, 특히 라이닝 침식 시 균형 달성 어려움. 최근 스테이브/동판-흑연 라이닝 고로: 스캐폴드 형성·박리 규칙적 교대. 스캐폴드 박리 주 2회 이상.
스캐폴드 구성: 코크스 브리즈, 환원 광석 성분, 슬래그, 그을음 등 먼지 성분, 응축 알칼리 등. 이런 스캐폴드 취성→쉽게 박리. 보시 둘레 덮고 오래 남으면 기계적 안정성 확보·시간 지나 강도 증가. 산화철 금속 Fe 환원→소결·탄화. 코크스 C 용해 손실 반응 가스화→공간 생성→먼지·응축물(예: K₂O) 유입. 스캐폴드 고온 보시 오래 머물면 치밀·Fe·슬래그 주성분. 오래 머물수록 치수 커짐→심각 장애 위험 증가.
전형적 스캐폴드 형성 진행 이유·단계: (1) 다량 미분·불량 스크리닝 소결광(저온 환원 열화 특성 열등) 부담 존재, (2) 미세 물질 가스 흐름 약·온도 낮·환원 느린 벽측 편석, (3) 응집대 뿌리 보시 낮게 위치·혼합 부담 가능, (4) 행잉·정비 정지 등 정상 부담 강하 정지, (5) 소결광 환원으로 열화 지속, (6) 연화·반용융 물질 냉각 요소 부착·고화, (7) 부담 강하 재개(행잉 슬립·정지 후 재시동) 시 부착물 제자리 잔류, (8) Zn·알칼리 화합물 가스서 정체 물질 응축·미분 응집, (9) 스캐폴드 뿌리 형성, (10) 정체 물질층 표면(부담 쪽) 응집 화합물·먼지 응축 지속→Fe, ZnO, K₂O, 슬래그 성분 하드 크러스트 형성, (11) 위쪽·약간 로 중심 방향 지속 성장. 이런 스캐폴드 성장 방치 시 일시 큰 문제 없으나 나중 고로 운전 심각한 장애 유발(칠드 하스, 투예르 파손 등).
중·하부 샤프트 스캐폴드
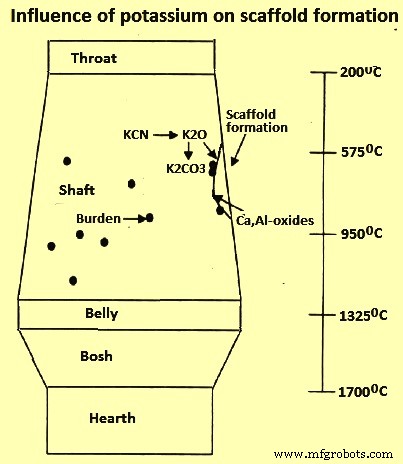
전통적으로 알칼리 샤프트 스캐폴드 형성 주원인. 1,100℃ 이상 알칼리 용융 슬래그서 환원·기화→가스와 상승. 알칼리 시안화물 900~1,000℃ 형성, 750~880℃ 미만서 증기 응축·CO₂ 산화→탄산염. 알칼리 부담 재료·먼지 입자·라이닝 고온 시 반응. Na₂O-K₂O-MgO-CaO-Al₂O₃-SiO₂ 시스템 다수 저융점 조성(일부 700℃까지). 변동 온도서 온도 상승시 고체 더 용해, 온도 하강시 입자 응집. 저융 혼합물 고화 시 더 안정상 분해→응집상 특정 융점 고정 어려움. 결정화상 보통 초기 용융상보다 융점 높음. 예: 칼실라이트(KAlSiO₄) 스캐폴드서 자주 발견(융점 1,700℃ 초과). K 영향 그림 3.
하강 부담 마모 메커니즘 없으면 스캐폴드 급속 성장. 하강 부담 이동 중 코크스 덩어리 단단한 모서리 연마재 역할. 스캐폴드 성장은 부착·마모 현상 균형. 앞서 기술 다수 기여 요인. 보통 단일 요인만 지목 어렵고, 다수 요인 합이 스캐폴드 성장 촉발.
상부 샤프트 스캐폴드
부담 재료 미스크리닝·저온 분해 특성 불량 시 상부 샤프트 스캐폴드 흔함. 부담 미분 벽측 편석 또는 소결광 열화로 형성. 과다 미분→높은 압력 강하→소위 '더스트 행잉' 유발. 정체 미분 응집 화합물(ZnO, K₂CO₃) 기반 형성. 때로 습윤·냉간 부담 수분 벽측 미분 응축도 원인.
스캐폴드 뿌리 샤프트 중앙, 돌출 냉각판 주변 앵커링 선호. 뿌리 샤프트 높게 위치→슬래그로 용해 파괴 어려움. 상부 샤프트 스캐폴드→로 반경 방향 광석/코크스 분포 제어 곤란·불가.
스캐폴드 형성 원인
스캐폴드 형성 개시 메커니즘 여러 이론 존재. 모든 이론 알칼리·아연 관여 인정. 이론 간 근본 차이: 알칼리·Zn 단순 개시제 역할 vs 전체 과정 책임. 알칼리·Zn 존재가 스캐폴드 형성 필수 선결 조건인지, 단순히 과정 악화시키는지 불확실.
여러 고로 스캐폴드 시료 화학·광물학적 연구 기반, 고로 스캐폴드 형성 단일 원인 또는 다중 원인 가능. 주요 원인 요약:
아연(Zn)
Zn·Zn 화합물 다수 시료서 발견. Zn 축적 고로 내 Zn 순환 탓. ZnO 등 Zn 화합물 철광석 부담과 함께 고로 유입. Zn 419.7℃ 용융, 906℃ 증발, ZnO 융점 1,975℃. Zn 분압, CO/CO₂, H₂/H₂O 함량 따라 투예르 레벨 조건 고온서 ZnO 환원(가역 반응: ZnO+C=Zn+CO, ZnO+CO=Zn+CO₂, ZnO+H₂=Zn+H₂O). 기체 금속 Zn 상승→샤프트 조건 변화·Zn 재산화·부담 물질 응축. 침전물 부담 물질 위 백녹색 층 형성. 높은 융점 탓 ZnO 부착·부담과 하강. 신규 부담 유입 Zn과 축적→공정 특정 조치(고탑가스 온도 등)로 Zn 배출 전까지 고로 내 누적.
산화·추가 반응 여러 Zn 화합물 생성, 시료 광물학적 연구서 확인. ZnO 최빈. 타 화합물: 규산아연(Zn₂SiO₄), 가나이트(ZnAl₂O₄), 하디스토나이트(Ca₂ZnSi₂O₇), 프랭클라이나이트(ZnO·Fe₂O₃). ZnO 부담 미분·먼지 응집→스캐폴드 형성(벽면 전체 직접 부착 불필요).
부담 물질 Zn 부하 매우 높음(최대 45 kg/tHM) 전형적 고로 운전 경우, Zn 양 저농도 고로보다 빠른 축적. 하지만 Zn 유발 스캐폴드 특정 고로 특유 문제 아님. 탑가스 고온 등 특정 조치로 Zn 공정 배출 안 하면 모든 고로 Zn 농도 고농도 도달 가능.
소결(Sintering)
철광석 부담 일부 장시간 축적 상태 유지 시 샤프트 존 온도·분위기서도 환원 가능. 축적물 금속 Fe 입자 풍부→슬래그상 인접 발견. 부담 압력·900℃ 이상 온도서 금속 Fe 입자 소결 결합. 두꺼운 Fe 고체 축적. 안정성 탓 축적 하단 벽 부착만으로 스캐폴드 형성.
알칼리
알칼리 통상 철함유 물질·코크스 실리케이트 형태로 고로 유입. Zn 축적 유사 알칼리 축적 가능. 투예르 레벨 환원→샤프트 상승→Na 882℃, K 779℃ 응축.
주변 가스와 상승 알칼리 증기 고로 상부 응축→일부 탑가스 동반 배출, 나머지 내벽·장입물 응축. 알칼리 휘발·응축 상이 열대역 순환→축적·타 장입물 상호작용. 소량 충전(일반 5 kg/tHM 미만)에도 공정 유의미 영향.
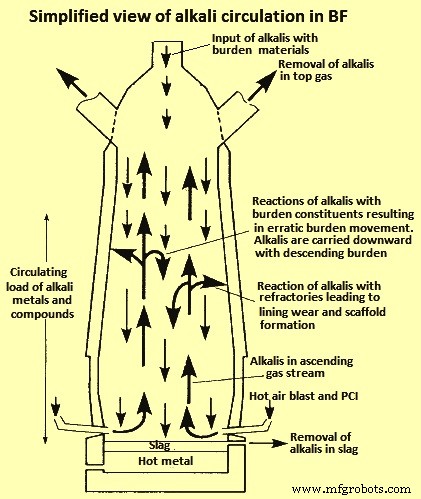
고로 발굴 연구: 알칼리 농도 1,000℃ 이상 온도 구역 최고→고로 하부 알칼리 농도 증가 의미. 그림 4 알칼리 순환 단순도.
그림 4 고로 내 알칼리 순환 단순도
샤프트 온도 이상 알칼리 산화물 형성 여러 반응 발생. 알칼리 부담·먼지 응집 가능. 샤프트 벽 침전 시 부담 부위 결합→스캐폴드 형성.
알칼리 주성분 스캐폴드 모든 고로 형성 필수 아님. 하지만 고로서 칼실라이트(KAlSiO₄) 등 K₂O 화합물 얇은 층 벽면 직접 형성 존재. KAlSiO₄ 거동 중요. 부담 부위 결합→스캐폴드 형성. 철질 부분 환원·소결 결합→고체 스캐폴드 형성. KAlSiO₄ 불안정 조성→반응 소멸→스캐폴드 시료 알칼리 극소량/미검출.
머시 존(Mushy zone)
약 1,100℃서 철광석 부담 연화 시작. 머시 존 연질 구조 부담 무게로 강제 결합. 로 정지·벽면 냉각 구역 도달 시 머시 존 고화·벽 부착→스캐폴드 전면층 형성. 스캐폴드 샤프트 가스 흐름 교란→흐름 방향 변경. 변경 가스 흐름 탓 온도 원 수준 미만 유지 시 스캐폴드 잘 안 녹음. 환원·소결 공정→슬래그상 금속 Fe 입자층 생성→더 제거 어려움. 온도 1,100℃ 초과 고로서 초대형 스캐폴드 발견. 슬래그상·금속 Fe 입자 소결 결합 구성. Zn·알칼리 극소량. 이 영역선 이들 원소 아닌 머시 물질 고화 과정이 최초 부착 책임 추정. 추가 지표: Fe 저탄화, 코크스 입자 밀폐.
물(Water)
물 고로 여러 경로 유입. 주요: (1) 습윤 소결광·코크스, 특히 옥외 보관 비·환경 조건 노출 소결광, (2) 투예르 레벨 수증기 주입, (3) 탑가스 온도 특정값 초과 시 부담 상부 액체 물 주입. 부담 상부 근처 냉간 벽면 구역서 수증기 응축 가능. 샤프트 벽 타고 액체 물 하강→샤프트 깊은 레벨 도달. 물 먼지·부담 미세 입자 모아 벽 부착. 장시간 소결·환원 공정→고체 축적 스캐폴드 형성.
벽면 하강 물→벽면 근방 온도 저하. 이 온도 강하→Zn·알칼리 응축 가속→해당 스캐폴드 형성 공정 가속. 물 뜨거운 구역 도달→증발, 액체 물상 샤프트 더 하강. 수증기 해당 구역 H₂/H₂O 함량 저하. 결과: 가역 반응 ZnO+H₂=Zn+H₂O 평형 ZnO 방향 이동.
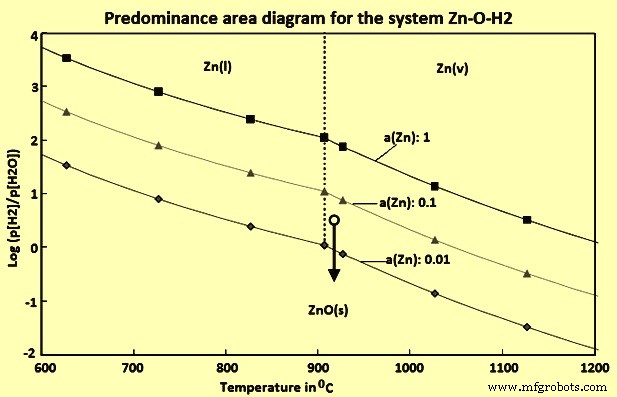
Zn-O-H₂ 시스템 우세 영역 도표(그림 5)서 H₂/H₂O 함량·온도 함수 세 상: (1) 액체 Zn, Zn(l), (2) Zn 증기, Zn(v), (3) 고체 ZnO, ZnO(s). 순수 물질 열화학 데이터 계산. 굽은 실선(비점서 굴절) 공존선→Zn·ZnO 평형 공존. 공존선 위 Zn 안정, 아래 ZnO 안정. 공존선 Zn 활성도 a(Zn) 함수. 이상 기체서 Zn 증기 활성도 a(Zn)=Zn(v) 분압. 고로 통상 조건 Zn 증기 활성도 0.1~0.01 예상. 공존선 멀수록 평형 재도달 전 생성물 더 많이 생성. ZnO 더 형성→고탑가스 온도로 Zn 공정 배출 기회 감소.
그림 5 Zn-O-H₂ 시스템 우세 영역 도표
도표 검은 원: Zn 비점 약간 위 온도서 수증기 3배 H₂량 특성. Zn 분압 따라 열역학적 평형 근접, 아마 Zn(v) 유리. 물 첨가→증발→H₂/H₂O 함량 화살표 방향 저하. 조건 공존선 더 멀어짐. 결과: ZnO 생성량 증가. 침전 후 스캐폴드 형성 가속.
석회+물
소결 공정 과다 소석회 첨가→물 접촉·반응 시 소결광 파쇄·산산조각. 결과: 고로 미세 부담 증가. 일반적으로 미세 부담 응집·스캐폴드 형성 지지 용이. 고로 내 소석회·물 반응→시멘트 생성. 시멘트 부담 응집→매우 안정 고체 축적 스캐폴드. 철질 부담 부분 환원·소결 결합→더 안정 스캐폴드.
스캐폴드 형성 과정
스캐폴드 보통 고로 내측 고체 셸(solid shell)과 이 셸-고로 벽 사이 느슨한 부담층 구성. 연구: 고체 셸 등온선 따라 발달. 형성 중 등온선 고체 셸 위치. 고로 내측 고체 셸 구성 두 구조 가능: (1) 슬래그상 금속 Fe 입자, (2) ZnO로 접착된 부담. 두 형성 과정 가능.
제1 과정: 연질 철질 부담 온도 강하 시 등온선 따라 고화. 온도 강하 원인: 정지·공정 변동. 충분히 긴 시간 간격 동안 샤프트 온도·분위기서 Fe 함유 부담 환원·추가 소결. 과정 끝 금속 Fe 입자 슬래그상 형성.
제2 과정: Zn, 알칼리, 화합물 온도 특정점 이하 강하 시 침전·형성. 특정 온도서만 반응·침전 과정 충분 Zn·알칼리 화합물 생성→부담 결합. 코크스·소결 구조 ZnO로 결합 생성물. 추가 Fe 함유 부담 환원·소결 공정 중 Zn 반응 소멸·기화. 이 경우 제1 과정 최종 생성물(슬래그상 금속 Fe 입자)이 스캐폴드 최종 생성물, 제1 과정은 ZnO 결합 코크스·소결 구조.
위 과정 중 어느 것으로 형성된 스캐폴드든 고체 셸 형상, 느슨 부담층, 며칠 내 형성 이유 설명. 고체 셸 존재→샤프트 가스 흐름 교란→흐름 방향 변경. 결과 변경 가스 흐름→온도 원 수준 미만 유지→스캐폴드 잘 안 녹음. 느슨 부담층 응축·침전 후 Zn·알칼리 화합물 축적. 이 축적 과정 기존 셸 앞 새 층 형성 유도. 기존 셸 구조적 지지 역할·새 층 마모 보호.
스캐폴드 보통 지속 형성. 상승 가스 알칼리·Zn 함량 온도 감소 샤프트 상부서 부담·내화물 침전. 현상→서서히 성장 스캐폴드. 내화물 스캐폴드층 성장 속도 보통 주당 수 mm 수준. 이 형성 주로 부담 알칼리·Zn 부하·샤프트 온도 분포 영향.
고로 공정 교란·중단→부담 소결 개시. 하부 로 영역 발생 시 하강 부담 응집 물질 부분/전부 제거. 샤프트 최상부 발생 시 부분 응집 부담 정체. 이하 물질도 정체. 전 물질 시간 지나 천천히 환원→환원 Fe. 환원 시간·고로 온도 분포 따라 알칼리·Zn 흄 Fe 산화물 입자 표면 침전·알루미나·마그네시아 실리케이트와 화합물 형성. 이 현상 성장 속도 내화물 알칼리·Zn 침전 스캐폴드 형성 대비 상당히 클 수 있음. 성장 속도: 초기 응집 부담 구역 확장, 온도 분포, 상승 가스 미세 입자량 등 파라미터 의존.
스캐폴드 형성 방지 대책
스캐폴드 과대 성장→고로 공정 교란·효율 저감. 고체 축적 스캐폴드 때로 발파만 제거 가능. 급진적 대응 불가피 경우도. 하지만 비교적 작은 크기, 특히 형성 과정 중일 때 개입 시 덜 극단적 대책으로 형성 방지 가능. 일부 대책:
냉각 능력 조절
벽면 고체화 부담 물질 용개 개시·냉간 벽면 근방 머시 존 고화 방지 위해 샤프트 냉각 시스템 능력 저감. 샤프트 상부 냉각 박스 수 최소화. 냉각 능력 저하→내부 온도 충분히 높게 유지→고로 정지 시 머시 존 고화 방지. 대안: 정지 전 벽면 근방 다량 코크스 장입. 코크스 하단 스캐폴드 정상 벽 부착 구역 위치하도록 배치. 코크스 샤프트 온도서 연화 안 됨→연질 부담 고화·벽 부착 방지.
벽면 근방 코크스 장입
다량 코크스, 가급적 벽면 근방 장입→온도 상승→스캐폴드 용해. 온도 상승→Zn·알칼리 응축 방지·감소→신규 스캐폴드 개발 억제. 벽면 근방 코크스 장입 최초 결과 보통 개시 2~3일 후 가시화. 단점: 샤프트 벽 내화물 마모 가속·가스 이용률 저하.