
전기로 제강 기술 혁신과 모범 사례: 고효율·친환경으로의 진화
전기로 제강 기술의 발전
제강 기술 발전은 여러 요구사항 충족을 위해 이루어집니다. 이는 네 그룹으로 분류됩니다.
- 공정 요구사항: 다양한 강종 요구 품질 생산
- 경제적 요구사항: 생산비 통제로 제품 경쟁력 확보
- 배출 규제: 규제 기관 설정 배출 기준 준수
- 보건·안전: 작업자 위험·스트레스·긴장 없는 작업 환경
전기로(EAF) 이해를 위해 전기가 무엇인지 알아야 합니다. 전기는 두 전극 사이 작은 간극(일반적으로 공기)에서 발생하는 전기 방전 형태입니다. 가장 잘 알려진 예가 번개입니다. 아크 용접 경험자도 전기에 익숙합니다. 공작물을 DC 전원 음극에, 전극을 양극에 연결하고 전극을 순간 접촉 후 공작물에서 약간 떨어뜨리면 전극과 공작물 사이에 안정된 전기가 형성되고, 이 열로 전극이 녹아 공작물을 용접합니다. 같은 원리를 더 큰 규모로 전기로에 적용합니다.
전기로 제강 역사
전기로(EAF) 제강 역사는 그리 길지 않습니다. 전력을 이용해 강철을 용해하는 첫 로가 가동된 지 100년 조금 넘었습니다. 초기 기술 발전은 이 장비들이 최고 온도 달성이 용이하고 고품질 합금강·합금 생산 최적 조건을 보장했기 때문입니다. 이후 로 설비, EAF 기술, 용해 관행, 원료, 강재 제품 등에서 큰 발전이 있었습니다. EAF 기술 발전으로 EAF는 기본 산소로(BOF) 제강 기술을 사용하는 일관 제철소와 더 성공적으로 경쟁할 수 있게 되었습니다. 오늘날 EAF 제강은 세계 강철 생산에 상당한 기여를 하나 여전히 지배적 BOF 기술 생산에 훨씬 못 미칩니다.
초기 발전
19세기에는 전기를 철 용해에 이용하려는 여러 시도가 있었습니다. 험프리 데이비 경이 1810년 실험 시연, 페피스가 1815년 용접 연구, 팽숑이 1853년 전열로 시도, 칼 빌헬름 지멘스가 1878~79년 아크형 전기로 특허 취득.
드 라발이 1892년 철 용해·정련용 전기로 특허, 폴 에루가 1888~1892년 페로알로이 전기 아크 용해 시연. 비교적 저렴한 전력 대량 생산이 시작된 20세기 초 신기술이 상업화되었습니다. 1906년 미국 할컴 플랜트에 첫 전기로 용해로 설치. 이 '올드 넘버 1' 에루 전기로는 현재 피츠버그 스테이션 스퀘어에 ASM(미국 재료학회) 역사 기념물로 보존(그림 1).
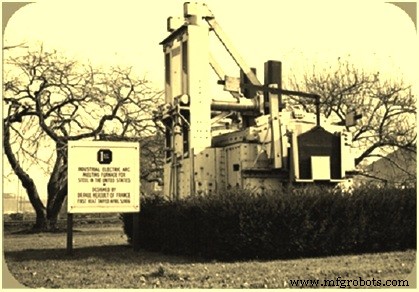
그림 1 최초의 에루 전기로
초기 EAF 제강은 스크랩과 페로알로이 등 고체 원료를 사용하여 특수강 생산용으로 개발되었습니다. 고체 원료는 직접 아크 용해로 1차 용해, 적절한 플럭스 첨가 정련, 탭핑 후 후공정 순서로 진행되었습니다. 전기로는 탄화칼슘 제조용으로도 사용되었습니다. EAF 제강 기술은 이제 느린 공정에서 BOF 생산성 수준에 근접하는 급속 용해 공정으로 발전했습니다.
에루 아크 정련로 개략 단면도(그림 2). E는 전극(하나만 표시), 랙 앤 피니언 드라이브 R, S로 승강. 내부는 내화벽돌 H, K는 바닥 라이닝. A 도어로 내부 접근. 로 쉘은 로커에 얹혀 탭핑용 틸팅 가능.
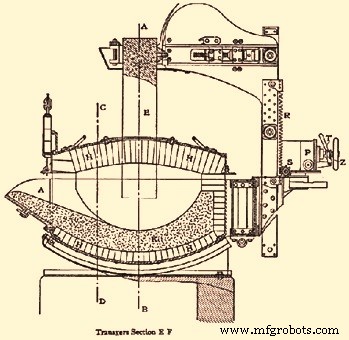
그림 2 에루 아크 정련로
EAF 제강 기술 진화
첫 산업용 EAF 가동 후 발전은 급속하여 1910~1920년 생산량 10배 증가, 1920년 EAF 강철 생산 50만 톤 초과(당시 세계 생산량의 극히 일부). 1세대 로 용량 1~15톤. 초기에는 베세머/토마스 컨버터와 지멘스-마틴(개방 노) 로가 강력한 경쟁자였으나, EAF 틈새는 고온 필요 특수강, 페로알로이 용해, 장시간 정련이었습니다.
EAF는 제강 공정의 기본 단계입니다. 수년간 EAF는 역동적으로 진화하여 공정에서 효율적·경쟁력·지속가능한 방법을 채택했고, 세계 EAF 강철 생산량은 증가 중입니다. 전통적 BF-BOF 루트로 철을 만들 수 없는 많은 국가가 EAF 제강 루트 채택. 주원인: 코킹 석탄 불모지와 저렴한 연료 접근성으로 인한 저가 전력 용이성. EAF 기술로 강철 생산하는 플랜트를 미니밀이라 하며, 이 산업은 강철 스크랩 최대 재활용 산업입니다.
EAF가 2차대전 중 합금강 생산에 널리 사용되었으나, 전기로 제강이 본격 확대된 것은 전후였습니다. 미니밀 저자본 비용으로 전쟁 폐허 글로벌 상황에서 신속 건설 가능, 대형 제철소와 저가 탄소강 '장척 제품'(형강, 봉강, 선재) 시장에서 성공적 경쟁 가능.
누코어(현 미국 최대 제철사 중 하나)가 1969년 장척 제품 시장 진입 시 미니밀과 EAF 선택, 타 제조사도 뒤따랐습니다. 누코어가 미 동부에서 급성장하는 동안 후발 미니밀들은 장척 제품 지역 수요에 집중, EAF로 지역 수요에 맞춘 생산 변동 가능. 이 패턴은 글로벌하게도 적용되어 EAF 강철 생산은 주로 장척 제품, 일관 제철소(BF-BOF 루트)는 '판재 제품'(강판, 강대, 후판 등) 시장에 집중. 1987년 누코어는 여전히 EAF 생산 방식으로 판재 제품 시장 진출 결정.
전 세계 EAF 생산·기술 증대 이유:
- 개방 노 공정의 경쟁력 상실
- 대규모 일관 제철 고자본·고운영비에서 소규모 저자본 미니 제철소로 전환 욕구
- 전기 기술 급속 발전으로 대규모 전기 설비 비용 저하, 전기 기기 제어 대폭 개선
- 다국가 스크랩 용이 조달과 금속 재활용 사회적 압력 증대
- 대체 철원(특히 개도국) 가용성 증대
- 전기로 내 용선과 산소 연료 사용
- EAF 기반 제강 기술의 조업·제어·효율·제품 품질 대폭 개선
EAF 제강 성장은 여러 기술 개선과 수반되어 전력 소요 대폭 감소, 에너지 효율·로 생산성·용강 공장 작업 환경 개선 달성. 기술 개선 장점: 안정된 아크 운전, 저에너지 소비, 저전극 소비, 전극 파손 감소, 전극·전극 홀더 암 하중 감소, 계통 교란 감소.
EAF 제강 공정은 전적으로 전기 동력에 의존하다가 화학 에너지가 보조로 전환되어 전환비 절감 통해 EAF 생산성 향상. 그러나 전기·화학 에너지 효율적 관리는 효율적 동적 아크 제어와 산소·탄소 균형 주입 결합으로 EAF 생산성 증대. EAF 플랜트는 직환원철(DRI)/열성형철(HBI)/열DRI와 재활용 강철 원료, 탄소계 재료를 슬래그 발포제와 카버라이저로 혼합 사용. 에너지 소비·온실가스 배출 저감 요구에 따라 전통 무연탄과 야금 코크스를 탄소계 재료로 대체, 이제 폐타이어와 재활용 플라스틱 등 대체 탄소원도 기존 탄소 재료 부분 대체.
EAF 설계 개선
많은 EAF 설계 기술 개선은 탭투탭 타임 단축 목표.
- 초고전력(UHP) 설계 EAF: 고 2차 전압, 장아크. 탭투탭 타임 급단축과 EAF 시간당 생산성 증대에 결정적 역할. 최초 UHP로 1963년 미국 설치. 135톤 로에 70~80MVA 변압기(비전력 520~600kVA/톤). 성공적 운영으로 UHP로 급속 보급, 비전력 1,000kVA/톤까지 증가.
- 구리 클래드 박스 설계 고전류 전극 암
- 최첨단 전극 제어 시스템
- 대체 에너지원 광범위 활용 위한 로 다양한 개구부
- 초고속 이동과 안전 조업 가능한 중량 구조 설계
- 분할 쉘 설계로 유지보수 용이, 정비 시간 단축
- 고속 냉각수 흐름 구리/콤비 냉각 패널
- DRI/HBI/열DRI 연속 공급 시스템으로 로 장입 시간 단축
- EBT 버너 시스템 특수 설계로 냉간 EBT(편심 바닥 탭핑) 구역 열입력 증대
- 폐쇄 슬래그 도어 적용으로 고로 조업 고유연성·고효율 달성
- 지붕 리프팅 시스템, 로 잠금 시스템 등 특수 설계로 쉬운 유지보수
- 탄소, 연료, 산소 기반 추가 화학 에너지 입력으로 전기 동력 대체
- 전극 레귤레이션 설계 – 전극/암/마스트/케이블 조립체 무게 약 20톤 범위. 마스트 내 유압 실린더로 수직 이동 제어. 아크 길이는 전극 하부 스크랩/액체 레벨 변화 등에 의존하므로 전극 위치 자동 제어(레귤레이션 시스템) 필요. 레귤레이션 시스템은 에너지 입력, 평균 전류, 아크 안정성, 스크랩 용해 패턴, 수냉 패널 에너지 손실, 에너지, 전극, 내화물 소비 등 로 성능 중요 측면 다수 영향. 파라미터 간 복잡한 상호 연관, '최적' 제어 전략에 다양한 의견 존재.
- 멀티유닛 주입으로 로 내부 에너지·열 균형 개선
EAF 기술 주요 발전(최근 40년)
- 발포 슬래그 관행 – EAF 제강에서 스크랩 점진적 용해로 아크에서 로 측벽으로 복사 열전달 증가. 아크를 슬래그 층으로 덮으면 아크 차폐로 더 많은 에너지가 용탕에 전달. 이 기간 발포 슬래그 유익. 발포 슬래그 효과는 슬래그 염기도, 슬래그 FeO 함량, 슬래그 온도, 슬래그 산소 또는 FeO와 반응할 탄소 가용성에 의존. 발포 슬래그는 내화물 손상과 아크 구역 열손실 감소. 순 에너지 절감 약 6~8kWh/톤 강.
- 용탕 산소 취입 – 용강 산소 취입 시 산소가 탄소, 규소, 철과 발열 반응하여 열 방출. 조건 하에서 용해 시간 단축, 생산성 증대. 열 방출로 전기 소비, 전극 소비, 내화물 소비 감소. 과거 톤당 10Nm³ 미만 산소 소비 시 소모성 파이프 랜스 수동 랜싱. 현대 조업은 자동 랜스, 대부분 비소모성 수냉 랜스로 산소 주입. 다수 랜스는 탄소 동시 주입 기능도 보유.
- 핫 힐 운전 – 탭핑 후 금속 15~20%와 일정량 슬래그를 로 바닥에 잔류. 나머지 슬래그는 실(sill) 넘어 제거. 신규 고체 장입물 용해 지원, 실질적 슬래그 프리 탭핑 가능. 페로알로이 절약, 에너지 효율 향상.
- 편심 바닥 탭핑(EBT) – 탭핑 시간, 온도 손실, 래들 슬래그 유입 감소. 전기 절감 약 12~15kWh/톤 강. EBT 슬래그 프리 탭핑으로 합금 첨가제 고수율, 래들 내화물 고수명.
- 후연소 관행 – 탈탄소 생성 일산화탄소(CO) 가스를 로 내 랜스 산소 주입으로 연소. 방출 에너지로 용탕 직접 가열 또는 장입 원료 예열. 멕시코·미국 2개 플랜트 특정 후연소 제어 시스템 설치로 각각 전기 소비 2%·4%, 천연가스 8%·16%, 산소 5%·16%, 탄소 장입·주입 18%·18% 감소 달성.
- 탄소 주입 – 탄소 주입 이점: (i) 100% 스크랩 관행이나 욕 탄소 부족 시 CO 가스 생성으로 발포 슬래그에 유익, (ii) 탄소 산화로 CO 가스 생성, 후연소로 열에너지 생성. 탄소 주입에는 탄소 산화 개시용 산소 주입 필요.
- 배기가스 모니터링·제어 – 배기가스 실시간 CO/CO₂ 판독값 기반 산소 주입 레벨 조정으로 배기 가스 화학 에너지 회수율 50% 증대(사전 설정값 대비). 전기 절감 약 12~15kWh/톤 강.
- 옥시 연료 버너 – 옥시-연료 버너/랜스 설치로 전기를 산소와 탄화수소 연료로 대체, 전기 소비 절감. 용해율 향상, 로 전체 균일 열분포 제공 위해 도입. 열시간 단축으로 총에너지 소비 감소, 정련기 열전달 증대, 발포 슬래그 촉진으로 산소 사용 효율과 주입 탄소 효율 증대. 잘못 사용 시 총에너지 소비와 온실가스 증가 위험. 열시간 1분 단축당 2~3kWh/톤 강 에너지 절감. 전형적 산소 주입율 18Nm³/톤 강에서 35~40kWh/톤 강 전기 절감 달성 가능.
- 스크랩 예열 – 배기가스 열 활용 스크랩 예열 시스템 다수 개발: 배치 버킷 방식, 연속 샤프트 방식. 단일 샤프트로 최대 77kWh/톤 강 전기 에너지 절감. 핑거 샤프트로 최대 110kWh/톤 강 절감(전기 입력 약 25%).
- 장입 스크랩 방사선원 제거 – 구매 스크랩 방사선 검사로 생산 강철 방사선 오염 방지. 모든 입고 스크랩 '익스플로라늄' 탐지 장비 통과. 고위험 플래그 스크랩 핸드 디텍터 추가 스캔. 용해공장 납품 전 '익스플로라늄' 2차 스캔, 자석 버킷 충전 시 매 로드 최종 스캔. EAF 백하우스 디텍터로 방사성 물질 용해 시점 감지.
- 열DRI 장입 – 냉DRI 대신 600℃까지 열DRI 장입 시 톤당 150kWh 강 용해 에너지 절감. 기타 이점: 생산성 증대, 트램프 원소 감소, 발포 슬래그 개선, 장입 탄소 함량 증가.
- 용선 장입 – EAF 내 용선 장입과 산소 주입으로 화학 에너지 활용, 전기 에너지 소비 감소. 탭투탭 타임, 탄소 소비, 전기 소비 감소.
- 초고전력 변압기 – MW 전력 증가당 1.1kWh/톤 강 전기 절감 추정. 운전 전압 600V→660V(1호기), 400V→538V(2호기) 상승 시 전력 소비 각각 11kWh/t, 22kWh/t 감소.
- 로 전기 시스템 – 고작동 전압 전원 장치 개발로 제어·에너지 효율 대폭 개선.
- 로 제어 – 전기 소비 14% 감소. 추가로 천연가스 6% 감소 달성.
- 공정 제어 개선(신경망) – 고전적 제어 시스템 이상 전기 소비 절감. 예: 퍼지 로직 시스템이 데이터 분석해 최적 제어기 모방. EAF용 첫 '퍼지 로직' 제어 시스템은 현재 역률과 전력 사용으로 욕 내 전극 제어. 전기 절감 약 30kWh/톤 강 추정, 스크랩과 로 특성에 따라 변동.
- 바닥 교반/교반 가스 주입 – 일반 아크로에서 욕 자연 전기 교반 미미. 교반 없으면 대형 스크랩 용해 장시간 소요, 산소 랜싱 필요. 아르곤/질소 교반으로 온도·농도 구배 제거, 탭투탭 타임 단축, 내화물·전극·전력 소비 감소, 철·합금 수율 향상. 교반 기술 도입으로 전기 절감, 톤당 12~24kWh 범위 변동.
- 직류 아크로 – 직류(DC) 아크로는 아크로 설계 새 개념. 대부분 단일 전극, 전류가 탄소 전극에서 로 바닥 장착 양극으로 흐름. 기존 3상 아크로 대비 전극 소비 50~60% 감소가 주요 이점. DC로 소음 낮음. 유지비 저감 주장, 측벽 내화물 비용 저감이나 바닥 비용 증가. DC로는 바닥 전극(양극), DC 리액터, 사이리스터 추가 필요로 비용 증가. DC 아크로는 저에너지·저전극 소비 외에 액체 강철 우수 열적·야금적 균질화 보장. 직류 아크 증대 교반 효과도 지원. AC 아크로 대비 계통 교란 적어 약한 전력망에도 연결 가능. 구형 AC로 대비 순 에너지 절감 85~90kWh/톤 강. 신형 AC로 대비 절감 10~20kWh/톤 강.
- EAF 폐열 회수 – 150톤/차지 DRI 용해, 탭투탭 49분, 파워온 40분 조건에서 약 130kWh/톤 강 에너지 회수 가능(효율 30%). 포화 증기 발전 시 연간 2.8MWh, 과열 증기 발전 시 연간 15.1MWh 전력 생산 가능.
- 가변 주파수 드라이브/가변 속도 드라이브 – 총 팬 에너지 소비 67% 감소. 전기 절감 약 16.5kWh/톤 강.
- 트윈 쉘 DC 아크로 – 전기 절감 15~20kWh/톤 강 달성 가능.
- 코나크(CONARC) 로 – 아크로 기술 장점과 종래 취입 공정 장점 결합. CONARC = CONverter + ARCing. 공정 2단계: 컨버터 단계(탑 랜스 산소 취입 탈탄소), 아크로 단계(전력 인가 고체 용해 및 탭핑 온도까지 과열).
- 폴리머 주입 기술 – 코크스 부분 대체로 고무(폐타이어) 등 폴리머를 EAF 제강 발포 슬래그용 대체 탄소 주입제로 사용하는 신규 특허 공정. 이점: (i) 전기 에너지 소비 약 3% 감소, (ii) 탄소 주입제 약 12% 감소, (iii) 로 생산성(톤/분) 4% 증대, (iv) 슬래그 FeO 레벨 필요 범위 내 유지, (v) NOx, CO, SO₂ 배출 저감.
폐타이어·플라스틱 활용 EAF
원스틸 시드니 제철소와 UNSW 공동 실험실 연구로 EAF 제강용 폐타이어 활용 발포 슬래그 최적화 기술 개발·상용화. 플랜트 시험 거쳐 EAF에 폐타이어 고무와 코크스 블렌드 주입 시스템 구축. 효과: 슬래그 부피·발포성 증대로 전기 에너지 효율 개선(장아크, 아크→강철 열전달 개선), 슬래그·측벽 열손실 감소. 폴리머 주입 기술(PIT) 사용 EAF 제강사는 수율, 주입 산소 소비, 내화물·전극 소비, 주입 시스템 마모 개선 기대. 고무 주입 기술(RIT)은 원스틸 시드니·라버턴 EAF 제강소 표준 공정으로, 40,720히트 고무 주입 탭핑, 13,721톤 코크스 절감·대체, FeO 제어·일관 사이징으로 주입량 감소, 승용차 타이어 1,128,486개 분량 사용 달성. 폐타이어·플라스틱 활용 그린 강철은 폐기물·유독 흄 없음.