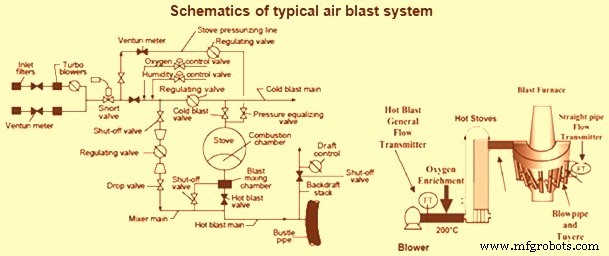
고로(Blast Furnace, BF)는 광석 부담을 환원 가스로 환원해 용선(Hot Metal)을 생산합니다. 환원 가스는 산소가 코크스와 석탄과 반응해 생성됩니다. 이 산소는 풍부화된 뜨거운 공기 열풍(Hot Air Blast)의 일부로 직관, 블로우파이프(blowpipe), 튜에르(tuyere)를 통해 고로 하부에 불어넣고 분배됩니다. 이 세트는 메인 버스들 파이프(bustle pipe)와 연결됩니다. BF 공정에 필요한 산소 풍부화 공기량은 에어 블로어(air blower)가 공급합니다. 에어 블로어는 대기에서 공기를 흡입해 필요 압력으로 압축합니다. 압축 후 약 200°C까지 상승한 이 압축 공기를 산소로 풍부화해 핫 스토브(hot stove)에 불어넣어 온도를 1,200~1,250°C까지 올립니다. 이 열풍은 핫 블라스트 메인(hot blast main)을 통해 버스들 파이프로 보내집니다. 현대 대용량 고로 열풍 시스템은 최대 1,350°C 열풍 온도와 최대 5kg/㎠(g) 열풍 압력으로 운전됩니다. 전체 공정은 Fig 1에 도식화되어 있습니다.
Fig 1 전형적 열풍 시스템 개요도
고로 열풍 시스템 주요 구성요소는 (i) 에어 블로어, (ii) 콜드 블라스트 메인(cold blast main), (iii) 연소 시스템을 갖춘 핫 블라스트 스토브, (iv) 핫 블라스트 메인, (v) 버스들 파이프, (vi) 블로우파이프와 튜에르(튜에르 스톡), (vii) 밸브 세트, (viii) 제어 계기입니다.
에어 블로어
에어 블로어는 열풍 시스템의 첫 번째 설비입니다. 블로어 하우스에 위치하며 원하는 일정 유량과 압력으로 콜드 에어 블라스트를 핫 블라스트 스토브에 공급합니다. 따라서 서지 보호 제어(Surge Protection Control)는 고로 에어 블로어에 매우 중요한 제어입니다. 일반적으로 고로당 에어 블로어 2대를 설치합니다. 대기로부터 공기량을 흡입해 필요 압력으로 압축해 콜드 블라스트 메인으로 불어넣습니다. 압축 공기는 보통 150~250°C로 에어 블로어에서 압축열로 인한 온도입니다. 에어 블로어는 증기 터빈 구동 또는 전동기 구동입니다. 에어 블로어는 고로 운전 조건에 의해 결정되는 공기 유량 조건을 충족하도록 운전되어야 하며, 고로 성능이 블로어 성능에 크게 의존하므로 매우 높은 신뢰성이 요구됩니다.
블라스트 에어 생성을 위해 대부분 고로는 3~4단 원심 터보 블로어를 장비합니다. 초대형 고로에서는 2대 블로어를 병렬 운전하기도 합니다. 하지만 초대형 고로에서는 축류 블로어(axial blower)를 더 효율적으로 사용할 수 있습니다. 현대 고로는 축류 또는 축류-방사 일정온도 압축기(axial radial isothermal compressor)를 장비해 상대적으로 작은 케이싱으로 대용량 공기 유량을 처리하면서 우수한 효율을 유지합니다.
콜드 블라스트 메인
콜드 블라스트 메인은 에어 블로어와 핫 블라스트 스토브를 연결합니다. 콜드 블라스트 온도가 보통 150~250°C이므로 일반적으로 라이닝하지 않습니다. 하지만 일부 고로에서는 에너지 절약 차원에서 콜드 블라스트 라인을 단열합니다. 콜드 블라스트 메인 스토브 쪽 끝에 스토브용 콜드 블라스트 밸브와 버터플라이 밸브가 장착된 믹서 라인(mixer line)이 있습니다. 핫 블라스트 메인 열전대로 고로에 일정한 열풍 온도를 유지하기 위해 믹서 라인 버터플라이 밸브를 제어해 스토브로 보내는 공기량과 바이패스하는 공기량을 비례 제어합니다.
가열된 스토브가 처음 블라스트에 투입되면 가열된 공기 온도가 원하는 열풍 온도보다 훨씬 높으므로 상당량 공기가 스토브를 바이패스해야 합니다. 스토브에서 열이 빠져나가 온도가 낮아지면 믹서 라인 버터플라이 밸브가 점차 닫히며 더 많은 공기를 스토브로 통과시킵니다. 일부 자동 스토브 전환 시스템에서는 조절 밸브 위치를 스토브 전환 개시 신호로 사용합니다.
콜드 블라스트 메인에는 스노트 밸브(snort valve)도 장착되며 보통 고로 근처에 위치해 급격한 블라스트 압력 저하 필요 시 개방합니다. 콜드 블라스트 에어를 대기로 배출해 콜드 블라스트 라인에 양압을 유지함으로써 고로 가스가 에어 블로어 쪽으로 역류하지 않게 합니다. 스노트 밸브 개방 시 급속 공기 배출이 일어나므로 보통 머플러(muffler)를 장착합니다.
산소 풍부화 플랜트에서는 산소를 터보 블로어 입구 대기압에서 주입하거나 콜드 블라스트 메인에서 가압 주입할 수 있습니다. 블라스트 수분 제어 필요 시 콜드 블라스트 메인에서 수분을 첨가합니다.
핫 블라스트 스토브
핫 블라스트 스토브는 고로에 연속적으로 열풍을 공급하는 설비입니다. 열풍이 고로 튜에르에 전달되기 전 재생식 핫 블라스트 스토브를 통과하며 예열됩니다. 스토브는 주로 고로 상부 가스(BF 가스) 연소로 가열됩니다. 이렇게 하면 상부 가스 에너지의 일부가 현열 형태로 고로에 환원됩니다. 고로에 열로 환원되는 이 추가 열에너지는 고로 코크스 소요량을 크게 줄이고 분탄 등 보조 연료 주입을 용이하게 해 고가 야금용 코크스 대체가 가능합니다. 이는 공정 효율을 높입니다. 현대 고로 핫 블라스트 스토브는 다음과 같은 특징을 가집니다.
고효율 연소 달성 - 고로 가스만으로 운전 시에도 고효율 연소 달성
스토브 본체 복사열 손실 최소화
건설 비용 저렴
긴 스토브 수명 - 현대 스토브 기대 수명 약 40년
응력 부식 균열 완전 제거
체커 벽돌 상부 표면 위 미연소 CO 저농도
대부분 고로는 3기 핫 블라스트 스토브를 장비하나 일부는 4기입니다. 스토브는 키 큰 원통형 강철 구조로 단열 라이닝되고 열을 저장했다가 열풍에 전달하는 체커 벽돌로 거의 채워집니다. 각 스토브 직경은 고로와 비슷하고 체커 기둥 높이는 고로 작업 높이의 약 1.5배입니다. 현대 고로에서는 스토브 크기와 고로 크기 비율이 더 큽니다. 핫 블라스트 스토브는 별도 기사(https://www.ispatguru.com/generation-of-hot-air-blast-and-hot-blast-stoves/)에서 상세히 다룹니다.
핫 블라스트 메인과 버스들 파이프
열풍은 핫 블라스트 스토브에서 핫 블라스트 메인이라 불리는 대구경 내화 라이닝 덕트를 통해 고로로 공급됩니다. 열풍의 일관된 고온은 고로 효율 운전에 결정적입니다. 핫 블라스트 메인과 버스들 파이프 설계는 시스템 움직임과 잔여 팽창을 고려해 무고장 운전을 보장해야 합니다. 고로 핫 블라스트 메인 설계자는 여러 독특한 과제에 직면합니다. 핫 블라스트 메인은 일반적으로 여러 열팽창 구성요소에 노출된 대구경 파이프입니다. 팽창 조인트 시스템은 스토브 분기 연결부, 메인, 버스들 파이프의 X, Y, Z 방향 열적 움직임을 수용해야 합니다. 열적 움직임은 매체에 의한 표면 온도 변화와 앰비언트 조건 변화에 따른 타이로드와 구조물 온도 변화로 발생합니다. 스토브 연결부와 구조물에 가해지는 힘과 움직임, 핫 블라스트 배관 시스템 응력도 고려해야 합니다. 마지막으로 팽창 조인트는 긴 고로 캠페인 동안 최소 유지보수로 작동해야 합니다.
스노트 밸브(Snort valve) - 콜드 블라스트 메인 라인에 설치. 블로오프 장치(blow off device) 장착. 블로어에 백프레셔(back pressure) 생성 없이 스토브에 공급되는 콜드 블라스트 양 조절용. 여분 공기가 블로오프 장치로 배출되며 메인 밸브와 기계적으로 연동돼 비례 개폐.
핫 블라스트 밸브(Hot blast valve) - '가열 중' 모드 운전 시 또는 고로 완전 분리 시 핫 블라스트 스토브를 핫 블라스트 메인에서 분리하기 위함. 스토브 근처 수평 핫 블라스트 메인에 설치.
대기 밸브(Atmospheric valve) - 고로 스토브를 굴뚝에서 해제하기 위함.
가스 스로틀 밸브(Gas throttle valve) - 핫 블라스트 스토브 가스 버너 공급 가스 제어와 정상 운전 및 정전 시 도관 가스 버너 완전 해제용. 가스 도관 수직 구간에 설치.
믹싱 스로틀 밸브(Mixing throttle valve) - 콜드 블라스트 유량 조절용. 스토브 근처 콜드 블라스트 메인 수직 구간에 장착.
굴뚝 밸브(Chimney valve) - 고로 스토브를 굴뚝에서 분리하기 위함.
분리기 밸브(Separator valve) - 고로 블라스트 공급 정지 시 믹싱 에어라인 구간 신속 중첩용. 콜드 블라스트 믹싱 에어라인 수평 구간에 설치.
버스들 파이프와 튜에르
맨틀 레벨 위 고로를 둘러싼 대구경 원형 파이프를 버스들 파이프(bustle pipe)라 부릅니다. 핫 블라스트 메인에서 열풍을 받아 여러 노즐인 튜에르(tuyere)를 통해 고로 내부로 분배합니다. 버스들 파이프는 내부에 내화 라이닝해 내부 고온 공기로부터 외부 강철 쉘을 단열 보호합니다.
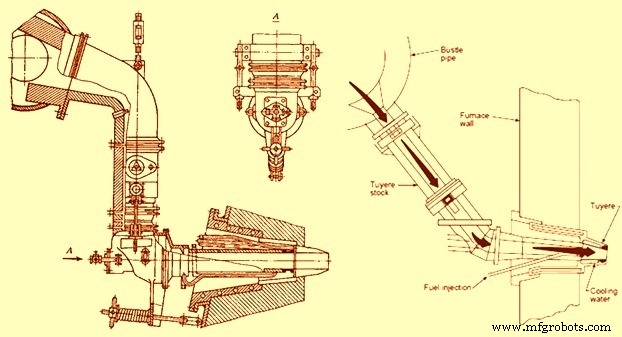
튜에르는 버스들 파이프에서 열풍이 고로 내부로 들어가게 하는 작은 파이프입니다. 열풍을 고로 내부로 분사하는 특수 형상 노즐입니다. 고로 온도에 직접 노출되므로 구리로 만들고 보통 수냉식입니다. 자전거 바퀴 허브 살처럼 고로 사방에 위치합니다. 튜에르 스톡(tuyere stock)은 구스넥(gooseneck), 팽창 벨로우(expansion bellow), 연결 파이프, 엘보, 피프 홀(peep hole), 블로우파이프, 고정 장치, 텐셔닝 장치(tensioning device) 어셈블리입니다. 튜에르 스톡은 열풍 공급 시스템과 고로 간 상대 움직임에 적응하는 연결부 역할을 합니다.
열풍 시스템을 튜에르에 연결하는 블로우파이프는 튜에르 베이스 가공된 구형 시트(machined spherical seat)에 끼워집니다. 튜에르 쿨러(tuyere cooler)와 튜에르는 수냉식입니다. 1,150°C 이상 열풍 온도 이용 현대 고로에서는 튜에르 본체 수로(water passage) 설계로 수속 20m/s 이상, 튜에르 노즈 수로 설계로 수속 28m/s 이상 유지해 열전달률을 높입니다. 일부 현대 고로에서는 블로우파이프 노즈도 수냉하지만 대부분 구형 고로에서는 하지 않습니다. 연료 주입 랜스(lance)는 블로우파이프 벽을 관통해 보통 중심선에서 약간 벗어나 블로우파이프 노즈에서 약 50mm 후방에 연료를 분사합니다. 일부 고로는 블로우파이프에 두 개 개구부를 가진 이중 주입 시스템을 장비해 다중 튜에르 연료 투입을 용이하게 합니다. 분탄 튜에르 연료 사용 증가로 주입 랜스 배치가 튜에르 내벽 임핑먼트(impingement) 방지와 석탄 연소 개선에 더 중요해졌습니다. 블로우파이프는 브리들 로드(bridle rod) 장력으로 튜에르에 단단히 밀착됩니다. 브리들 로드는 튜에르 스톡을 헤스 재킷(hearth jacket)에 연결합니다. 브리들 로드 끝 브리들 스프링(bridle spring)은 열풍 온도 변화에 따른 블로우파이프 신축에 따라 제한된 움직임 허용. 블로우파이프 자체는 내화물 라이닝된 합금강 튜브로 금속 과열 방지.
튜에르 스톡 주요 구성요소는 연마된 테이퍼 면(consequent close arrangement)을 통해 다음 부품이 이전 부품에 밀착되는 방식으로 단단히 연결됩니다. 이렇게 밀착된 테이퍼 면이 조인트 누설 방지 무결성을 제공합니다. 운전 가열 사이클 교란이나 튜에르 스톡 조인트 중 하나의 누설은 구성요소 소손과 고장 초래.
튜에르, 튜에르 쿨러, 블로우파이프는 가장 가혹한 온도 조건에서 작동합니다. 튜에르 쿨러는 로 라이닝 브레스트(breast)에 위치. 노즐은 이미 고로 본체 250~350mm 깊이에 있는 튜에르와 결합.
블로우파이프는 보통 특수 세라믹 내화 라이닝 코팅 강철로 제작. 튜에르는 구리 제작. 이전 아트 타입 튜에르는 두께 8mm까지 프레스 구리판으로 제작. 요즘은 원심 주조 구리(centrifugally cast copper)로 제작해 최고 제조 품질로 최대 재료 균질성과 미세 기공 부재로 튜에르 최대 작동 수명 보장. 이 방법은 진공 주조 제조보다 약간 비쌉니다. 진공 주조도 튜에르 생산에 가끔 적용되며 전환 비용은 더 낮으나 약간의 재료 불균질 가능성 존재. 어쨌든 튜에르 생산 주조 방식은 낮은 운영 용량에도 불구하고 제작 비용 저렴해 중공 구리 튜에르 쿨러 주조와 연계돼 용접 구조 튜에르 적용을 거의 대체했습니다. 튜에르 쿨러도 주조로 제작되며 구리(드물게 청동) 재질. 로 라이닝 브레스트에 장착되고 플랜지를 통해 헤스 재킷에 추가 용접으로 고정.
고로 튜에르는 15~25㎥/hr 유량으로 튜에르 내면에 직접 공급되는 물로 냉각. 배출 냉각수 가열 온도 15°C 초과 금지. 튜에르와 튜에르 쿨러 안면 공급 냉각수 압력 보통 5~10kg/㎠ 이하. 최소 99.5% Cu 구리 사용으로 극한 고온 조건에서 작동하는 튜에르 콘 본체 열을 효과적으로 제거.
블로우파이프와 튜에르 중심선 상 튜에르 스톡 후면에 작은 개구부가 있어 로드 삽입으로 블로우파이프 내부 물질 청소 가능. 개구부는 필요 시 열 수 있으나 닫았을 때 가스 밀폐되는 캡으로 닫힘. 이 캡을 튜에르 캡(tuyere cap) 또는 위켓(wicket)이라 부르며 유리 덮개 피프 사이트(peep sight)가 있어 운전자가 튜에르 바로 앞 고로 내부를 직접 검사 가능. 스톡 상부는 구스넥 내화 라이닝 노즐과 스위블 조인트(swivel joint)로 연결되며 러그(lug)와 키(key)가 행잉 바(hanging bar) 시트에 맞물려 클램핑. 각 구스넥은 플랜지와 볼트로 버스들 파이프 내경에서 방사형으로 뻗은 넥(neck)과 연결. 튜에르 스톡은 긴 수명과 쉬운 취급 설계. 전형적 튜에르 스톡 배열 개요도를 Fig 2에 보여줍니다.