액체 강재 진공 탈가스: 강도 및 품질 향상
1차 제강 공정 중 산소(O₂), 수소(H₂), 질소(N₂) 같은 기체들이 액체 강재에 용해됩니다. 이 기체들은 강재 기계적·물리적 특성에 해로운 영향을 미칩니다. 액체 강재 용해 O₂는 분자 O₂로 제거될 수 없으며 그 제거를 탈산(deoxidation)이라고 합니다. 탈가스(degassing)라는 용어는 액체 강재에서 H₂와 N₂ 기체 제거에 사용됩니다. 액체 강재 탈가스 공정이 진공 하에서 수행되므로 액체 강재 진공 탈가스라고도 합니다. 진공 탈가스 공정은 강재 주입 국자(teeming ladle)에서 수행됩니다.
액체 강재에서 H₂와 N₂ 기체 제거 필요: 두 기체 모두 강재 특성 해침. 강재 내 H₂ 용해도 상온 낮음. 과량 H₂ 응고 중 배출 → 핀홀 형성 → 고체화 강재 기공 유발. 수 ppm H₂ 기체도 블리스터링(blistering) 및 인장 연성 손실 유발. N₂ 경우 액체 철 최대 용해도 450ppm, 상온 10ppm 미만. 응고 중 과량 N₂ 배출 → 블로홀(blow holes) 또는 질화물 형성 유발. 과량 N₂ 강재 용접 시 열영향부 엠브리틀먼트(embrittlement) 유발 및 강재 냉간 성형성 손상.
액체 강재 진공 처리로 최소 기체 함량 강재 생산 문제 해결은 1950년대 초반에야 가능했습니다. 이 방법은 구소련 AM Samarin과 LM Novik 과학자들이 1940년 제안. 1952년 구소련 Enakievskii 제철소에서 최초 산업적 시도. 1954년 당시 서독 Bochumer Verein에서 금속 흐름 탈가스 방법 시도. 국자 진공 처리 산업적 도입 최초 1955년 구소련. 이는 강재 진공 처리라 알려진 제강 새 트렌드 개시.
진공 탈가스 일반 특징
액체 강재 국자 진공 처리는 처음 국자-국자, 국자-주형 진공 탈가스 공정으로 H₂ 제거 시작. 원래 진공 탈가스는 0.5~10 mbar(1mbar=0.75mmHg 또는 0.00102kg/cm²) 압력 범위 환원 분위기에서 수행, H₂ 함량 2ppm 미만 감소가 목표.
1950년대 후반 더 효율적 진공 탈가스 공정인 도르트문트-회르더(DH)와 루르슈탈-헤라우스(RH) 공정 인기. 1960년대 중반 진공 아크 탈가스(VAD), ASEA-SKF 공정, 고크롬(Cr) 강재 처리용 진공 산소 탈탄(VOD) 공정 성공적 구현.
초기 진공 탈가스 개념 주로 액체 강재 H₂ 기체 제거용 사용되었으나, 곧 청정 강재 생산 위해 여러 다른 목적도 수행. 1980년경부터 탄소(C) 함량 30ppm 이하 초저탄소(ULC) 강재 생산 위해 진공 탈가스 사용 증가. 나아가 탄소와 질소 함량 30ppm 이하 간극 자유(IF) 강재 개발로 진공 처리 필수. 현재 진공 탈가스 처리는 품질 강재 생산 제강소 필수 설비.
진공 탈가스 일반 특징:
- 기체 탈착은 기체/금속 계면 반응. 액체 강재 원자 H₂ 또는 N₂가 기체/금속 계면 확산 → 분자 H₂ 또는 N₂ 변환 → 탈착. 진공 처리 효과는 진공 노출 액체 표면적 증가와 함께 증가. 진공 노출 액체 강재 표면적 증가(예: 얇은 스트림 또는 가스 유도 교반) 탈가스 공정 가속.
- 액체 강재 온도 진공 탈가스 중 하락. 진공 노출 스트림 표면적 클수록 온도 강하 큼.
- 탈가스 시간 최소 유지 필요.
- 탈가스 정도는 진공도 증가와 함께 증가. 1mmHg 이하 진공(1mmHg=1torr) 실용. 진공 펌프 용량 적절해야 함.
진공 탈가스 공정 분류
현재 사용 중 진공 탈가스 공정 세 유형 분류: (i) 스트림 탈가스 관행, (ii) 순환 탈가스 관행, (iii) 국자 또는 탱크 탈가스 관행.
스트림 탈가스 관행(Stream Degassing Practice)
스트림 탈가스에서 액체 강재 진공 상태 타 용기에 주입. 액체 스트림 진공 돌발 노출 → 스트림 물방울 분해 생성 표면적 증가 → 매우 빠른 탈가스. 이 공정 강재 용해 H₂ 진공 펌프 배출 도움. 주요 탈가스 양 액체 스트림 낙하 중 발생. 주입 스트림 높이는 중요한 설계 매개변수. 스트림 탈가스 기술 실용 변형:
- 국자-주형 탈가스 – 예열된 핫탑 주형 진공 챔버 배치. 챔버 위 턴디시 배치. 1차 제강 용해로 출강 국자 30°C 과열도. 국자 턴디시 위 배치. 국자 바닥 주입 턴디시 바람직. 국자-주형 탈가스 개략도 그림 1.
- 국자-국자 탈가스 – 스토퍼 로드 국자 진공 챔버 배치. 1차 제강 용해로 용강 국자 진공 챔버 위 배치 간격 진공 밀봉. 합금 첨가 진공 하 수행. 스트림 낙하 국자 내부 액체 강재 탈가스. 합금 첨가 진공 하 수행.
일부 플랜트 출강 중 탈가스. 이 배치 1차 제강 용해로 용강 턴디시 또는 소형 국자 탭. 소형 국자 액체 스트림 진공 상태 국자 낙하. 국자 상부 특수 커버 배기구로 밀봉. 25~30°C 과열도 용강 국자 탭.
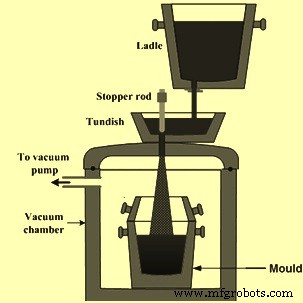
그림 1 국자-주형 탈가스 개략도
순환 탈가스 관행(Circulation Degassing Practice)
순환 탈가스 관행에서 액체 강재 특수 배치로 진공 챔버 연속 순환. 이 공정 진공 챔버 국자 위 위치, 스노클(snorkel)들 액체 강재탕 침지. 순환 탈가스 공정 두 유형(그림 2): (i) 루르슈탈-헤라우스(RH) 탈가스 공정, (ii) 도르트문트-회르더(DH) 탈가스 공정. RH 탈가스 공정 국자 침지 두 스노클, DH 탈가스 공정 단일 스노클 반복적 액체 강재 진공 챔버 흡입→국자 방출 작동. RH 탈가스 공정 별도 기사(https://www.ispatguru.com/rh-vacuum-degassing-technology/) 설명.
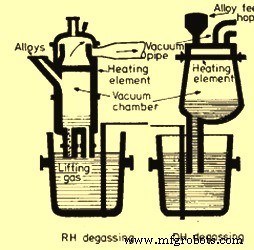
그림 2 순환 탈가스 공정 개략도
RH 탈가스 공정에서 두 다리(스노클) 가진 원통형 내화물 라이닝 쉘 설계: 액체 강재 한 다리 상승 → 탈가스 후 다른 다리 통해 국자 낙하. 원통 쉘 상부 배기, 합금 첨가, 관찰/제어 창 구비. 원통 쉘 상부 내화점토 벽돌, 하부 알루미나(Al₂O₃) 벽돌 라이닝 고온 견딤. 다리들 Al₂O₃ 내화물 라이닝. 아르곤(Ar) 리프터 가스 입구 스노클 주입 → 입구 스노클 유입 액체 강재 속도 증가.
RH 탈가스기 조작 포함:
- 원통 챔버 원하는 온도 가열(900~1500°C 범위).
- 챔버 액체 강재 원하는 레벨까지 하강.
- 챔버 배기 → 액체 챔버 상승 시작.
- 리프터 가스 도입 → 팽창 부력 생성 → 입구 스노클 상승 액체 강재 속도 증가.
- 챔버 내 액체 강재 탈가스 → 다른 스노클 통해 국자 회류. 탈가스 강재 국자 강재보다 약간 차가움. 밀도 차이(차가운 액체 강재 밀도 더 높음) 부력 → 욕조 교반.
- 원통 챔버 내 액체 강재 순환 속도 탈가스 제어. 순환 속도 리프터 가스량과 진공도 의존. 110톤 액체 강재 20분 내 탈가스 가능(순환 속도 12톤/분). Ar 비소비 약 0.075 m³/톤.
- 과열도 따라 탈가스 말기 페로합금 첨가 가능.
RH 공정 여러 장점: (i) 열손실 상대적 낮음, (ii) 합금 첨가 더 정밀 조정 가능, (iii) 국자-국자나 스트림 탈가스 대비 배기 볼륨 작아 소형 진공 펌프 용량 충분.
DH 탈가스 공정에서 전체 액체 강재 질량 약 10~15% 한 번 탈가스. 필요 탈가스 수준 달성까지 반복. 용기-국자 배치 유사 단 (i) DH 공정 원통 용기 단일 스노클, (ii) 원통 용기 가열 설비 구비 차이.
DH 챔버 가열 설비, 합금 첨가 배치, 배기 시스템 구비. 원통 용기 바닥 국자 액체 강재 침지 스노클 구비. DH 챔버 상부 내화점토 벽돌, 하부 Al₂O₃ 벽돌 라이닝. 스노클 고품질 Al₂O₃ 벽돌 라이닝. 스노클 길이 대기압 효과 스노클 내 강재 상승 실현 충분. DH 탈가스 공정 조작 중요 단계:
- DH 챔버 예열 → 국자 하강 스노클 팁 액체 강재 표면 아래 침지.
- 배기 챔버 상하 이동 → 강재 챔버 유입.
- 챔버 50~60회 이동, 사이클 타임 20초.
- 적절 탈가스 20~30 사이클 가능.
- 국자 슬래그 층 유지 열손실 최소화.
- DH 탈가스 공정 RH 대비 낮은 과열도 운전 가능(DH 장치 가열 설비 있음).
국자 또는 탱크 탈가스 관행(Ladle or Tank Degassing Practice)
여기서 국자 진공 탱크 배치 불활성 가스 교반하며 탱크 배기. 또는 국자 주변 밀봉 배열로 뚜껑 장착 진공 챔버 형성.
액체 강재 아크 재가열 없이 탱크 탈가스기 처리 가능. 두 가지 다른 교반 시스템: (i) 액체 강재탕 유도 교반, (ii) 국자 바닥 다공성 플러그 Ar 버블링 욕조 교반.
탱크 탈가스 관행 용도: (i) 액체 강재 용해 기체 농도 감소, (ii) 액체 강재 조성 및 욕조 온도 균질화, (iii) 액체 강재 산화물 개재물 제거, (iv) 탈황 유리 수단·기술 조건 제공. 황(S) 제거 진공 봉투 내 강렬한 Ar 플러싱(버블링) 촉진 슬래그-금속 반응 통해 달성. 탱크 탈가스 공정 요구: (i) 진공 탱크 급속 배기, (ii) 진공 유지하며 불활성 가스 대유량 흡입, (iii) 즉시 가용성, (iv) 분진 저항, (v) 가혹 조건 안전 운전.
국자 바닥 다공성 플러그 Ar 가스 퍼지. 국자 진공 챔버 배치. 진공 챔버 호퍼 구비 → 필요 시 원소 첨가. 교반 가스 상부 지붕 침지 내화관 또는 국자 바닥 장착 다공성 플러그 도입. 완전 킬드 강재 효과적 탈가스 위해 국자 바닥 Ar 퍼지 바람직. 욕조 교반 기체 제거율 향상. 활발한 기체 제거 강재 튀김 유발 → 국자 완전 충전 안 하고 높이 약 25% 프리보드(freeboard) 유지 튀김 방울 수용. 1~10mmHg 압력 유지 효과적 탈가스. 탈가스 중 탈산·합금 첨가. 경우 국자 가열 열손실 보상. 탈가스 효과 위해 1차 제강 용해로 이월 슬래그 최소화 필요. 이월 슬래그 FeO 함유 → 강재 O₂ 함량 슬래그 FeO 함량 평형 → 강재 O₂ 함량 증가.
국자 탈가스 공정 기본 요구사항: (i) 진공 유도 슬래그·강재 비등 수용 충분한 국자 프리보드, (ii) 강재탕 퍼콜레이팅 불활성 가스 교반·개재물 분리·진공 탈가스 성능 향상, (iii) 스컬(skull) 형성 방지 충분한 강재 과열도, (iv) 국자 진공 탱크 내 첨가제 전달 수단.
Ar 연결 국자 진공 탱크 내 세트 시 확립. 진공 탱크 진공 펌프 시스템으로 필요 운전 압력 배기. 배출물 진공 펌프 시스템 통해 배기 → 펌프 전 수집 또는 위어 월(weir wall) 갖춘 콘크리트 핫웰(hot well) 내 물 아래 방출. 프로세스 가스들(간응축기 배출수 동반 포함) 핫웰 모터 구동 팬 → 플레어 버너 장착 벤트 스택 배기. 핫웰 물 접촉수 시스템 냉각탑 펌프.
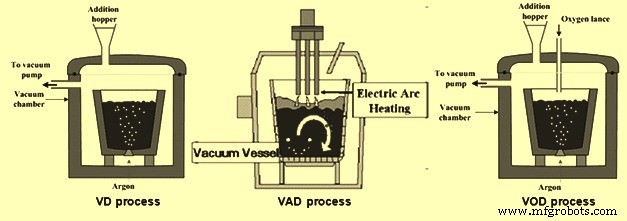
그림 3 주요 국자 탈가스 공정 개략도
진공 탈가스(VD) 공정
합금 첨가 설비 갖춘 단순 국자 탈가스 장치. 진공 펌프 시스템 통해 진공 생성. 0.5mmHg 저압 생성 가능. 공정 능력: (i) 온도·조성 액체 강재탕 균질화, (ii) 화학 미세 조정, (iii) 탈산 개선 및 H₂, N₂, O₂ 함량 감소. 1차 제강 용해로 직접 VD 유닛 처리 히트 탈황 큰 문제. 그러나 국자 슬래그 감소 보장 히트 VD 유닛 송부 전 및 슬래그-금속 혼합 강화로 해결 가능.
진공 아크 탈가스(VAD) 공정
진공 아크 탈가스(VAD) 공정은 액체 강재 재가열 목적 전극 추가 탱크 탈가스 공정. 국자 진공 탱크 앉고 바닥 다공성 플러그 불활성 가스 교반, 전극 가열·합금 첨가 설비 갖춘 단일 장치 공정. 국자 액체 강재 석회 첨가 후 250~300mmHg 압력 아크 수행 → 온도 상승·석회 용융 → 짧은 탈가스 → 화학 조정 첨가 → 1mmHg 저압 심층 탈가스. Ar 교반 모든 조작 단계 지속, 조작별 유량 조정. 가열 속도 약 3~4°C/분, 가열 중 Ar 유량 낮은 쪽 유지. 이 시스템 진공 하 C-O₂ 반응, 고온 아크 하 C-Al₂O₃ 반응 고체 반응 생성물 없이 저산소 달성 큰 도움. Ar 강렬한 질량 이동과 해방 일산화탄소(CO) 희석 낮은 H₂ 분압으로 1.5ppm 낮은 H₂ 수준 달성. 이 공정 주요 장점: 0.005% 낮은 황 수준 강재 생산 위해 80% 높은 탈황도.
ASEA-SKF 공정
통합 처리 유닛 그룹 갖춘 공정: 보통 별도 탈슬래깅, 아크 가열, 진공 처리 유닛 구성. 슬래그 재국자링 제거 재인 방지 후 페로합금 첨가. 아크 가열 합금 첨가 냉각 효과 보상 온도 상승 위해 수행 → 진공 분위기 탈가스 O₂ 함량 감소·탈수소 H₂ 1.5ppm 달성. 전자기 교반 적용 → 개재물 부상 도움 → 청정 강재 생산. 현재 ASEA-SKF 유닛 기본 불활성 가스 교반 통합 탈황 가능.
진공 산소 탈탄(VOD) 공정
VOD 공정 추가 O₂ 분사 랜스 장착 탱크 탈가스 유닛. 추가 O₂ 공급: (i) 초저탄소 스테인리스강 생산(강제 탈탄), (ii) Al/Si(규소) 첨가 화학 가열(VD-OB 공정) 용도. 진공 펌프 배기 가스량 증가 대응 설계. VOD 공정 스테인리스강 생산 중요 진공 공정. 주로 C, N₂, H₂ 매우 낮은 수준 요구 특수 스테인리스강 적합. 이 공정 국자 진공 챔버 배치, 진공 타이트 글랜드 O₂ 랜싱·합금 첨가 설비. 기본 공정 Cr 우선 산화 최소화 위해 탄소 선택적 산화 포함.
국자 가용 프리보드 감소로 초기 액체 강재 탄소 함량 1% 낮아야. O₂ 주입 100~250mmHg 수행. Si 산화 → C 산화. 탈탄 초기 온도·Si 함량 결정 공동 기포 발생 시작. O₂ 유량 의존 일정 탈탄 속도. CO/CO₂ 비율 모니터링, 욕조 C 함량 0.08% 도달 시 급격 증가. 이 한계 C% 넘어 탈탄 속도 O₂ 유량 무관 감소, 동시 Cr 산화. O₂ 랜싱 중단, 용기 압력 감소, Ar 교반 잔여 C-용해 O₂ 반응 추가 수행. 활발한 교반으로 C 0.005% 수준 감소, 총 C+N₂ 0.015% 미만 달성 보고.
일반 정련 시퀀스 O₂ 유량 변화, 랜스 팁-욕조 표면 거리, 진공 압력 제어, Ar 유량 조합 제어. 충분 석회·Al 첨가 액체 강재 우수 탈황 도움.
진공 펌프 시스템
진공 펌프 시스템은 액체 강재 진공 탈가스 공정 구동력. 진공 생성 위해 세 가지 기본 진공 펌프 시스템 사용 가능. 각자 장단점: (i) 필요 응축 단계 갖춘 증기 이젝터, (ii) 워터 링 펌프 결합 증기 이젝터, (iii) 건식 기계 펌프 시스템. 증기 제트 일정 질량 유량 기준 작동, 워터 링 진공 펌프 일정 체적 기준 작동. 함께 사용 시 경제적 손익분기점 도달 → 각 최고 특성 활용. 증기 이젝터 단독 및 증기 이젝터+워터 링 펌프 진공 펌핑 시스템 그림 4.
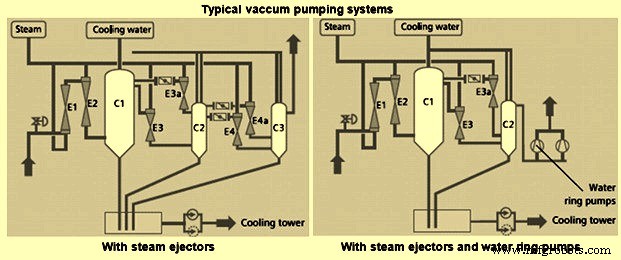
그림 4 전형적 진공 펌핑 시스템
진공 펌프 시스템 선정에 여러 요소 역할:
- 제거할 용해 기체 양. 절대 압력, 강재 화학, Ar 유량 모두 진공 펌프 시스템 기체 제거 속도 영향.
- '건조 공기 환산' 시스템 설계 압력 하중.
- 시스템 필요 다른 압력 하중(아웃가싱 시스템 요구 시).
- 시스템 볼륨.
- 대기압→심층 진공 공정 시간 요구사항.
- 시스템 최종 절대 압력. 필요 단계 수 결정.
- 필요 Ar 양. 교반 에너지·용해 기체 제거율 결정.
- 시스템 공기 누설률.
- 증기 이젝터 시스템 경우 증기 압력·온도.
- 증기 이젝터 시스템 경우 냉각수 온도.
- 증기·전기 비용
각 탈가스 시스템 특정 진공 탈가스 공정 요구사항 충족 설계 필요.



