


제조공정

산업 제조
액체 철(Fe) 내 황(S) 용해도는 꽤 높습니다. 하지만 고체 철 내 황 용해도는 제한적입니다. 상온에서 페라이트 중 0.002%, 약 1000°C에서 오스테나이트 중 0.013%입니다. 따라서 액체 강재가 냉각되면 황이 고용체에서 황화철(FeS) 형태로 석출되어 주변 철과 공동정을 이룹니다. 이 공동정은 철 결정립계에 편석됩니다. 공동정 온도는 비교적 낮은 약 988°C입니다. Fe-FeS 공동정은 결정립 간 결합을 약화시키고 열간 변형 온도에서 강재 특성 급격한 저하를 초래합니다.
액체 강재 연속 주조 중 액체 강재 내 황은 (i) 응고 중 입상 약점과 균열을 촉진하는 바람직하지 않은 황화물 형성, (ii) 융점과 결정립계 강도 저하, (iii) 강재 취성화로 응력 집중 요인 작용, (iv) 열간 취성(hot shortness) 초래를 일으킵니다. 고체 강재 내 FeS 개재물로 존재하는 황은 강재 가공에 여러 해로운 영향을 미칩니다. 변형 중 FeS 개재물은 균열 개시 부위와 약점 지대 역할을 합니다. 황으로부터 기인한 이러한 개재물은 강재 인성, 연성, 성형성, 용접성, 내식성에 악영향 미칩니다. 망간(Mn) 함량 증가(0.2% 이상) 그러나 FeS 형성을 방지하는 데 도움됩니다. 망간은 강재 응고 중 황화철과 활발히 반응하여 다음 반응에 따라 FeS를 MnS로 변환합니다.
FeS (슬래그) + Mn (강재) = MnS (슬래그) + Fe
망간 황화물(MnS) 융점은 비교적 높은 약 1610°C입니다. 따라서 망간 함유 강재는 열간 상태에서 변형 가능합니다. 그러나 MnS 개재물은 (i) 취성(강재보다 연성 낮음), (ii) 날카로운 모서리 가질 수 있음, (iii) 강재 결정립 사이에 위치. 이 모든 요인들이 황화물 개재물이 강재 기계적 특성에 부정적 영향을 미치도록 결정합니다.
황은 강재 내부 및 표면 품질에 영향을 미치는 유해 불순물 중 하나이므로 제강 공정 중 탈황은 필수적입니다. 또한 다양한 강종 재료 특성에 대한 사양 요구사항이 지속 증가함에 따라 강재 청정도에 대한 극단적 수요 결과. 청정 강재 생산, 특히 황화물 석출 관련하여 액체 강재 내 황 함량을 가능한 한 낮게 유지하는 것이 필요합니다. 실제로는 액체 강재 내 황 제거가 주로 2차 제강 중 국자에서 달성됩니다.
2차 제강 공정 중 강재 탈황은 온도, 강재 내 황과 산소(O₂) 농도, 주로 슬래그 화학 조성과 물리적 특성에 의존합니다. 2차 제강 중 액체 강재 정련으로 요구 조성 범위 충족하려면 공정 매개변수 최적화 필요.
현대 제강 공장에서 1차 제강 용해로는 주로 쇳물 처리와 스크랩 용해에 사용됩니다. 합금화, 균질화, 정련, 온도 조정 등 기타 모든 야금적 목표는 상부 슬래그 제어와 함께 2차 제강 공정에서 수행됩니다. 국자 슬래그가 수행해야 할 여러 작업이 있습니다. 한편으로는 액체 강재를 산화 분위기로부터 보호하고, 다른 한편으로는 야금적 조작 수행에 사용됩니다. 따라서 국자 슬래그는 주로 낮은 융점, 낮은 산소 포텐셜, 높은 황 용량으로 특징지어지는 적절한 물리적·화학적 특성을 가져야 합니다.
정련 국자 슬래그를 이용한 액체 강재 탈황은 2차 제강에서 가장 중요한 공정 중 하나입니다. 하지만 공정 제어는 오늘날에도 경험적 지침 기반. 목표 황 함량에서 벗어난 편차가 실제에서 종종 관찰됩니다. 열역학과 탈황 반응 동역학 지식으로 뒷받침되는 공정 제어 개선은 매우 중요하며, 특히 매우 낮은 황 수준 강재 생산에 중요합니다.
액체 강재 탈황 시 중요한 4가지 측면: (i) 황화물 용량, (ii) 황 분배 비율, (iii) 탈황 포텐셜, (iv) 탈황 속도.
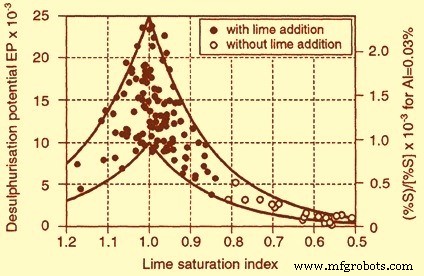
그림 1 석회 포화 지수 영향에 따른 탈황 포텐셜
교반 가스 유량이 임계값 초과하면 탈황 속도 현저히 증가. 이 현상은 슬래그 방울 금속상 유화로 인한 것일 수 있음.
슬래그-금속 반응에 의한 액체 강재 탈황은 두 비혼용 상 간 교환 반응으로, 열역학적으로 두 상 간 황 분배 비율 지배, 동역학적으로 상간 교환 면적과 황 전달 구동력 지배. 동역학적 측면은 유체 역학 효과로 적절히 영향받을 수 있음. 적절한 가스 주입 유도 욕조 교반이 금속-슬래그 계면 상대 속도 영향 → 용질 질량 이동 계수 영향. 높은 계면 속도는 슬래그 유화 유발 → 교환 표면적 대폭 증가. 게다가 액체 강재탕 효율적 혼합은 계면에서 방금 탈황된 강재가 국자 본체 액체 강재와 혼합되어 목표 황 수준까지 국자 전체 완전 혼합 도달 빠르게 만듦. 반면, 높은 운영 비용과 욕조 온도 손실 관련 너무 강렬한 교반 작용 피해야 함.
기계적 에너지는 (i) 바닥 분사(하나 이상 다공성 플러그), (ii) 상부 분사(랜스), (iii) 복합 분사 수단으로 욕조 전달. 국자 내 가스 교반 유체 역학 효과에 대한 여러 조사 수행, 가스 경로나 슬래그-금속 계면 공정(탈황 반응 포함) 초점. 이들 조사에서 발생한 가장 관련 높은 측면들:
주로 액체 강재 황 제거 두 가지 옵션: (i) 금속-슬래그 반응, 상부 슬래그 액체 강재와 강렬 혼합, (ii) 금속 칼슘(Ca) 액체 강재 주입, 황화물 침전 발생.
1차 제강 후 국자 상부 슬래그 보통 구성: (i) 1차 제강로부터 이월 슬래그, (ii) 탈산 생성물, (iii) 이전 히트 잔류 국자 슬래그, (iv) 국자 내화물 마모, (v) 국자 충전 슬래그 형성제.
효율적 탈황 위해 강재 탈산 필요, 1차 제강로부터 슬래그 이월 최소화. 내화점토와 알루미나 내화물 라이닝 국자 강재 저황 수준 얻기 부적합. 돌로마이트나 기타 염기성 내화물 라이닝 재료 사용 효율적 탈황 위해 필요.
1차 제강 용해로에서 액체 강재 출강 후 이월 슬래그량 모름. 출강 중 알루미늄(Al) 손실량도 모름 → 슬래그 내 Al₂O₃ 양 다름. 2차 제강에서 출강 직후 국자 슬래그 조성량 아는 것 필수 → 탈산과 탈황 위해 국자 슬래그 수정 가능. 보통 석회(CaO), 알루미나(Al₂O₃), 슬래그 탈산제 사용 국자 슬래그 수정. 강재 탈황 위해 FeO와 MnO 질량 함량 낮은 수준 감소 중요. 탈황 공정 다음 단계들 사용.
야금 반응기(진공 탈가스 장치, 국자로 등)에 따라 이 공정 단계들 다른 시간 소요. 2차 제강 가용 처리 시간 먼저 주조 시간에 의해 결정. 제강소 주조 시간 여러 요인 따라 25~60분 범위. 급속 주조 경우 2차 제강 가용 시간 짧아 위 단계 모두 수행 충분하지 않음. 따라서 탈황 공정 자체 야금 지식뿐 아니라 물류적 측면도 포함, 제강자 큰 도전.
합성 슬래그 관행 보통 액체 강재 탈황 위해 사용. 합성 슬래그 관행 다음 목적 위해 채택.
합성 슬래그 사용 시 강재 원래 황 수준 50~60%까지 탈황 가능. 바람직한 합성 슬래그 특성: (i) 높은 황화물 용량, (ii) 염기성, (iii) 빠른 반응율 위해 유동적, (iv) 과도한 내화물 마모 유발 안 함.
효율적 탈황 위해 강렬 혼합 얻으려 아르곤 버블링 보통 수행. 원하는 염기도와 황화물 용량 합성 슬래그 사용 시 탈산된 강재 0.005%까지 탈황 가능.
돌로마이트나 마그네사이트 벽돌 라이닝 국자에서 초기 국자 슬래그 주요 성분: CaO, Al₂O₃, SiO₂, FeO, MnO, MgO. 탈황 국자 처리 중 FeO와 MnO 잘 감소 필요. 추가로 CaO, Al₂O₃, SiO₂, MgO 함량 적절 범위 유지 필요 액체 균질 국자 슬래그 얻기 위해. 높은 CaO와 MgO 과잉 이종 슬래그 결과 → 공정 성능 부정적 영향 → 피해야 함.
합성 슬래그 보통 CaO, CaF₂, Al₂O₃, 소량 SiO₂ 함유. 합성 슬래그 주성분 석회(CaO). 플루오르화칼슘(CaF₂) 슬래그 황화물 용량 증가시키고 슬래그 유동화 도움. 빈번히 Al 존재 액체 강재 탈산 위해 황 강재→슬래그 이전 후 슬래그→강재 산소 이전 따르므로 강재 효과적 탈산 필수 효율적 탈황 위해.
전형적 합성 슬래그 조성: 45~55% CaO, 10~20% CaF₂, 5~16% Al₂O₃, 최대 5% SiO₂. 이 슬래그 고체 상태 프리퓨즈드(pre-fused).
합성 슬래그 관행 단순해 보이고 큰 자본 투자 필요 없음. 합성 슬래그 관행 관련 이슈:
CaO와 Al₂O₃ 기반 프리멜티드 슬래그에 소량 CaF₂ 첨가하면 내화물 마모와 수소 픽업 문제 감소 가능. CaO와 Al₂O₃ 조성 1400~1450°C 용융 선택 가능. 소량 CaF₂ 첨가. 이 재용해 슬래그 탈황 사용 시 프리퓨즈드 슬래그 연관 문제 감소 발견.
액체 강재 탈황 적합성 특성화 중요 매개변수: 슬래그 황화물 용량. 탈황 정도 탈산 정도 의존. Al 킬드 강 Fe-Mn이나 Fe-Si 탈산 강재보다 더 효과적 탈황.
제조공정
강철 아연도금 강철 아연도금은 강철에 아연을 도금해 내식성을 확보하는 것을 의미합니다. 아연 코팅을 도포하는 주요 상업적 방법으로는 용융 아연도금, 연속 아연도금 공정, 전기 아연도금, 아연 도금, 기계 도금, 아연 스프레이, 아연 도장 등이 있습니다. 이러한 각 아연 코팅 방법은 고유한 특성을 가지며, 이 특성들은 적용 가능성뿐만 아니라 상대적 경제성과 예상 수명에도 영향을 미칩니다. 가공 방법, 기재 금속과의 부착력, 모서리/가장자리/나사산 보호, 경도, 코팅 밀도, 두께는 서로 다른 코팅 간에 크게 다를 수 있습니다. 아연도
내식성과 비용의 차이 고려하기 강철과 스테인리스강은 모두 실질적인 응용 분야부터 매우 작은 부품까지 광범위한 제품에서 발견되는 신뢰할 수 있는 금속입니다. 그렇다면 어느 것이 더 나을까요? 답은 상황에 따라 다릅니다! 강철의 경제성은 많은 프로젝트에 이상적인 금속입니다. 일반적으로 인프라, 선박, 가전제품, 무기, 자동차에 사용됩니다. 반면 스테인리스강은 더 비싸지만 비반응성, 밝은 마감을 가지며 조리기구와 식기, 수술 기구, 산업 장비, 옥외 현장 시설물에서 자주 볼 수 있습니다. 강철과 스테인리스강은 특성과 장점이 다르므로 상호