압연은 강재를 롤(roll) 사이로 통과시켜 소성 변형시키는 공정입니다. 압연이란 회전 롤을 이용해 압연 대상 강재의 단면적을 줄이거나, 강재 제품의 전반적 형상을 성형하는 것을 말합니다.
압연의 위상과 제품 범위
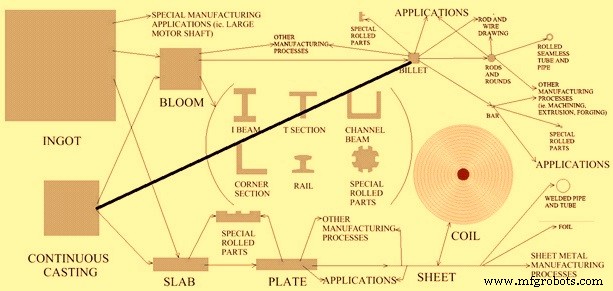
강재 압연은 제강 후 잉곳 또는 연속 주조품 상태에서 행해지는 가장 중요한 제조 공정 중 하나이며, 보통 첫 가공 단계입니다. 초기 압연은 열간 압연밀에서 블룸과 슬래브를 판재(후판, 박판, 스트립, 코일), 봉강(빌릿, 형강, 레일, 바, 로드) 등으로 압연합니다. 일부 제품은 냉간 압연도 거칩니다. 레일, 철근 등 다수 제품은 소비자 직접 사용되며, 기타 압연 제품은 단조, 판금 가공, 인발, 압출, 가공, 제작 산업의 시원 재료가 됩니다. 압연 제품 폭은 수 mm~수 m, 두께는 0.1mm~200mm 이상, 단면은 정방형, 직사각형, 원형, 형단면 등 다양합니다. 그림 1은 강재 압연 공정 분류도입니다.
그림 1: 강재 압연 공정
압연 원리
압연 중 강재 공작물은 롤과 공작물 표면 간 마찰로 고압축 응력을 받습니다. 공작물은 반대 방향 회전하는 두 롤 사이 압축력으로 소성 변형돼 두께가 줄어들고 결정립 구조가 변합니다. 두께 감소량(압연 전후 두께 차)을 드래프트(draft)라 합니다. 롤은 반대 방향 회전하며 소재 이송도 유도합니다. 마찰은 압연 필수 요소이나 과도하면 해로워 마찰 제어가 중요하며, 윤활이 핵심 요소입니다. 공작물이 롤 바이트(bite)에 물리려면 마찰력 성분이 수직력 수평 성분 이상이어야 합니다.
체적 보존과 무슬립 포인트
압연 중 공작물 기하 형상 변하지만 체적은 본질적으로 보존됩니다. 롤 존(roll zone)은 롤이 소재에 작용하는 영역으로, 여기서 소성 변형 발생. 체적 보존에 따라 두께 감소로 롤 존 출구 측 소재 속도 > 입구 측 소재 속도. 롤은 일정 속도 회전하므로 롤 존 내 어느 지점에서 롤 표면 속도 = 소재 속도가 됩니다. 이를 무슬립 포인트(no-slip point)라 합니다. 이 지점 전에서는 롤이 소재보다 빠르고, 후에서는 소재가 롤보다 빠릅니다.
토크와 동력
토크는 롤 회전 운동 생성 힘의 척도, 동력은 롤에 토크 가하고 공작물 텐션으로 전달. 압연기 동력은 주로 4가지로 소모됩니다.
강재 변형 필요 에너지
마찰력 극복 에너지
피니언 및 동력 전달계 손실
각종 모터 전기적 손실
텐션 적용
압연 중 공작물에 텐션(힘) 가할 수 있음. 전방 텐션(프론트 텐션), 후방 텐션(백 텐션), 양단 동시 텐션 가능. 이 기법은 압연 필요 힘을 돕습니다.
스프레딩(Spreading) 현상과 제어
압연 중 두께 감소에 따른 공작물 폭 증가 현상을 스프레딩이라 합니다. 폭/두께 비 고시 스프레딩 작아 미관심사. 저폭/두께 비 시 폭 증대 문제됨. 수직 롤(에지 롤)로 스프레딩 제어·폭 일정 유지.
열간 압연 vs 냉간 압연
압연은 열간/냉간으로 구분, 냉간 압연은 보통 열간 압연 후 수행.
열간 압연(Hot Rolling)
제강 공정서 얻은 주조 결정립 구조(보통 응고 방향 대립 성장)를 단조 결정립 구조로 변환. 주조 조직은 결정립계 약해 강재 취성. 기공, 수축 공동, 개재물 등 결함 동반. 열간 압연(재결정 온도 이상)에서 주조 결정립 파괴, 구 결정립계 소멸, 신규 강인한 결정립계 형성+균일 결정립 구조 생성. 압연으로 강내 공극·수축 공동 폐쇄, 개재물 파쇄·균일 분산. 열간 압연 특징: 재결정 조직 + 전위 전파와 연화 동시 발생.
장점
유동 응력 낮아 힘·동력 요구 상대적 적음. 대형 공작물도 합리적 설비로 변형 가능
연성 높아 대변형 가능
복잡 형상 압연 가능
냉간 압연(Cold Rolling)
상온 수행(변형열로 공작물 온도 100~200°C 상승 가능). 산화·냉각 없어 엄격한 공차·우수 표면 조도 달성. 기계적 강도 증가·치수 정밀 제어 가능.
장점
냉각·산화 없어 엄밀 공차·양호 표면 조도
얇은 단면 압연 가능
최종 물성 정밀 제어 가능. 냉간 압연 고강도 유지 원하면 유지, 고연성 필요시 어닐링 전 결정립 크기 제어
윤활 일반적으로 용이
압연을 통한 강재 물성 부여
압연은 원하는 단면 형상뿐 아니라 강재 목표 물성 확보 목적도 겸합니다. 압연은 강도 부여와 우호적 결정립 배향 유도. 제어 압연 중 열처리 병행으로 미세조직 변형해 목표 물성 부여.
제어 압연(Controlled Rolling)
제어 변형과 열처리 통합한 열기계적 공정(thermo-mechanical processing). 공작물 재결정 온도 이상 열을 열처리에도 활용해 후속 열처리 불필요. 열처리 유형: 미세 결정립 구조 생성, 페라이트/오스테나이트/펄라이트/베이나이트/마르텐사이트 등 변태 생성물 성격·크기·분포 제어, 석출 경화 유도, 인성 제어. 전 공정 엄밀 모니터링·제어 필수. 제어 압연 주요 변수: 시원 재료 조성·구조, 변형량, 각 단계 온도, 냉각 조건. 이점: 기계적 특성 향상, 에너지 절약.
압연 설비의 자동화와 롤
압연 공정은 고도 폐루프 자동화와 초고속 운전이 가능해 고품질·엄밀 공차 시원 재료를 하류 산업에 안정 공급합니다.
롤 재질과 선정
압연기 롤은 다양한 크기·기하형상. 압연 중 극한 조건(거대 힘, 휨 모멘트, 열응력, 마모) 경험. 롤 재질은 강도, 강성, 내마모성 기준 선정. 공정별 의존. 주 재질: 주철, 구상흑연주철, 주강, 단강. 단강 롤이 주철보다 강도·강성 우수하나 제조 복잡. 철강 조성 공정 맞춤 선정. 니켈강, 몰리브덴강 합금 롤 재질로 사용. 일부 공정 텅스텐 카바이드 롤로 극한 휨 저항 확보.
롤 캠버(Camber)와 변형 보정
롤 간 균일 갭 유지가 어려움(하중 하 롤 휨). 롤 강성·강도 중요. 압연 중 거대 힘 작용, 롤 다양한 휨 발생. 판재 압연(폭 대) 시 휨 영향 큼. 롤 초기 평평. 압연 중 공작물 중심부 힘 > 양단 힘 → 롤 중심부 휨 대 → 공작물 중심부 두께 대. 보정 위해 롤 중심부 두껍게 연마해 압연 중 휨 상쇄. 이 여분 두께를 캠버(camber)라 함. 캠버 롤 = 크라운드 롤(포물선 크라운). 크라운드 롤은 특정 조건(재료, 온도, 변형량)만 보상.
기타 롤 변형 보정 기술
연속 가변 크라운(CVC, Continuous Varying Crown): 3차 다항식 곡선으로 워크 롤 연마 후 워크 롤 동일량 반대 방향 횡이동. 롤 간 갭이 포물선 형상, 횡이동에 따라 가변 → 크라운 동적 제어
페어 크로스 압연(Pair Cross Rolling): 평면/포물선 크라운 롤 사용하나 단부 각도 조정으로 롤 에지 간 격차 증감 → 동적 크라운 제어
워크 롤 벤딩(Work Roll Bending): 롤 단부 유압 실린더로 롤 휨 상쇄
하중 저감 방식
종방향 힘 가해(인발 본질) 롤 하중 감소. 롤 재질 탄성 계수 증대, 백업 롤 지지 추가도 휨 저감 방안.