에너지론 HYL 공정: 고품질 DRI 생산을 위한 철광석 첨단 직접 환원
HYL 공정: 철광석 직접 환원 개요
HYL 공정은 환원 가스를 고체-기체 이동층 반응로에서 사용하여 철광석(펠릿/덩어리광)을 금속 철로 전환하도록 설계되었습니다. 수소(H₂)와 일산화탄소(CO) 기반 화학 반응으로 철광석에서 산소(O₂) 제거하여 고금속화 직접 환원철(DRI)/핫 브리켓 철(HBI) 생산. HYL 공정은 현재 '에너지론(Energiron)' 상표로 마케팅됩니다.
개발 역사
HYL 공정은 1950년대 초 호할라타 이 리미나(Hojalata y L.mina, S.A., 후일 Hylsa)의 연구 노력 결실. 초기 개념 평가 후 터널 노 사용 공정 설치 결정, 여러 런 수행. 첫 배치는 1950년 7월 5일 플레이트 가열용으로 지어진 오래된 노 사용. 12~25mm 크기 분쇄 광석 1부에 코크스 브리즈 40%, 동일 입도 석회석 15% 혼합. 이 혼합물 점토 도가니와 직경 100mm, 길이 1m 철관 2개에 넣음. 20kg 양질 DRI 생산.
설계 능력 일일 50톤 첫 가스 기반 플랜트, 허용 금속화 수준 도달 못함. 18개월 운전 중 니켈 기반 촉매 개질기로 환원 가스 개선 목적 등 여러 변경 거침. 1955년 초 운전 중단. 이 낙담 시도 후 여러 실험 수행, 파일럿 플랜트 조립 새 아이디어 테스트. 파일럿 플랜트 가동 시 일일 30톤 양질 환원철 성공 생산 시작. 곧 체계적 일일 거의 60톤 생산 도달.
가스 기반 HYL 직접 환원 공정으로 직접 환원철 성공 생산 후 일일 230톤 DRI 능력 최초 상업 플랜트 설계 연구 시작. 최초 산업 규모 직접 환원 플랜트 1957년 12월 5일 운전 개시. 힐사 몬테레이 1-M 플랜트, 고정층 반응기/배치 공정, 초기 연간 75,000톤 DRI 능력. 1991년까지 연속 운전, 거의 35년 생산. 1978년 미국 금속학회 힐사 HYL 공정 플랜트 1-M을 직접 환원 제철 기술 최초 성공적 산업 구현으로 역사적 랜드마크 지정. 그러나 이 기술 경쟁력은 배치 성격으로 제한됨.
1970년 말 세계 총 DRI 생산량 79만 톤, 그중 68만 톤 HYL 공정 플랜트 생산. HYL은 이 기술 경쟁력이 배치 성격으로 제한될 것 예측. 1967년 연구 프로그램 개시 연속(이동층) 공정 개발, 1980년 5월 멕시코 몬테레이 힐사 최초 산업 플랜트 가동, 최초 HYL 플랜트 성공 23년 만. 신 연속 샤프트 노 공정 'HYL III' 명명. 신 공정 개념으로 플랜트 생산성 향상, DRI 품질 우수, 에너지 소비 저감, 플랜트 운전 단순화 달성.
HYL III 명명은 HYL 기술 3세대 의미. 2세대(HYL II)는 원 고정층 공정 수정으로 효율 개선, 천연가스 소비 저감 목적. 이 개발 단계에서 2가지 중요 수정: (i) 환원 가스 재가열로 고온 합금 튜브 사용으로 가스 더 고온 가열 가능, (ii) 가열로 원 4기에서 2기로 감소. HYL II 공정에서 환원 가스(CO, H₂ 풍부) 보통 니켈 기반 촉매 개질로 생성. 그러나 HYL III 공정 상당한 이점 제공으로 HYL II 공정 상업화 안됨.
이후 HYL III 이동층 공정에 여러 개선 반영. 1986년 환원 가스 회로 CO₂ 제거 시스템 도입, 생산성, 에너지 소비, DRI 품질 대폭 개선. 개질 가스 소비 약 50% 감소, 샤프트 노 생산성 약 50% 증가.
1995년 환원 가스 히터와 샤프트 노 입구 사이 이송 라인에 O₂ 주입 부분 연소 기술 도입. 이 방식 중요 환원 가스 온도 상승, 인시투 개질 가능. 개질 가스 소비 약 25% 감소, 샤프트 노 생산성 증가. 1988년 총 천연가스 공급과 샤프트 노(환원 반응로) O₂ 주입으로 'HYL 자가 개질 방식' 도래, 개질 가스 보충 제로. 이 개질기 없는 방식 HYL ZR 공정 명명, 1998년 4월 힐사 4-M 플랜트, 2001년 7월 힐사 3-M5 플랜트 성공 적용.
1988년 펠릿/덩어리광 코팅 직접 환원용 도입. 1993년 공압 이송 시스템(하이템프 기술) 및 뜨거운 DRI 전기로(EAF) 직접 공급 도입. 1994년 HYL 고탄소(C) DRI(3~5% C) 생산 시작. 세계 최초 듀얼 디스차지(DRI, HBI) 플랜트 설계 1997년 운전 개시.
2000년 100% 덩어리광 장입 일상적 성공. 2001년 HYL ZR(제로 개질기) 개질기 없는 기술 기반 마이크로 모듈(연간 20만 톤) 플랜트 도입. HYL ZR 공정 플랜트 석탄 가스화, 코크스 오븐 가스(COG) 기반 도입. 단일 모듈 연간 250만 톤 설계 능력 DR 플랜트 공급. 마이크로 모듈과 250만 톤 단일 모듈 사이 연간 50만, 80만, 120만, 160만 톤 용량 모듈 제공.
초기 개발 힐사 수행. 1977년 힐사 직접 환원 기술 정식 개발/상업화 위해 신규 사업부(HYL Technologies) 설립. 2005년 테크인트 테크놀로지스 HYL Technologies 인수. 이후 이 사업부 테노바 HYL로 명명. 2006년 테노바와 다니엘리 전략적 제휴로 신 '에너지론' 상표 하 가스 기반 DR 플랜트 설계/건설. 에너지론은 테노바와 다니엘리 공동 개발 혁신적 HYL 직접 환원 기술로, 이 기술을 타 공정과 구별하는 독특한 DRI 제품에서 명칭 유래.
플랜트 및 설비
HYL 직접 환원 플랜트는 주로 다음 플랜트와 설비로 구성되며 특징:
- 이동층 보유 환원 샤프트 노: 철 부담 장입 시스템, 제품 배출 시스템 갖춤
- 환원 가스 회로: 공정 가스 히터, 탑 가스 열회수기, 탑 가스 퀜칭/스크러빙 유닛, 환원 가스 재순환 압축기, 가습 타워, 노크아웃 드럼
- 최소 천연가스/물 소비, O₂ 주입으로 노 운전
- 제품 배출 시스템: (i) 냉간 DRI 생산용 쿨러, (ii) HBI 생산용 핫 브리케팅 머신, (iii) 하이템프 공압 이송 시스템으로 샤프트 노에서 뜨거운 DRI 직접 전기로(EAF) 이송
- 외부 냉각 가스 회로: 퀜칭/스크러빙 유닛, 냉각 가스 재순환 압축기
- PSA(압력 변동 흡착) 기반 이산화탄소(CO₂) 제거 흡착 시스템
- 철광석 취급 설비: 철광석 서지 빈, 이송 컨베이어, 스크리닝 스테이션, 펠릿 코팅 시스템, 피딩 컨베이어, 시료채취/계량 유닛
- DRI 취급 시스템: 냉간 DRI 이송 컨베이어 등 관련 설비
- 쿨링 타워, 여과 설비, 펌프
- 폐쇄 회로 기반 공정 냉각수 시스템, 클래리파이어, 침전지
- 마이크로프로세서 기반 분산 제어 공정 제어 계측 시스템
- 전기 변전소, 전기 모터, 조명
- 질소(N₂) 가스 기반 불활성 가스 시스템
- 공기 압축기
공정 설명
에너지론 직접 환원 공정(HYL 공정)은 샤프트 환원로를 사용하여 DRI 생산. 철 펠릿/덩어리광을 고체-기체 이동층 샤프트 노에서 환원 가스 사용하여 금속 철로 전환 설계. 철광석에서 H₂, CO 기반 화학 반응으로 O₂ 제거하여 고금속화 DRI 생산.
직접 환원 공정 개략 공정 흐름은 그림 1과 같습니다.
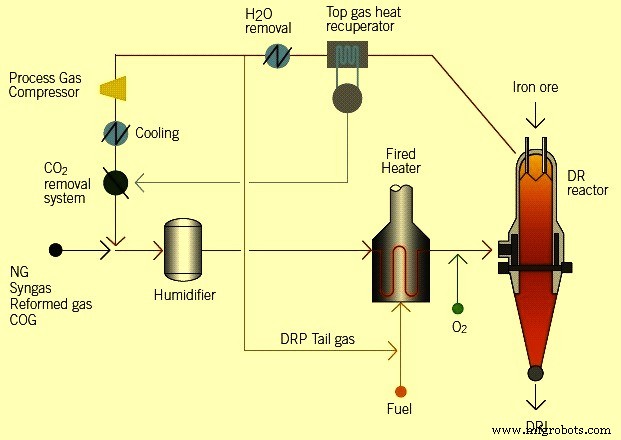
그림 1: 직접 환원 공정 개략 공정 흐름
HYL 공정 주요 특징
- H₂ 풍부 환원 가스 이용, H₂/CO 비 4 이상
- 고환원 온도, 보통 930℃ 이상
- 고운전 압력, 보통 5~8kg/cm² 범위
높은 운전 압력 특징: (i) 낮은 가스 속도, (ii) 낮은 드래그력, (iii) 적은 분진 동반, (iv) 철 함유 원료 소비 저감, (v) 플랜트 능력/크기 비율 높음, (vi) 낮은 압축 계수로 동력 소비 저감. 샤프트 노 고운전 압력은 약 9톤/시간/m² 높은 노 생산성 결과.
공정은 사용자 특정 요구사항에 따라 3가지 다른 제품 형태 생산 유연성: 냉간 DRI, HBI, 뜨거운 DRI('하이템프' 철). 냉간 DRI 배출은 보통 직접 환원 플랜트 인접 제강 공정용. 적절 절차/주의 따라 선적/수출도 가능(재산화 방지). HBI는 뜨거운 DRI 배출, 브리케팅, 냉각 제품. 보통 해외 수출용 상인 제품. 하이템프 철은 뜨거운 배출 DRI를 공압 이송으로 DR 플랜트에서 인접 제강 공정 EAF 직접 공급용.
3가지 제품 배출 옵션과 하이템프 철 흐름도는 그림 2와 같습니다.
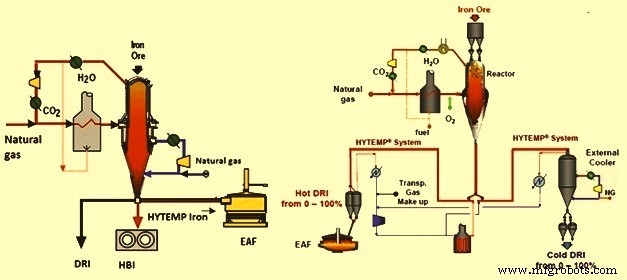
그림 2: 3가지 제품 배출 옵션과 하이템프 철 시스템 흐름도
기본 공정 구성은 다양한 가스 분석 처리 유연성 특징. 환원 가스 생성: (i) 샤프트 노 내부 천연가스 인시투 개질 직접, (ii) 외부 천연가스/증기 개질기, (iii) 화석 연료/바이오매스 등 가스화 합성가스, (iv) 코렉스 등 제련 환원 공정 배가스, (v) 코크스 오븐 가스(COG) 소스. 모든 경우 공정 구성 동일 기본 제로 개질기 방식, 특정 용도 장비 상대 크기 조정. 인시투 및 증기 개질 대안 모두 천연가스 분석(중탄화수소 함량) 제한 요소 아님. '보충' 가스 H₂, CO, CO₂, 탄화수소 어떤 비율 혼합이든 가능.
에너지론 공정 흐름 내장 특징 중 환경 중요도 높은 것: 환원 공정 부생물물인 물(H₂O)과 CO₂ 선택적 제거. 탑 가스 스크러빙과 CO₂ 제거 시스템 각각 통해 제거. H₂O, CO₂ 선택적 제거로 보충 요구량 최적화. 환원 공정 중 생성된 물 응축 제거, 가스 동반 분진 대부분 분리. 스크러빙 가스 공정 가스 재순환 압축기 거쳐 압력 상승. 압축 가스 CO₂ 제거 유닛 거쳐 천연가스 보충과 혼합, 환원 가스 회로 폐합.
HYL 공정 핵심 요소: 가압 운전. O₂ 사용은 탄화수소 함량 의존. DRI 금속화와 C 독립 제어.
공정 중 화학 반응
공정 중 3가지 화학 반응 유형 발생:
부분 산화 및 개질 반응
2CH₄ + O₂ = 2CO + 4H₂
CH₄ + H₂O = CO + 3H₂
2H₂ + O₂ = 2H₂O
CO₂ + H₂ = CO + H₂O
환원 반응
Fe₂O₃ + 3H₂ = 2Fe + 3H₂O
Fe₂O₃ + 3CO = 2Fe + 3CO₂
탄화 반응
3Fe + CH₄ = Fe₃C + 2H₂
3Fe + 2CO = Fe₃C + CO₂
3Fe + CO + H₂ = Fe₃C + H₂O
천연가스 개질 요구: (i) 적절 수준 산화제(H₂O, CO₂) 정밀 제어, (ii) 부분 연소 결과 고온, (iii) 활성 촉매, 이미 환원된 철광석 금속 철 단위 제공. 환원 반응 생성 산화제 일부 개질 반응 소비. 이 방식으로 샤프트 노 내부 고체 물질 접촉 시 금속 철(Fe) 촉매 효과로 메탄 추가 인시투 개질 발생. 이 조건에서 메탄은 항상 새로운 촉매(DRI 금속 Fe) 접촉, DRI 지속적 샤프트 노 배출. 따라서 인시투 환원 가스 생성과 환원 고효율 환경서 진행. 이 개질 공정 강열 흡수성, 온도 여전히 충분히 높을 때까지 지속. 온도 일정 수준 이하 떨어지면 인시투 개질 발생 안하고 철광석 환원만 진행. DRI 탄화 대부분 메탄(CH₄) 크래킹으로 철 탄화물(Fe₃C) 생성.
에너지론 ZR 공정으로 HYL 직접 환원 플랜트 크기 감소, 효율 개선. 환원 가스 환원 샤프트 노 내부 인시투 생성, 천연가스 보충 환원 가스 회로 공급, 샤프트 노 입구 O₂ 주입. 공정에서 최적 환원 효율 달성, 환원 가스 환원 구역 내부 생성. 따라서 외부 환원 가스 개질기 불필요. 일반적으로 ZR 공정 전체 에너지 효율 80% 이상, 샤프트 노 내부 인시투 개질로 최적화. 제품이 공정 공급 에너지 대부분 가져감, 대기로 최소 에너지 손실.
외부 가스 개질기 제거 플랜트 크기 영향 상당. 연간 100만 톤 용량 기준 면적 요건 약 60% 감소. DR 플랜트 제강 공정 인접 위치 용이.
ZR 공정 추가 이점: DRI 탄화 유연성으로 C 레벨 5%까지 달성 가능. 샤프트 내부 가스 탄화 잠재력 향상으로 주로 Fe₃C 생산 가능. 고 Fe₃C 함량 DRI는 일반 DRI보다 훨씬 낮은 반응성, Fe₃C 해리 위해 더 높은 해리열 필요.
에너지론 공정은 HYL 공정 오래 특징지은 증기에 의한 천연가스 통상 개질도 사용 가능. 석탄/펫코크 등 화석 연료 가스화 합성가스, 코크스 오븐 가스(COG) 등 기타 가스도 환원 가스 소스로 가능, 특정 상황과 가스 가용성 의존. 이 유연성 가능: 에너지론 ZR 공정 환원 가스 소스 독립적, 공정 화학 루프 완성 위해 가스 개질기 재순환 불필요.
뜨거운 환원 가스 샤프트 노 환원 구역 공급. 가스 상향 흐름, 철 부담 이동층과 대향류. 가스 분포 균일, 가스-고체 간 높은 직접 접촉도. 배가스(탑 가스) 약 400℃ 샤프트 노 배출, 탑 가스 열회수기 통과 증기 생산 열 회수. 대안으로 배가스 열 환원 가스 스트림 예열용 활용 후 퀜칭/스크러빙 공정으로 냉각.
냉간 DRI용 냉각 가스 약 40℃ 샤프트 노 하부 원추부 공급, DRI 이동층과 대향류 상향 흐름. 가스 분포 균일, 고체/가스 흐름 물리적 제한 없이 높은 직접 접촉도.
뜨거운 DRI 샤프트 노 로터리 밸브, 다이버터 밸브 통해 배출, 하이템프 시스템 또는 대체 외부 쿨러(냉간 DRI 생산용) 전달. 공압 이송 보통 샤프트 노 생산 속도와 동일 속도 수행.
HBI 생산용 뜨거운 DRI 700℃ 이상 온도 연속 배출, 하단 배치 핫 브리케팅 머신으로. HBI 진동 냉각 컨베이어서 냉각수 사용 냉각 후 HBI 이송 컨베이어 배출.
하이템프 철 공압 시스템으로 뜨거운 DRI 전기로(EAF) 이송. 이송 가스로 N₂ 또는 공정 가스 사용. DRI 환원 샤프트 노 배출부터 EAF 투입까지 밀폐되어 환경 친화적. 단일 샤프트 노에서 2기 EAF 공급 유연성. 샤프트 노 하부 DRI 공압 이송 시스템 배출, 가스 히터서 온 가스 흐름 순환, DRI 이송용 사용. DRI 열화 방지 위해 가스 속도 아닌 압력 빌드업으로 이송. 뜨거운 DRI EAF 상부 저장 빈 도달 시 DRI와 가스 분리. 가스 스크러버로 세정/냉각, 압축, 가열 재순환. 가스 히터 진입 전 보충 가스 추가, DRI 이송 가스 분리 시 손실 보상. 이송 가스 분리된 뜨거운 DRI 전이 빈 이송, 이송 시스템 압력서 대기압 전환. 전이 빈서 저장 빈으로, 중력 EAF 공급. 제강 공정 뜨거운 DRI 사용/저장 준비 안되면 샤프트 노에서 외부 쿨러로 보냄. 외부 쿨러 보통 전체 DRI 생산량 냉각 용량 갖춤.
대표적 HYL III 공정 구성에서 뜨거운 개질 가스 현열과 개질기 배가스 주로 증기 발생용. DRI 공정 플랜트 증기 요구: (i) 개질용 증기, (ii) 환원 회로 CO₂ 흡수 시스템용 배기 증기 2개 최종 사용처. 증기량과 압력 열적/기계적 플랜트 최적 밸런스 달성 위해 지정. 보통 고압(63kg/cm²) 증기 생산, 단일 고효율 터보 제너레이터 전력 생산 위해 증기 엔탈피 최대 활용 후 개질용과 CO₂ 스트리퍼 재보일러용 사용. 이 방식으로 플랜트 총 전력 요구량 플랜트 내부 생산 가능. 터보 제너레이터 용량 냉간 배출 시 약 90kWh/톤, HBI 열간 배출 시 약 105kWh/톤으로 플랜트 총 전기 필요량 충족 충분.
에너지론 직접 환원 플랜트 중요 특징: 제로 보충 물 요구 공정 설계 가능. 이는 물이 환원 반응 부생물로 응축 제거되기 때문. 결과적으로 물 열교환기 사용 폐쇄 회로 수계 채택으로 신규 보충 물 불필요, 실제 배터리 리미트에서 소량 물 스트림 가용.
운전 파라미터 및 단위 소비량
에너지론 ZR 공정 제품 대표적 특성은 표 1과 같습니다.
| 표 1: 제품 대표적 특성 |
|---|
| 번호 | 항목 | 단위 | DRI | HBI | 하이템프 철 |
|---|
| 1 | 금속화율 | % | 92-95 | 92-95 | 92-95 |
| 2 | 탄소 | % | 1.5-5.5 | 1.5-2.5 | 1.5-5.5 |
| 3 | 온도 | ℃ | 40 | 40 | >600 |
| 4 | 벌크 밀도 | 톤/m³ | 1.60 | 2.50 | 1.60 |
| 5 | 외관 밀도 | 톤/m³ | 3.20 | 5.00 | 3.20 |
| 6 | 공칭 크기 | mm | 6-15 | 110x60x30 | 6-15 |
| 7 | Fe₃C | % | 25-60 | 25-30 | 25-60 |
에너지론 ZR 공정 대표적 운전 파라미터와 단위 소비량은 표 2와 같습니다.
| 표 2: HYL ZR 공정 대표적 운전 파라미터와 단위 소비량 |
|---|
| 번호 | 항목 | 단위 | 냉간 DRI | HBI | 뜨거운 DRI |
|---|
| 1 | 탄소 | % | 4.5 | 2.5 | 2.5 | 4.5 | 4.5 |
| 2 | 금속화율 | % | 93 | 93 | 93 | 93 | 93 |
| 3 | DRI 온도 | ℃ | 40 | 40 | 700 | 700 | 700 |
| 4 | 철 부담 | 톤/톤 | 1.36 | 1.39 | 1.41 | 1.36 | 1.39 |
| 5 | 천연가스 | Gcal/톤 | 2.25 | 2.20 | 2.23 | 2.35 | 2.25 |
| 6 | 전기 | kWh/톤 | 65 | 65 | 80 | 65 | 65 |
| 7 | 산소 | N m³/톤 | 42 | 53 | 53 | 48 | 53 |
| 8 | 물 | m³/톤 | 0.8 | 0.8 | 1.1 | 0.8 | 0.8 |
| 9 | 질소 | N m³/톤 | 12 | 12 | 19 | 18 | 18 |
에너지론 ZR 공정 대표적 배출량은 표 3과 같습니다.
| 표 3: HYL ZR 공정 대표적 배출량 |
|---|
| 번호 | 배출 물질 | 단위 | 값 |
|---|
| 1 | 초저NOx 버너 NOx | mg/Nm³ | 50-80 |
| 2 | 선택적 촉매 제거 NOx | mg/Nm³ | 10-50 |
| 3 | CO | mg/Nm³ | 20-100 |
| 4 | 히터/개질기 스택 분진 | mg/Nm³ | 1-5 |
| 5 | 원료 취급 집진 분진 | mg/Nm³ | 5-20 |



