테크노레드: 혁신적인 무코크스 제철 공정
테크노레드 제철 공정 개요
테크노레드 공정은 브라질 'Tecnored Desenvolvimento Tecnológico S.A.'에서 개발한 저압 이동층 환원로 기반 공정으로, 냉간 결합, 탄소 함유, 자가 플럭싱, 자가 환원 펠릿을 환원합니다. 환원은 독자적 설계의 낮은 높이 샤프트 노에서 대표적 환원 온도로 수행됩니다. 이 공정은 선철(액체 철)을 생산합니다.
테크노레드 기술은 '코크스 없는' 제철 공정으로 구상 개발되어 환경 유해 코크스 오븐 투자/운전 회피와 선철 생산 온실가스 배출 대폭 감축을 달성합니다.
테크노레드 공정은 온풍과 냉풍 조합 사용하며 추가 산소 불필요. 코크스 플랜트, 소결 플랜트, 톤단위 산소 플랜트 불필요. 따라서 전통적 제철 루트 대비 운전비와 투자비 훨씬 낮음.
테크노레드 공정은 처리 가능한 철 함유 및 탄소 함유 원료 유형 측면에서 유연. 펠릿 또는 브리켓, 또는 둘 혼합 장입 처리 능력으로 다양한 대체 원료 사용 수단 제공. 공정 생산성 우수, 에너지 효율 높음.
테크노레드 공정은 페로 망간 등 페로 합금 생산에도 적합하다고 주장됨.
개발 역사
테크노레드 공정 개발 역사는 다양한 목표, 광범위한 원료 테스트, 상이한 크기와 개념의 반응로로 여러 단계 구성.
1979~1985년: 피라이트 신더 함유 자가 환원 펠릿을 큐폴라 노 금속 부담으로 사용하는 개발 활동 수행. 이 자가 환원 개념이 신공정 개발에 적용. 1985년 테크노레드 노 개념 수립: 고체 연료용 측면 공급장치와 상부 샤프트 후연소라는 두 가지 주요 기술 특징 포함. 1985년 브라질 산타 카타리나 주 조인빌 시에서 테크노레드 노 첫 프로토타입 조립 시작, 파일럿 플랜트 규모 환원 공정 실험.
1985~1990년: 직경 400mm 소형 원형 노에서 공정 개발. 신노 개념 실현 가능성 입증, 최초 운전/기하학적 파라미터 확립 목적. 이 개발 단계에서 양호한 연속 장입/탭핑(최대 24시간 연속 히트) 달성, 테크노레드 노 개념 적절성 입증. 결과 표현력 있었으나 경험적 개발 방법보다 공정 근본적 이해 필요하여 다음 개발 단계 결정. 따라서 대형 파일럿 노 설계/건설 위해 테크노레드 노 내 자가 환원 펠릿 거동 종합 수학적 모델링 구축.
1990~1993년: 직경 600mm 대형 원형 노에서 공정 개발. 더 긴 캠페인, 높은 운전 안정성, 수학적 모델링 기반 기하학적/운전적 조정, 후연소 수율 향상 목적. 이 단계 달성 결과: 더 긴 원활 운전 안정 기간, 장입 속도 제어, 슬래그/선철 탭핑 절차 제어, 공정 유체역학 개선, 노 내 열/가스 프로파일 근접 평가. 그러나 600mm 노가 기술 실험적 개발 한계 접근, 3년 실험 후 직경 1000mm 신규 대형 파일럿 노에서 개발 지속 결정. 또한 이 기간 수학적 모델링은 더 높은 생산량 달성 위해 대형 노 추가로 테크노레드 노 적합 레이스웨이와 화염 엔지니어링 유지 위해 노 기하학을 원형에서 직사각형 단면으로 변경 필요 제시.
1994~1995년: 직경 1000mm 원형 노에서 공정 개발. 대형 노에서 기하학적/운전적 파라미터 확인, 모델링 제시 원형 노 성장 한계 검증 목적. 대형 원형 파일럿 노 운전 결과 높은 운전 안정성, 양호한 노 제어, 긴 캠페인 지속, 양호한 선철/슬래그 품질 등 확인. 또한 1000mm 파일럿 노가 수학적 모델링 예측(원형 노는 크기 증가 불가) 확인, 모듈러 개념(직사각형 노로 고정 단면 유지하며 모듈 추가로 생산량 증대 가능) 창출 길 열림. 이에 테크노레드 노 직사각형 단면 풀사이즈 모듈러 슬라이스 건설 결정.
1996년: 1개 튜예르만 가진 소형 파일럿 노로 신노 개념 테스트. 운영 결과 신개념 철제조 적절성 입증. 결과 바탕으로 테크노레드 파일럿 노 풀사이즈 모듈러 슬라이스 건설.
1997~2000년: 풀사이즈 슬라이스 이용 리스크 완화 절차 및 테스트 지원 산업용 노 설계. 신 직사각형 설계 기반으로 노 모듈러성 예비 셀룰러 노 성공적 건설/테스트로 활용. 이 단계에서 풀스케일 모듈러 슬라이스 주단위 연속 테스트 런 100회 이상 별도 테스트, 1000시간 이상 운전 수행. 개발 과정 100회 테스트 런 중 1000톤 이상 고품질 선철 생산. 선철 품질 고로 선철과 유사. 테크노레드 공정 파일럿 플랜트 단계 성공적 완료로 버진 철 유닛 플랜트, 광산/제철소 폐기물 재활용 플랜트 산업 규모 시설 건설 길 열림.
파일럿 플랜트 테크노레드 노 운전이 이 야금 공정 개발과 최초 상업 시설 필요 근본적 노 설계 파라미터 결정에 매우 새롭고 유익한 방법임 입증. 테스트는 산업 데모 플랜트(IDP) 건설 프로젝트 개발 도움, 연간 75,000톤 용량.
IDP는 브라질 상파울루 주 핀다모항가바 시에 위치. 2008~2009년 IDP 건설 완료, 운전 라이선스 취득. 2011년 테크노레드 노 주변 장치/액세서리 수정 완료, 원료 개발 프로젝트 시작, 테크노레드 노 시운전 개시. 2012년 테크노레드 노 운전 시작, 브라질 파라 주 카라자스 연간 30만 톤 규모 대형 플랜트 건설 타당성 조사 시작.
테크노레드 공정 상세
테크노레드 공정은 냉간 결합 자가 환원 응집체(펠릿 또는 브리켓)를 사용하는 제철 기술 신접근. 이들은 철광석 분광 또는 철 함유 잔재, 펫코크/석탄/목탄/탄소 함유 잔재 미분, 플럭싱/바인딩 제제 혼합, 응집, 드라이어에서 경화 건조하여 테크노레드 공정 물리적/야금적 요구 충족 충분 강도 가진 브리켓/펠릿 생산. 생산된 응집체 고효율 독자적 설계 샤프트 노(테크노레드 노)에서 제련. 테크노레드 노는 낮은 스택 높이로 그린 펫코크, 석탄, 세미 코크스 등 저비용 고체 연료 사용.
이 공정 주요 특징: 미분 철광석 또는 잔여 산화물, 석탄/목탄 미분(또는 펫코크) 환원제/연료로 상대적 저비용 원료 사용. 테크노레드 노가 공정 핵심.
공정 개략 흐름도는 그림 1과 같습니다.
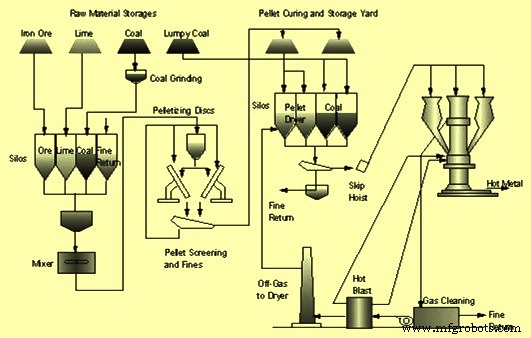
그림 1: 테크노레드 공정 개략 흐름도
공정은 140메시 미만 철광석 분광, 200메시 미만 코크스 분광, 140메시 미만 수산화석회 등 플럭스를 시멘트 바인더로 펠릿화. 펠릿 200℃에서 경화 건조 후 테크노레드 노 상부 투입. 노 내부 압력 약 0.25~0.37kg/cm² 유지. 장입물 노 내 총 체류 시간 약 30~40분. 40~80mm 크기 고체 연료 측면 공급장치 통해 뜨거운 펠릿 구역 아래 노 내 공급. 약 1150℃ 열풍 측벽 튜예르 통해 불어넣어 코크스 연소 공기 공급. 소량 노 가스 측면 공급장치 통해 흐르도록 하여 고체 연료 건조/예열용 사용. 고황 고체 연료 사용 시 환경 규제 충족 위해 노 가스 정교한 정화 시스템 필요. 생산된 선철 레들카 위 레들 탭핑, 레들 기울여 탈슬래깅. 액체 철 레들에서 탈황, 슬래그 레들로 긁어 모음.
노 3개 구역: (i) 상부 샤프트 구역, (ii) 용해대, (iii) 하부 샤프트 구역.
상부 샤프트 구역
상부 샤프트에 고체 연료 장입. 부두아르 반응(CO₂ + C = 2CO) 연료에서 방지되어 에너지 절약. 이 구역 후연소로 CO 연소, 장입물 예열/환원 에너지 공급. 펠릿 내부에서 다음 반응 매우 빠른 속도 발생.
FeₓOᵧ + yCO = xFe + yCO₂
yCO₂ + yC = 2yCO
용해대
장입물 환원 분위기로 재산화 방지. 장입물 환원 분위기 하 용해.
하부 샤프트 구역
저급 고체 연료 장입. 노 스택 높이 낮아 폐플라스틱, 폐타이어 등 저급 고체 연료 포함 가능. 잔류 철산화물 추가 환원, 강감 물질/연료 회분 슬래깅 반응 액상서 발생. 금속/슬래그 방울 과열. 중력으로 노 허스 침강 축적.
두 가지 탄소 유닛 입력과 연료 특성
공정은 두 가지 다른 탄소 유닛 입력 사용: (i) 환원제, (ii) 고체 연료, 공정 유연성 최적화. 환원제는 보통 석탄 분말이나 실질적으로 모든 유형 탄소 풍부 물질 미분 사용. 자가 환원 응집체(펠릿/브리켓) 생산 혼합물에 첨가. 필요 석탄 분말량 C/F(탄소/광석 분말) 비율로 결정, 보통 단순 공정 필요 열 공급만으로 장입물 완전 환원 달성 충분량. 자가 환원에서 외부 CO는 환원 공정에서 중요한 역할 하지 않음.
덩어리 고체 연료 측면 공급장치 통해 장입(상부 샤프트 흡열 부두아르 반응 회피)하며 차 베드 형성, 공정 필요 대부분 에너지 공급 담당. 이 에너지는 1차 블라스트(C + O₂ = CO₂)와 2차 블라스트(허스에서 고체 연료 가스화로 생성된 업스트림 CO 연소: CO + ½O₂ = CO₂)로 형성. 그림 2는 이 두 중요 특징 강조한 테크노레드 노 개략 단면도.
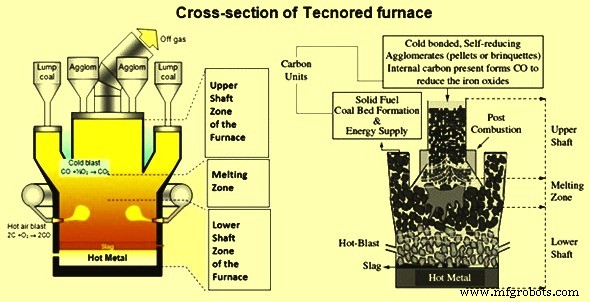
그림 2: 테크노레드 노 단면도
테크노레드 공정 사용 두 탄소 유닛 궁극적 기능이 다르므로 화학 조성뿐 아니라 크기 범위 측면에서도 상이한 사양 존재. 고체 연료 부분은 테크노레드 공정 고체 연료에 요구되는 물리적/열적 필요 처리 가능한 덩어리 재료, 전형적 40~80mm 크기 필요.
테크노레드 노용 덩어리 연료는 노 허스 기체/액체상 균일 흐름 위한 투과성 생성 필요. 따라서 공정 사용 고체 연료는 측면 공급장치 종단에서 차화 공정 후(그림 3), 충전 하중 지지할 충분히 강한 골격 가진 덩어리 차, 적합한 RAFT(레이스웨이 단열 화염 온도)와 화염 기하학 촉진 좋은 반응성, 차 베드 상단 원하는 CO/CO₂ 비 생성 능력 가져야 함.
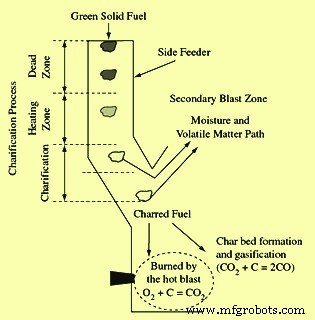
그림 3: 테크노레드 노 내 고체 연료 차화 공정
그러나 노 높은 체적 생산성으로 차 베드 부과 기계적 하중 극히 작음, 결과적으로 낮은 샤프트 높이 노. 이 공정 특징이 코크스 없이 노 기능 가능하고 저급 고체 연료 사용 허용하는 주요 이유 중 하나.
선철 톤당 특정 연료 소비량: 석탄 250kg, 고체 연료 310kg으로 탄소 3~4.5%, Si 0.2~1.0% 선철 생산. 선철 온도 보통 1380~1430℃ 범위.



