


제조공정

산업 제조
철스크랩 재활용은 자원 채굴 저감·환경 영향 감소 효과로 최근 환경 이니셔티브 확산과 함께 탄력받고 있습니다. 철스크랩 재활용은 철자원 현명한 관리의 일환. 세계철강협회 자료: 고로-전로(BF-BOF) 일관제철은 조강 1,000kg 생산에 철광석 1,400kg, 석탄 800kg, 석회석 300kg, 재생 강철 120kg 소요. 전기로(EAF) 루트는 평균 재생 강철 880kg + 기타 원료(DRI, 용선, 과립철 등), 석탄 16kg, 석회석 64kg으로 조강 1,000kg 생산. 평균 스크랩 1톤 회수 시 철광석 1,030kg, 석탄 580kg, 석회석 50kg 절약. 철스크랩 재활용은 에너지 소비도 절감. 제강 시 용해 스크랩 99.9%가 신규 강철 생산에 소모, 환경 유해 폐기물 거의 미발생.
다양한 출처·형태 스크랩 → 오염물 제거 및 타 유가 금속(비철금속) 회수 위해 다수 선별·전처리 공정 필요.
거의 전처리 불필요. 단, 대형 조각은 랜싱/가스 절단으로 제강로 투입 적정 크기 조정 필요.
선박, 자동차, 가전, 철도 차량, 구조용 강재 등 대형품 → 제강로 투입 위해 절단 필요. 전단기, 휴대용 절단 토치, 크러셔, 슈레더 사용. 수동 선별: 스크랩서 부품 수작업 제거(자동차 라디에이터, 라디에이터 플라스틱 엔드 탱크 등). 금속/비금속 분리도 수동 수행 빈번.
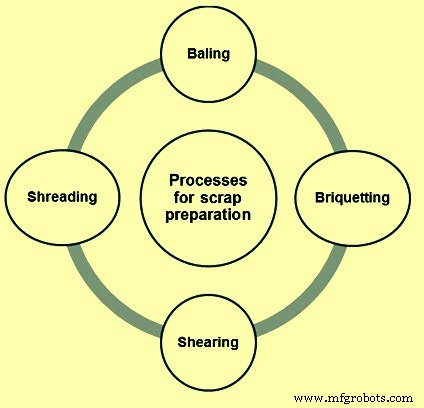
일반적 기계적 공정: (1) 베일링(Baling), (2) 브리케팅(Briquetting), (3) 전단(Shearing), (4) 슈레딩(Shredding). 화학적 공정도 일부 케이스 적용.
대량 페로스 스크랩 타 물질 분리용. 영구자석·전자석 사용(전자석 온오프로 픽업·드롭). 벨트형·드럼형 가능. 드럼형: 회전 쉘 내 영구자석, 벨트 위 물질 통과. 벨트 세퍼레이터: 풀리 사이 연속 벨트 이동, 자석 중간에 위치. 한계: 니켈·자성 스테인리스와 철강 분리 불가. 철 함유 복합 부품 수집→용강 오염 우려. 수동 선별 병행으로 방지.
비철금속 폐기물·SR 분리용. 1차 자기 분리 후 수행. 비자성 금속 전기 전도성 이용. 공급 스트림에 자기 전류 통과→자기장과 금속 내 와전류 반발력 상호작용 활용. 경사 램프 세퍼레이터: 비자성 슬라이딩 표면(스테인리스 등) 경사판 위 자석 배열. 혼합 물질 공급 시 비금속 직하, 금속 측면 편향→두 스트림 별도 수집. 변형: 회전 디스크 분리(자석 회전축 배열), 헤드 풀리 자석 장착 컨베이어. 모두 자기장 영향/비영향 물질 궤적 차이 이용 분리.
슈레더 잔재 비철금속 회수용. 미분 마그네타이트/페로실리콘+물 매체 사용. 고체 비율 조절로 매체 비중 조정. 분리 대상 두 물질 밀도 중간값으로 비중 설정 통상. 분리 후 드레인, 매체 회수→재사용. 제품 부착 매체 물 분사 제거. 결과 용액 자석 분리→매체 회수. 폐수 분사수 재사용. HMS 보통 개방 욕조(중력=분리력). 미세 입자 매체 점성력 분리력 방해→사이클론 세퍼레이터로 중력 수배 분리력 확보.
색상, 밀도, 자성, 스파크, 화학, 분광 시험 활용. 숙련 작업자(소터)가 제한적 물리·화학 테스트로 스크랩 식별. 색상, 겉보기 밀도, 시약 반응, 화학 분석, 자성, 연마숫돌 스파크 패턴, 분광 분석 기반 객체 인식.
스크랩 정제 공정이라고도 함. 트램프 원소(구리, 주석, 안티모니, 납 등) 제거 효과적. 제강 용융물서 철과 공존 시 산소 친화력 낮아 산화·슬래그 용해 제거 불가(규소, 망간, 알루미늄은 산화·슬래그 용해 제거 가능). 트램프 원소 제거 위해 고체 상태 저온 전처리 필요. 고체 상태 전처리 장점: 트램프 원소 순수 상태(페로스 부분 혼재 또는 스크랩 표면 존재) → 제거 용이.
다수 강철 제품 타 금속 코팅 사용(아연도금강판, 양철판 등). 이런 코팅 제품서 발생 스크랩은 제강로 투입 전 코팅 박리 필수. 현재 산업용 디코팅 공정 다수 존재.
주 아연 공급원: 아연도금강판 스크랩. 아연 코팅 스크랩 투입 → 배가스 산화아연 배출. 고증기압(1600°C에서 71 kg/cm²) → 제강 중 대부분 증발. EAF 아연 밸런스: 아연 입력 97.9% 흄 동반 배출, 2% 강철 잔류, 0.1% 슬래그. 용해 단계 아연 제거 문제없으나, 아연도금 스크랩 대량 재활용 문제 회피 위해 전처리 단계 탈아연 유용.
암모니아 침출 또는 가성소다로 아연도금 스크랩 아연 코팅 용해.
호흐벤스(Hoogovens, 네덜란드) 개발, 프랑스 파일럿 플랜트 운전. 아연도금 스크랩 고온 가성소다액 침지→아연 용해, 강철 무영향. 용해 반응기 출구 탈아연 스크랩 세척·압축. 아연 농축액 전해 셀 순환→음극판 전기 증착 아연 회수. 고처리비·추가 운송비 단점. 단, 대량 아연도금 공정 스크랩 공급·신뢰성 제강 원료 수요 결합 니치 시장서 실질적 직접 재활용 솔루션 제공. 최근 열처리, Cl₂-O₂ 가스 혼합 처리, 열처리 후 기계적 후처리 등 타 탈아연법도 연구 중.
주석 저융점→열간 강철 약점 구역(hot shortness) 등 유발. 주석 함유 스크랩(식품 캔, 자동차 베어링 등) 재활용 시 주석 결정계 편석→표면 스캡(surface scabs) 발생→제품 표면 품질 저해. 양철 스크랩 탈주석 공정: 전해법, 알칼리법 등.
오래전 상업화. 양철 스크랩 1.2 t/m³ 이상 밀도 번들 압축→번들 양극, 85°C 가성소다욕 침지. 주석 스펀지 형태로 강철 음극 석출→스크랩 제거→대형 알약 압축→주석 산업 폐기. 탈주석 후 잔류 주석 0.02%까지 달성 가능. 연간 3만 톤 이상 처리 용량 시 경제적. 뉴 스크랩 적합, 올드 스크랩 문제점.
구리 통상 제련법으로 스크랩基 용융물서 제거 불가. 구리 저감 접근: (1) 스크랩 선별 개선, (2) DRI로 오염 차지 희석, (3) 기계/화학적 전처리 불순물 제거. 황화 플럭스 처리로 구리 제거 실험실 규모 확인. 더 유망: 기상 감압 하 강철 용융물 처리(구리 선택적 증발). 실험실 규모 성공. 현재 슈레더 조작 최적화(슈레더 그리드 개도 조절로 구리 함량 제어) 연구 중. 선별 측면: 수작업 핸드 피킹이 구리 제거 가장 효과적.
유분, 그리스, 페인트, 윤활유, 접착제 등 가연물 제거용 소각 공정 활용.
현장 스크랩 금속 선별·식별 중요 도구로 부상. 실험실 설치형 대비 정밀도·정확도 낮으나 선별·등급 검증용 충분. 휴대용 분광기로 강종별 분리 + 각 강종 구성 개별 등급 90~95% 이상 분리 가능.
최초 산업 적용 자동 선별 공정 중 하나. 세계 최대 비철 스크랩 선별사 허론 밸리 스틸(HVSC) 개발. 10년간 아연, 구리, 황동, 스테인리스 선별 활용. 컴퓨터 영상 분석 기반: 각 금속 조각 색상 검출→지정 범위 내 색상 조각 자동 선별. 이미지 디텍터 전 싱글링 메커니즘으로 체인형 입자 프로파일 생성 필수.
HVSC 색상 선별 정확도 높음(금속 순도 98% 이상). 입자 크기·형상 독립적이라 가능. 컴퓨터 기술 발전으로 실시간 영상 분석 속도 대폭 향상. 산업용 색상 선별기 발전으로 미세 색상 차이 금속 효과적 선별 능력 비약적 향상.
각 스크랩 조각 실제 화학 조성 신속·경제적 분석→최고 품질 스크랩 확보. LIBS: 1980년대 초 로스알라모스 국립연구소 개발(다양한 응용). 1990년대 초 메탈게젤샤프트와 공동 프로젝트로 고체 금속 조각 분석 적용. 실용적 측면에서 금속 스크랩 원소 조성 정확 측정 확인. 단, 프로젝트 초점은 모원소 식별, 전체 스펙트럼 분석 아님. 표면 도료, 윤활유, 접착제 없어야 함(펄스 레이저 침투 깊이 30옹스트롬 이하). 큰 제약.
레이저 대신 X선으로 스크랩 표면 조사 가능. X선 형광(XRF) 합금 식별용 사용, 휴대용/핸드헬드 상용 기기 다수 존재.
제조공정
스테인리스 스틸은 제조 산업에서 가장 인기 있는 소재 중 하나입니다. 이는 스테인리스 스틸 튜브 벤딩이 다양한 응용 분야의 금속 부품을 제조하기 위한 표준 성형 공정임을 의미합니다. 엔지니어와 설계자는 이를 시스템 튜빙 및 파이핑의 일부로서 주요 작업으로 간주합니다.그러나 강철 튜브를 벤딩하는 방법에 대한 적절한 이해가 필요합니다. 일부 고급 스테인리스 스틸 소재가 이제 주류가 되어 가공 난이도를 높이고 있습니다. 따라서 벤딩 공정에 어떻게 접근할지 아는 것이 필수적입니다.이 글에서는 강철 튜브 벤딩의 가장 효과적인 방법들을 논의하
철강과 골판지를 이야기하면 두 매우 다른 재료를 비교하는 것입니다. 하나는 강하지만 비에 무너지고, 다른 하나는 수년간 버티다 부식으로 망가집니다. 그러나 이 두 재료가 모두 인디애나 라포르테 같은 마을에서 만들어지고, 둘 다 산업용 로봇의 도움으로 소비자에게 전달됩니다. Enprotech Steel Services 라포르테, IN 소재 Enprotech Steel Services는 철강 산업에 엔지니어링, 제조, 소모품 같은 서비스를 전문으로 제공합니다. Enprotech 같은 기업이 철강 제조 작업을 맡으면 로봇이 용접 공정과