


제조공정

산업 제조
압연은 가장 중요한 산업 금속 성형 조작 중 하나입니다. 열간 압연은 열간 압연기에서 강 슬래브를 열간 스트립으로 압연하는 데 사용됩니다. 다른 열간 압연 조작과 마찬가지로 열간 스트립 압연도 롤 세트를 통해 가해지는 압축력에 의한 슬래브 소재의 소성 변형입니다. 슬래브 단면적은 열간 압연으로 감소합니다. 소재가 한 쌍의 롤 사이에 끼어들어가면서 두께는 감소하고 길이는 증가합니다. 큰 변형 필요로 고온에서 열간 압연 수행. 열간 압연 결과 잔류 응력 없는 스트립 생성. 산화 스케일 동반으로 치수 정밀도는 냉간 압연 스트립 대비 열위.
슬래브 초기 가열 온도 1100~1300°C. 열간 압연기 최종 피니싱 스탠드 온도 700~900°C 변동. 상위 임계 온도 이상 유지로 균등 축상 페라이트 입자 생성 보장.
슬래브 두께 감소, 길이 증가, 폭 증가 최소화. 스트립 중심부 소재는 스트립 폭 방향 구속, 롤 양측 미변형 숄더가 폭 방향 신장 억제 → 평면 변형(Plane strain) 상태. 소재 길이만 증가, 폭 증가 안 함.
압연 공정 영향 주요 변수: (1) 롤 직경, (2) 야금·온도·변형률 속도 영향 변형 저항, (3) 소재 유동 응력, (4) 롤-소재 간 마찰, (5) 스트립 평면 상 전방/후방 텐션 유무.
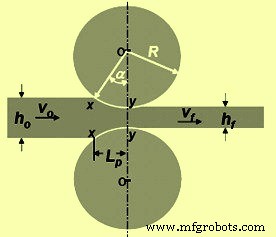
두께 h₀ 소재 입구 평면 x-x에서 속도 v₀로 진입. 롤 갭 통과→출구 평면 y-y에서 두께 h_f, 속도 v_f로 배출. 폭 증가 없음 가정 → 수직 압축이 압연 방향 신장으로 변환. 단위 시간당 주어진 지점 금속 부피 불변 → b·h₀·v₀ = b·h·v = b·h_f·v_f (b: 스트립 폭, v: 임의 두께 속도, h: h₀와 h_f 사이 중간값).
b·h₀·v₀ = b·h_f·v_f, b₀=b_f이면 h₀·v₀ = h_f·v_f → v₀/v_f = h_f/h₀. h₀ > h_f이면 v₀ < v_f. 따라서 스트립 속도 입구→출구 꾸준히 증가하여 스트립 수직 요소 왜곡 없이 유지.
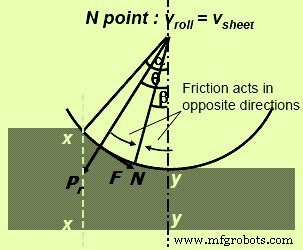
롤-스트립 접촉면 상 한 점에 두 힘 작용: (1) 반경 방향 힘 P_r, (2) 접선 마찰력 F. 입구 평면(x-x)~중립점 사이 스트립 롤 표면보다 느림 → 접선 마찰력 F가 금속을 롤 내로 당기는 방향(그림 2). 중립점 출구 측(y-y) 스트립 롤 표면보다 빠름 → 마찰력 방향 역전, 스트립 배출 반대 방향.
P_r은 반경 방향 힘, 수직 성분 P(압연 하중: 롤이 소재 누르는 하중). 비압연 압력 p = P / (b·L_p) (L_p: 접촉 아크 투영 길이).
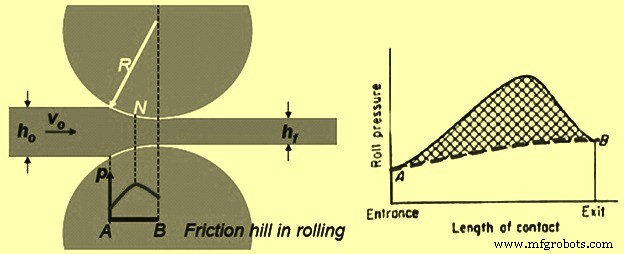
접촉 아크 따라 롤 압력 분포(그림 3): 중립점에서 최대치 도달 후 하강. 중립점에서 뾰족한 피크 아님 → 중립점은 롤 표면 선 아닌 영역. 곡선 아래 면적 ∝ 압연 하중. 음영 영역: 롤-스트립 마찰력 극복 필요 힘. 점선 AB 아래 면적: 평면 균질 압축 금속 변형 필요 힘.
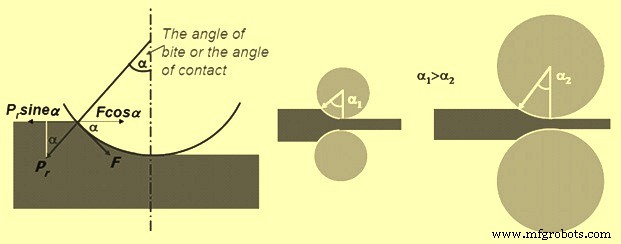
피압연 소재 롤 목구멍 진입 조건(그림 4). 마찰력 성분 ≥ 법선력 수평 성분. F cos α ≥ P_r sin α (α: 바이트 각, P_r: 반경력). F/P_r ≥ tan α. F = μ·P_r (μ: 마찰 계수) → μ = tan α. tan α > μ면 소재 롤 통과 불가. μ = 0이면 압연 불가. 따라서 자유 물림 조건: μ > tan α. 유효 μ 증대 위해 롤 홈 가공(롤 축 평행) 또는 대직경 롤로 tan α 감소 또는 롤 직경 고정 시 피압연 소재 두께 감소.
무마찰 상황: 압연 하중 P = p·b·L_p (p: 평면 변형 항복 응력). 실제 마찰 존재. 마찰력 소재 롤 내 인입 필요, 압연 하중 큰 부분 차지. 고마찰 → 고압연 하중, 가파른 마찰 힐, 에지 크랙 경향 대. 마찰 계수 접촉 아크 따라 점별 변동. 측정 곤란 → 모든 압연 이론 상수 마찰 계수 가정. 열간 스트립 압연 μ ≈ 0.2~스티키 조건.
압연 하중: 롤 반경 증가 또는 두께 감소량 증가 시 증가. 두께 감소 또는 롤 직경 증가 시 압연 하중 증가. 임계 얇아짐 이하 두께에서 압연 하중 급증(스트립 저항 급증) → 압연 불가, 스트립 두께 감소 없이 롤 사이 밀려만 들어감. 박판 압연 위해 소직경 롤 사용, 대직경 백업 롤 지지. 접촉 아크 길이 롤 반경 감소 시 감소, 마찰 계수 증가, 압연 하중 증가.
고압연 힘 롤 통해 소재 전달 시 두 주요 탄성 변형: (1) 롤 길이 방향 휨(소재 롤 분리하려 하나 양단 구속→두께 변동), (2) 롤 접촉부 플래트닝(곡률 반경 증가→롤 플래트닝).
고압연력 하 롤 휨·플래트닝, 전체 밀 탄성 변형. 밀 스프링으로 무부하 설정 롤 갭보다 출구 스트립 두께 두꺼워짐. 정밀 두께 압연 위해 밀 탄성 상수 필요. 캘리브레이션 곡선 필요. 탄성 상수: 스크류 하중 밀 1~3 GN/m, 유압 하중 밀 ~4 GN/m.
롤 힘으로 롤 휨→스트립 중심부 두꺼움, 에지 얇음 → 크라운(Crown) 및 캠버(Camber) 결함. 방지 위해 롤 표면 약간 크라운 그라인딩(중심부 직경>에지). 벌지 롤, 압연 중 휨으로 평탄 스트립 생산. 스트립 압연용 롤 직경 캠버 보통 0.5mm. 열간 압연 중 롤 가열→중심부 돌출→롤 캠버 발생(에지-중심 온도 차이). 롤 캠버는 열효과·롤 휨 모두 고려하여 압연 중 가변 제어 필요. 불균일 롤 마모(에지>중심 마모) 방지도 겸함.
롤 캠버 가변 방법: (1) 작업 롤 외부 힘으로 벤딩, (2) 작업 롤 스트립 중심선 기준 횡방향 시프트, (3) 형상 롤(프로파일 롤) 사용, (4) 작업 롤 축-백업 롤 축 수평면 내 회전(작업 롤 단부 휨→캠버 생성).
롤 압력으로 롤 곡률 반경 증가→롤 탄성 변형. 롤 플래트닝→접촉 길이 증가→압연 힘 증가.
압연 하중 롤 직경 의존(대직경→대하중). 소량 압연→저하중. 롤 직경 감소 또는 마찰 저감으로 압연 힘 저감 가능. 또 다른 방법: 스트립에 소량 인장력 적용. 종방향 인장력→횡방향 압축 항복 강도 저감(트레스카 항복 기준). 압연 시 입구 측 피더/언코일러 브레이크로 전방 텐션, 출구 측 코일러 토크 제어로 후방 텐션 적용.
롤 토크 압연 힘으로 추정. 토크 = 힘 × 힘 작용 반경. 총 롤 토크 = 압연 토크 + 롤 베어링 마찰 토크 + 모터 축 토크 + 전달계 마찰 토크. 롤 파워: 소재 변형, 회전부 마찰 극복 등에 소요.
충분한 백 텐션 적용 시 중립점 롤 출구 측 이동(롤>소재 속도). 프론트 텐션 시 중립점 입구 측 이동. 보통 백 텐션이 프론트 텐션 대비 압연 하중 저감 효과 약 2배.
스프레드: 저폭-두께비 스트립(정방형 단면 등) 압연 시 폭 증가. 마찰 저감, 롤 반경-스트립 두께 비 증대, 광폭 스트립 사용으로 스프레드 저감. 에저 롤(Edger rolls) 한 쌍 수직 롤로 스프레드 억제 가능.
열간 압연기 스트립 두께 연속 모니터링 위해 X선/감마선 센서 사용. 롤 갭 조정으로 압연 스트립 게이지 정밀 제어. 열간 압연기 게이지 제어: X선 게이지 두께 측정→피드백 제어 시스템으로 스트립 텐션 조정.
열간 스트립 압연 중 스트립 코일링으로 두께 감소에 따른 길이 증가 처리. 상이한 두께 스트립 상이한 속도(얇은 부분 더 빠름) 제어 복잡성 저감 중요.
열간 압연 스트립 표면 품질은 생산 공정 최우선 과제. 모든 소재 불완전성→결함 또는 최종 제품 품질 저하. 열간 압연 스트립 표면 결함 가능 소스는 제조 단계별: (1) 액체 강 생산·주조, (2) 슬래브 재가열, (3) 열간 슬래브 압연. 가장 문제되는 표면 결함 개시 인자는 액체 강 생산·주조 단계서 생성: (1) 개재물, (2) 블로홀, (3) 스캡, (4) 산화 알루미늄 라인, (5) 구멍, (6) 종·횡·에지 크랙. 슬래브 재가열로 조건·열간 압연 공정은 결함 추가 생성·진화. 가열·압연 기술 조작도 특정 표면 결함 생성: 쉘 표면, 열간 크랙, 행네일, 슬리버, 스케일, 롤 짜임, 스크래치 등. 공정 중 결함 누적→기계적 물성 저하, 파단면 분석서 추가 열화 메커니즘 확인.
스트립 형상 문제 두 측면: (1) 폭 방향 균일 두께·정밀 제어(현대 게이지 제어 시스템으로 가능), (2) 평탄도(Flatness) - 정확한 측정 곤란.
제조공정
압연(Rolling)이란? 금속 가공에서 압연은 금속 소재를 한 쌍 이상 롤 사이 통과시켜 두께 감소, 두께 균일화, 원하는 기계적 물성 부여하는 금속 성형 공정. 개념은 반죽 밀기와 유사. 압연은 압연 금속 온도 따라 분류. 금속 온도 재결정 온도 이상 → 열간 압연(Hot Rolling). 재결정 온도 미만 → 냉간 압연(Cold Rolling). 사용량 기준: 열간 압연이 타 제조 공정보다 더 많은 톤수 처리, 냉간 압연이 모든 냉간 가공 공정 중 최다 톤수 처리. 롤 쌍 보유 롤 스탠드(Roll Stands) 그룹화 → 압연
자부심을 가진 용접사라면 용접 불연속(Discontinuity)과 결함(Defect) 관리는 최우선 과제입니다. 두 용어는 비슷해 보여도 의미가 명확히 다릅니다. 용접 불연속(Discontinuity) 기계적·물리적·야금학적 조화가 결여된 상태를 말합니다. 주요 유형: 기공(Porosity) 분포 불균일 불완전 용입/융합 비승인 비드 형상 미세 크랙·열열 용접 결함(Defect) 불연속 중에서도 구조적 건전성을 해치거나 품질 기준 미달로 판정된 경우입니다. 결함 제품은 사용 위험성이 있거나 불합격품입니다. 불연속이 결함인지 여부