사형 주조 5대 결함 유형 및 예방 전략
금속 가공에서 흔히 볼 수 있는 사형 주조 5대 주요 결함 유형을 소개합니다. 각 주조 결함의 원인과 주조 품질 향상을 위한 예방 대책을 확인하세요.
사형 주조는 금속 주조소에서 모래 용기 내 금형 공동 형성, 용융 금속 주입, 사형 파쇄로 주조품 수거하는 인기 있는 주조 공정입니다.
이 전통적이고 선호되는 주조법은 대량 주조 가능, 높은 디테일, 저렴한 금형 비용 덕분에 유리합니다.
어떤 주조 공정도 완벽하지 않습니다(아주 혁신적인 방법도 마찬가지). 사형 주조도 불완전성을 가집니다.
복잡한 다단계 공정이 관여되므로, 사형 주조는 제품 품질을 떨어뜨리는 여러 유형의 결함 우려를 안고 있습니다.
금속 주조 결함이란?
금속 주조 결함은 요구사항 대비 주조품의 불완전한 상태로, 수리, 제거, 폐기 대상이 됩니다. 일부 사형 주조 결함은 허용 공차 내 소규모 결함이거나 쉽게 수리 및 가공 가능하지만, 일부는 심각해 폐기 후 재주조 외 대안이 없습니다.
결함 원인 파악과 예방의 중요성
금속 주조 결함 예방 및 최소화, 기대치와 공차 설정의 핵심은 불규칙성이 어디서 오는지 알고 해결책을 찾는 것입니다.
이런 필요를 반영해, 금속 가공에서 가장 흔한 사형 주조 결함 5대 주요 그룹을 나열하고 주조 결함 원인과 품질 향상 및 최상의 주조 부품 납품을 위한 제안된 해결책을 정리했습니다.
주조 수축 결함 (Casting Shrinkage Defects)
주입 단계에서 금형 공동 내 응고 시 금속 합금은 수축합니다. 용융 금속이 고체보다 밀도가 낮기 때문에 주조에서 정상적인 현상입니다.
주조소에서 수축은 패턴과 금형 설계 시 잘 계산해야 합니다.
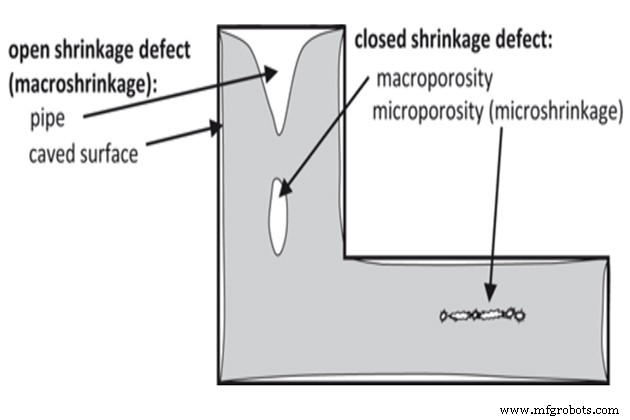
수축 결함은 주조 품질을 떨어뜨리는 가장 심각한 사형 주조 결함 중 하나입니다. 여기서는 수축 공정이 불균일하게 발생해 주조품에 수축 공동이 생기는 경우를 말합니다. 수축 주조 결함은 개방형 수축 결함과 밀폐형 수축 결함 두 가지로 나뉩니다.
개방형 수축 결함은 육안으로 주조 표면에서 확인 가능하지만, 밀폐형 수축(수축 기공) 결함은 주조품 내부에 존재합니다.
개방형 수축 결함
불균일한 수축 현상이 발생해 금형 내 공기를 빨아들일 때 형성됩니다. 주조 표면에서 육안으로 관찰 가능한 파이프(pipe)와 케이브드 표면(caved surface) 두 유형으로 나뉩니다.
사형 주조의 개방형 수축 결함은 표면 미관 저하, 균열 발생, 주조 강도 약화를 초래합니다.
밀폐형 수축 결함
밀폐형 수축 결함은 수축 기공이라고도 하며, 용융 금속 일부가 다른 유체보다 더 뜨거운 곳에서 형성되는 공동(구멍)입니다. 미세 기공(micro-porosity) 또는 거대 기공(macro-porosity) 형태로 나타나 주조품을 약화시키고 내식성도 악화시킵니다.
거대 수축 기공은 거칠고 스펀지 같은 표면의 큰 공동, 미세 수축 기공은 톱니 모양 자국이나 선으로 보입니다. 거대 기공은 육안 확인 가능, 미세 결함은 현미경으로 발견.
사형 주조에서 주조 수축 결함의 원인은?
수축 결함은 주로 용융 유체 응고가 불균일하거나 제어되지 않아 발생합니다.
주로 부적절한 주입 구조와 기술 작업에서 기인합니다:
- 결함 있는 게이트 및 라이저(피더) 시스템
- 주입 온도가 너무 높음
- 높은 금속 압력으로 인한 금형 벽 변위
- 칠(chill) 부적절한 배치
- 단면 두께의 급격한 변화
주조 수축 결함 처리 방법은?
주조 수축 현상은 불가피하지만, 기하학적 설계와 공정 개선으로 이 금속 주조 결함을 줄일 수 있습니다.
최종 주조 품질 향상을 위해 개입 가능한 요소들:
- 용융 금속의 연속적 흐름 보장하는 적절한 게이트 시스템 설계
게이트 시스템 설계는 (1) 금속 유속 제어, 충격/와류/튐 없이 부드럽고 일정하게; (2) 금속 희석 손실 없이 금형 공동 신속 충진; (3) 금형 공동 내 온도 제어로 금속 안정적 냉각 기준을 충족해야 합니다.
- 응고 수축 보상 및 수축 공동 형성 최소화를 위한 적절한 피더(라이저) 시스템 설계
라이저는 금속 응고 중 수축 보상을 위해 금형 공동에 용융 유체를 공급하는 용융 금속 저장 공동입니다.
라이저 시스템 설계의 두 가지 기준:
(1): 응고 수축 보상에 충분한 용융 유체량을 포함해야 함.
(2): 주조품의 최종 응고 위치에 배치, 주조품보다 늦게 응고되며 가장 오래 액체 상태 유지.
라이저 부피 계산 공식:
Vf ≈ αVc
여기서:
Vf = 라이저 부피
α = 수축률
Vc = 공동 부피
- 주조 온도 낮춰 총 부피 결손 제한
- 내부 칠, 냉각 리브, 냉각 코일 삽입으로 국소 열방출 증대
칠, 냉각 리브, 냉각 코일은 금형 주조 단면의 응고 공정 촉진에 사용됩니다. 열이 모이기 쉬운 핫스팟과 두꺼운 단면에 배치해야 합니다.
가스 기공 (Gas Porosity)
가스 기공은 금속 주조 공정에서 흔히 보이는 또 다른 인기 있는 사형 주조 결함입니다. 냉각 단계 후 주조품 내부에 생성된 기포로, 핀홀, 블로우홀, 오픈홀 세 가지 유형의 기포가 있습니다.
이 주조 문제는 액체 금속에 질소, 산소, 수소 등 기체가 녹아 있지만 고체 금속에는 없기 때문에 발생합니다. 유체가 식으면 녹아 있던 기체가 기포를 형성해 주조품 강도, 연성, 미관을 저하시킵니다.
이 기공은 주조품 표면이나 내부에 기공 또는 기공으로 나타납니다. 기공 크기는 몇 kg 주조품 기준 0.01~0.05mm, 더 큰 주조품은 직경 0.04mm까지 가능.
핀홀 (Pinholes)
핀홀은 기공이라고도 하며, 주조품 상부 표면에 주로 모이는 미세한 기포입니다. 보통 크기 약 2mm로 전문 검사 장비 없이 육안으로 확인 가능.
블로우홀 (Blow hole)
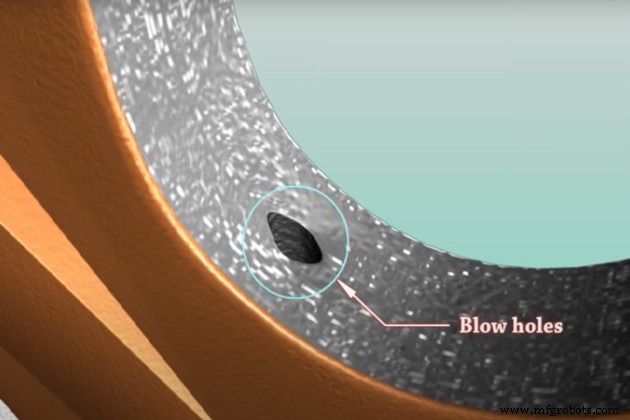
블로우홀은 핀홀보다 더 큰 공동으로 주조품 내부에 주로 나타납니다. 육안으로는 보이지 않습니다.
내부 주조 품질 검사를 위해 X선, 조파, 초음파, 자기 분석 등으로 블로우홀 스캔. 가공 단계에서도 발견 가능.
오픈홀 (Open hole)
오픈홀은 블로우홀과 유사한 큰 공동이지만 주조품 표면에 나타나 육안으로 확인 가능.
사형 주조에서 가스 기공의 원인은?
과도한 가스 흡수는 주로 과도한 수분과 불량한 벤트 설정으로 발생. 구체적 이유는:
- 사형 혼합물 내 과도한 고수분
- 용융 금속 이송 도구(레이들) 습기
- 가스화된 모래 부족
- 용융 금속 과고온
- 칠에 녹과 수분 포함
- 코어 충분히 굽지 않음
- 사형 금형 내 벤트 부족
- 사형 금형 과도한 다짐
- 주입 단계 금속 난류
가스 기공 결함 처리 방법은?
적절한 주조소 관행으로 가스 기공 최소화 및 주조 품질 보장 가능. 다음 작업으로 금속 내 가스 포집 감소 및 공동 형성 방지:
- 사형 금형 적정 수분 함량 관리, 성형 모래 건조 및 투과성 확보
너무 고운 모래는 사형 금형 가스 투과성 약화. 더 굵은 모래 사용으로 투과성 개선 권장.
과도한 다짐도 사형 금형 투과성 저하. 벤트 로드로 금형 내 벤트 더 만들어 투과성 향상. 금형은 표준 건조 방식으로 건조 필수.
- 금형과 코어 표준 건조 조건에서 건조 및 보관
- 금형과 코어에 가스 배출용 충분한 벤트 설계
- 녹 없고 깨끗한 칠, 건조 도구 사용
- 적절한 용융 및 주입 공정 적용
가스 기공 문제 최소화를 위해 금속 소재를 저용해도 가스 환경의 진공 분위기나 용융 금속과 공기 접촉 방지하는 플럭스 하에서 용해 권장. 또한 주입 온도 낮춰 응고 속도 높이고 가스 흡수 감소.
또한 주입 시 금속 난류가 가스 유입시킬 수 있으므로 적절한 게이트 시스템 설계로 주입 중 금속 난류 방지 필요.
주입 금속 결함 (Pouring Metal Defects)
주입 금속 결함은 금형 공동에 부적절한 용융 주입 공정으로 형성됩니다.
이 결함 범주는 콜드 셧(cold shut), 미스런(misrun), 슬래그 인클루전(slag inclusion) 네 가지 유형으로 나뉩니다.
주조 콜드 셧 (Cold shut in casting)
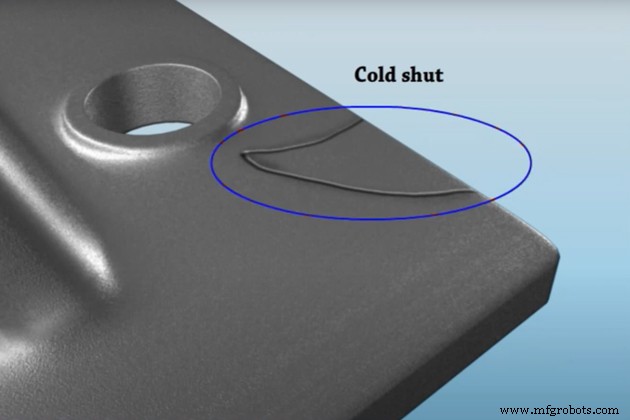
주조 콜드 셧은 주조 표면 중앙부에 거친 모서리로 형성된 선이나 균열로 약한 지점 형성. 육안 확인 가능하며 콜드 셧 결함 포함 주조품은 주로 폐기.
이 사형 주조 결함은 주조품 강도 약화로 주조품 파손 유발 가능.
두 주입점에서 용융 금속이 금형 공동으로 주입되지만 두 유체 흐름이 제대로 융합되지 않을 때 발생.
콜드 셧 결함 원인은?
콜드 셧 결함 원인:
- 용융 금속 유동성 부족
- 게이트 시스템 부적절 설계
콜드 셧 결함 처리 방법은?
콜드 셧 주조 결함 주원인은 용융 금속 유동성 부족. 금속 액체 유동성 향상 해결책:
- 게이트 시스템 적절 설계
- 주입 온도 높여 조기 응고 공정 제한
- 더 굵은 모래 사용해 사형 금형 투과성 향상
미스런 (Misruns)
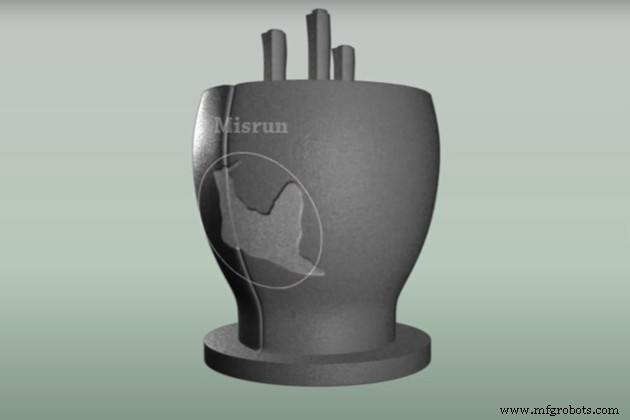
미스런은 금형 공동이 용융 금속으로 완전히 채워지지 않아 미충진 부분이나 누락 부위 발생하는 주조 결함.
금속 유체가 금형 공동 전체 채우기 전 얼어붙기 때문에 발생.
미스런 결함 원인은?
미스런 주조 결함 원인은 콜드 셧과 유사하게 용융 금속 유동성 부족.
미스런 결함 처리 방법은?
콜드 셧 해결책과 유사. 미스런 현상 발생 시 확인 사항:
슬래그 인클루전 (Slag Inclusion)
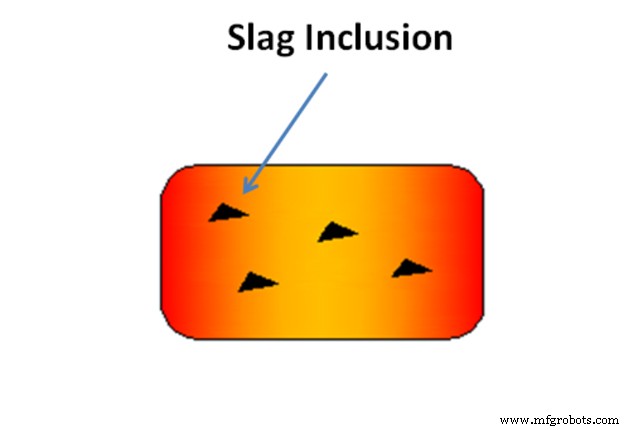
슬래그 인클루전은 주조품 표면이나 내부에서 발견되는 어두운 회색 덩어리 또는 단일 분포.
주로 샌드블라스팅과 가공 공정에서 발견.
슬래그 인클루전 원인은?
슬래그 인클루전 결함 형성 이유:
- 원자재 및 용융 투입물에 불순물(산화물, 질화물, 탄화물, 황화물 등) 포함
- 부적절한 주입 시스템 설계로 주입 공정 중 슬래그가 금형 공동으로 유입
- 용해로, 주입컵에서 침식된 물질
- 사형 금형에 포함된 오염물
- 정제 단계 후 슬래그 미제거 및 세척, 고온에서 합금 액체 과도 교반으로 재산화
슬래그 인클루전 처리 방법은?
슬래그 인클루전 농도 최소화 여러 방법. 주조품 내 슬래그 인클루전 형성 방지 위해 다음 해결책 확인:
원자재를 SpetroMax 성분 분석기로 투입해 품질 확인 권장. 용융 소재 불순물 세척 제거 및 적절 보관.
- 순수 합금 액체 얻도록 금속 용융 공정 자격 부여
금속 내 산화물 형성 방지 위해 진공, 플럭스, 불활성 분위기에서 용해 권장.
일반 용해로 사용 시 투입 재료, 첨가제, 용융 온도 잘 통제. 용융 중 용해로 내 슬래그 형성 모두 제거.
필터층, 스키밍, 슬래그 수거 부품을 주입 시스템 설계에 배치해 금형 공동 내 슬래그 유입 최소화.
슬래그 차단부 있는 주입컵 사용. 천천히, 연속적으로, 균일하게 주입해 액체 흐름 끊기지 않게 함. 큰 금형 공동에 소량 레이들(주입컵) 사용 금지.
금형 재료 결함 (Mold Material Defects)
사형 주조 공정은 자연 결합 사형 금형 사용으로 금형 관련 주조 결함 발생.
금형 재료 결함은 성형 재료와 금형 설계에서 기인하는 문제.
다양한 금형 재료 결함 중 주조 공정에서 흔히 보이는 주요 결함 나열.
컷과 워시 (Cuts and washes)
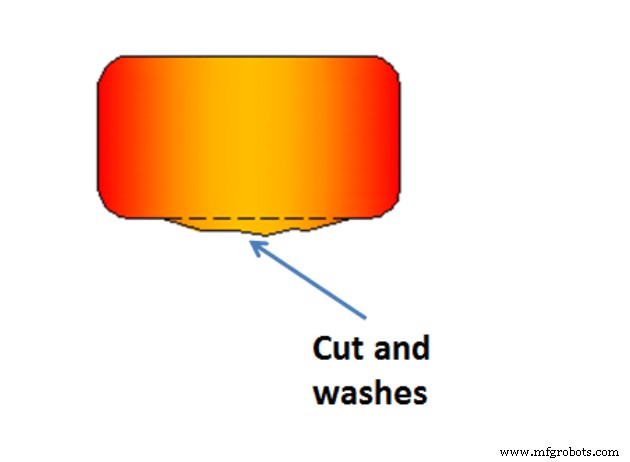
컷과 워시는 용융 금속이 사형 금형 침식해 과도한 금속 주조 부품 생성되는 흔한 사형 주조 결함. 주조 표면을 따라 위치한 낮은 돌기로, 주입 압력 높은 쪽 끝으로 기울어짐.
컷과 워시 결함 원인은?
컷과 워시 결함 발생 원인:
- 주입 공정 중 용융 금속 과고속
- 부적절한 게이트 시스템 설계
- 사형 금형과 코어 저강도
- 페이싱과 코어 스탠드 결합제 부족
컷과 워시 결함 예방 방법은?
컷과 워시 결함 예방을 위해 다음 조정 시도:
- 적절한 게이트 시스템 설계
- 모래 혼합물(입자 크기, 점토, 수분)과 성형 기법 통제로 사형 금형과 코어 강도 향상
- 페이싱과 코어 스탠드에 결합제 첨가
금속 침투 (Metal penetration)
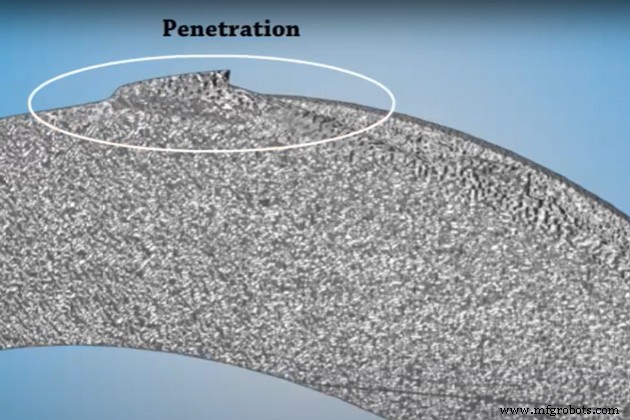
금속 침투는 금속이 모래 입자 틈새로 침투해 거칠고 고르지 않은 주조 표면 생성하는 주조 결함. 육안 확인 가능하며 주조 미관 저하.
금속 침투 결함 원인은?
금속 침투 현상 원인:
너무 굵은 모래 입자(큰 입자 크기)는 고운 모래보다 금속 침투 심각 유발.
- 사형 금형 너무 부드럽게 다짐
- 사형 금형과 코어 저강도
- 몰드 워시 없음
금속 침투 결함 예방 방법은?
위 원인 해결로 사형 주조 결함 예방:
- 작은 모래 입자 사용
- 사형 금형과 코어 강도 증가
- 사형 금형에 충분히 단단한 다짐
- 금속 침투 방지 보호층용 몰드 워시 도포
퓨전 (Fusion)
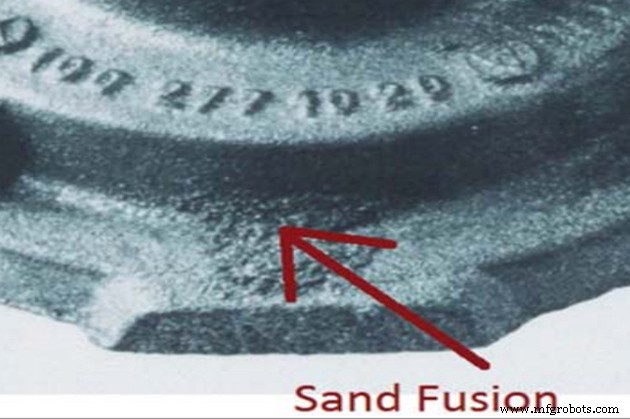
퓨전은 모래 입자가 금속 유체와 융합해 유리질이고 부서지기 쉬운 얇은 껍질이 주조품에 부착되는 사형 주조 결함.
퓨전 결함 원인은?
퓨전 결함 주원인:
내화도는 주입될 용융 금속 온도 견뎌 금속 융합 가능성 방지하는 성형 능력.
퓨전 결함 예방 방법은?
퓨전 사형 주조 결함 예방:
- 적절한 게이트 시스템 설계
- 주입 온도 낮춤
- 실리카 모래 첨가로 사형 금형 내화도 향상
런아웃 (Runout)
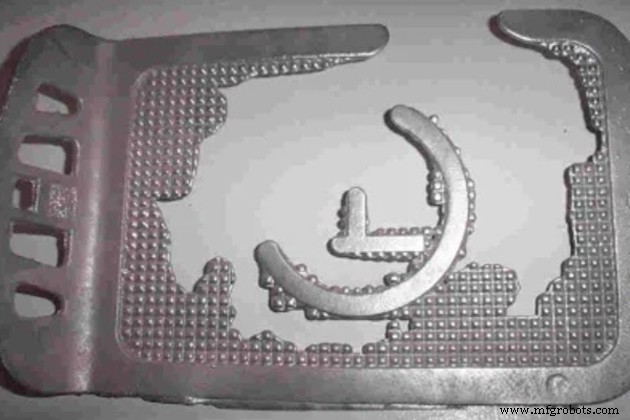
런아웃은 용융 금속이 금형 밖으로 빠져나가 금형 공동 완전히 채워지지 않고 누락/불완전 부품 생성되는 사형 주조 결함.
런아웃 결함 원인은?
런아웃 결함 2가지 주원인:
- 저정밀 금형 설계
- 부적절한 플라스크(사형 금형 담는 도구상자)
런아웃 결함 예방 방법은?
런아웃 결함 예방 해결책:
- 정밀한 사형 금형 설계. 주입 단계 전 불합격 사형 금형 폐기
- 마모 방지 위해 고내열성 소재로 사형 금형 제작
스웰 (Swells)
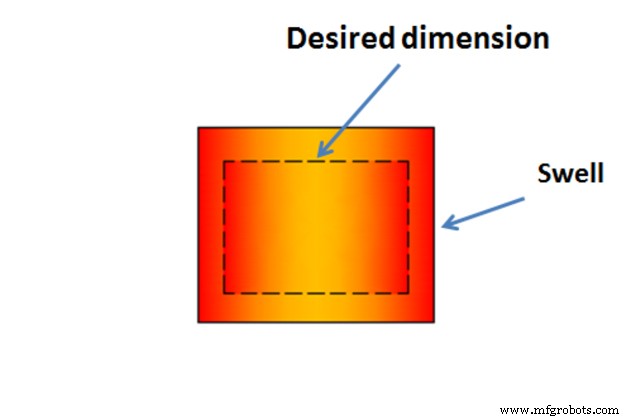
스웰은 원하는 부피 대비 주조품 확대되어 후속 가공 필요 및 금속 낭비 초래.
스웰 결함 원인은?
스웰 주조 결함 원인:
스웰 결함 예방 방법은?
스웰 주조 결함 예방:
- 단단한 다짐 사형 금형
- 용융 유체 압력 견딜 사형 금형 강도 증가
야금 결함 (Metallurgical Defects)
주조 금속 문제로 야금 결함 발생. 두 가지 주조 야금 결함은 열간 균열(hot tears)과 열간 스팟(hot spots).
열간 균열/크랙 (Hot tears/cracks)
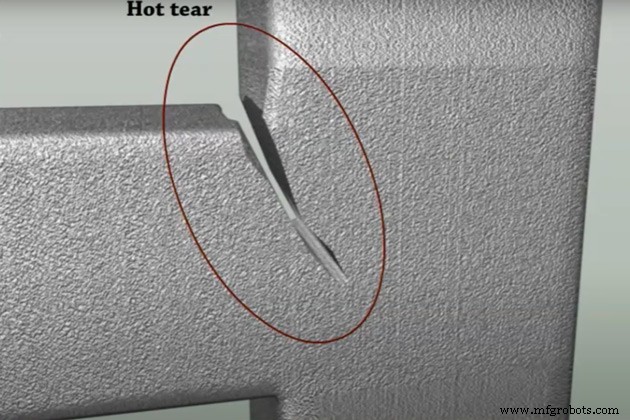
열간 균열(열간 크랙)은 주조품에 불규칙한 틈으로 나타나는 사형 주조 결함. 일부 균열은 육안 확인 가능, 일부는 확대경 필요.
금속이 뜨거울 때 약하고, 금속 내 잔류 응력(인장)이 응고 시 문제 유발. 응고 금속이 잔류 응력 견딜 충분한 강도 없으면 열간 크랙 발생.
열간 균열 결함 원인은?
- 부적절한 금형 설계
- 사형 금형 붕괴성 부족
- 사형 금형 과도한 다짐
열간 균열 결함 예방 방법은?
- 붕괴성 향상 위한 적절한 금형 설계
- 부드러운 다짐 사형 금형
열간 스팟/하드 스팟 (Hot spots/Hard spots)
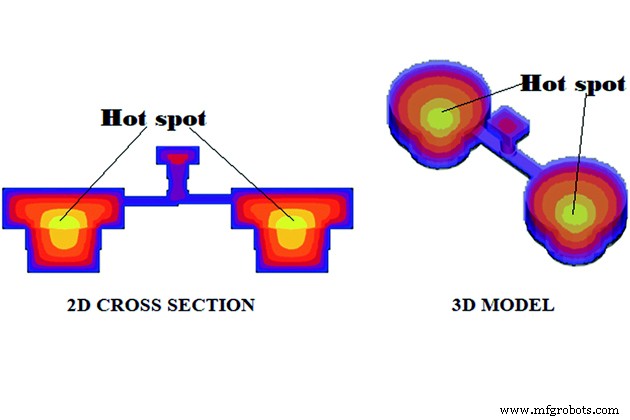
열간 스팟(하드 스팟)은 주조품 특정 영역이 주변보다 빨리 식어 다른 부분보다 더 단단한 스팟 형성.
열간 스팟 결함 원인은?
열간 스팟 결함 예방 방법은?
우리 주조소의 사형 주조 결함 처리 방식
처음 언급했듯 어떤 주조 공정도 100% 완벽하지 않습니다. 우수한 주조 특성에도 결함 우려 존재.
주조소에서 가장 선호되고 인기 있는 사형 주조는 대량, 고디테일, 저렴한 금형 비용으로 주조 부품 제작 능력으로 예외적이나, 발생 가능한 사형 주조 결함을 살펴 공차와 고객 기대치 추정 필수.
VIC 주조소에서는 작업 공정 중 발생 가능한 주조 결함을 고객과 투명하게 논의. 사형 주조 결함을 최대한 제한하고 최고 품질 주조 부품 공급 위해 항상 노력.
VIC 주조소의 사형 주조 결함 접근법은 결함별로 다름. 하지만 작업 모토는 예방이 치료보다 낫다입니다. 따라서 원자재 투입, 금속 용융, 주입 시스템, 냉각, 가공 등 모든 제조 공정에 엄격한 검사 공정 적용.
VIC 주조소에는 SpetroMax 장비를 갖춰 투입 원자재 조성 분석. 매 용융 세그먼트 전 원자재 품질 철저히 통제해 야금 결함 감소. 이렇게 최초 단계에서 주조 결함 제한.
동시에 게이트 시스템과 주입 공정 지속 통제해 각 주조 요구사항에 맞게 효과성과 적절성 보장. 모든 기계 공정은 관리 감독 하에 적정 기술로 수행.
주조품 냉각 후 모든 조주품은 필터링 공정 거쳐 합격/불합격 선별. 미달 주조품은 가공 단계로 이동. 수리 불가능한 주조품은 폐기.
이렇게 고객에게 제공하는 모든 주조품이 고품질임을 보장.
더 읽어보기:
사형 주조로 케틀벨 제작 과정
—
참고문헌
Sadaf Vazehrad (2011). Shrinkage Porosity Characterization in Compacted Cast Iron Components. https://cdn.intechopen.com/pdfs/73849.pdf
Nawaz Mahomed. Shrinkage Porosity in Steel Sand Castings: Formation, Classification and Inspection. https://www.diva-portal.org/smash/get/diva2:643746/FULLTEXT01.pdf



