축 키웨이 설계 및 키 치수 선정 종합 가이드: 계산, 선정, 규격
축 키 선정(Shaft key selection)은 키 조인트(Keyed joints)의 조기 고장을 방지하는 데 매우 중요합니다. 축 키웨이와 키는 기어, 풀리 등 기계 전달 요소에 축에서 토크를 전달하는 키 조인트에 사용됩니다. 표준 재료(키 스톡)나 맞춤 가공으로 제작할 수 있습니다.
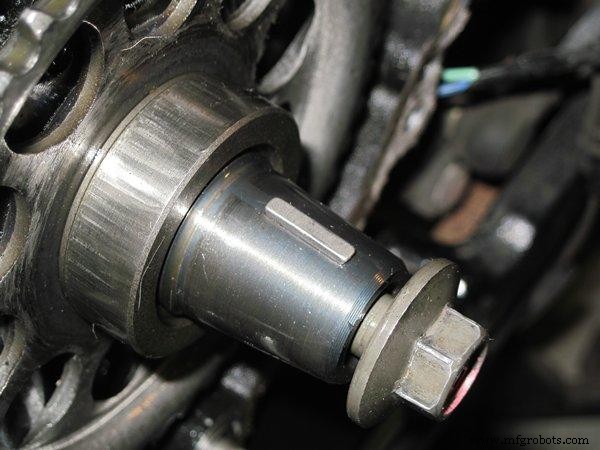
일반적으로 공칭 축 직경을 기준으로 BS4235 등 다양한 표준에 따라 키 크기를 지정하며, 널리 사용되는 직사각형 키가 대부분의 응용에 쓰입니다. 이렇게 하면 키 조인트가 과대 설계되어 모든 하중을 견디지만, 표준은 키 재료나 조인트 한계를 명시하지 않습니다. 그러나 예상치 못한 계산 실수로 최대 키도 고장날 수 있으며, 더 길거나 큰 키도 축을 약화시킵니다.
축 크기와 요소가 토크와 굽힘 강도에 맞게 설계되었다고 가정하면, 선정된 키가 그 사양에 부합하는지 확인하는 것이 안전한 기계 전달을 위해 필수적입니다. 때로는 키가 한계에서 고장나도록 선정하여 축, 기어 등 고가 요소를 보호하는 퓨즈 역할을 하게 하기도 합니다.
축 키 선정 기준
키 조인트 선택 시 고려해야 할 중요한 선정 기준을 살펴보겠습니다. 다음 8가지 핵심 요소를 구체화 설계 단계에서 반드시 고려해야 합니다.
키 유형이나 조인트 유형은 일반적으로 제품 설계의 후기 개념 단계나 초기 구체화 설계 단계에서 선택됩니다. 하지만 제품 설계의 설계 구성 또는 상세 설계 단계에서 키 조인트는 전단 및 압축 응력 고장에 대해 평가되어야 합니다.
키 유형
네 가지 주요 축 키 그룹이 있습니다: 매입 키(Sunk key), 안장 키(Saddle key), 접선 키(Tangent key), 원형 키(Round keys). 각각 다른 특성과 하중 지지 능력을 가지므로, 특성과 이점에 따라 용도에 맞는 올바른 축 키를 선정해야 합니다.
| 키 유형 |
축 키 용도 |
| 매입 키(Sunk keys) |
직사각형 키 |
직사각형 키는 일반적으로 축 직경 1인치(25mm)~20인치(500mm) 사이에 사용 |
| 얕은 키웨이 깊이로 인해 축에 미치는 영향이 일반적으로 적음 |
| 정사각형 키 |
토크 전달을 위해 더 깊은 키 깊이가 필요할 때 정사각형 키 사용. 하지만 약화된 축이 하중을 견딜 수 있는지 확인해야 함 |
| 정사각형 키는 축 직경 1인치(25mm) 이하에 사용 |
| 평행 매입 키 |
평행 매입 키는 널리 구할 수 있고 설치가 가장 쉬움 |
| 가능하면 허브의 셋 스크류로 고정하여 작동 중 밀려나오지 않게 함 |
| 기브 헤드 매입 키 |
직사각형/평행 키와 매우 유사하지만 헤드 덕분에 분해가 쉬움 |
| 페더 키 |
페더 키는 회전 토크를 전달하면서 허브의 축 방향 이동 허용 |
| 우드러프 키 |
낮은 하중에 사용하며 테이퍼진 축/허브 연결에도 대응 가능 |
| 안장 키(Saddle keys) |
단방향 매우 가벼운 하중에만 사용 |
| 접선 키(Tangent keys) |
저속 양방향 고토크 응용에 사용 가능 |
| 고주파 방향 변경에는 권장하지 않음 |
| 원형/환형 키(Round/Circular Keys) |
매우 낮은 토크와 속도에만 사용 |
| 축과 허브 조립체를 함께 드릴링 및 리밍하여 장착 가능 |
| 키 직경은 축 직경의 약 1/6 정도 |
#제품설계팁
- 축 직경이 굽힘 저항, 베어링 설치 등 다른 요소에 의해 결정되는 경우, 키를 축 직경이 아닌 토크에 맞게 더 작게 선정할 수 있음
키 재료
일반적으로 축 키는 중탄소강 또는 스테인리스강으로 만듭니다. 하지만 알루미늄 합금, 청동, 구리, 황동 등 다양한 재료로도 제작하여 다양한 응용 환경에 맞출 수 있습니다. 예: 선박 프로펠러 축용 황동/청동 키, 식품 서비스 장비용 스테인리스강.
일반적으로 키 강재는 BS46과 BS4235에 따라 공급되며, 인장 강도가 적당한 비합금 중탄소강입니다. 탄소 함량 0.25%~0.60%의 비합금 중탄소강은 강도, 인성, 우수한 가공 특성의 이상적 조합으로 사용됩니다. 다음 표는 일반적인 축 키 재료와 인장 강도(UTS) 목록입니다.
| 재료 |
브리넬 경도 |
극한 인장 강도 (MPa) |
비고 |
| 탄소강 |
225-275 |
500 |
우수한 강도 제공, 열처리로 더 높은 강도나 내마모성 확보 가능 |
| 고탄소강 |
|
|
|
| 합금강 |
300-350 |
600 |
|
| 경화강 |
650 |
650 |
|
| 마르텐사이트계 스테인리스강 |
197 |
655 |
약한 부식 환경에서 더 높은 재료 강도 필요 시 사용 |
| 오스테나이트계 스테인리스강 |
212 |
240-250 |
강한 부식 환경 응용에 사용 |
| 알루미늄 합금 |
30 |
120-130 |
|
| 황동 (C36000) |
60-80 |
280-320 |
|
| 구리 |
80-110 |
200-360 |
|
|
|
|
|
일반적으로 계산 시 허용 압축 및 전단 강도는 적절한 안전율과 최대 전단 응력 이론 등 고장 이론을 사용하여 UTS에서 계산합니다.
#제품설계팁
- 가장 인기 있는 강종은 AISI 1045(동등: C45, EN8, 080M40)로, 약 820-850°C(1508-1562°F)로 가열하여 경화하면 UTS 증가 가능
- 다른 재료 사용 시 갈바닉 부식 고려 필요
- 영국 표준으로 제조된 키는 인장 강도 550 MN/m² 이상인 BS 970 준수 강재로 제조되어야 함
하중 유형
최대 전달 토크에 대해 키가 과대 설계되었음에도 조기 고장이 발생하는 경우가 있습니다. 이는 충격, 충격, 양방향 회전으로 인한 힘 등 예상치 못한 하중 유형 때문입니다. 가변 속도 모터도 가속/감속 단계에서 하중 변동이 있어 키에 가해지는 힘이 변합니다.
대부분의 키는 교대 방향 하중(회전 방향이 CW에서 CCW로 또는 그 반대로 변경)에 적합하지 않지만, 키웨이는 여전히 그런 응용에 사용됩니다. 방향 변경이 빈번하지 않으면 키웨이를 안전하게 사용할 수 있지만, 피로 하중과 가속 토크를 신중히 고려해야 합니다.
\(T_m = (T_L + T_a)\)
\(T_a = JA\)
- \(T_m\) – 필요 총 토크
- \(T_L\) – 부하 토크
- \(T_a\) – 가속 토크
- \(J\) – 관성 모멘트
- \(A\) – 가속도
연결되는 요소에 축 방향 또는 반경 방향 충격 하중이 있으면 외부 축 방향 및 반경 방향 충격 하중을 지지하도록 주의해야 합니다. 이는 키가 회전 방향의 토크만 전달하도록 보장하기 위함입니다.
#제품설계팁
-
- 키웨이를 요소에 작용하는 반경 방향 힘과 일직선상에 배치
- 대부분의 키는 교대 방향 하중과 충격에 부적합
올바른 끼워맞춤
축 키웨이, 키, 허브 키웨이 간의 올바른 끼워맞춤은 매우 중요합니다. BS 46, ANSI B17.1-1967, JIS B 1301-1996 등 표준은 키와 키웨이의 크기와 공차를 지정합니다.
일반적으로 매입 키(주로 평행 키)에는 두 등급의 표준 재료가 있습니다. 모든 표준은 이를 인정하여 키웨이 공차를 지정하므로 2~4등급의 끼워맞춤이 가능합니다.
이 표준에서 다루는 네 가지 끼워맞춤 등급은 다양한 요구사항을 충족하기 위한 것입니다:
클리어런스/자유 끼워맞춤(Clearance/Free fit) – 허브가 사용 중 키 위로 슬라이드해야 하는 비교적 자유로운 끼워맞춤. 평행 키에만 적용 (봉재 키 및 키시트 공차 사용)
일반/측면 끼워맞춤(Normal/Side fit) – 키를 최소한의 피팅으로 키웨이에 삽입하는 비교적 단단한 끼워맞춤. 양산 조립에 필요
밀착 끼워맞춤(Close fit) – 키의 정확한 끼워맞춤이 필요한 경우. 최대 재료 조건에서 피팅이 필요하며, 이 조건을 얻기 위해 부품 선별이 필요할 수 있음
간섭 끼워맞춤(Interference fit) – 키와 축/허브 키웨이 사이에 유격이 전혀 없는 끼워맞춤. 이 등급에서는 수작업 피팅 필요
피로 수명 & 안전율
기계 계산에서와 마찬가지로 안전율은 기계 동력 전달에서 키 조인트 계산, 지정, 설계의 핵심 요소입니다. AISC 코드에 따른 허용 응력과 최소 항복 강도의 관계:
인장 – \(0.45S_y < S_a < 0.6S_y\)
전단 응력 – \(\tau_s = 0.4S_y\)
베어링/압축 – \(S_a = 0.9S_y\)
굽힘 – \(0.6S_y < S_a < 0.75S_y\)
축 비틀림 강도
키웨이는 키웨이 코너의 응력 집중과 축 단면적 감소로 인해 축의 비틀림 강도를 저하시킵니다. 중실 축 강도가 75% 감소한다고 가정하지만, 이론적으로 H.F. Moore의 축 강도 계수 식을 사용하여 계산할 수 있습니다. 키웨이가 있는 축과 없는 축의 강도 비율입니다.
\(e = 1 - 0.2(w/d) - 1.1(h/d)\)
\(e\) – 축 강도 계수, \(w\) – 키웨이 폭, \(d\) – 축 직경, \(h\) – 키웨이 깊이 (= 키 두께(t)/2)
일반적인 키웨이 유형인 슬레드 러너(a)와 프로파일 키웨이/엔드 밀드(b)의 피로 응력 집중 계수 \(K_{ft}\)는 아래 그림과 같습니다.
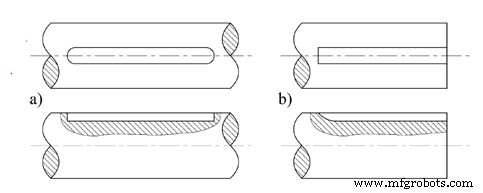
- 슬레드 러너(Sled-runner) – 1.44
- 프로파일 키웨이 또는 엔드 밀드(Profile keyway or end milled) – 1.68
축 키 고장
키 조인트의 잠재적 고장 모드에는 항복, 연성 파열, 피로, 키 또는 축 키웨이의 프리팅 피로가 있습니다. 토크 과부하 시 키 조인트가 연성 파열로 전단되어 스스로 희생되도록 크기를 정하는 것이 유리한 경우가 많습니다. 키를 저렴한 퓨즈로 사용하여 고가의 기계 요소를 보호합니다.
키 치수 선정
설치와 동력 전달로 인해 키에 작용하는 두 가지 유형의 힘이 있습니다. 키의 타이트한 끼워맞춤으로 인한 압축력(f1)은 결정하기 매우 어렵지만, 표준에 따라 올바른 공차를 사용하면 상대적으로 작습니다.
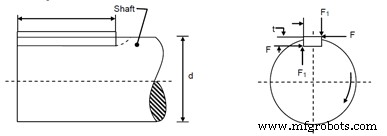
그림과 같이 토크 전달로 인해 키 측면에 힘 F가 유도되어 전단 및 압축 응력을 생성합니다. 결과적으로 두 가지 고장 메커니즘이 발생합니다.
접촉면의 압축 베어링 응력
\(S_c = 4T/dhl\)
전단면의 평균 전단 응력
\(\tau_s = 2T/dwl\)
여기서
- \(T\) – 토크
- \(d\) – 축 직경
- \(w\) – 키 폭
- \(l\) – 키 길이
- \(\tau_s\) – 평균 전단 응력
- \(S_c\) – 압축 베어링 응력
필요한 키 길이는 최대 전단 응력 이론을 사용하거나 평균 응력을 허용 전단 응력과 같게 설정하여 구할 수 있습니다.
설계 허용 토크는 위 식에서 계산할 수 있습니다.
\(T_k = \tau_s dwl/2\)
여기서 \(\tau_s\)는 적용 가능한 고장 모드의 설계 허용 전단 응력입니다. 축 설계에서 설계 허용 토크는 다음 식으로 구할 수 있습니다.
\(T_s = \pi d^3 \tau_d / 16 K_f\)
키가 축과 같은 설계 허용 응력을 가지도록 선정하면 키 길이는 다음 식에서 구할 수 있습니다.
\(T_k = T_s\)
\(L_e = \pi d^2 / 8wK_f\)
여기서
- \(T_k\) – 키 허용 토크
- \(T_s\) – 축 허용 토크
- \(L_e\) – 유효 키 길이
- \(K_f\) – 피로 응력 집중 계수
참고문헌
- Collins, J. A., Busby, H., & Staab, G. (n.d.). Mechanical Design of Machine Elements and Machines. John Wiley & Sons.
- Hamrock, B. J., Schmid, S. R., & Jacobson, B. O. (2006). Fundamentals of machine elements. Boston: McGraw-Hill Higher Education.
- Kurt M. Marshek, Robert C. Juvinall (2021). Fundamentals of machine component design. John Wiley & Sons.



