알루미늄 부품 CNC 가공 최적 공구 선택 가이드
생활 수준 향상으로 금속 질감 제품을 선호하는 경향이 강해지면서 알루미늄 제품이 많은 산업에서 점점 더 많이 사용되고 있습니다. 강철과 초합금에 비해 부드러운 금속이며 HRC 경도는 높지 않지만 더 질깁니다. 따라서 공구에 대한 상대적 요구사항이 더 높습니다. 부드러운 금속을 고경도 텅스텐강 밀링 커터로 절삭하면 절삭날이 부러지고 공구 수명이 매우 짧아집니다. 낮은 경도와 비점착성 고품질 공구로 가공을 완료해야 하며, 이것이 기계의 속도와 효율을 높이는 유일한 방법입니다.
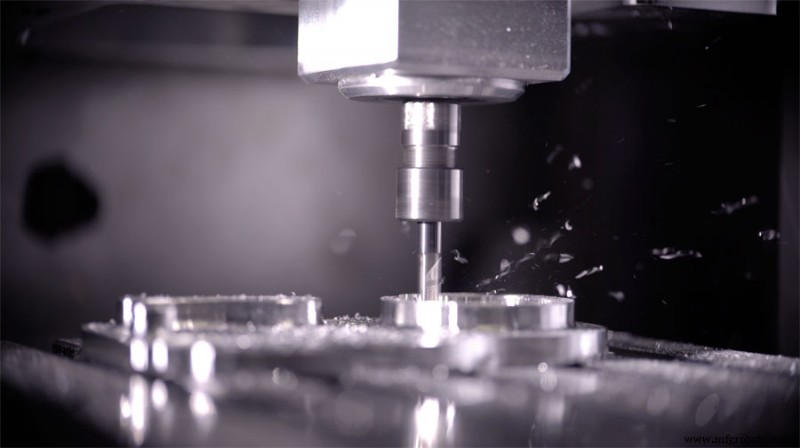
CNC 알루미늄 부품 가공용 인서트 선택 방법
알루미늄 합금 가공, 특히 소마진 마무리 절삭 시 인덱서블 인서트 절삭날이 보통 무뎌져 '쟁기질(ploughing)' 효과가 발생하기 쉽고, 절삭날이 공작물에 갑자기 파고들어 절삭력이 급증합니다. 절삭력 급증은 과도한 공구 크기와 높은 동력 요구를 초래합니다. 절삭날 요구사항으로 인해 위 문제가 더 복잡해집니다. 마무리를 위해 날카로운 양수 절삭날을 사용해야 합니다. 조삭 시 금속 제거율 보장을 위해 절삭날에 충분한 강도 필요. 따라서 절삭력, 절삭날 침투, 칩 형성, 안정성, 인서트 위치와 클램핑을 고려해야 합니다.
인서트 형상 (Insert Geometry)
가공의 궁극적 목표는 설계 또는 고객 특정 요구사항을 충족하는 최상의 부품 생산입니다. 사양은 부품 두께, 하중 지지력, 크기 형태일 수 있습니다. CNC 공작기계는 효과적인 공구 시퀀싱과 조작으로 다양한 크기와 형태의 알루미늄 부품을 처리할 수 있습니다. 생산량 증대를 위해 인덱서블 절삭 공구 사용 필요. 이 공구는 운영자가 필요할 때 공구 날을 교체할 수 있게 하여 알루미늄 부품의 다중 자동 가공 가능. 다양한 절삭날을 가진 CNC 공구 인서트는 알루미늄 부품 후처리(연마, 그라인딩) 작업에 사용 가능. CNC 알루미늄 부품 가공 환경에서 공구 날 성능은 날 형상, 후각, 전각에 따라 달라집니다.
인서트 형상 (Insert Shape)
CNC 알루미늄 부품용 공구는 최종 제품 품질에 영향을 주는 특정 형상을 가집니다. 인서트는 마름모, 원형, 삼각형, 사각형 등 다양한 형태가 있습니다. 날카로운 각도 인서트 사용으로 더 나은 부품 품질 달성 가능. 예: 단조 알루미늄 고속 면 가공 시 30°~35° 인서트 최적. 다이아몬드 인서트로 단조 알루미늄 선삭 시 고품질 표면 마무리 달성.
반면 주조 알루미늄 부품 CNC 가공에는 원형 인서트 사용이 품질 향상에 도움. 주조 알루미늄 표면이 거칠기 때문. 날카로운 공구로 가공하면 표면 마무리 불량. 인서트 형상은 이송률, 절삭 깊이, 공구 클리어런스 등 CNC 매개변수에 영향. 더 날카로운 형상은 더 작은 이송률과 더 큰 공구 클리어런스 필요.
가공 공구 선택 시 고려 요소
전각과 진입각 (Rake Angle And Approach Angle)
전각은 CNC 공작기계에 클램핑된 공작물에 대한 절삭 공구 끝의 각도입니다. 인서트 위치에 따라 양수 또는 음수 가능. 알루미늄 부품 가공에는 양수 전각 선호. 부드러운 금속이므로 생산 공정 전반에서 절삭 저항 최소화 필요.
가공 중 칩이 공구 주변에 쌓이면 최종 제품 품질 영향. 양수 전각은 효과적인 칩 처리 보장. 절삭 온도 낮춤으로써 온도 제어에도 기여. 이 요소는 알루미늄 부품 최적 가공 조건 제공과 공구 수명 연장에 도움.
CNC 밀링은 전각에 의존하는 경우가 드뭅니다. 진입각이 CNC 공구 홀더에서 부품과 공구 위치 관계 정의하기 때문. 알루미늄 가공성으로 인해 90도 타이밍 사용. 이를 통해 전문가들이 다양한 밀링 공정 수행 가능: 페이스 밀링, 슬롯 밀링, 숄더 밀링 포함.
직경 요인 (Factor Of Diameter)
반경 방향 절삭력 영향으로 중소형 직경 공구는 강성이 약해 편향되기 쉽고, 대직경 공구는 더 안정적이며 진동 방지 요구사항이 다름. 또한 이송률이 반경 방향 절삭력에 영향을 주는 주요 요소가 아님 발견. 공구 이송 차이(보통 치당 이송 0.25mm, 0.35mm) 사이에서 반경 방향 절삭력은 약간만 변함. 일반적인 직경 25mm 알루미늄 합금 밀링 커터의 경우 인서트 날밴드 1°, 폭 0.1mm가 곡선 절삭날과 완벽 매칭.
후각 (Release Angle / Clearance Angle)
이 매개변수도 공구와 CNC 공작기계에 클램핑된 공작물 간 관계 정의. 인서트 삽입이 기준점. 전각과 마찬가지로 양수 또는 음수 가능.
CNC 알루미늄 부품 가공 시, 신속 시제품 제작이든 양산이든 양수 후각 권장. 인덱서블 인서트 사용으로 운영자가 후각 변경 가능. 후각 20°~30° 사이면 알루미늄 부품에 더 나은 표면 마무리 제공.
알루미늄 칩 브레이커 (Aluminum Chip Breakers)
칩 누적은 알루미늄 부품 고속 가공 방해. 일반적으로 칩은 끈적한 성질로 CNC 표면 가공 공간 관리 시 도전 과제. CNC 공작기계에서 사용되는 칩 브레이커 설계는 전각과 후각에 크게 의존.
CNC 알루미늄 부품 양산 시 날카롭고 넓은 칩 브레이커 사용 권장. 더 넓은 칩 브레이커가 다양한 크기 칩 제거 가능.
이상적인 CNC 알루미늄 부품 가공 서비스를 찾고 계시다면 지금 연락 주십시오.



