전문가 가이드: 언더컷 부품 CNC 가공 - 팁 및 모범 사례
부품을 가공할 때 일부 설계는 다른 설계보다 제작하기 쉽기 때문에, 다양한 특징의 가공성은 염두에 두어야 할 중요한 고려사항입니다. 언더컷은 표준 엔드밀로 달성할 수 없는 특징입니다. 이 때문에 언더컷이 있는 부품 설계는 종종 어렵고, 이러한 어려운 특징을 가진 부품을 가공하려면 최상의 결과를 얻기 위해 몇 가지 핵심 고려사항과 전문 지식이 필요합니다.
언더컷 가공이란?
언더컷 가공은 가공된 부품에 함몰 또는 함몰 특징을 만드는 가공 기술입니다. 대부분의 가공 서비스에서 사용되는 표준 절삭 공구(엔드밀 등)는 언더컷을 생산할 수 없습니다. 또한 가공에서 언더컷 부품을 설계하는 것이 어렵게 보입니다. 가장 중요한 것은 가공 프로젝트가 다양한 가공 부품에 적절한 기능을 달성하도록 설계된다는 것입니다. 또한 일부 정밀 언더컷 표준을 제조하면 더 많은 비용이 발생합니다. 이는 일부 표면이 위에서 직접 접근할 수 없기 때문입니다. 많은 언더컷은 공작물의 한 부분이 다른 부분에서 돌출된 곳에서 발생합니다. 오버행은 라우터 및 3축 밀링 머신과 같은 전통적인 공구로 도달할 수 없는 간격을 만듭니다.
언더컷 가공을 위한 특수 공구
앞서 언급했듯이 언더컷팅은 대부분의 상황에서 까다로울 수 있습니다. 더군다나 일반적인 직선 가공 공구는 대부분의 언더컷 부품을 위해 생성된 간격에 접근할 수 없습니다. 단순한 언더컷에는 슬롯 커터와 롤리팝 커터(언더컷 엔드밀이라고도 함)라고 불리는 공구가 필요합니다. 이 공구들은 전통적인 가공 공구로는 만들 수 없는 언더컷을 만들 수 있는 독특한 형태를 가지고 있습니다.
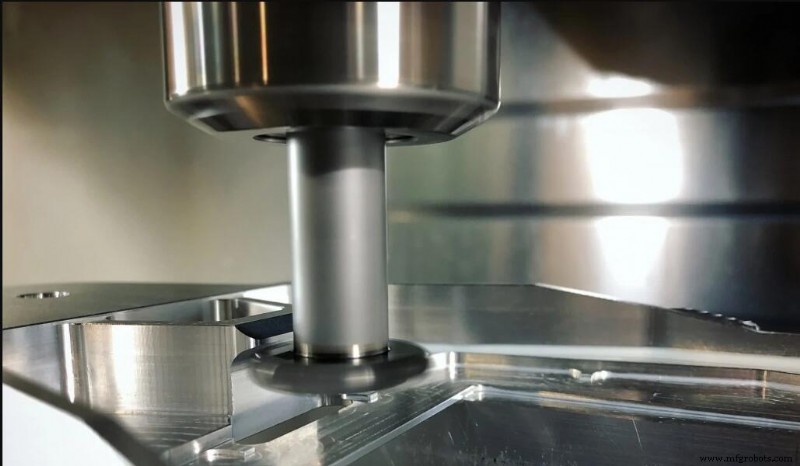
슬롯 커터와 롤리팝 커터
홈 가공 칼과 롤리팝 칼 모두 좁은 생크와 넓은 끝을 가지고 있습니다. 슬롯 칼의 팁은 더 평평한 반면, 롤리팝 칼의 팁은 둥글어 곡선 모양 절삭에 완벽합니다. 팁 외부와 생크 가장자리 사이의 거리는 기계공이 오버행 표면 아래에서 얼마나 깊게 절삭할 수 있는지를 결정합니다. 특히 롤리팝 칼은 공작물의 아래쪽을 포함하여 모든 부분의 디버링과 에지 브레이킹에도 사용할 수 있습니다.
롤리팝 커터는 220도, 300도 등 다양한 랩 각도로 제공됩니다. 더 얇은 넥을 가진 커터는 더 큰 랩 각도와 더 구형에 가까운 절삭 단부를 허용하여 더 큰 클리어런스를 제공합니다. 더 두꺼운 넥을 가진 칼은 더 작은 랩 각도를 가지므로 클리어런스는 적지만 더 높은 강성과 안정성을 제공합니다.
롤리팝 커터의 둥근 팁은 곡선 언더컷 형상 가공에 적합합니다. 또한 롤리팝 커터는 공작물 디버링을 위한 에지 베어링에도 적용됩니다. 그러나 이 언더컷 엔드밀은 다방향 절삭을 제공하므로 더 비쌉니다.
슬로팅 칼과 롤리팝 칼은 특히 단순한 언더컷에 유용한 공구입니다. 그러나 단점 중 하나는 대부분의 컴퓨터 지원 제조(CAM) 소프트웨어가 이를 지원하는 데 필요한 알고리즘을 포함하지 않는다는 것입니다. 이러한 공구를 CAM 소프트웨어와 함께 사용하는 것은 가능하지만, 수동 G코드 사용이나 밀링 머신 수동 조작과 같은 번거로운 우회 방법이 필요합니다.
언더컷 부품 가공에서의 특수 절삭
제품에 언더컷이 필요할 때 수행할 수 있는 몇 가지 독특한 절삭이 있습니다. 언더컷의 두 가지 주요 유형은 T자 홈과 더브테일 홈이며, 때로는 단면 언더컷이 필요합니다.
T자 홈
이름에서 알 수 있듯이 이 절삭 공구는 T자형 언더컷을 만드는 데 도움이 됩니다. T자 홈 공구는 서로 연결된 수평 블레이드와 수직 생크로 구성됩니다. 이 특징 덕분에 기계는 공작물에 절입하여 양방향으로 수평 절삭할 수 있습니다. 결과적으로 T자 형태가 형성됩니다. T자 홈 공구의 표준 폭 범위는 3mm~40mm입니다.
더브테일
더브테일 절삭 공구는 경사진 블레이드를 사용하여 언더컷 부품을 생산합니다. 결과적인 절삭은 사다리꼴 또는 더브테일 모양입니다. 또한 언더컷 부분은 항상 위가 좁고 아래가 넓습니다.
더브테일 절삭 공구는 45도와 60도의 표준 각도를 선택할 수 있습니다. 다른 각도도 가능하며, 보통 10도 배수이고 최대 120도까지 가능하지만 덜 일반적입니다.
단면 언더컷
단면 언더컷과 T자 홈, 더브테일 홈 절삭의 차이점은 전자가 대칭 형상을 생성하는 반면, 단면 언더컷은 비대칭이라는 점입니다. 단면 언더컷은 특수 공구를 사용하여 측면에서 추가로 절삭하여 원래 언더컷에서 돌출되게 만듭니다. 마치 표준 퍼즐의 돌출 부분처럼 말입니다.
한쪽에 언더컷이 있는 내부 벽을 설계하는 경우 간격을 염두에 두어야 합니다. 메인 폭을 언더컷 깊이의 4배로 유지하면 칼이 제대로 작동할 수 있는 충분한 클리어런스를 보장하는 데 도움이 됩니다.
언더컷 가공 기술
1. 전문가와 협력
전문가와 협력하면 작업이 더 쉬워진다는 데 동의하실 것입니다. 따라서 경험이 풍부한 개인이나 회사는 다양한 방식으로 도움을 줄 수 있는 필요한 공구와 전문 지식을 가질 가능성이 높습니다. 이렇게 전문가와 협력하면 올바른 언더컷 부품을 얻기 위한 오류 위험을 줄일 수 있습니다.
2. 가능한 한 언더컷 제거
가공 부품을 설계할 때 가능한 한 언더컷을 피하는 것이 최선입니다. 언더컷은 설계 복잡성을 증가시키기 때문입니다. 또한 필요한 특수 공구를 구해야 할 수 있어 비용이 더 들 수 있습니다. 따라서 언더컷을 제거하면 작업이 더 쉬워지고 비용을 더 절약할 수 있습니다.
3. 맞춤형 공구 필요성 방지
부품 설계 시 가능한 한 언더컷을 피해야 합니다. 언더컷은 사용하기 어렵고 제작을 위해 특수 공구가 필요합니다. 따라서 설계에 포함하지 않는 것이 더 비용 효율적이고 효율적입니다. 언더컷이 필요 없는 설계 예시는 공작물에 공구 공간을 설계하여 뒤에서 표준 가공을 사용할 수 있게 하는 것입니다. 이렇게 하면 앞에서 어려운 언더컷을 피할 수 있습니다.
4. 얕은 언더컷 만들기
절삭 공구 삽입 깊이에 한계가 있음을 기억하십시오. 이 블레이드들 대부분이 보통 수직 축에 연결되어 있기 때문입니다. 따라서 절삭 공구에 적합한 얕은 언더컷 깊이만 생성해야 합니다. 또한 절삭이 얕을수록 좋습니다.
더 깊은 설계는 수직 축이 더 길어져 절삭 공구의 안정성도 저해할 수 있습니다. 이는 공구 진동 증가로 이어져 공구 정밀도를 떨어뜨릴 수 있습니다. 또한 공구가 손상될 수 있습니다. 따라서 대부분의 언더컷 공구에 충분히 깊은 설계를 만드는 것이 중요합니다.



