


제조공정

산업 제조
지그 설계 시 의문점
지그 제조 공정의 특수성
지그 사용의 주목적: 가공 부품의 치수(형상) 정밀도와 위치 정밀도 보장.
공작물 제조 정밀도 요인: 머신과 공구 요인 외에 머신 툴 지그가 설계 정밀도 요건을 충족해야 함.
전통적 지그 제조 공정: 대다수 여전히 조립 조정법 사용. 이 공정은 일반 기계 제조와 비슷하게 모든 부품을 부품 도면대로 제작 후 조립. 최종 지그 정밀도는 특정 부품 위치나 치수를 조정하거나 연마해 달성하려 시도.
전통적 지그 제조 단점: 실용 관점에서 조립 도면의 다양한 치수·형상 공차 요건을 충족하기 어렵다.
따라서 지그 제조 정밀도 보장을 위해 특수 공정 방법을 채택해야 합니다. 다음 5가지 공정 방법이 공구 지그 정밀도를 보장합니다.
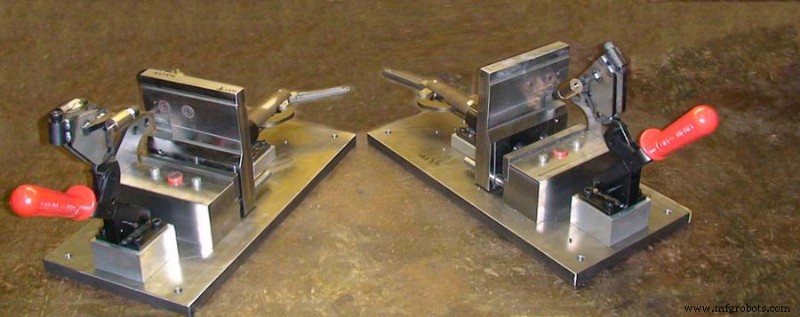
지그 요소 가공 시 여러 요소에 동일 구조 요소를 동시에 가공하는 것. 이 구조 요소들은 보통 기하학적 치수나 단면 형상, 서로 간의 상대 위치입니다. 동일 가공 조건으로 지그 부품의 품질과 호환성을 쉽게 보장해 지그 전체 제조 정밀도를 향상시킵니다.
제조 방법에 따라 집단 가공은 '짝 가공(Paired Processing)'과 '거울 가공(Mirror Processing)' 두 가지 구체적 공정 방법으로 나뉩니다.
지그 내 모든 짝을 이루는 부품을 '조합 연마(Combination Grinding)', '조합 보링(Combination Boring)', '조합 드릴링(Combination Drilling)', '조합 스트랜딩(Combination Stranding)' 등으로 쌍으로 가공해 공작물 간 치수 오차와 위치 편차를 제거.
실제 적용:
포지셔닝 핀 준비, 가이드 홀 보링, 윤곽 블록 연마 등.
대칭 구조를 가진 일부 지그 부품을 대칭면으로 경계 짓고, 먼저 2배 길이로 가공한 뒤 동등 여유량 있는 공작물을 추가, 대칭면을 따라 절단한 후 가공, 거울상 원리로 두 대칭 조각을 결합해 대칭 오차 제거.
V자형 포지셔닝 블록 기능 설계에서 자동 센터링 기능이 있어 두 작업 경사면의 대칭 정밀도가 매우 높아야 합니다. 전통적 V블록 제조법은 보통 일체형 제조. 두 경사면 최종 마무리는 정밀 사인 바와 V자 가이드 자석을 사용한 평면 연삭기에서 수행. 하지만 이 가공법으론 V자 대칭이 이상적 상태에 도달하기 매우 어렵습니다.
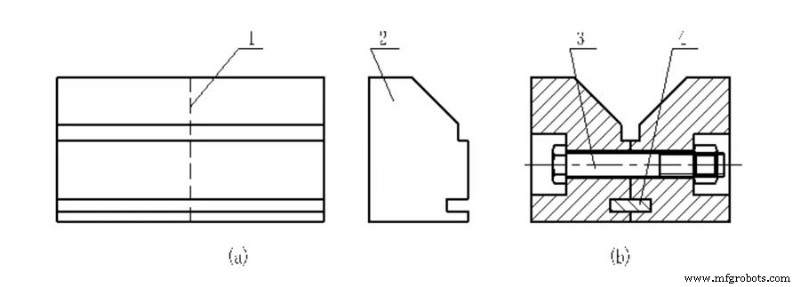
거울 가공법 사용 시, 먼저 V블록을 그림 (a) 같은 반제품 모노머로 만들고 대칭면을 따라 절단, 나사 구멍 가공 후 그림 (b) 방향의 키와 연결 볼트로 조립해 조합형 V블록 완성.
고정밀 머신 툴 불필요, 일반 머신 툴만으로 V블록 대칭성 매우 높은 정밀도 달성 가능.
대칭 구조 또는 다중 반복 지그 요소 제조에 사용.
지그의 머신 툴 절삭 기능으로 다른 부품을 가공해 상호 위치 오차 제거, 각 부품이 이상적 위치 점유하도록 해 지그 제조 정밀도 향상.
지그의 머신 툴로 최종 가공 수행해 지그 정밀도 보장.
지그 포지셔닝 요소 가공 공정 및 머신 툴 조립 시 머신 최종 정밀도 보장에 사용.
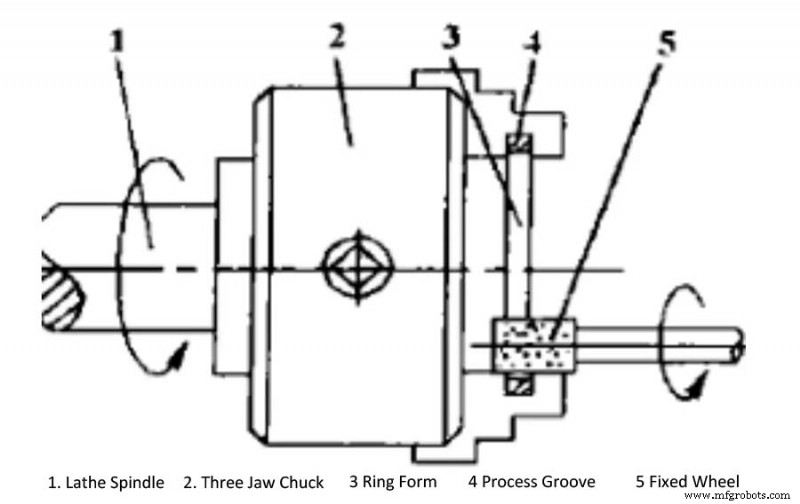
연삭기 외통축형 지그·내면 지그 연마, 선반 맨드릴형 지그, 밀링 머신 작업대, 평면 연삭기 전자 척.
지그 제조·조립·설치 오차 제거, 최종적으로 극고정밀 획득.
현장 가공법은 현장 가공 조건을 갖춘 머신 툴에서만 사용 가능.
설계자가 이 공정법 사용 요구 시, 지그 총도면에 '패턴 치수대로 마무리 여유량 예비, 머신 툴에서 최종 가공' 표기 필요.
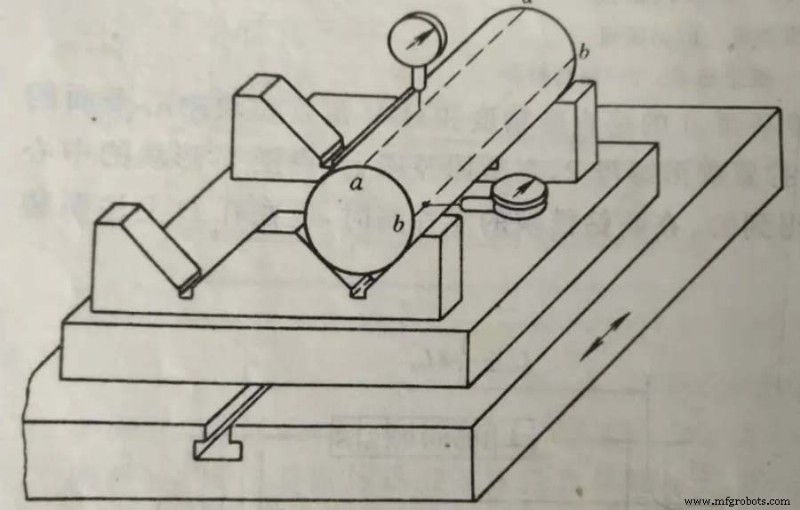
먼저 정렬 후 고정하는 방법으로 보통 일반 측정 도구 사용.
V자형 포지셔닝 블록 정렬 고정, 방향 키 포지셔닝 홈과 볼트 설치는 V자 고정 블록에서 가공 완료.
다이얼 인디케이터로 맨드럴 상부 버스바와 측정 버스바 정렬, 맨드럴을 방향 키 면(T-슬롯 측면)과 지그 설치 기준면에 평행하게 만듦. 정렬 과정은 반복 조정과 연마 필요. 정렬 완료 후 나사 조임, 힌지 고정 핀 홀 드릴링, 고정 핀 압입.
정렬 정밀도는 작업자 숙련도, 측정 도구 정밀도, 측정 기준 정밀도에 의존.
지그 설계에서 더 높은 요건의 경사 구멍과 경사면을 자주 만납니다. 가공 장비 제한으로 경사 구멍과 경사면은 수직 또는 수평 위치에 배치해 가공 용이하게 해야 합니다.
측정 기술 난이도로 가공 중 직접 치수 측정·제어 불가능. 따라서 공정 기준공을 전이 기준으로 설정해 제어 필요 치수를 직접 측정·제어 가능한 공정 치수로 변환. 변환된 공정 치수 통제로 공작물 설계 치수 요건 간접 보장. 이 공정법을 전이 기준법이라 하며, 지그 제조 실무에 널리 쓰입니다.
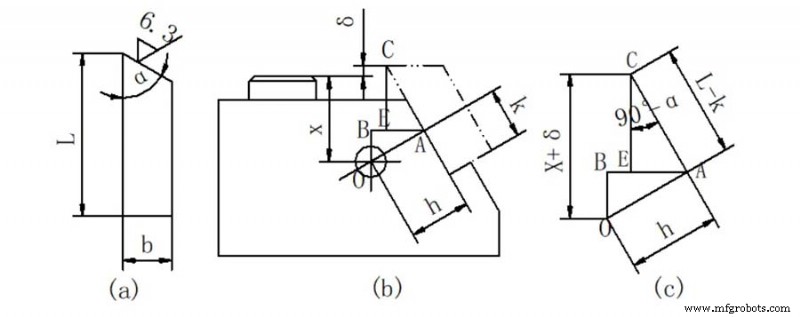
위 그림에서 치수 h와 K 보장 전제하에, 공구 블록 작업면을 공정 기준공 O의 축 X에 맞춰 가공하면 장변 치수 L 가공 요건 보장 가능.
또한 보링 머신에서 대형 보링 다이 가공 시, 공정 기준공을 전이 기준으로 삼는 것이 흔히 쓰이는 효과적 공정법.
이 방법으로 보링 다이를 전체 조립 후, 보링 다이 양단에서 가이드 홀을 순차 가공해 더 높은 동축도 정밀도 확보. 수평 보링 헤드로 한쪽 단면 가이드 홀 가공 후, 수직 보링 헤드로 템플릿 양단에 공정 기준공 2개 가공. 공정 기준공 중심이 가공된 가이드 홀 중심선과 수직 교차하도록.
보링 다이를 뒤집고 공정 실린더 핀을 공정 기준공에 조립, 다이얼 게이지를 수직 보링 헤드에 고정, 빔을 왕복 이동해 양단 공정 실린더 핀 중심 위치 보정. 보정·고정 후 단면 템플릿 가이드 홀 가공. 지그를 전체 조립 후 가공하므로 높은 동축도 보장 가능.
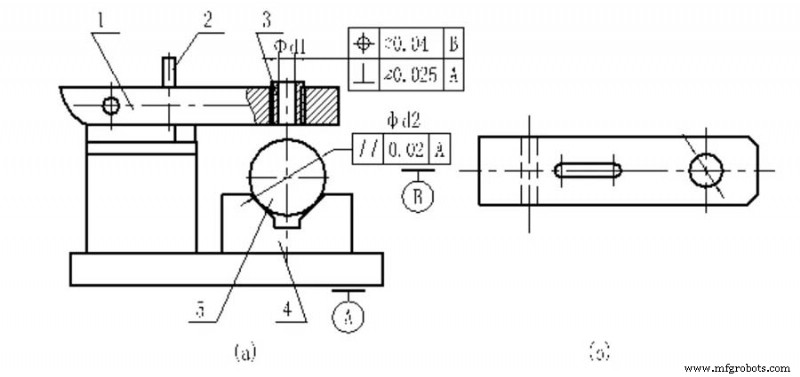
드릴 슬리브 내경 φd1 중심축의 설치 기준면 A에 대한 직각도, V자형 포지셔닝 블록 중심면의 위치 정밀도.
좌표 보링 머신에서 V자형 포지셔닝 블록 중심면 정렬, 조립 후 윙 너트 조임, 드릴 템플릿의 부시 바닥 구멍 보링.
좌표 보링 머신 정밀도 의존해 지그 요구 위치 정밀도 직접 보장. 드릴 슬리브 중심축과 지그 설치 기준면 직각도 보장에 가장 효과적 방법. 드릴·보링 지그용 가이드 슬리브 바닥 구멍 이 공정법으로 가공.
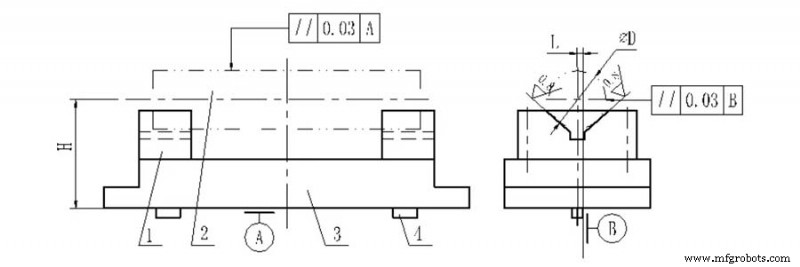
두 V블록 위치는 높이 치수 H와 수평 치수 L로 결정, 두 방향 키 측면은 기준 B로 표시. 지그 설계는 두 V블록 포지셔닝 면이 공작물과 완전 접촉하면서 두 평행도 요건 충족 요구.
H, L 및 두 평행도 보장 위해 지그 제작 시 두 V블록을 먼저 경사면으로 만들고 연마 여유량 충분한 반제품 남김. V블록을 지그 본체에 조립. 테이퍼 핀으로 V블록과 클램프 본체 양쪽 고정.
공구 연삭기나 레일 연삭기에서 A, B를 포지셔닝 기준으로 V블록 90° 경사면 연마해 H, L 및 두 평행도 공차 요건 충족.
제조공정
작성일: 2018년 11월 12일 | 작성자: Candy, WayKen 마케팅 매니저 중국 제조 2025가 중국 제조 산업의 글로벌 지배를 이끌 것인가? 이 계획의 원동력은 신제품의 지속적인 혁신과 개발, 그리고 시장으로의 출시입니다. 제품 설계자가 직면하는 주요 과제 중 하나는 고객에게 자신이 구상한 설계 엔지니어링 시제품이 실제에서 어떻게 보일지 보여줄 능력이 없는 것입니다. 바로 여기서 시제품 엔지니어링이 나섭니다. 그러나 이 힘든 공정은 모든 분야의 엔지니어들로부터 수많은 테스트와 과학적 연구를 겪어야 합니다. 왜
제조업체가 생산 라인에 좋은 로봇을 쇼핑할 때, 정확도는 그들이 가장 먼저 보는 특징 중 하나입니다. 정확도는 대다수 로봇 애플리케이션에서 극도로 중요하며, 특히 용접과 자재 제거에 관해서는 더욱 그렇습니다. 용접에서의 정확도 용접 애플리케이션 중 로봇 정확도가 중요한 이유는 여러 가지입니다. 로봇은 생산 런에 따라 작은 부품이나 큰 부품을 용접해야 할 수 있지만, 매 사이클마다 공작물의 같은 지점을 쳐서 공작물의 올바른 부분에 용접되도록 해야 합니다. 또한 높은 정확도를 가진 로봇은 인간 용공과 달리 매 공작물, 매번 더 강한