제조업을 위한 드릴링 기술 필수 가이드
홀 가공에서 가장 흔한 공구인 드릴 비트는 기계 제조에서 널리 쓰입니다. 특히 냉각 장치, 발전 설비 튜브 시트, 증기 발생기 등 부품 가공에서 적용이 특히 광범위하고 중요합니다.
드릴링의 특징
드릴 비트는 보통 두 개의 주 절삭날을 가지며, 가공 중 회전하면서 절삭합니다. 드릴의 레이크 앵글(Rake Angle)은 중심축에서 외곽으로 갈수록 커집니다. 드릴 절삭 속도는 외곽에 가까울수록 높고, 중심으로 갈수록 점차 감소하며, 드릴 회전 중심의 절삭 속도는 0입니다. 드릴의 치즐 에지(Chisel Edge)는 회전 중심축 근처에 위치해 2차 레이크 앵글이 크고, 칩 공간이 없으며, 절삭 속도가 낮아 큰 축 방향 저항 발생. 치즐 에지를 DIN1414 기준 A형 또는 C형으로 연마해 중심축 근처 절삭날에 양의 레이크 앵글을 주면 절삭 저항 감소와 절삭 성능 대폭 개선 가능.
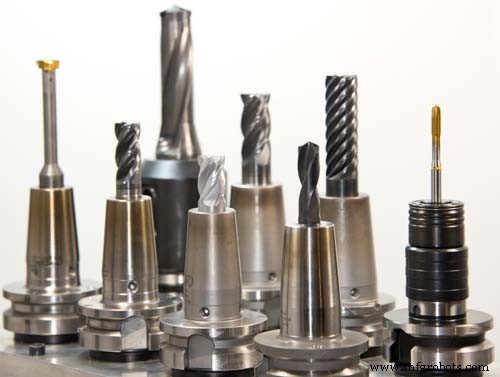
공작물 형상, 소재, 구조, 기능에 따라 드릴 비트는 여러 유형으로 나뉩니다: 고속강 드릴(트위스트 드릴, 그룹 드릴, 플랫 드릴), 초경 솔리드 드릴, 인덱서블 얕은 홀 드릴, 딥 홀 드릴, 네스팅 드릴, 교환형 비트 드릴 등.
칩 브레이킹과 칩 배출(Chip Breaking And Chip Removal)
드릴 절삭은 좁은 홀 내부에서 이뤄지며, 칩은 드릴 홈(플루트)을 통해 배출됩니다. 따라서 칩 형상이 드릴 절삭 성능에 큰 영향. 일반적인 칩 형상: 플레이크 칩, 튜블러 칩, 니들 칩, 원뿔 나선 칩, 밴드 칩, 팬 칩, 파우더 칩 등.
칩 형상 부적절 시 발생 문제:
① 미세 칩이 절삭날 홈 막아 가공 정밀도 저하, 드릴 수명 단축, 심지어 드릴 파손(파우더 칩, 팬 칩 등).
② 긴 칩이 드릴에 감겨 조작 방해, 드릴 파손 유발 또는 절삭유 홀 진입 차단(나선 칩, 리본 칩 등).
부적절 칩 형상 문제 해결법:
① 이송량 증가, 간헐 이송, 치즐 에지 연마, 칩 브레이커 장착 등 단독 또는 조합 사용으로 칩 브레이킹·배출 효과 개선, 칩 문제 해결.
② 전문 칩 브레이커 드릴 사용. 예: 드릴 홈에 설계된 칩 브레이커 추가로 칩을 더 쉽게 배출되는 형태로 분쇄. 파편이 홈 따라 원활히 배출돼 홈 막힘 방지. 따라서 새로운 칩 브레이커 드릴은 기존 드릴보다 훨씬 부드러운 절삭 효과.
동시에 짧은 파단 칩으로 냉각수가 드릴 팁까지 쉽게 흘러 열방출 효과와 절삭 성능 추가 향상. 추가된 칩 브레이커가 드릴 홈 전체 관통하므로 반복 연마 후에도 형태와 기능 유지. 위 기능 개선 외에 이 설계가 드릴 바디 강성 강화, 단일 연마 전 드릴링 홀 수 대폭 증가 효과도 있음.
드릴링 정밀도(Drilling Accuracy)
홀 정밀도는 주로 홀 직경, 위치 정밀도, 동축도, 원통도, 표면 조도, 홀 버 등으로 구성.
드릴링 중 가공 홀 정밀도에 영향을 미치는 요인:
① 드릴 클램핑 정밀도와 절삭 조건: 툴 홀더, 절삭 속도, 이송량, 절삭유 등.
② 드릴 비트 크기와 형상: 드릴 길이, 날 형상, 드릴 코어 형상 등.
③ 공작물 형상: 오리피스 측면 형상, 오리피스 형상, 두께, 클램핑 상태.
리밍(Reaming - 홀 확대)
리밍은 가공 중 드릴 비트 흔들림(Swing) 때문에 발생. 툴 홀더 흔들림이 홀 직경과 위치 정밀도에 큰 영향. 툴 홀더 심한 마모 시 즉시 새 툴 홀더 교체. 소구경 드릴링 시 흔들림 측정·조정 어려우니, 블레이드와 생크 간 동축도 좋은 굵은 생크 소형 블레이드 드릴 사용 권장. 재연마 드릴 사용 시 홀 정밀도 저하 주원인은 백 테이퍼 형상 비대칭. 블레이드 높이 차이 제어로 홀 절삭·확대 효과적 억제.
홀 원통도(Hole Roundness)
드릴 비트 진동으로 드릴링 홀은 다각형 되기 쉽고, 홀 벽에 라이플링(Rifling) 무늬 발생. 흔한 다각형 홀은 삼각형 또는 오각형. 삼각형 홀 원인: 드릴링 시 드릴에 두 회전 중심 존재. 600회 주파수로 진동. 주원인은 절삭 저항 불균형. 드릴 1회전 시 가공 홀 원통도 나쁘면, 2회전째 절삭 시 저항 불균형, 마지막 진동 반복되나 위상 어느 정도 이동해 홀 벽에 라이플링 라인 생성. 드릴링 깊이가 일정 수준 도달하면 드릴 비트 날 면과 홀 벽 마찰 증가, 진동 감쇠, 라이플링 라인 사라지고 원통도 개선. 이런 오리피스는 종단면에서 깔때기 형상. 같은 이유로 오각형, 칠각형 홀도 발생 가능. 이 현상 제거 위해 척 진동 제어 외에 절삭날 높이 차이, 백 테이퍼 비대칭, 날 형상 등 제어, 드릴 강성 증대, 회전당 이송, 클리어런스 앵글, 절삭날 연마 등 조치 필요.
경사면 및 곡면 드릴링(Drill Holes On Inclined And Curved Surfaces)
드릴 비트 절삭면 또는 드릴링 면이 경사, 곡면, 계단 형상일 때 위치 정밀도 나쁨. 이때 드릴은 레이디얼 단면 절삭 공구 돼 공구 수명 단축.
위치 정밀도 개선 조치:
- 센터 홀 먼저 드릴링;
- 엔드밀로 홀 시트 밀링;
- 관통성·강성 좋은 드릴 선택;
- 이송 속도 감소.
버(Burr) 처리
드릴링 시 홀 입구와 출구에 버 발생, 특히 인성 소재와 얇은 판 가공 시 심함. 원인: 드릴 비트 관통 직전 가공 소재 소성 변형. 이때 드릴 비트 외곽 근처 절삭날이 잘라야 할 삼각형 부분이 축 방향 절삭력 영향으로 바깥쪽 변형, 비트 외곽 챔퍼와 절삭날 작용으로 추가 말려 올라가 컬 또는 버 형성.
드릴링 가공 조건(Processing Conditions For Drilling)
일반 드릴 제품 카탈로그에 '기본 절삭 파라미터 참고표'가 가공 소재별로 정리되어 있습니다. 사용자는 제공된 절삭 파라미터 참조해 드릴링 절삭 조건 선택. 절삭 조건 적절 여부는 시험 가공 통해 가공 정밀도, 가공 효율, 드릴 수명 등 요인 종합 판단.
1. 드릴 비트 수명과 가공 효율
피가공체 기술 요건 충족 전제하에, 드릴 적절 사용 여부는 드릴 수명과 가공 효율로 종합 측정. 드릴 수명 평가 지표로 절삭 거리 선택 가능; 가공 효율 평가 지표로 이송 속도 선택 가능. 고속강 드릴은 드릴 수명이 회전수에 크게 영향받고 회전당 이송엔 덜 영향. 따라서 드릴 수명 길게 유지하면서 회전당 이송 증가로 가공 효율 향상 가능. 단, 회전당 이송 과대 시 칩 두꺼워져 칩 브레이킹 어려워지므로 시험 가공으로 원활한 칩 브레이킹 위한 회전당 이송 범위 결정 필요. 초경 드릴은 절삭날에 네거티브 레이크 앵글 방향 큰 챔퍼 있어 선택 가능 회전당 이송 범위가 고속강 드릴보다 좁음. 가공 중 회전당 이송 이 범위 초과 시 드릴 수명 단축. 초경 드릴 내열성이 고속강보다 높으므로 회전수 영향 적음. 따라서 드릴 수명 보장하며 회전수 증가로 초경 드릴 가공 효율 향상 가능.
2. 절삭유 합리적 사용
드릴 절삭은 좁은 공간 홀 내부에서 이뤄지므로 절삭유 종류와 분사 방식이 드릴 수명과 홀 가공 정밀도에 큰 영향. 절삭유는 수용성·비수용성 두 종류. 비수용성 절삭유는 윤활성, 젖음성, 부착 방지성 우수, 방청 효과도 있음. 수용성 절삭유는 냉각성 좋고, 연기 없고, 불연성. 환경 보호 고려로 최근 수용성 절삭유 사용 비중 큼. 단, 수용성 절삭유 희석율 부적절하거나 변질 시 공구 수명 크게 단축되니 사용 시 주의. 수용성이든 비수용성이든 절삭유는 사용 시 절삭점에 충분히 도달해야 함. 동시에 절삭유 유량, 압력, 노즐 수, 냉각 방식(내부/외부 냉각) 엄격 관리 필요.
드릴 재연마(Resharpening Of The Drill)
드릴 비트 재연마 판단(Drill Bit Regrind Judgment)
드릴 비트 재연마 기준:
- 절삭날, 치즐 에지, 랜드 에지 마모량.
- 가공 홀 치수 정밀도와 표면 조도.
- 칩 색상과 형상.
- 절삭 저항(스핀들 전류, 소음, 진동 등 간접값).
- 가공량 등.
실제 사용 시 위 지표 중 구체적 조건에 맞춰 정확하고 편리한 판단 기준 결정. 마모량 기준 시 최적 경제성 갖춘 최적 재연마 시기 찾아야 함. 주 연마 부위가 백 테이퍼와 치즐 에지이므로 마모량 과대 시 날 연마 시간 길어지고 연마량 커져 재연마 횟수 감소(총 공구 수명 = 재연마 후 공구 수명 × 가능 재연마 횟수), 드릴 총 수명 단축. 가공 홀 치수 정밀도 기준 시 컬럼 게이지나 한계 게이지로 홀 절삭·확대, 불균일 등 검사, 관리값 초과 시 즉시 재연마. 절삭 저항 기준 시 설정 한계값(스핀들 전류 등) 초과 시 자동 정지 등 방식 채택. 가공량 한계 관리 시 위 판별 내용 통합해 기준 설정.
드릴 연마 방법(Sharpening Method Of Drill)
드릴 재연마 시 드릴 연마 전용 머신이나 범용 공구 연삭기 사용이 최선. 드릴 수명과 가공 정밀도 보장에 매우 중요. 원 드릴 형상 양호하면 원형대로 재연마; 원 드릴 형상 결함 있으면 용도에 맞게 백 테이퍼 적절 개선, 치즐 에지 연마.
연마 시 주의점:
- 과열 방지, 드릴 비트 경도 저하 예방.
- 드릴 비트 손상(특히 절삭날 모서리 손상) 완전 제거.
- 드릴 형상 대칭 유지.
- 연마 중 절삭날 손상 주의, 연마 후 버 제거.
- 초경 드릴은 연마 형상이 드릴 성능에 큰 영향. 출고 시 형상이 과학적 설계와 반복 테스트로 얻은 최적 형상. 따라서 재연마 시 원 블레이드 형상 유지 원칙.



