티타늄 용접 마스터: 검증된 공정 & 테크닉
티타늄은 경량, 고강도, 내식성으로 '특수 금속(Exotic Metal)'이라 불립니다. 과거엔 밀폐 챔버에서만 제대로 된 티타늄 용접이 가능하다고 알려졌지만, 실제론 그렇게 어렵지 않습니다. 대기 가스에 의한 오염만 철저히 차단하면(적절한 가스 차폐 유지), 나머지는 타 금속 용접과 매우 유사합니다.
티타늄 용접(Welding Titanium)
티타늄과 합금은 주로 가스 텅스텐 아크(GTA/TIG)와 가스 메탈 아크(GMA/MIG)로 용접. 저항, 플라즈마 아크, 전자빔, 마찰 용접도 제한적 적용. 각 공정별 장점 존재.
티타늄과 대부분 합금은 여러 공정으로 용이하게 용접 가능. 적절히 용접된 이음부는 비드 상태 그대로 연성이며, 대부분 환경에서 모재 수준 내식성 유지. 부적절 용접 시 취성화·내식성 저하 발생.
티타늄 용접 기술/장비는 스테인리스강, 니켈 베이스 합금 등 고성능 소재와 유사하나, 청결도와 보조 불활성 가스 차폐에 더 엄격함.
용융 티타늄 용착 금속은 공기 오염으로부터 완벽히 보호돼야 함. 열영향부(HAZ)와 용접부 루트 측도 800°F(427°C) 이하로 식을 때까지 차폐 유지 필수.
티타늄은 공기, 수분, 그리스, 먼지, 내화물, 타 금속과 쉽게 반응해 취성 화합물 생성. 가스/플럭스와의 반응으로 가스 용접, 실드 메탈 아크, 플럭스 코어드 아크, 서브머지드 아크 용접 부적합.
대부분 이종 금속과도 취성 화합물 생겨 용접 불가. 단, 지르코늄, 탄탈룸, 니오븀과는 용접 가능.
주의 사항 많지만 많은 제작업체가 일상적·경제적으로 티타늄 용접 수행, 타 고성능 소재 수준으로 건전·연성 용접 생산.
상용 순수 티타늄(99%+ Ti) 용접 이점: 분리 우려 없음. 용접 와이어/로드도 상용 순수 등급이면 동일.
용접 환경(Welding Environment)
현재 대부분 티타늄 용접은 개방 제작장에서 수행, 챔버 용접도 제한적 유지. 현장 용접(Field Welding) 흔함. 어디서든 티타늄 용접엔 청결한 환경 필수.
티타늄 용접 전용 구역 별도 마련 → 품질 용접 도움. 구역 청결 유지, 연삭/토치 절단/도장 등 분진 발생 작업과 격리. 공기 흐름(드래프트) 차단, 습도 제어 필요.
용접 준비(Weld Preparation)
양질 티타늄 용접 결정 요인 1순위: 철저한 용접 준비.
- 티타늄 표면 세척해 불순물, 기름, 그리스, 먼지 완전 제거. 티타늄 전용 세제 권장. 깨끗할수록 강한 용접.
- 오염물 제거: 스팀 클리너 또는 수산화나트륨 희석액 사용.
- 소형 열풍기로 잔류 수분 완전 제거. 단, 인화성 용제 위엔 사용 금지.
- 모든 용접 부품도 깨끗하고 건조한 상태 유지.
- 염소 계열 세제 절대 사용 금지.
- 손도 오염원. 고무 장갑에 염소 있을 수 있으니 플라스틱/면 장갑 착용.
- 아크 스타트 전 세척 용제 완전 휘발 확인(대개 인화점 낮음).
차폐 가스 선택(Choose a Shielding Gas)
티타늄이 공기, 기름, 먼지, 수분, 타 금속과 반응해 취성 화합물 만드니 올바른 차폐 가스 필수. 통상 99.999% 고순도 아르곤 사용. 최고 순도 아르곤과 헬륨만 대기 차단 최적 보호 제공.
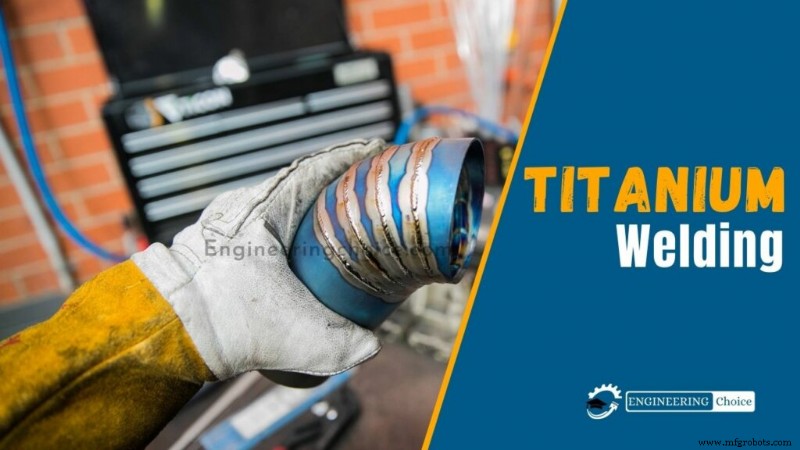
차폐 가스 구매 시 신뢰 공급처에서만 구입. 약간만 순도 떨어져도 변색 발생 → 누르스름한 용접비드(원치 않는 결과). 불순 가스나 불완전 차폐는 청색 틴트, 얼룩 유발.
티타늄은 앞면뿐 아니라 뒷면(백사이드)도 대기 차폐 필수. 열영향부 어느 부위든 산소 접촉 시 악영향.
소형 부품: 글로브 박스 등 밀폐 공간에 차폐 가스 충전. 폴리에틸렌 퍼지 가스 챔버 + 퍼지 모니터로 아르곤 충분 여부 검증 가능.
이상적 커버리지 위한 3단계:
- 1차 차폐(Primary Shielding): 용접 토치 내장. 용융 웅덩이 1차 보호. 세라믹 컵+가스 렌즈 장착 수냉 토치 권장. 넓은 컵 토치로 최적 커버리지 확보.
- 2차 차폐(Secondary Shielding): 트레일링 실드(Trailing Shield). 토치 끝에 부착, 열영향부 전체 오염 차단 보장.
- 백업 차폐(Backup Shielding): 트레일링 실드 유사 형태·기능. 휴대용 또는 테이프 고정형. 토치 내장형 드묾.
필러 와이어 선정(Selecting the Right Filler Wire)
티타늄/합금 용접용 필러 메탈 선택 시 모재와 동일 특성 보유 필러 와이어 권장. 모재보다 한 등급 낮은 강도 등급 와이어 선택도 가능. 경우에 따라 완전히 다른 카테고리 필러 와이어 쓰기도.
필러 와이어 선택은 조인트 특성과 조합에 따라 결정. 접합부 연성 향상 위해:
- 고강도 비합금 티타늄 용접 시 모재보다 낮은 항복 강도 필러 사용.
- Ti-5Al-2.5Sn, Ti-6Al-4V 분류 티타늄 용접 시 비합금 필러 사용 가능.
- 모재보다 산소, 질소, 수소, 탄소, 타 합금 원소 함량 낮은 필러 메탈 사용도 옵션.
사용 가능 용접 공정(Usable Welding Processes)
티타늄/합금 용접에 다음 공정 적용 가능:
- 전자빔 용접(EBW)
- 가스 텅스텐 아크 용접(GTAW/TIG)
- 저항 용접(RW)
- 레이저빔 용접(LBW)
- 플라즈마 아크 용접(PAW)
- 가스 메탈 아크 용접(GMAW/MIG)
- 마찰 용접(FRW)
1. 전자빔 용접(EBW)
고속 전자빔으로 두 금속 접합하는 융합 공정. 빔 접촉 시 강열 발생 → 두 판 용융·융합 → 견고한 접합. 항공우주/항공기 산업에서 접합부 내구성 위해 활용.
6~76mm 이상 두께 판 적용 가능. 고진공 분위기서 진행 → 오염도 낮고 고품질 용접.
2. 텅스텐 불활성 가스 용접(TIG/GTAW)
비소모 텅스텐 전극으로 아크에 전류 전달. 차폐 가스로 용접풀 외부 오염 방지(약한/저품질 용접 방지). 필러 메탈/와이어 필요.
티타늄/합금 용접에 가장 널리 쓰임. 2.5mm 이하 모재 각형 맞대기 이음엔 필러 없이 TIG 가능. 후판은 필러 필수.
3. 저항 용접(RW)
열전기 공정. 제어 전류를 제어 시간 동안 판에 통과시켜 접합. 상당한 압력 병용. 열이 접합 필요 부위에만 국한.
티타늄/합금 스팟/연속 용접에 적용. 탄소강/스테인리스 판과 티타늄 접합 시 특히 유용.
4. 레이저빔 용접(LBW)
레이저로 두 금속 접합하는 융합 공정. 두 판 교차점 가열 → 용융·합병 → 냉각 고화로 견고한 접합.
최근 티타늄용 레이저빔 용접 선호도↑. 진공 챔버 불필요. 단, 차폐 가스 여전히 필수(오염 위험 잔존).
전자빔/레이저빔 둘 다 융합 공정이지만 레이저빔 적용 범위 더 제한적. 13mm 초과 티타늄 판엔 비효율적.
5. 플라즈마 아크 용접(PAW)
TIG 유사(텅스텐 전극-공작물 아크). 거의 모든 티타늄 분류 적용 가능, 후판서도 우수. 키홀 기법으로 13mm 이하 단일 패스 플레이트 가능.
6. 메탈 불활성 가스 용접(MIG/GMAW)
고체 필러 와이어 연속 가열·공급(용접 건). 차폐 가스로 용접풀 보호. 높은 퇴적율·생산성으로 많은 용접사 선호.
3mm 초과 티타늄 판 용접 가능. 펄스 전류 기법으로 고품질 용접 생산. 13mm 초과 후판엔 타 공정 대비 저비용.
7. 마찰 용접(FRW)
마찰로 두 금속 접합. 고체 상태 용접으로 결과 접합부 강도 = 모재 강도. 파이프/튜브/로드 접합에 널리 활용. 추가 보호 조치 없이 조인트 청결 확보 가능 상황에 특히 유용. 상세: 마찰 용접이란?



