알루미늄 가스 용접 설명: 기술, 팁 및 모범 사례
산소-아세틸렌과 산소-수소 용접 공정이 알루미늄 및 알루미늄 합금 가스 용접에 가장 일반적으로 사용됩니다. 수소는 아세틸렌과 동일한 팁으로 산소와 연소될 수 있습니다. 그러나 온도는 더 낮고 더 큰 팁 크기가 필요합니다.
아세틸렌과 산소가 올바른 비율로 혼합되어 점화되면 결과 화염은 6300°F(3482°C) 온도에 도달합니다. 이는 모든 상용 금속을 완전히 녹여 기계적 압력이나 해머링 없이 실제 함께 흐르며 완전한 결합을 형성할 만큼 충분히 강렬합니다.
매우 얇은 소재가 아닌 경우, 와이어 봉 형태의 추가 금속을 용융 금속에 추가하여 이음새를 약간 강화합니다. 용접이 올바르게 수행되면 결합이 이루어진 부분은 모재 자체만큼 강해집니다.
산소-아세틸렌 화염으로 용접할 수 있는 금속에는 철, 강철, 주철, 구리, 황동, 알루미늄, 청동 및 많은 합금이 포함됩니다. 산소-아세틸렌 화염은 금속 절단, 표면 경화, 어닐링에도 사용됩니다.
용접 준비 및 처리
알루미늄 용접 시 좋은 세척 관행은 항상 중요합니다. 용접에 필요한 청결도와 금속 준비 수준은 용접에서 원하는 품질 수준에 따라 다릅니다. AWS D1.2와 같은 제조 코드의 용접 품질 요구 사항을 충족해야 하는 제작 시 용접 전 적절한 준비가 중요합니다.
고품질 용접은 강철보다 알루미늄에서 달성하기 훨씬 더 어렵습니다. 알루미늄은 강철보다 미융합, 미관통, 기공 같은 품질 문제가 발생할 가능성이 훨씬 더 큽니다.
알루미늄의 질긴 산화물 표면 피막은 미융합 문제를 일으킬 수 있으며 제어해야 합니다. 알루미늄의 높은 열전도율은 미관통 문제를 일으킬 수 있습니다. 용융 알루미늄에서 수소의 높은 용해도는 기공 문제를 일으킬 수 있으며 용접 전 모든 수분과 탄화수소 제거를 요구합니다.
알루미늄 산화물 피막 두께는 제어되어야 하며 과도한 수분으로 인한 수화 현상을 방지해야 합니다.
보관
- 모든 용접 와이어와 모재를 온도 변동이 최소인 건조한 장소에 보관하십시오.
- 용접 와이어는 건조한 난방 실이나 캐비닛에 보관하는 것이 바람직합니다.
- 금속을 수직으로 보관하여 층간 수분 응축 및 오염 흡수 최소화
- 모든 필러 및 모재를 용접 24시간 전 용접 구역으로 가져와 실온에 도달하게 하십시오.
- 용접 와이어를 항상 덮개로 덮으십시오.
조인트 준비
- 연마되거나 번진 표면을 남기는 방법은 사용하지 마십시오. 예를 들어 원형 톱 절단 표면은 용접 가능하지만 밴드 톱 절단 표면은 번진 표면을 남겨 미융합을 초래할 수 있으므로 용접 전 번진 금속을 제거하기 위해 줄로 다듬어야 합니다. 거친 디스크 그라인더 사용이 휠 그라인더보다 낫지만, 가능하면 어떤 유형의 그라인더도 사용하지 마십시오.
- 가능하면 조인트 준비 금속 가공 공정에서 윤활유를 사용하지 마십시오.
- 용접 구역에서 염소화 용제 사용 금지. 전기 용접 아크 존재 시 독성 가스 생성 가능.
- 산소연료 가스 절단, 카본 아크 절단 또는 고우징 공정, 산소연료 화염 예열 사용 금지. 이 공정들은 열영향부를 손상시키고 표면에 존재하는 산화물 피막의 성장과 수화를 촉진합니다.
- 플라즈마 아크 절단 및 고우징, 레이저 절단 사용.
- 2xxx, 6xxx, 7xxx 시리즈 합금의 플라즈마 아크 및 레이저 절단 가장자리를 기계적으로 제거하십시오. 이 합금의 용융 가장자리에는 유해한 응고 균열과 열영향부 조건이 포함됩니다. 절단 가장자리에서 최소 1/8인치 금속 제거. 금속 칩을 절단하고 제거하는 기계적 금속 제거 방법 사용.
- 조립 전 조인트 준비 및 세척. 용제로 표면 탈지.
- 치즈 천이나 종이 타월 같은 깨끗한 천으로 용접 조인트 용제 세척 및 건조.
- 작업용 걸레로 용접 조인트 세척 금지. 압축 공기로 조인트 불어내기 금지. 압축 공기에는 수분과 오일 오염물질 포함.
- 용제 세척 후만 스테인리스강 와이어 브러시로 조인트 브러싱. 세척 전 와이어 브러싱은 탄화수소 및 기타 오염물질을 금속 표면에 박히게 함.
- 에칭된 모든 금속 스테인리스강 와이어 브러싱. 에칭 부산물 잔여물은 용접 전 제거해야 함.
- 모든 와이어 브러시와 절단 도구 자주 세척.
용접 백킹
임시 백킹 스트립은 보통 구리, 양극산화 알루미늄, 스테인리스강, 다양한 세라믹 재료로 만듭니다. 관통을 제어하기 위해 사용되며 용접 후 제거됩니다. 백킹 재료가 용접 웅덩이에 녹아 들어가지 않도록 주의해야 합니다.
영구 백킹 스트립은 항상 용접 중인 모재와 동일한 합금으로 만듭니다. AWS D1.2 백킹 스트립 제거 요구 사항 참조. 일반적으로 임시 백킹 재료 사용 시 루트 오프닝 없음. 영구 백킹 재료 사용 시 루트 오프닝 일반적으로 사용.
예열 및 층간 온도
예열은 서로 다른 두께의 모재 용접 시 단면 크기의 열 영향을 줄이는 데 사용될 수 있습니다. 열처리 가능 모재와 3% 이상 Mg 함유 5xxx 모재는 250°F(121°C) 이상의 예열 및 층간 온도에 15분 이상 노출되어서는 안 됩니다. AWS D1.2 참조.
용접 후 열처리 및 시효
열처리 가능 알루미늄 합금이 용접되면 열영향부에서 기계적 특성의 상당 부분을 잃습니다. 용접되는 모재가 -T4 템퍼인 경우 용접 후 시효로 원래 강도의 많은 부분을 회복할 수 있습니다.
모재가 -T6 템퍼로 용접된 경우 용접 후 용체 열처리 및 시효로 -T6 템퍼로 복원할 수 있습니다. 용접에 사용된 필러 금속에 따라 용접 후 열처리 및 시효가 문제를 일으킬 수 있습니다.
필러 금속이 모재와 같은 방식으로 열처리 및 시효에 반응하지 않으면 용접 조인트는 모재보다 낮은 기계적 특성을 나타낼 수 있습니다. 용접 자체의 응력 집중으로 인해 이는 바람직하지 않은 조건입니다.
따라서 용접 후 열처리 및 시효를 수행하는 경우 필러 금속 선택이 중요합니다. Hobart에 문의하여 귀하의 용도에 가장 적합한 필러 금속에 대한 야금학적 조언을 얻으십시오.
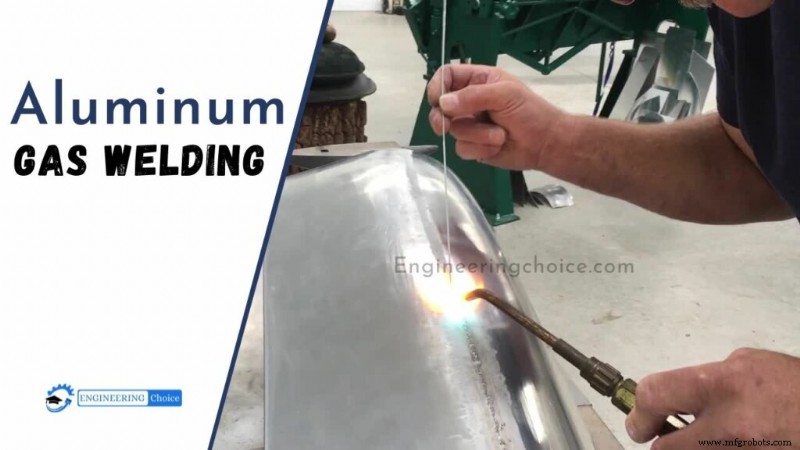
알루미늄 가스 용접 공정
용접할 재료가 적절히 준비, 플럭싱, 예열된 후 화염을 시점 위에서 작은 원을 그리며 통과시켜 플럭스가 녹을 때까지 가열합니다. 필러는 3~4초 간격으로 토 표면을 가로질러 긁어주며, 필러봉이 매번 화염에서 나오도록 합니다.
이 긁는 동작은 알루미늄을 과열하지 않고 언제 용접을 시작해야 하는지 나타냅니다. 필러봉을 도포하기 전에 모재가 녹아야 합니다. 포어핸드 용접(Forehand welding)은 화염이 용접할 영역을 예열하므로 알루미늄 용접에 일반적으로 최선으로 간주됩니다. 얇은 알루미늄 용접 시 전진 외에 토치 움직임이 거의 필요하지 않습니다.
두께 3/16인치(4.8mm) 이상 소재의 경우 토치에 부드러운 측면 움직임을 주어야 합니다. 이는 용접 금속을 용접 전체 폭에 분배합니다. 부드러운 앞뒤 움직임은 플럭스의 산화물 제거를 돕습니다.
용접봉은 주기적으로 용접 웅덩이에 담갔다가 전진 동작으로 웅덩이에서 빼내야 합니다. 이 스트리핑 공정은 웅덩이를 닫고 기공을 방지하며 플럭스의 산화물 피막 제거를 돕습니다.
용접 규칙
참고: 다음 절차는 수소의 더 기술적인 성격과 다양한 가용성 때문에 산소-아세틸렌용입니다.
규칙은 간단합니다. 따르거나 실패하십시오!
- 산소 병을 완전히 열어 상부 패킹을 고정시킨 후 아세틸렌을 살짝 엽니다. 레귤레이터를 2~5파운드씩 동일 압력으로 설정, 더 작은 팁은 더 낮은 압력 필요.
- 강철에 사용할 것보다 한 크기 큰 토치 팁 선택. 예: .040 강판에 00(더블 오트) 팁 선택 시 .040 알루미늄 판에는 0 팁으로 이동.
- 기름기가 있으면 용제, 래커 신너, 알코올로 세척. 용접 직전 양면 스테인리스 브러시로 문지르기.
- 봉(또는 와이어) 또는 부품에 플럭스 도포 — 극한 경우 둘 다. 플럭스는 백색 분말로 물 또는 알코올과 1/3 대 2/3 비율로 혼합.
- 눈 보호, 적절한 환기, 흄에서 머리 빼기 같은 안전 예방 조치 권장.
- 용접할 합금에 적합한 필러 금속 선택. 일반적인 용접 가능 항공기 합금 판재.
중공 플럭스 충전 봉은 수년 전 출시되었지만, 의심스러운 합금 문제 외에 가장자리를 쌓아 올리면서 서로 접합하지 않는 나쁜 습관이 지속되었습니다.



