스틱 용접(Stick Welding/SMAW) 완벽 가이드: 장비·기법·단계별 실전
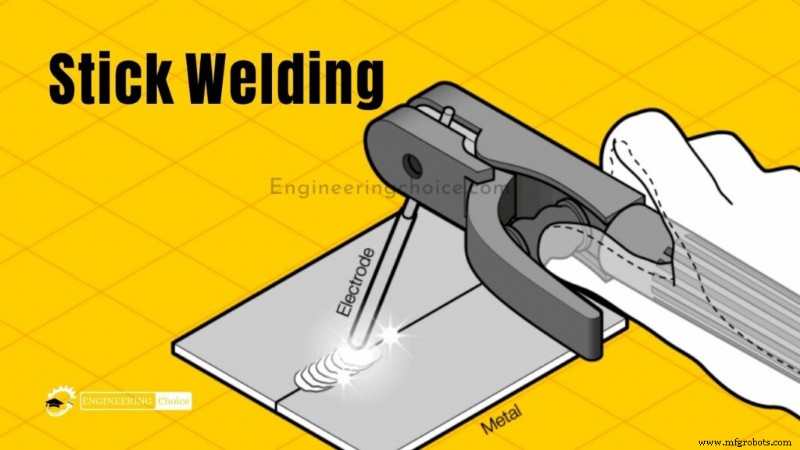
스틱 용접은 금속 전극과 공작물 사이에 아크를 발생시켜 수행. 전류가 전극 통과→전극 녹아 공작물에 융합→용융 풀 형성. 전극은 플럭스 피복되어 녹으며 용융 풀을 대기 오염에서 보호.
플럭스가 슬래그 층 형성→용접 완료 후 치핑·브러싱으로 제거. 간단 절차, 바람 영향 없어 실외 용접자 선호(MIG/TIG는 가스 실린더 필요).
스틱 용접(SMAW)이란?
피복 금속 아크 용접(SMAW), 수동 금속 아크 용접(MMA/MMAW), 플럭스 실드 아크 용접, 통칭 스틱 용접. 플럭스 피복 소모성 전극 사용하는 수동 아크 용접 공정.
용접 전원에서 교류/직류로 전극-모재 간 아크 형성. 공작물과 전극 녹아 용융 풀 형성→냉각·접합.
용접 시 플럭스 피복 분해→차폐 가스 증기+슬래그 층→용접부 대기 오염 차단.
공정 다재다능, 장비·조작 단순→세계 최초·최대 인기 용접 공정 중 하나.
보수·수리 업계서 압도적, 플럭스 코어드 아크 용접 인기 상승 중이나 중량 강구조·산업 제작엔 SMAW 여전히 광범위. 주 용도: 철·강(스테인리스 포함), 알루미늄·니켈·구리 합금도 가능.
용접 시작 필수 준비물
1. 안전 장비
용접 최우선=안전. 장비 매뉴얼 안전 정보·지시 필독·준수.
아크 열·자외선·스파크로부터 신체 보호: 난연 긴소매 의복, 안전 안경, 용접 헬멧. 환기 필수(흄 발생). 실외 바람 있으면 양호, 실내면 배기 시스템 필요.
2. 스틱 용접기
스틱 용접기 필수. 멀티 공정 용접기(MIG/TIG/스틱 겸용) 또는 스틱 전용기(저렴). 시장 다양, 선택 가이드 참조.
3. 접지 클램프
용접기 동봉. 용접기 연결→공작물 체결.
4. 슬래그 제거 도구
스틱 용접=슬래그 발생. 용접 후 정리 필수. 슬래그 칩+해머로 떼어내고 와이어 브러시로 마무리.
5. 전극 선택
수백 종 스틱 전극 중 프로젝트 매칭 선택. 인기: 6010, 6011, 6012, 6013, 7014, 7024, 7018.
연강이면 E60/E70 계열 무난. 7018 가장 인기·강력 용접, 6013 입문자 적합.
전극 4자리 숫자 의미 이해 필수:
- 앞 두 자리: 최소 인장 강도(psi×1000). 예: 60=60,000 psi. 모재 강도와 매칭.
- 세 번째 자리: 사용 가능 자세. 1=전자세, 2=평자세만.
- 네 번째 자리: 사용 전류·피복 종류. 하단 참조표 확인.
6. 스틱 용접 세팅
비교적 단순. 극성 설정은 전극 따라 다름(AC/DC-/DC+ 확인). 입문: 6013 전극, DCEN, 3/16인치(약 4.8mm) 강판으로 연습.
첫 스틱 용접 비드 놓기
세팅 완료→실전. 설정 재확인, 스크랩 2개 버트 조인트로 연습. 스틱 용접 숙련 필요→실제 프로젝트 전 스크랩 연습 필수.
아크 스타트(Striking the Arc)
전극 홀더 장착→용접기 ON. 전극 팁을 모재에 대고 성냥 긁듯 빠르게 드래그. 아크 형성되면 전극 살짝 들어 올리며 모재 따라 이동.
전극이 모재에 붙으면 살짝 비틀어 떼기. 아크 끊기면 전극 너무 높게 들음→낮게 유지. 아크 점화 소리=베이컨 굽는 소리(지글지글). 소리 크고 공격적이면 전류 낮추기.
전극 이동(Moving the Electrode)
아크 점화 후 전극을 조인트 따라 이동. 이동 전 정확한 각도(수직 기준 15~30°) 확보.
스틱 용접 각도(Stick Welding Angle)
올바른 각도서 전극을 몸쪽으로 천천히 당기기. 밀면 슬래그 풀에 갇혀 기공 유발.
안정감 위해 다른 팔꿈치 테이블에 대고 전극 쥔 손 받치기. 몇 번 테스트·문제 해결(하단 트러블슈팅 참조).
기타 용접 자세
역T 필렛 용접 시 각도 수평 기준 약 35° 위로. 중력 탓 용융 금속 처짐 방지. 슬래그 많을수록 각도 크게. 각도 작으면 슬래그 풀 유입→결함.
흔한 실수와 줄이는 법
초보(경험자도) 실수 빈번. 주요 실수: 아크 과장, 잘못된 드래그 각도, 부적절 속도, 잘못된 온도.
- 과도 스패터: 원인 다수, 대표적=아크 과장. 전극을 공작물 바로 위만 유지, 아크 집중·부드러워야. 스패터+끼익 소리=전류 과다→낮추기.
- 기공(Porosity): 전극 각도 너무 가파름→슬래그 풀 뒤로 안 가고 혼입→기공. 당기며 슬래그 풀 뒤로 유지 필수.
- 언더컷(Undercut): 비드 토우(용접-모재 경계) 작은 크레이터→용접 약화. 언더컷+탄 듯 보이면 전류 과다→낮추기.
- 얇은 비드(Thin Weld Bead): 이상적 비드≈전극 직경 2.5배. 너무 좁으면 용입 부족. 속도 절반으로 늦추면 개선.
- 울퉁불퉁 비드(Lumpy Weld Bead): 너무 느리게 당기면 심재 쌓여 덩어리. 전류 낮아 용입 부족→심재가 조인트 위에만 얹힘.
- 아크 스타트 곤란: 너무 차갑→약한 아크. 15암프 올려 테스트.
스틱 용접 기술 향상 5단계(CLAMS)
초보·비정기 용접자에겐 SMAW가 가장 배우기 어려운 공정 중 하나. 베테랑이 스팅거 잡고 전극 꽂아 매번 멋진 비드 놓는 모습에 경외감. 하지만 우리도 5가지 기본 요소(전류 설정, 아크 길이, 전극 각도, 전극 조작, 이송 속도=CLAMS)만 챙기면 실력 향상 가능.
1. 사전 준비(Pre-Preparation)
스틱 용접이 더러/녹슨 금속에 관대하나 핑계 삼지 말고 제대로 세척. 와이어 브러시/그라인더로 오물·녹 제거.
생략 시 첫 용접 성공 확률↓. 불결→균열·기공·미융합·개재물. 접지 클램프 위치도 확보→양호한 전기 접촉=아크 품질 유지.
용융 풀 잘 보이는 자세. 머리 옆으로 비켜 흄 피하고 아크가 풀 앞단에 있게. 편안한 자세로 전극 지지·조작.
낙심 금물! 스틱 용접엔 러닝 커브 존재. '스틱(Stick)' 용접명이 '배울 때 전극이 공작물에 붙어서(stick)'서 유래란 말도 있음.
2. 전류 설정(Current Setting)
선택 전극 따라 DC+, DC-, AC 결정. 용도에 맞게 정확히 설정. (전극 양극=AC 대비 ~10% 깊은 용입, DC 직극성=음극=박판 유리.)
적정 암페어: 전극 직경·종류 의존. 제조사 박스/동봉 자료에 작동 범위 표기.
전극 기준(경험칙: 전극 직경 0.001인치당 1암프), 용접 자세(오버헤드≈평자세 대비 15% 저열), 완성 비드 육안 검사로 암페어 선정. 5~10암프 단위 조정해 최적값 탐색.
3. 아크 길이(Length of Arc)
적정 아크 길이는 전극·용도별 상이. 출발점: 금속 심선(코어) 직경 초과 금지. 예: 1/8인치 6010 전극→모재에서 약 1/8인치 이격.
4. 전극 조작(Manipulation of Electrode)
용접자마다 조작 스타일 다름. 타인 관찰·연습·결과 기록으로 자신 스타일 개발. 1/4인치 이하 얇은 재료엔 위브 불필요(비드 폭 과다). 직진 비드면 충분 다수.
후판서 넓은 비드 필요 시 전극 좌우 위브→부분 겹치는 원/'Z'/세미서클/스텝 패턴. 좌우 폭=전극 코어 직경 2배 이내. 더 넓으면 다중 패스 또는 스트링거 비드.
수직 업힐 시 조인트 양쪽 측벽에 집중→중앙은 자연 해결. 중앙 천천히 이동해 풀 따라잡기, 측벽서 살짝 정지→확실한 타이인. 비드 비늘(피시 스케일) 모양이면 전진 과속·측벽 정지 부족.
5. 이송 속도(Speed of Travel)
아크가 용융 풀 앞 1/3 지점 유지되는 속도. 너무 느림→넓은 볼록 비드, 얕은 용입, 콜드 랩핑(용접이 표면만 얹힌 듯). 과속→용입 감소, 좁은/높은 크라운 비드, 언더필/언더컷(비드 바깥 오목/패임). 이미지 끝부분 비드 불규칙=풀 쫓아가지 못함.
스틱 용접 장점
- 휴대성: 소형 용접기로 후판 가능, 가볍고 와이어 피더·가스 실린더 불필요.
- 실외 최적: 가스 용접은 바람 불면 품질 저하.
- TIG보다 습득 용이(일정 숙련 필요).
- 밀스케일·녹 있는 금속도 용접 가능.
스틱 용접 단점
- MIG보다 숙련 필요(전극 소모되며 거리 유지).
- 스패터·슬래그 다량 발생.
- 정리 시간↑→효율↓.
- TIG만큼 정교·고품질 아님.



