크라우닝(Crowning): 기어 트레인 소음 감소와 정렬 불량 교정의 검증된 방법
기어 설계자들은 특히 현대 기어박스가 더 높은 출력, 더 높은 RPM, 더 높은 효율을 요구함에 따라 시끄러운 기어 트레인 문제로 오랫동안 고심해왔다. 비용 증가 없이 진동과 소음을 줄이는 것은 여전히 중요한 과제다.
일반적인 전략으로는 피니언 확대하여 언더컷 감소, 페놀이나 델린(Delrin) 같은 흡음 소재 적용, 헬리컬 기어 트레인 전환 등이 있다. 추가 접근법으로는 우수한 기어 품질을 위한 제조 공차 강화, 기어박스 음향 재설계, 기어비 실험으로 고조파 증폭 감쇠, 열처리 변형 최소화 또는 불필요하게 만들기 위한 소재 경도 최적화, 접촉 최대화와 마모 감소를 위한 기어 형상 세심한 주의 등이 있다.
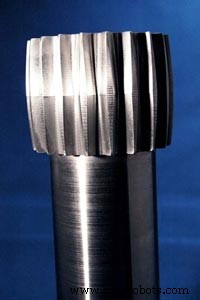
그림 1.
크라우닝(crowning) 또는 배럴링(barreling)은 치축을 따라 치두 두께를 수정하여 중심 접촉점을 만들고 단부 접촉을 제거한다. 이 단순한 기하학적 변화가 상당한 이점을 제공한다.
첫째, 주조, 하우징, 샤프트, 기어박스, 베어링 저널의 부정확성으로 인한 정렬 불량을 완화한다. 둘째, 편심으로 인한 불균등 마모와 결합을 초래하는 리드 오류를 줄인다. 중심 접촉 기어를 사용하면 백래시를 최소화할 수 있어 기어가 마모 아웃(wear out)되는 대신 마모 인(wear in)되도록 할 수 있다.
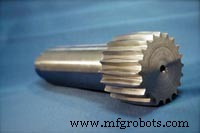
그림 2.
셰이빙(shaving)은 조절 호빙(shaping) 후 전통적으로 원하는 크라운을 생성하는 마무리 작업으로, 특히 거친 피치 기어에 사용되어 왔다. 최신 기어 머신은 절삭 중에 크라우닝이 가능하여 별도 셰이빙 공정이 불필요해졌다.
크라운을 생성하는 두 가지 셰이빙 기법이 있다: 왕복 운동 중 테이블을 흔드는 방식(조절 가능한 크라운 깊이 제공)과 플런지 피딩 방식(더 빠르나 커터 마모 증가 가능). 셰이빙은 절삭과 버니싱 작용으로 프로파일 품질을 개선하고 치아 오류를 줄인다.
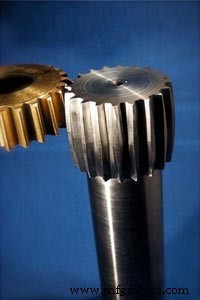
그림 3.
다른 크라우닝 방법으로는 셰이퍼의 백오프 메커니즘에 크라운 캠 사용이 있다. 기어 반경은 원하는 크라운과 압력각을 기반으로 계산되나, 이 공정용 블록은 비용이 많이 들 수 있다.
첨단 기어 장비는 이제 호빙 중 크라우닝 두 가지 인기 기법을 제공한다. 첫째는 하이드로카피 또는 기계적 팔로워로 커터 중심 거리를 템플릿화하여 테이퍼 호빙이나 정현파 파형도 가능하게 한다. 둘째, CNC 호빙으로 사실상 원하는 어떤 치형도 가능하나 장비 비용이 높다. 다만 최근 몇 년간 회수 기간이 단축되었다.
최신 CNC 셰이퍼는 전용 캠 없이도 크라우닝이 가능하다. 예를 들어, 우리 글리슨 포터(Gleason Pfauter) P 300 ES는 치면을 따라 약간의 우·좌 나선 절삭으로 크라운을 생성하며 루트 직경은 직선으로 유지한다. 본 & 코흐 펠로우즈(Bourn & Koch Fellows) MS 450 U축 장비는 커터 스핀들이 스트로크 중 안팎으로 움직이도록 프로그래밍하여 끝단에서 더 깊게, 크라운 정상에서 더 얕게 절삭한다.
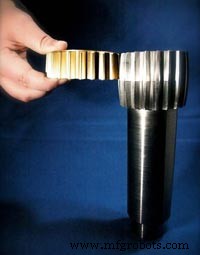
그림 4.
오늘날 누가 이 기술의 혜택을 보는가? 유압 워블 모터와 항공기 액추에이터 피니언 같은 고부하 기어 애플리케이션은 정렬 불량 해결을 위해 크라우닝을 활용한다. 미국 내 소수 제조사만 정밀 피치 기어에 크라우닝을 적용하지만, 도입한 업체들은 5~10배 소음 감소와 함께 진동, 마모, 동력 소모 감소 효과를 보고한다.
이상적 후보군에는 소형 분마력 모터 제조사와 소음이나 정렬 불량이 우려되는 스퍼/헬리컬 피니언 취급 작업장이 포함된다. 크라우닝은 외국 호빙 장비의 오랜 가용성 덕분에 유럽에서 더 광범위하게 개발되어 왔다.
미국 기어 제조사들은 소음 감소, 정렬 정밀도, 전반적 효율성에서 경쟁 우위를 확보하기 위해 크라우닝을 생산 라인에 통합하는 것을 고려해야 한다.



