경량 차량 설계를 위한 효과적인 부식 방지 전략

차량 경량화란 작업에 적합한 가장 가벼운 소재를 차량 제조에 사용하는 것을 의미합니다. 경량화를 통해 제조사는 더 무거운 차량보다 더 나은 핸들링과 연비를 가진 차량을 만드는 것을 목표로 합니다.
사용되는 일부 소재는 부식 방지 측면에서 문제를 야기하므로, 자동차 산업에서 경량화를 추구할 때는 부식 방지 전략을 반드시 수립해야 합니다.
소재 중량 감소를 위한 전략
차체 하부 구조 부품에 고강도 강철을 사용하여 자동차 중량을 줄입니다. 더 두껍고 낮은 강도의 강철 대신 더 얇은 고강도 강철을 사용하면 강성 값이 저하될 수 있습니다.
더 얇은 고강도 강철을 사용하면 설계자는 필요한 중량 감소를 달성할 수 있습니다. 그러나 더 얇은 강철 조각이 구조적으로 파손될 수 있으므로 부식이 우려됩니다. 더 얇은 강철은 더 두꺼운 강철에 비해 부식으로 인한 임계 두께에 더 빨리 도달할 수 있어 더 빨리 부식의 영향을 받을 수 있습니다. 따라서 더 얇은 게이지 강철을 사용하여 중량 감소를 달성하려 할 때는 부식 제어를 위한 추가 조치가 필요합니다.
전반적인 내식성을 결정하는 네 가지 주요 요인은 소재, 설계, 제조 공정, 후처리 코팅입니다.
부식 유형:
차체 하부 구조 부품의 경우 네 가지 유형의 부식이 중요합니다: 틈새 부식, 점식 부식, 갈바닉 부식, 외관 부식. (참고: 금속 부식의 8가지 가장 일반적인 유형.)
틈새 부식은 일반적으로 관절의 틈새나 표면 퇴적물, 포티스(poultices)에 갇힌 소량의 정체된 용액 또는 전해질과 관련이 있습니다.
점식 부식은 일반적으로 염화물에 의해 발생하는 국부적 공격으로, 피트가 형성되어 거친 표면이 됩니다. 틈새 부식과 점식 부식은 강철 천공과 조기 기능적 고장을 초래할 수 있습니다.
갈바닉 부식은 이종 금속이 서로 접촉할 때 발생합니다. 예를 들어, 알루미늄 부품이 강철 부품과 접촉하면 부식되거나 강철 부품을 보호하기 위해 스스로 희생될 수 있습니다.
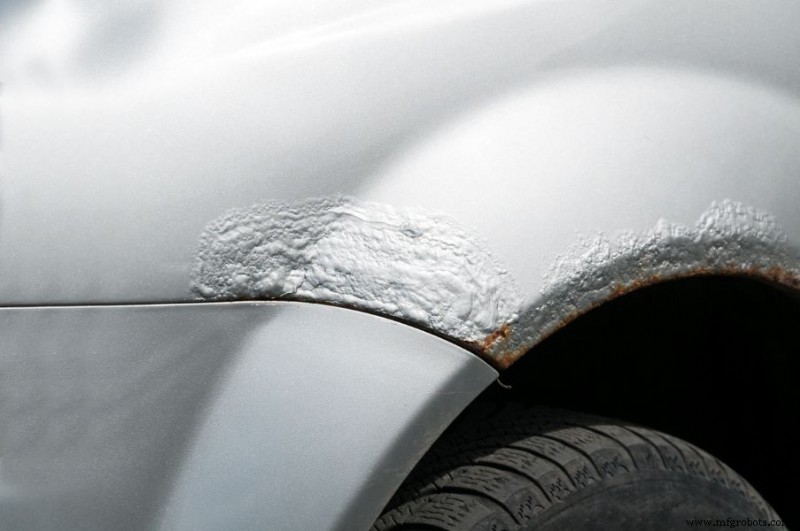
차량의 가시 표면에서 시작되는 부식, 일반적으로 후처리 코팅의 날카로운 부분이나 흠집에서 시작되는 부식을 외관 부식이라고 합니다. 대부분의 경우 외관 부식은 미관상의 문제이나, 이후 천공을 포함한 더 심각한 손상으로 이어질 수 있습니다.
강철 등급
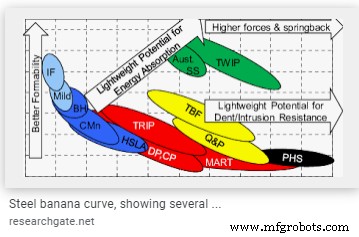
자동차 구조 부품에 사용할 수 있는 다양한 등급의 강철이 있습니다.
- 저탄소 성형 강철: 항복 강도 최대 260 MPa
- 덴트 저항 강철: 항복 강도 최대 280 MPa
- 고강도 강철: 항복 강도 최대 830 MPa
- 초고강도 강철: 인장 강도 최대 1500 MPa
이러한 강철 유형 대부분은 아연, 아연-철, 알루미늄 등의 금속 코팅을 통해 내식성을 강화하여 공급할 수 있습니다.
코팅
차체 하부 구조 부품은 일반적으로 부식에 대한 1차 방어선을 제공하기 위해 코팅됩니다. 일반적으로 사용되는 코팅에는 전환 코팅, 핫멜트 왁스, 전착 도장, 금속 코팅, 유기 코팅, 자동 증착, 분체 도장이 있습니다. 인산염 전환 코팅은 도장 밀착성을 향상시켜 간접적으로 내식성을 높이는 데 사용됩니다.
에폭시 기반 하도 코팅 후 에폭시 기반 상도 코팅을 하는 경우가 상용차에 자주 사용됩니다.
에폭시, 폴리에스터, 하이브리드 분체 도장이 차체 하부 부품에 일반적으로 사용됩니다. 분체 도장의 단점은 접근성 문제로 인해 내부 섹션에는 사용할 수 없다는 점입니다.
휠 림의 경우 에폭시 코팅 위에 아크릴 기반 상도 코팅이 필요하여 내후성을 높여야 합니다. 그렇지 않으면 코팅에 백색 초크 마크가 생기고 이후 내식성이 일부 손실될 수 있습니다. (참고: 금속 코팅이 금속을 부식으로부터 보호하는 방법.)
제조 공정 및 설계 고려 사항
차량 하부는 많은 부품을 조립하여 만듭니다. 부품을 제조하는 공정과 부품을 결합하는 방법은 하부의 내식성에 상당한 영향을 미칩니다. 부품과 관절을 설계할 때는 코팅이 개별 부품과 관절에 접근할 수 있도록 하는 것이 가장 중요합니다. 일반적으로 코팅 접근과 배수를 위해 부품에 개구부가 제공됩니다. 이 개구부는 구조적 무결성을 해치지 않는 위치에 전략적으로 배치되어야 합니다.
일반적으로 하부에 사용되는 전착 도장(E-coating)은 길고 닫힌 섹션 내부로 코팅을 던지는 능력이 부족합니다. 이 문제를 해결하는 한 가지 방법은 섹션 길이를 따라 구멍을 뚫는 것입니다. 섹션 내부에 달성되는 코팅은 구멍의 위치, 크기, 빈도에 따라 달라집니다. 마찬가지로 핫멜트 왁스나 분말이 닫힌 섹션 내부로 진입할 수 있도록 구멍이 필요합니다.
부식 시험
부식 시험은 실제 현장 조건을 가능한 한 가깝게 시뮬레이션해야 하며 크게 가속 실험실 시험과 현장 시험 두 가지로 나눌 수 있습니다. 실험실 시험에는 소형 쿠폰 시편 시험이나 완전 조립된 부품 시험이 포함될 수 있습니다. 현장 시험에는 지정된 길이의 현장 주행을 거친 차량에 부착된 시편 시험이 포함될 수 있습니다. (참고: 부식 평가: 엔지니어를 돕는 8가지 시험 유형.)
결론
차량 경량화에는 다양한 기술을 사용할 수 있습니다. 더 가벼운 강철을 사용하여 달성할 때는 잠재적인 부식 문제가 발생할 수 있습니다. 가능성을 계획하고, 강철과 부식 유형을 인지하고, 올바른 코팅을 올바른 위치에 사용하고, 적절한 시험이 마련되어 있는지 확인함으로써 제조사는 부식 문제가 차량을 괴롭히는 것을 방지할 수 있습니다.



