더브테일 커터(Dovetail Cutters)는 부품에 사다리꼴 모양, 즉 더브테일 그루브를 생성하는 절삭 공구입니다. 이러한 공구의 형태 때문에 긴 공구 수명과 우수한 결과를 얻기 위해 특별한 고려가 필요합니다. 이는 특히 O-링 그루브 가공 시 더욱 그렇습니다. 이 작업은 공구가 부품 내부로 드롭되어 절삭을 시작해야 하기 때문입니다. 적절한 공구 진입 방법, 특히 드롭홀 허용이 언제 필요하고 언제 필요하지 않은지 이해하는 것은 일반적인 더브테일 사고를 방지하는 데 중요합니다.
드롭홀이란?
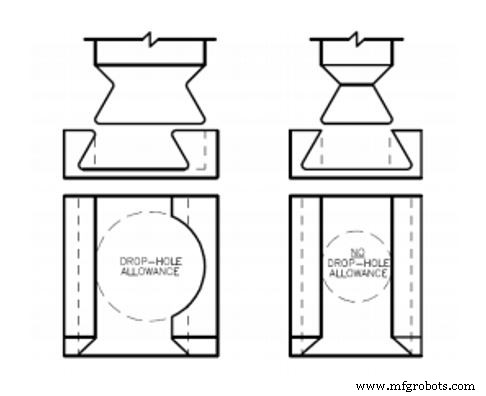
O-링 그루브가 있는 부품 설계 시 드롭홀 허용 고려는 중대한 첫 단계입니다. 드롭홀은 황삭/슬로팅 작업 중에 가공되는 오프센터 홀입니다. 이 특징은 상당히 더 크고 강성인 공구 사용을 허용합니다. 이는 커터가 더 이상 슬롯에 맞출 필요가 없고 커터 직경보다 더 큰 직경의 홀에 맞춰지기 때문입니다.
드롭홀 추가 고려 이유
드롭홀 허용이 없는 공구와 비교할 때 드롭홀 허용 공구는 훨씬 더 큰 넥 직경 대 커터 직경 비율을 가집니다. 이는 드롭홀 공구를 훨씬 더 강하게 만들어 무거운 반경 방향 절삭 깊이와 적은 스텝오버를 가능하게 합니다. 드롭홀 사용은 더 강한 공구 사용을 허용하여 생산 속도를 높이고 공구 수명을 향상시킵니다.
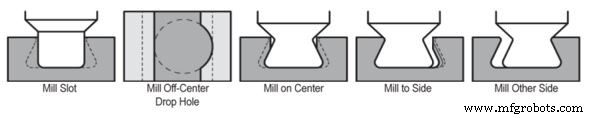
드롭홀 허용 가공 작업
한 면당 최대 4회의 반경 패스로 충분합니다.
드롭홀을 사용하지 않는 경우
드롭홀은 설계에서 남기는 응력 집중점으로 인해 때때로 허용되지 않습니다. 드롭홀이 허용되지 않는 일반적인 예는 다음과 같습니다:
고압 응용 분야
고신뢰성이 요구되는 씰
위험하거나 유해한 유체가 사용되는 경우
드롭홀 허용의 문제는 공구 진입을 위한 추가 클리어런스가 씰의 약점을 만들 수 있으며, 이는 특정 조건에서 손상될 수 있다는 것입니다. 궁극적으로 드롭홀 허용은 응용 분야가 이를 허용하는지 확인하기 위해 고객의 승인이 필요합니다.
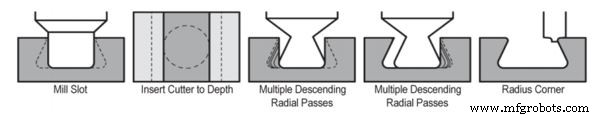
드롭홀 허용 없는 가공 작업
한 면당 최대 20회의 반경 패스가 필요합니다.
드롭홀 배치
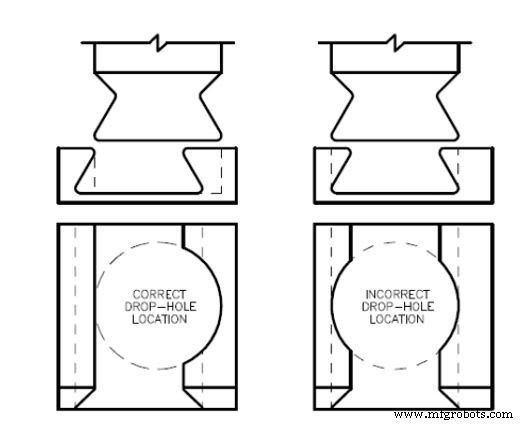
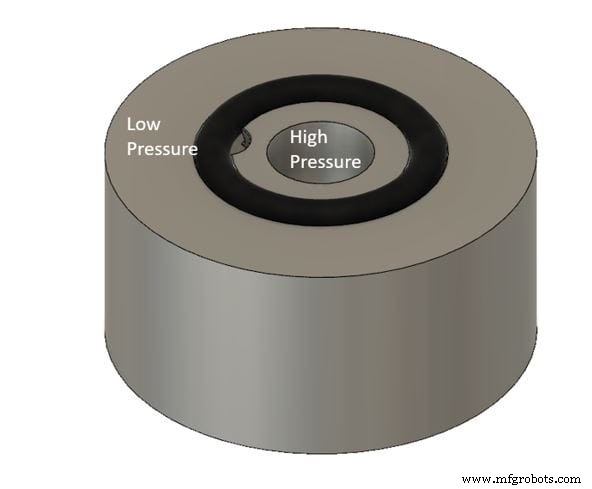
부품에 드롭홀을 추가할 때 씰 무결성을 극대화하기 위해 기능이 올바르게 배치되도록 하는 것이 중요합니다. 아래 그림과 같이 드롭홀은 그루브의 중심에서 벗어나 배치되어 그루브의 한 쪽만 영향을 받도록 해야 합니다.
또한 드롭홀 기능이 그루브의 올바른 측면에 배치되도록 하는 것도 필요합니다. O-링은 압력 간의 씰로 사용되므로 드롭홀이 고압 영역과 인접하도록 하는 것이 중요합니다. 압력이 고압에서 저압으로 이동함에 따라 O-링은 완전히 지지되는 쪽으로 밀려나 적절한 씰을 가능하게 합니다(아래 이미지 참조).