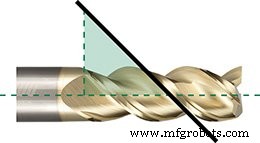
가공 작업 결과에 영향을 미치는 많은 요소가 있지만, 종종 간과되는 요소가 절삭 공구의 헬릭스 각도입니다. 공구의 헬릭스 각도는 공구 중심선과 절삭 날을 따라 접하는 직선 사이의 각도로 측정됩니다.
높은 헬릭스 각도(보통 40° 이상)는 공구를 '더 빠르게' 감싸고, '느린' 헬릭스 각도는 보통 40° 미만입니다.
가공 작업용 공구 선택 시 공작기계 조작자는 소재, 공구 치수, 플루트 수를 고려하는 경우가 많습니다. 헬릭스 각도도 효율적인 칩 배출, 더 나은 부품 마감, 연장된 공구 수명, 단축된 사이클 타임에 기여하므로 고려해야 합니다.
헬릭스 각도 경험 법칙
일반적인 경험 법칙은 헬릭스 각도가 증가함에 따라 절삭 날을 따른 결합 길이가 감소한다는 것입니다. 즉, 느린 헬릭스와 높은 헬릭스 각도에는 모든 가공 작업에 영향을 미칠 수 있는 많은 이점과 단점이 있습니다.
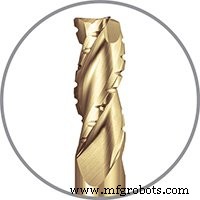
느린 헬릭스 공구 <40°
장점
강도 향상 - 더 큰 코어가 압력 하에서 공구가 휘는 힘인 편향(deflection)을 저항할 수 있는 강한 공구를 만듭니다.
리프팅 감소 - 느린 헬릭스는 덜 안전한 셋업에서 부품이 작업대에서 들리는 현상을 감소시킵니다.
큰 칩 배출 - 느린 헬릭스는 공구가 큰 칩을 생성하도록 하여 소재 대량 제거에 적합합니다.
단점
거친 마감 - 느린 헬릭스 엔드밀은 큰 칩을 생성하지만 때때로 칩 배출에 어려움을 겪습니다. 이 비효율성은 불량 부품 마감을 초래할 수 있습니다.
느린 이송 속도 - 느린 헬릭스 엔드밀의 증가된 반경 방향 힘은 엔드밀을 더 느린 이송 속도로 구동해야 합니다.
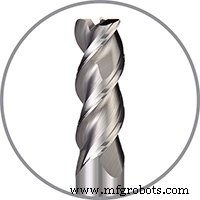
높은 헬릭스 공구 >40°
장점
낮은 반경 방향 힘 - 더 나은 전단 작용으로 공구가 더 조용하고 부드럽게 작동하며, 박판 응용 분야에서 편향이 적고 안정성이 향상됩니다.
효율적인 칩 배출 - 헬릭스 각도가 증가함에 따라 절삭 날 결합 길이가 감소하고 축방향 힘이 증가합니다. 이는 칩을 들어 올려 밖으로 배출하여 효율적인 칩 배출을 만듭니다.
향상된 부품 마감 - 낮은 반경 방향 힘으로 높은 헬릭스 공구는 더 나은 전단 작용으로 소재를 훨씬 쉽게 절삭하여 향상된 표면 마감을 남깁니다.
단점
약한 절삭 날 - 높은 헬릭스에서는 공구 날이 더 얇아지고, 따라서 더 얇아집니다.
편향 위험 - 높은 헬릭스 공구의 더 작은 날은 편향, 즉 압력 하에서 공구를 휘게 하는 힘의 위험을 증가시킵니다. 이는 높은 헬릭스 공구를 얼마나 빨리 밀어붙일 수 있는지 제한합니다.
공구 파손 위험 증가 - 편향이 적절히 관리되지 않으면 불량 마감 품질과 공구 파손으로 이어질 수 있습니다.
헬릭스 각도: 중요한 결정
요약하면, 공작기계 조작자는 각 응용 분야의 공구 선택 시 많은 요소를 고려해야 합니다. 소재, 마감 요구사항, 허용 가능한 실행 시간 외에도 각 공구의 헬릭스 각도를 고려해야 합니다. 느린 헬릭스 엔드밀은 큰 칩 형성, 공구 강도 증가, 리프팅 힘 감소를 허용합니다. 그러나 우수한 마감을 남기지 못할 수 있습니다. 높은 헬릭스 엔드밀은 효율적인 칩 배출과 우수한 부품 마감을 허용하지만 편향 증가로 이어질 수 있으며, 적절히 관리되지 않으면 공구 파손으로 이어질 수 있습니다.