


CNC 기계

산업 제조
딥 캐비티 밀링은 일반적이지만 까다로운 밀링 작업입니다. 이 방식에서는 공구가 공구 홀더에서 길게 돌출된 상태(오버행)로 가공하게 됩니다. 딥 캐비티 밀링의 가장 일반적인 과제는 공구 처짐, 칩 배출, 공구 도달 거리입니다.
과도한 오버행은 강성 부족으로 인해 공구 처짐의 주요 원인이 됩니다. 즉각적인 공구 파손과 공작물 폐기 외에도, 과도한 오버행은 치수 정밀도를 저하시키고 원하는 표면 조도를 얻기 어렵게 만듭니다.
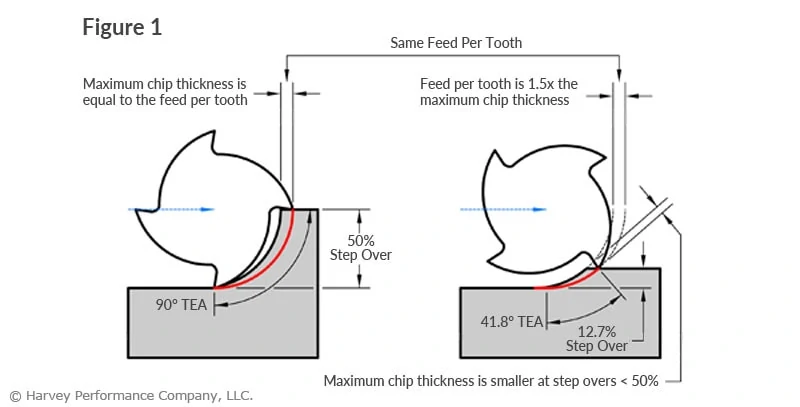
공구 처짐은 벽면 테이퍼를 발생시킵니다(그림 1 참조). 이는 의도하지 않은 치수를 초래하며, 대부분 공작물을 사용할 수 없게 만듭니다. 가능한 최대 직경의 공구, 넥 타입 공구(necked tooling)를 사용하고, 축 방향 절입 깊이(ADOC)를 점진적으로 줄여가며 가공하면 벽면 테이퍼를 크게 줄일 수 있습니다(그림 2 참조).
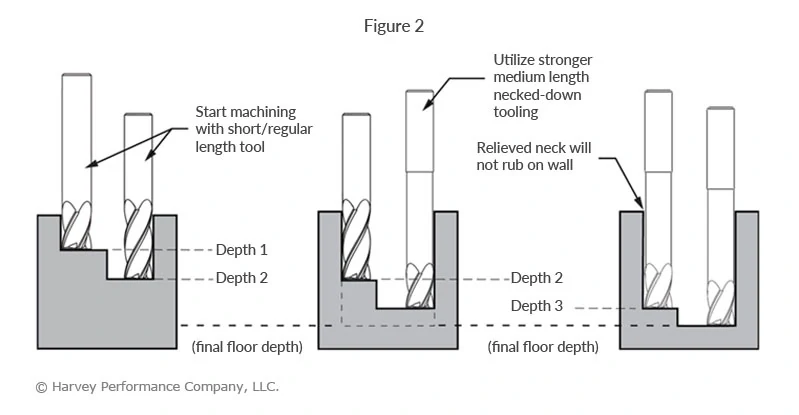
딥 캐비티 황삭 가공 시 스텝다운을 늘리고 축 방향 절입 깊이(ADOC)를 줄이는 것이 이상적이지만, 이 과정은 각 스텝다운 지점에 위트니스 마크(witness mark)를 남기기 쉽습니다. 양질의 마무리를 위해서는 긴 날장(Long Flute) 및 긴 도달거리(Long Reach) 피니싱 엔드밀을 가벼운 반경 방향 절입 깊이(RDOC)와 함께 사용해야 합니다(그림 3 참조).
공구 처짐 방지와 양호한 표면 조도 달성은 중요한 과제지만, 애초에 요구되는 깊이에 도달할 수 없다면 어떨까요? 필요한 깊이에 도달하지 못하는 원인은 잘못된 공구 홀더이거나, 단순히 충분히 긴 공구가 없는 경우일 수 있습니다.
다행히 Harvey Tool의 익스텐디드 리치 공구 홀더(Extended Reach Tool Holder)를 사용하면 공구 홀더의 유효 도달 거리를 쉽게 늘릴 수 있으며, 최대 6인치(약 152mm) 더 깊게 가공할 수 있습니다.
많은 가공 작업이 칩 배출 문제를 겪지만, 딥 캐비티 밀링만큼 심각한 경우는 없습니다. 깊은 캐비티에서는 칩이 더 많은 장애물에 부딪혀 배출이 어려워집니다. 이는 칩 재절삭으로 인한 공구 마모 증가와 플루트 밸리 막힘으로 인한 가공 중단을 초래합니다.
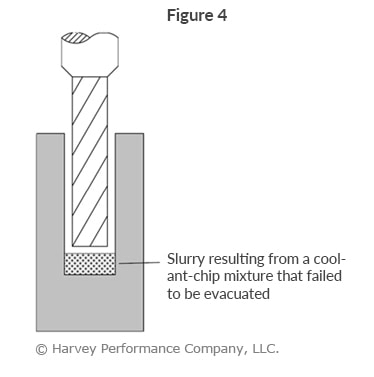
특히 스핀들 스루(Through-spindle) 방식의 고압 냉각수는 칩 배출 과정을 돕습니다. 그러나 열과 윤활이 문제가 되지 않는다면 에어 냉각수가 더 나은 선택입니다. 냉각수와 칩이 혼합되어 깊은 캐비티 바닥에 '슬러리(slurry)'를 형성할 수 있기 때문입니다(그림 4 참조). 경도 높은 합금 가공 시에는 미세한 분말 형태의 칩이 생성되므로 슬러리 형성을 반드시 방지해야 합니다.
CNC 기계
금속 가공, 특히 밀링은 현대 프로토타이핑 기법에서 널리 사용됩니다. 프로토타입 제조업체들은 기술 측면에서 장비 역량을 극대화하려 합니다. 최근 몇 년간 인기를 얻은 방법 중 하나가 헬리컬 밀링입니다. 헬리컬 밀링이 무엇인지, 장단점은 무엇인지, 이 지식을 프로토타입 설계에 어떻게 활용해 제조 비용을 낮출 수 있는지 정리해 보겠습니다. 헬리컬 밀링이란? 헬리컬 밀링은 대체 홀 가공 공정입니다. 이 공정은 엔드밀이 나선형 궤적을 따라 고품질 보어를 달성하는 것을 포함합니다. 기존 드릴링에 비해 많은 이점을 제공하며 보링 머신을
CNC 밀링 머신 셋업 방법은? “CNC 밀링 머신 셋업 방법”이라는 질문에 답하기 전에 고려해야 할 여러 요소가 있습니다. 수직 머신인가 수평 머신인가? 몇 축 기계인가? 공구 터렛/매거진 용량은? 공작물 고정 방식은? (바이스, 클램프, 지그, 진공 척 등) 또한 다음과 같은 기본 공작기계 지식이 있다고 가정합니다. 에지 파인더(Edge Finder) 사용법 컨트롤러 화면 탐색 및 조작법 기본 CNC 제어 명령어 지식 (G/M코드, 오프셋, 좌표계 등) LED 에지 파인더 CNC 밀링 머신 셋업 단계별 절차 (3축 수직