


CNC 기계

산업 제조
오늘날 산업은 퀵 셋업과 부품 간 빠른 교체에 관한 것입니다. 특히 다품종 소량 생산 환경에서는 더욱 그렇습니다. 이 글에서는 파트 프로빙과 툴 프로빙이 이런 환경에 있는 숍들에게 어떻게 실질적 이점을 줄 수 있는지 논의하려 합니다.
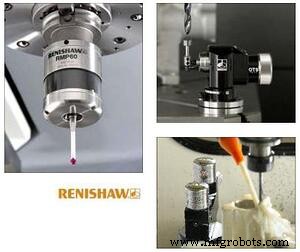
툴 터치오프와 셋업이 큰 시간 낭비로 여겨지진 않지만, 피처 수가 많은 작업(따라서 평소보다 많은 공구)을 셋업할 때는 꽤 시간이 걸릴 수 있습니다. 하지만 툴 터치 프로브나 레이저 프로브를 추가하면 이 프로세스를 엄청나게 간소화할 수 있습니다. 공구 수가 적은 작업의 셋업도 빠르게 할 수 있습니다.
툴 터치/레이저 프로브로 공구를 셋업할 때, 작업자는 공구를 스핀들에 장착하고, 테이프 줄자나 포켓 스케일로 기준 게이지 길이를 정한 후, 컨트롤러에 현재 공구를 프로빙하라고 명령합니다. 작업자가 지정한 사이클에 따라 머신은 자동으로 공구를 위치시키고 길이, 직경, 코너 반경 또는 이 모두를 프로빙합니다. 작업자는 스핀들을 돌린 상태에서 공구를 프로빙할 수도 있는데, 이는 공구 런아웃(Runout)이 고려되므로 수동 프로세스보다 훨씬 정확할 수 있습니다.
반면 파트 셋업은 매우 시간이 많이 걸리고 지루하며, 엄청난 시간 낭비가 될 수 있습니다. 심지어 가장 단순한 작업에도 많은 시간을 추가합니다. 스핀들 마운트 파트 프로브를 추가하면 파트 인디케이팅(Indicating)이나 에지 파인딩(Edge-finding)에 필요한 추가 시간의 대부분을 없앨 수 있으며, 정확도도 훨씬 높습니다.
홀/직사각형 포켓, 원통/직사각형 보스, 평면 교차, 슬롯/웹, 단일 에지 등 파트 피처를 프로빙하면(컨트롤러가 각 피처의 수많은 포인트를 프로빙해 각각의 중심이나 교차 코너를 평균냄), 파트 셋업이 30분 걸리던 것을 2분 만에 결과를 낼 수 있습니다.
터치 프로브를 숍에 도입하면 얻을 수 있는 추가 보너스는 머신에서 부품을 검사할 수 있다는 점입니다. 일종의 '가난한 자의 CMM(Poor man's CMM)'이라고 할 수 있죠. 측정 결과는 머신의 파일에 저장해 다운로드하고 출력할 수 있습니다. 이 방식으로 머신을 사용하면 검사 과정에서 스핀들이 묶이지만, 그런 문서화가 필요할 땐 그만한 가치가 있을 수 있습니다.

CNC 기계
이 비디오는 지멘스 시누메릭 808D CNC 컨트롤이 장착된 CNC 선반에서 공구 오프셋 설정 또는 공구 셋업의 모든 세부 사항을 매우 간략히 설명합니다.실제 공구 선택과 선반 터렛에 공구 장착 방법은 이전 비디오 튜토리얼 머신에서 공구 셋업 – 시누메릭 808D 비디오 튜토리얼 터닝 5부에서 설명합니다.이 머신에는 머신 내부에 공구 측정 프로브가 없지만, 머신 내장 공구 측정 시스템(지멘스는 이를 공구 측정 화면이라 부름)을 사용하여 공구 측정을 수행하는 방법을 보여줍니다.시누메릭 808D 공구 오프셋 설정 단계별 절차수동 공구
이 영상에서는 다양한 가공 작업에 적합한 공구 선택 방법과 Siemens Sinumerik 808D CNC 제어장치가 장착된 CNC 선반에서의 공구 설정 과정을 다룹니다. 작업장에는 수많은 공구가 비치되어 있으므로, 각 작업에 적합한 공구를 선택하는 것 역시 CNC 조작자가 반드시 익혀야 할 필수 기술입니다. CNC 선반 공구 설정 관련 자료 – CNC 가공을 위한 공구 선택 팁 이 튜토리얼에서는 부품 가공을 위해 다음 공구들이 사용됩니다: 코너 반경 0.8mm의 터닝 공구 피치 1.25mm의 나사 절삭 공구 코너 반경 0.1m