


CNC 기계

산업 제조
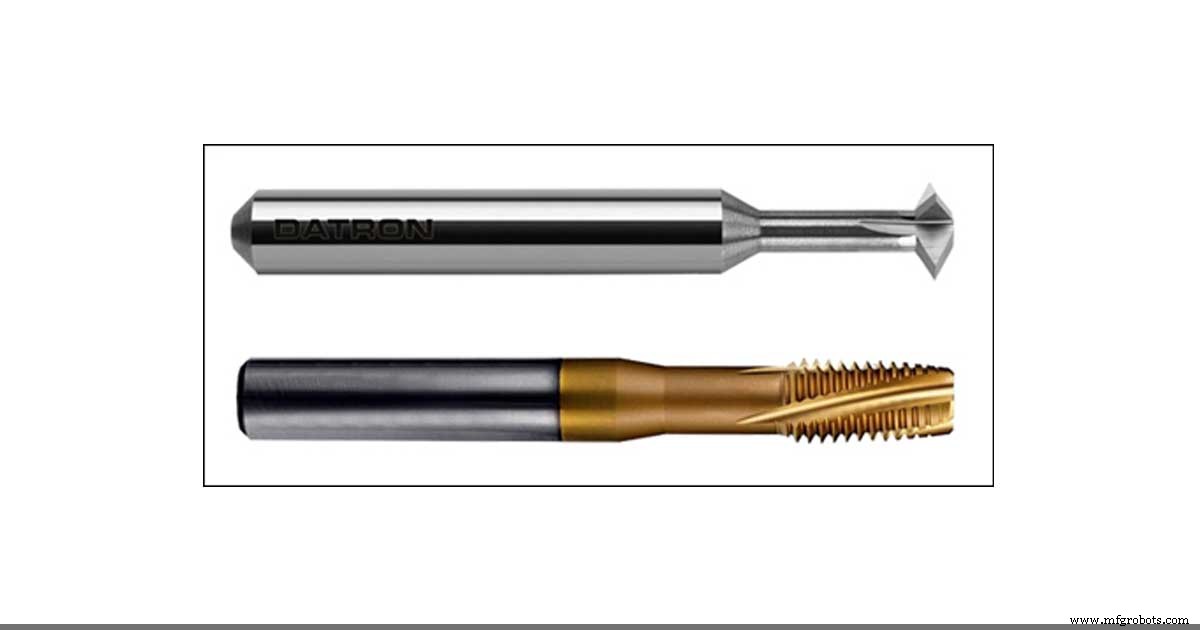
나사 밀링과 탭핑 사이에는 뚜렷한 차이가 있습니다. 이 글은 각각의 장단점을 설명하여 당신의 부품에 가장 잘 맞는 전략에 대해 교육받은 결정을 내릴 수 있도록 돕습니다.
탭핑의 가장 큰 장점은 속도입니다. 강성 탭으로 설정된 고속 탭핑 센터는 같은 구멍을 나사 밀링하는 데 걸리는 시간의 일부만으로 구멍에 나사를 낼 수 있습니다. 또한 탭핑은 강철 같은 더 단단한 소재에서 더 깊은 구멍에 나사를 낼 수 있습니다.
탭핑의 중요한 단점은 나사를 내야 할 각 구멍 크기마다 다른 크기의 탭이 필요하다는 것입니다. 이는 가치 있지만 제한된 공구 매거진 위치를 많이 소비할 수 있습니다. 또한 다양한 크기의 구멍에 대해 탭핑 공구를 교체해야 하므로 사이클 타임이 증가합니다.
또 다른 단점은 탭핑이 나사 조임 정도를 조정할 수 없다는 것입니다. 구멍이 한번 탭핑되면 나사의 크기와 위치는 최종적입니다. 또한 강성 탭은 구멍의 내부 나사 가공에만 전용으로 사용되며 포스트나 나사 바깥쪽에 나사를 밀링하는 데 사용할 수 없습니다.
마지막으로, 강성 탭의 초기 부분은 완벽한 나사를 만드는 대신 소재에 파고들도록 설계되어 있으므로, 이 공구들은 관통 구멍 탭핑에 가장 적합하며 막힌 구멍 탭핑(소재 내에서 끝나는 구멍에 나사 내기)에는 적합하지 않습니다. 막힌 구멍 탭핑의 경우, 구멍의 가장 깊은 나사는 나사를 만들기 위한 부분이 아닌 파고들기 위한 부분으로 만들어집니다. 이 마지막 영역을 완벽한 나사로 완성하려면 2차 마무리 공구가 필요하며 사이클 타임이 길어집니다.
일반적인 경험 법칙으로는, 크기 변형이 적은 많은 구멍을 만들어야 할 때 탭핑을 사용하는 것이 가장 좋습니다.
나사 밀링의 주요 장점은 조임 정도를 제어할 수 있다는 것입니다. 나사 구멍은 높은 RPM으로 밀링되고 공구는 미리 밀링된 구멍으로 헬릭스 운동하며 들어갑니다. 그래서 기계 조작자는 드릴 비트로 구멍을 만드는 대신 엔드밀을 사용하는 것과 유사한 전략으로 나사 크기를 조정할 수 있습니다. 나사 크기에 타이트한 공차가 있거나 도장 같은 마감 처리를 위한 여유가 필요할 때 유리할 수 있습니다.
또한 단일 공구로 나사 밀링에서 다양한 크기의 구멍을 만들 수 있습니다. 이는 공구 비용과 공구 교체 관련 시간을 모두 줄여줍니다. 게다가 나사 밀링은 내부 및 외부 나사, 우수 및 좌수 나사, 매우 큰 나사 구멍(예: 파이프 나사)도 만들 수 있습니다. 후자의 경우, 큰 구멍에 나사를 내기 위해 대형 강성 탭에 투자할 필요가 없습니다.
게다가 나사 밀링은 맞춤 탭에 투자하지 않고도 맞춤 나사를 설계할 수 있는 능력을 사용자에게 줍니다. 맞춤 탭은 매우 비싸고 긴 리드 타임이 필요할 수 있습니다. 매우 얇은 소재의 매우 얕은 막힌 나사 가공의 경우, 나사 밀링은 매우 짧은 거리에서 최대 나사를 허용합니다.
나사 밀링의 단점은 제대로 하려면 고속 스핀들이 장착되어 있어야 한다는 것입니다. 우리 고속 밀링 머신 라인업에 있는 것처럼 최대 60,000 RPM의 스핀들이 필요합니다.
더 많은 유연성이 필요하고, 다양한 나사 크기와 유형이 있으며, 나사 조임 정도 조정 능력이 필요하다면 나사 밀링이 최선의 선택입니다. 속도가 요구사항이라면 강성 탭핑이 필요합니다.
DATRON은 다양한 나사 크기 범위를 위한 완전한 라인의 나사 밀링 공구를 제공합니다. 또한 구멍을 밀링하고 한 번의 패스로 나사를 내는 콤비네이션 스타일 나사 밀링 공구도 제공하여, 드릴이나 밀로 먼저 구멍을 가공하고, 공구를 교체한 다음, 2차 단계로 나사를 내는 필요성을 제거합니다. 이는 시간과 관련 공구 비용을 절약합니다.
CNC 기계
제출자: Brian 도면/이미지 CNC 프로그램 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+6 4 TOOL DEF 2 L+0 R+15 5 TOOL CALL 1 Z S 2400 6 L X-20 Y+9 Z+2 R0 FMAX M03 7 L Z-3 RR F40 M 8 L X+30 Y+10 R F80 M 9 L X+40 IY+8 R F M 10 L Y+37 R F M 11 L X+29 Y+51 R F M 12
제출자: Brian 도면/이미지 CNC 프로그램 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+110 Y+80 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S 2200 5 L X+20 Y+15 Z+2 R0 FMAX M03 6 L Z-5 R F40 M 7 L X+85 Z-7 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1