"CNC 프로그램 최적화" – 가공 프로그램을 끝냈을 때 머릿속에서 울리는 지시입니다. 저처럼 이 과정에 골몰하는 분들에겐 고된 과정이 될 수 있습니다. 대개 좀 너무 많이, 실질적 개선이 안 되는 변경에 많은 시간을 낭비하죠. 다들 아시듯 시간은 돈이니, 프로그램 개편의 수고를 좀 덜어드리려 합니다. DATRON 프로그램에 바로 적용할 수 있는 빠르고 쉽고 효과적인 조정 리스트입니다.
CNC 프로그램 최적화 팁 1 – 쿨런트 켜두기
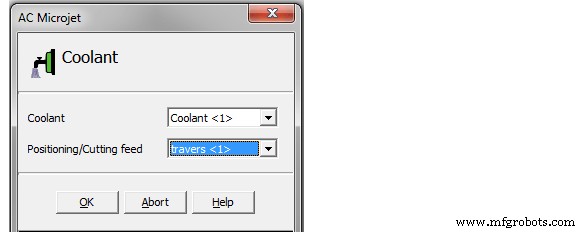
별거 아닌 것 같지만 이득이 누적됩니다. 프로그램에서 쿨런트를 쓴다면 Positioning/Cutting 피드 설정을 Cutting <0>에서 Traverse <1>로 바꾸는 걸 고려해보세요. 쉽게 느껴지지 않을 수 있지만, 쿨런트가 분사되기 시작할 시간을 주기 위해 소프트웨어에 아주 짧은 드웰(dwell)이 프로그래밍되어 있습니다. 이 명령 변경으로 포지셔닝 이동 중에도 쿨런트가 계속 분사되어 초기 드웰을 피합니다. 각 드웰이 0.1초뿐이어도 프로그램에 200번 인출이 있으면 20초를 아낍니다. 적은 게 아닙니다.
CNC 프로그램 최적화 팁 2 – 램프(Ramp) 진입
윤곽을 따라 깎는다면 방식을 바꿔보세요. 현재 단계별 깊이 절삭(depth cuts)을 한다면 램프로 바꿔보세요. 램프는 공구가 원하는 절삭량을 처음과 끝을 제외하고 계속 유지하며 인출이 없습니다. 다시 부품에 20개 특징에서 윤곽 절삭으로 200번 인출(특징당 10번)이 있다고 칩시다. 램프로 하면 200번에서 20번(최종 인출만)으로 줄고, 인출당 0.5초면 90초를 아낍니다.
CNC 프로그램 최적화 팁 3 – 스무딩(부드럽게)
악마는 디테일에 있다면, 작은 윤곽이 여러분의 악마입니다. 복잡한 조각이나 3D 윤곽 가공을 하면 기계가 모든 윤곽을 타이트하게 따라가느라 느려지는 걸 보셨을 겁니다. 명령대로 하는 거지만 윤곽 준수에 약간의 여유가 있다면 스무딩이 큰 차이를 만듭니다.
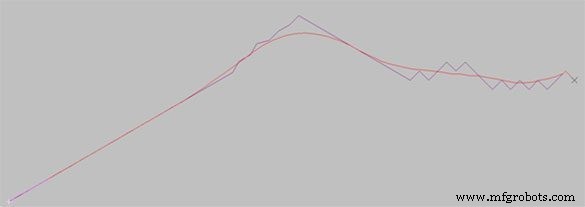
스무딩은 위 그림 같은 들쭉날쭉한 지오메트리(보라색)에 아크를 적용해 매끄럽고 연속적인 모션(빨간색)을 만듭니다. 표면 조도 이점뿐 아니라, 기계가 벡터보다 아크에서 훨씬 덜 감속해야 하니 시간 절약이 큽니다. 매크로에 코드 쓰고 프리셋 값(대부분 잘 작동) 조정하고 "Go" 버튼 누르면 그만입니다.
CNC 프로그램 최적화 팁 4 – 다이나믹(Dynamic) 활용
다이나믹스에 대해 길게 얘기했고 속도 최적화와 이상적 표면 조도 위한 미세 조정에 그 이점을 말했건만 왜 또 언급하냐고요? 쉽습니다. 다이나믹스 설정이 사이클 타임 잡는 가장 쉬운 방법 중 하나일 뿐 아니라, 스무딩과 결합하면 결과가 더 좋습니다. 높은 다이나믹스 설정과 스무딩 필터 결합으로 코너를 빠르게 돌기 위해 최소한의 감속만 필요해 사이클 타임을 더 줄입니다.
CNC 프로그램 최적화 팁 5 – 인출 높이 낮추기
이건 보통 기본이지만, 인출 높이를 0.5인치에서 0.050인치(또는 더 낮게)로 바꾸는 데 10초면 됩니다. 인출 높이 최소화는 인출당 시간 절약이 크진 않지만 큰 그림을 보세요. 부품당 5초만 아껴도 연간 20,000개 생산이면 머신 시간 하루 이상을 아낍니다. 1초가 중요합니다.
CNC 프로그램 최적화 팁 6 – 공구 순서 정리
당연해 보이지만, 특정 공구가 끝나면 프로그램에서 다시 안 쓰게 작업 순서를 정리하세요. 어쩔 수 없는 경우도 있지만 공구 교환 하나당 약 15초가 듭니다. 콤비네이션 공구로 공구 교환을 줄이는 것도 고려하세요. 가장 중요한 건 네스팅된 부품이 있으면 부품별이 아닌 공구 순차적으로 쓰세요. 24개 부품, 각 4개 공구면 공구를 다시 다시 교환하며 24분 쓰거나, 모든 공구 한 번씩만 교환해 1분 씁니다.