Fanuc CNC G81 드릴링 사이클 프로그램 - 단계별 예제
Fanuc G81 드릴링 사이클은 단순 드릴링 작업에 사용되므로, G81 드릴링 사이클을 어떻게 사용할 수 있는지 보여주는 CNC 프로그램 예제를 소개합니다.
CNC 프로그램
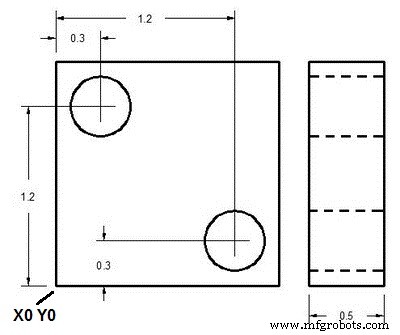
Fanuc G81 드릴링 사이클 예제 프로그램
N1 T1 M06 N2 G90 G54 G00 X.3 Y1.2 N3 S1200 M03 N4 G43 H01 Z1. M08 N5 G81 Z-.6 R.1 F10 N6 X1.2 Y.3 N7 G80 G00 Z1. M09 N8 G28 G91 Z0. M05 N9 M30
설명
N1- 1번 공구로 공구 교환
N2- 영점 오프셋 1번을 고려하여 첫 드릴링 위치 X0.3 Y1.2로 공구 급속 이송
N3- 드릴 1200 rpm으로 시계 방향 회전 시작
N4- 공구 길이 보정(G43 H01) 고려하여 Z1. 깊이로 이동, 쿨런트 온
N5- 드릴링 사이클 파라미터, 드릴 깊이와 절삭 이송 지정, 이 명령으로 현재 위치(X0.3 Y1.2)에서 첫 드릴링 수행
N6- 드릴링 사이클이 모든 축 이동과 함께 계속 작동하므로 다음 드릴링은 X1.2 Y0.3에서 수행
N7- G80 명령으로 드릴링 사이클 취소, 쿨런트 오프
N8- 이 부품의 작업이 끝났으므로 절삭 공구를 기준 위치로 이동, 절삭 회전 정지
N9- CNC 부품 프로그램 종료
G & M 코드
| 코드 | 설명 |
|---|
| T | 사용된 공구 번호. |
| M06 | 공구 교환 명령. |
| G90 | 절대 프로그래밍 |
| G54 | 영점 오프셋 1번 |
| G00 | 급속 이송 |
| S | 절삭 속도 |
| M03 | 절삭 회전 시계 방향 |
| G43 | 공구 길이 보정. |
| M08 | 쿨런트 온. |
| G81 | Fanuc 드릴링 사이클. |
| F | 절삭 이송. |
| G80 | 캔드 사이클 취소. |
| M09 | 쿨런트 오프. |
| G28 | 기준 위치 복귀. |
| G91 | 증분 프로그래밍. |
| M05 | 절삭 회전 정지. |
| M30 | CNC 부품 프로그램 종료 및 프로그램 시작으로 복귀. |



