


CNC 기계

산업 제조
터닝(Turning)은 수세기 동안 기계공들이 목재·금속 등 다양한 소재에 적용해 온 공정입니다. 초기에는 공구 손잡이, 가구용 원통형 부품 등 목재 가공에 쓰였습니다. 오늘날 터닝은 금속 제조 공정의 필수 요소이자, 미국과 전 세계 정밀 CNC 기계 가공소의 주요 기술입니다.
터닝은 공작물을 회전시키고 절삭 공구를 접촉시켜 가공하는 공정입니다. 공작물이 돌면서 회전 운동이 절삭 공구로 하여금 재료를 깎아내게 만듭니다. 절삭 공구 자체는 공작물 회전축과 평행하거나 수직인 방향으로 직선 이동할 수 있습니다. 터닝에서의 절삭 형상과 결과물 형상은 절삭 공구의 운동과 형상에 의해 결정됩니다.
일반적으로 터닝은 원통면이나 원추면을 만듭니다. 회전 운동 특성상 방사 대칭 형상이 자주(하지만 항상은 아님) 결과로 나옵니다. 나사 절삭(Thread cutting)은 방사 대칭이 아닌 터닝 세부 공정의 예입니다. 볼트와 나사산 부위 등은 이 방식으로 가공합니다.
많은 부품과 제품이 일부 또는 전체 면을 터닝으로 만듭니다. 볼트, 난간 기둥(baluster), 원통형 공구 등은 거의 전 공정을 터닝으로만 가공할 수 있습니다. 다른 부품은 원통·원추 면을 터닝으로 만들고, 밀링이나 톱질 등 다른 공정으로 추가 형상을 만듭니다.
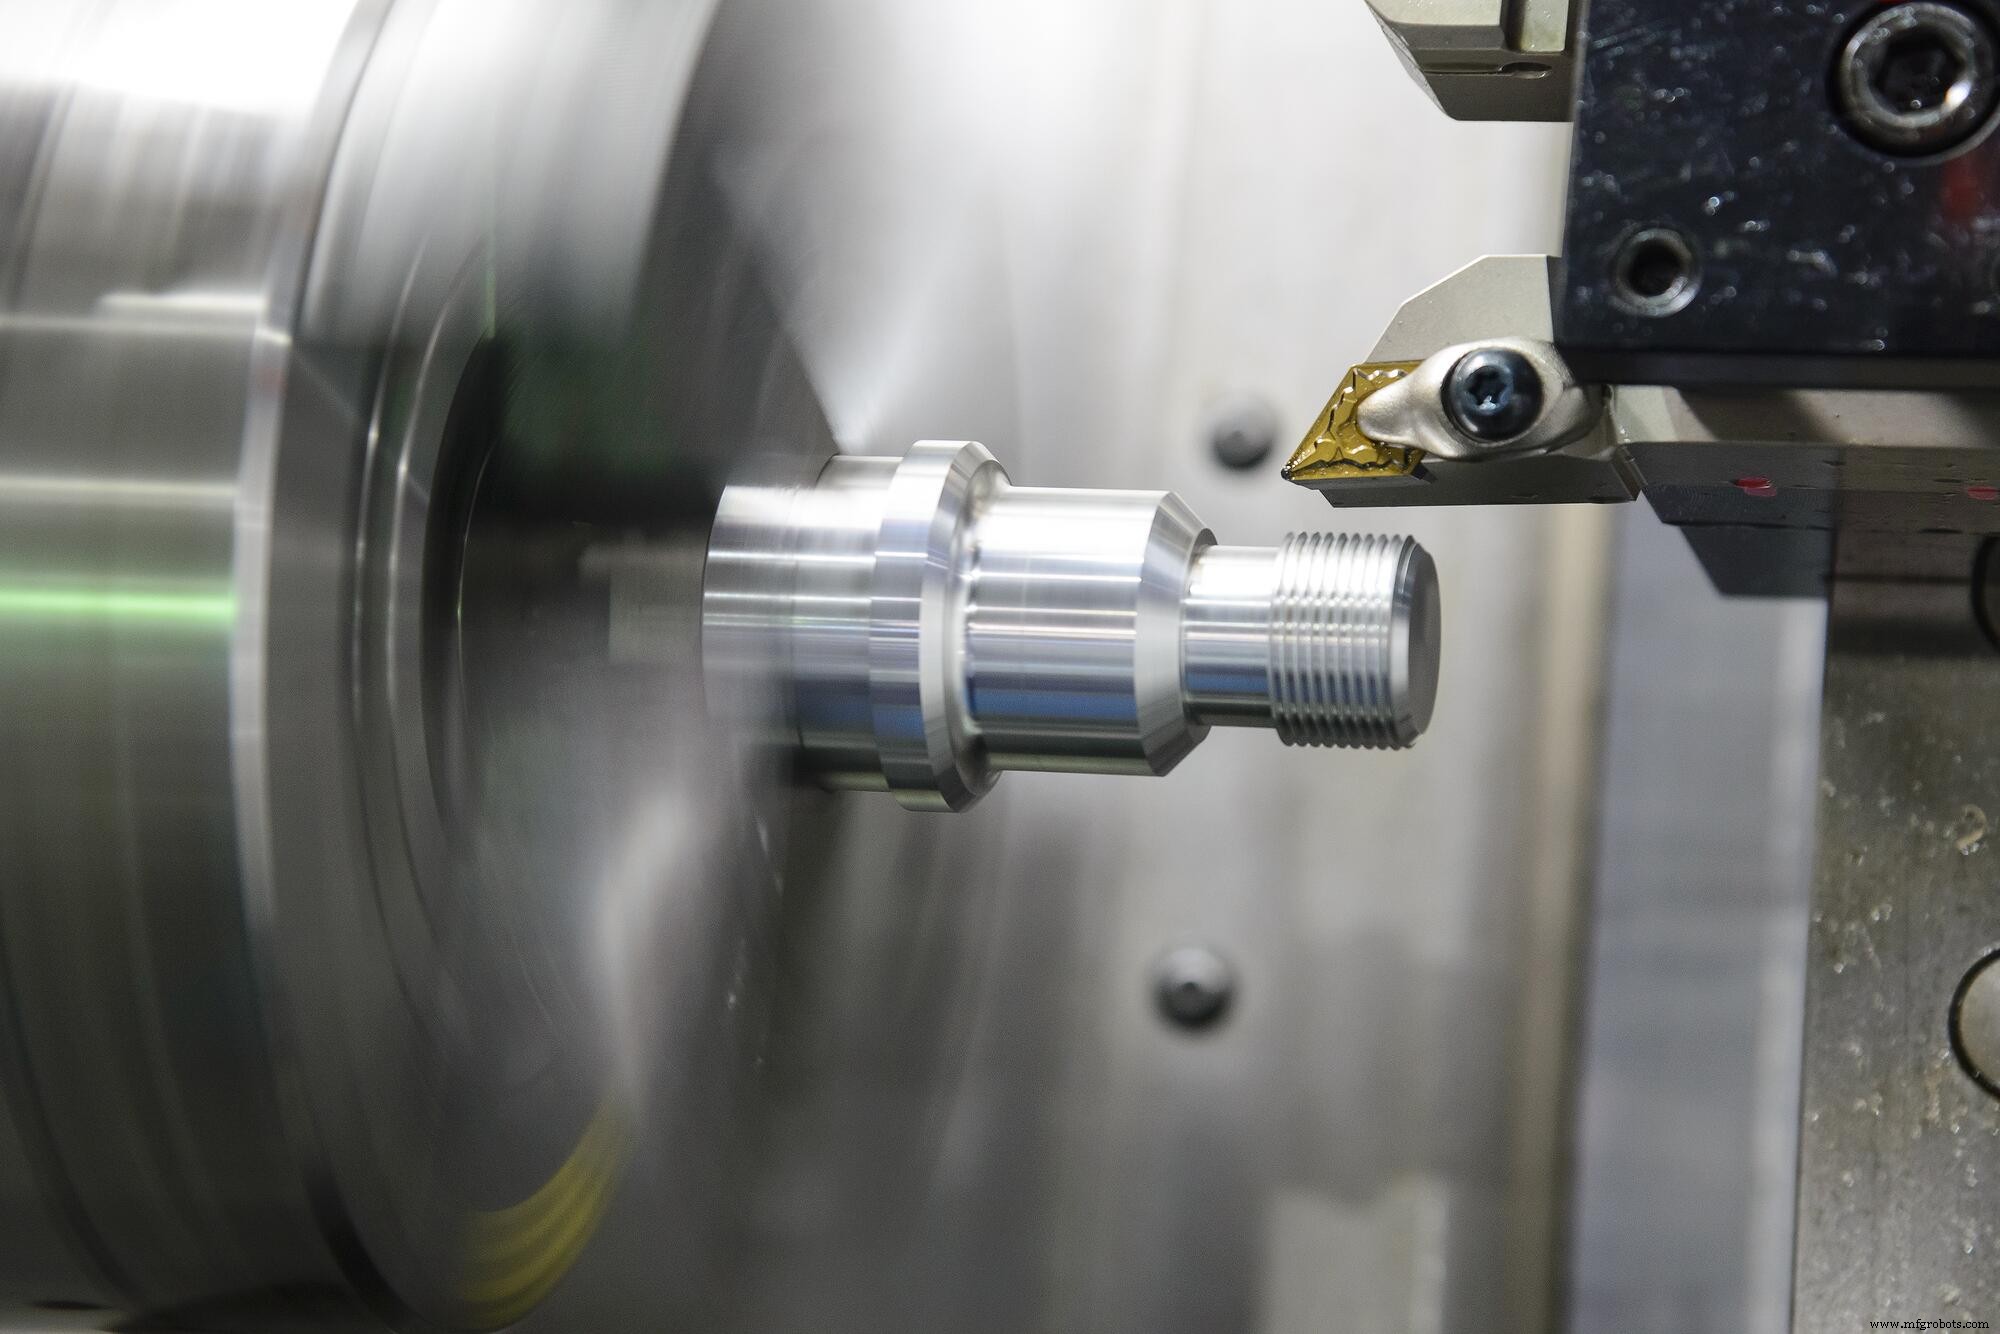
선반(lathe)이 터닝의 주 장비지만, 현대 CNC 가공소는 전통 선반을 밀턴 센터, 머시닝 센터, 5축 머시닝 센터 등 다기능 장비로 대체하는 추세입니다. 선반은 터닝 외에 보링, 리밍, 페이싱, 너링(knurling) 등에도 쓰입니다.
전통 선반의 주요 구성품:
밀턴 센터와 머시닝 센터는 캐리지를 더 다기능 밀링 유닛으로 대체해 밀링과 터닝을 모두 수행합니다. 이 밀링 유닛은 선반 캐리지처럼 공구를 잡고 이동시키지만, 더 큰 관절 운동이 가능하고 고속 회전으로 밀링도 수행합니다. 전용 밀링 유닛이 없어도 현대 선반은 터렛의 라이브 툴링(live tooling)으로 기본 밀링 기능을 제공하곤 합니다.
장비 구성과 설정이 어떻든 모든 터닝 작업은 같은 원리로 동작합니다: 머신이 지정된 RPM으로 공작물을 회전시키고, 운영자가 공구 선택과 운동을 제어합니다.
CNC 기계
우선 정밀 터닝이 정확히 무엇인지 이해한 후 세부 사항으로 들어가야 합니다. 정밀 터닝은 작업물에서 여분의 소재를 제거해 크기를 줄이고 원하는 치수로 변환하여 필요한 곳에 맞도록 하는 것입니다. 즉, 원하는 소재 형상을 얻기 위해 여분의 소재를 절삭하는 과정입니다. CNC 발명 전 정밀 가공 공정 초기 CNC 공작기계 발명 전에도 작업자들은 테이퍼링, 터닝, 절단, 드릴링 등 가공 공정에서 정밀도를 달성했습니다. 높은 정확도를 위해 블레이드, 톱, 망치 등 다양한 재래식 도구도 사용했지만 그 과정은 더 많은 노동력과 시간이
머시닝의 매력 중 하나는 제조사와 애호가들이 마스터할 수 있는 공정이 무궁무진하다는 점입니다. 과거 여러 공정을 다뤘지만, 이번 글에서는 항상 큰 관심을 끄는 하드 터닝을 심층 분석합니다. VMI 전략 구현 방법 알아보기 하드 터닝의 간단한 정의부터 시작합시다. 하드 터닝은 경도 58~70 HRC 사이 공작물을 단일 날로 절삭하는 공정입니다. 1990년대 초반 신소재 공구 등장과 선반 성능·강성 향상이 맞물려 개발되기 시작했습니다. 이 두 발전이 합쳐져 연삭을 대체할 진정한 대안이 탄생했습니다. 그러면 하